Standard ini berlaku bagi paip berkerut keluli dua-lapisan yang dibrazing dan dimaksudkan untuk saluran sistem hidraulik bagi jentera gabungan, traktor, kenderaan automotif, peti sejuk rumah tangga, dan sebagainya.
1. Pelbagai Jenis
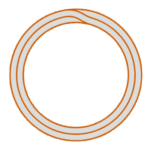
1.1. Bentuk, dimensi dan jisim 1 m tiub mesti sepadan dengan nilai yang ditunjukkan dalam Rajah 1 dan Jadual 1.
Jadual 1 Saiz & Berat
| Diameter Luar | Berat, kg/meter | ||
| Ketebalan Dinding | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1.2. Panjang paip dibuat:
dimensi – dari 3 hingga 6 m, mengikut permintaan pelanggan, dibenarkan menghasilkan tiub pengukur sehingga 9 m panjangnya;
tidak boleh diukur – daripada 1 hingga 6 m; atas permintaan pengguna, dibenarkan menghasilkan paip tanpa dimensi yang melebihi 6 m;
gandaan – dalam had paip tanpa dimensi dengan gandaan sekurang-kurangnya 100 mm.
Toleransi bagi setiap potongan pada panjang berganda tidak boleh melebihi 5 mm. Atas permintaan pengguna, toleransi lain dibenarkan.
1.3. Simpangan had bagi tiub pengukuran dan tiub berbilang sepanjang panjangnya tidak boleh melebihi +10 mm.
1.4. Simpangan had bagi diameter luar dan ketebalan dinding tidak boleh melebihi nilai yang dinyatakan dalam Jadual 2.
Atas permintaan pelanggan, tiub dengan ketepatan tinggi dihasilkan: dengan diameter 10 mm dengan sisihan maksimum dalam diameter ± 0.05; diameter sehingga 6 mm dengan sisihan maksimum ketebalan dinding tidak melebihi (-0.07, +0.05) mm.
1.5. Atas permintaan pengguna, tiub-tiub ini dihasilkan dengan toleransi bergeser bagi diameter luar, manakala simpangan maksimum ditetapkan melalui perjanjian antara pengilang dan pengguna serta tidak boleh melebihi jumlah simpangan dwisisi yang dinyatakan dalam Jadual 2. Dalam kes ini,
Jadual 2 Saiz & Toleransimm
| Diameter Luar | Toleransi OD | Toleransi Ketebalan Dinding | ||
| Normal | Tinggi | Normal | Tinggi | |
| Di bawah 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 dan ke atas | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| daripada 10 hingga 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Kehentian bulat (ovality) dan perbezaan dimensi tiub tidak boleh menyebabkan dimensi tiub melebihi simpangan had masing-masing bagi diameter luar dan ketebalan dinding.
1.7. Kelengkungan tiub setiap 1 m panjang tidak boleh melebihi 6 mm bagi tiub dengan ketepatan biasa dan 5 mm bagi tiub dengan ketepatan tinggi.
Atas permintaan pelanggan, kelengkungan tiub tidak boleh melebihi 3 mm setiap 1 m panjang.
1.8. Hujung tiub mesti dipotong pada sudut tegak. Hujung tiub pengukuran mesti dibersihkan daripada gerigi. Atas permintaan pengguna, penghasilan tiub pengukuran tanpa pembuangan gerigi dibenarkan.
Contoh penandaan:
Tiub berdiameter luar 8 mm dan ketebalan dinding 0.7 mm, panjang 3000 mm, diperbuat daripada keluli 08kp:
Tiub 8 х0,7х3000-08кп GOST 11249-80
Sama, panjang berganda 100 mm:
Tiub 8×0.7x100kr-08kp GOST 11249-80
Sama, panjang tanpa had:
Tiub 8х0,7-08кп GOST 11249-80
Dalam tatatanda tiub dengan ketepatan tinggi, huruf “P” ditambah selepas perkataan “pipe”, manakala tiub dalam kategori kualiti tertinggi diberi tatatanda “B”, contohnya:
Tiub P 8х0,7-08кп GOST 11249-80
Tiub In 8х0,7х7950-08кп GOST 11249-80
2. KEHENDAK TEKNIKAL
2.1. Tiub dikeluarkan mengikut kehendak piawai ini untuk peraturan teknologi yang diluluskan mengikut prosedur yang ditetapkan.
Tiub diperbuat daripada jalur keluli gred keluli 08kp dan 10 mengikut GOST 1050-88 serta 08Yu mengikut GOST 9045-93.
2.2. Paip harus dilas tembaga secara menyeluruh pada keseluruhan permukaan sentuh lapisan dalam atmosfera pelindung.
Tepi yang dilekatkan tidak dibenarkan.
Lapisan yang tidak signifikan dan tidak diingini dibenarkan, selagi tidak menyebabkan pembentukan gelombang dan tonjolan pada lengkungan yang dilakukan mengikut kehendak perenggan 2.9.
2.3. Permukaan luar dan dalam paip harus bebas daripada retak, kecacatan, kekurangan, pengelupasan, dan karat.
Risiko, kulit, kesan calar dan lekuk dalam had variasi ketebalan dinding dibenarkan; aliran tembaga tempatan yang tidak ketara dalam had sisihan diameter luar; warna permukaan yang tidak seragam.
Pada permukaan dalaman paip, tidak boleh terdapat habuk atau hasil pembakaran pelincir, manakala pencemaran baki pada permukaan dalaman tidak boleh melebihi 0.350 g / m²2.
Atas permintaan pengguna akhir, pencemaran sisa pada permukaan dalaman tiub tidak boleh melebihi 0.177 g/m2.
2.4. Ciri-ciri mekanikal logam paip mesti mematuhi piawaian yang dinyatakan dalam Jadual 3.
Atas permintaan pengguna akhir, pemanjangan relatif () untuk tiub berdiameter sehingga 6 mm mestilah sekurang-kurangnya 30%, manakala untuk tiub berdiameter lebih daripada 6 mm, daripada gred keluli 08kp — sekurang-kurangnya 27%, dan daripada gred keluli 10 — tidak kurang daripada 26%.
| Gred Keluli | OD, mm | Tegangan, MPa | Pemanjangan, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & kurang | 294 | 29 |
| Lebih daripada 6 | 26 | ||
| 10 | 6 & kurang | 26 | |
| Lebih daripada 6 | 25 |
2.5. Atas permintaan pelanggan, paip dibuat dengan permukaan luar bergalvani. Ketebalan lapisan zink mesti sekurang-kurangnya 12 mikron.
2.6. Paip mesti tahan tekanan hidraulik sebanyak 18.4 MPa (180 kgf/cm2 ). Atas permintaan pelanggan, paip mesti tahan tekanan hidraulik sebanyak 35.7 MPa (350 kgf/cm2).
2.7. Paip mesti tahan flare berganda tanpa menunjukkan retak dan pengelupasan pada jejari peralihan luar r = 1.0 ± 0.2 mm.
Diameter flens yang dibentuk dalam flens berganda hendaklah sepadan dengan nilai yang dinyatakan dalam Jadual 4.
| OD Tiub (mm) | Diameter Flare (min, mm) | OD Tiub (mm) | Diameter Flare (min, mm) | OD Tiub (mm) | Diameter Flare (min, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Paip mesti tahan pengecilan tanpa mengoyak tepi luar hingga jarak antara satah pengecilan bersamaan 4S (S—ketebalan dinding nominal).
Tiub dengan pemanjangan relatif sekurang-kurangnya 30% mesti tahan ujian pemampatan sehingga jarak antara satah pemampatan menjadi 3S.
2.9. Paip mesti tahan lenturan mengelilingi mandrel dengan jejari bersamaan tiga kali diameter luar.
2.10. Tiub mesti tahan terhadap pengedaran sehingga diameter luar meningkat sebanyak 20%.
3. PERATURAN PENERIMAAN
3.1. Pipi diterima dalam pukal. Pukal tersebut mesti terdiri daripada pipi yang sama saiz dari segi diameter, ketebalan dinding dan gred keluli serta dilengkapi dengan satu dokumen kualiti yang mengandungi:
- Jenama dagang atau nama pengilang dan jenama dagangnya;
- Nama perusahaan-pengguna;
- Penandaan piawaian ini;
- Saiz tiub;
- Gred keluli;
- Bilangan peleburan atau kelompok, komposisi kimia tiub logam mengikut dokumen berkaitan kualiti pengilang billet;
- Meter dan bilangan paip dalam kepingan;
- Keputusan ujian.
Bilangan tiub dalam satu kelompok tidak boleh melebihi 500 keping.
3.2. Jika berlaku pertikaian dalam menilai kualiti komposisi kimia logam tersebut, satu tiub dipilih daripada lot untuk pemeriksaan.
3.3. Pemeriksaan permukaan luar, dimensi, dan kualiti solder dilakukan terhadap setiap kelompok paip.
3.4. Untuk memeriksa permukaan dalaman bagi kontaminasi, satu batang paip diambil daripada lot tersebut. Kawalan kontaminasi pada permukaan dalaman paip dijalankan atas permintaan pengguna.
3.5. Untuk ujian ketegangan paip, kelengkungan ganda, penggeperan, lenturan, pengagihan, tekanan hidraulik hingga kegagalan, serta pemeriksaan ketebalan lapisan zink, dua batang paip diambil daripada lot tersebut. Ujian pengagihan paip dijalankan atas permintaan pengguna.
3.6. Untuk menguji paip dengan tekanan hidraulik, sekurang-kurangnya 1% daripada paip dalam lot tersebut diambil.
3.7. Apabila keputusan ujian tidak memuaskan walaupun hanya pada satu parameter sahaja, ujian diulang pada bilangan paip yang diduakan, yang dipilih daripada lot yang sama.
Keputusan ujian berulang berlaku untuk keseluruhan lot.
4. KAEDAH UJIAN
4.1. Untuk kawalan kualiti, satu sampel dipotong daripada setiap paip yang dipilih.
4.2. Komposisi kimia keluli ditentukan mengikut GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. Sampel untuk menentukan komposisi kimia dipilih mengikut GOST 7565-81.
4.3. Pemeriksaan permukaan luar dijalankan tanpa menggunakan alat pembesar.
4.4. Kontaminasi sisa pada permukaan dalaman paip dipantau dengan menimbang sampel pada timbangan analitik sebelum mencuci permukaan dalaman paip dengan pelarut sepanjang 0.5–1 m, yang dilengkungkan dalam bentuk heliks, dan selepas mencucinya serta mengeringkannya. Sebagai pelarut, gunakan petrol B-70 mengikut GOST 3134-78 atau hladon 113 mengikut GOST 23844-79.
4.4a. Kawalan ketebalan lapisan zink dijalankan dengan kaedah titisan mengikut GOST 9.302-88.
4.5. Kualiti penyolderan tiub diperiksa melalui kaedah kawalan tanpa merosakkan mengikut dokumentasi teknikal. Jika berlaku pertelingkahan semasa kawalan tiub secara tanpa merosakkan, ujian lenturan akan dijalankan.
4.6. Panjang diukur menggunakan pita pengukur mengikut GOST 7502-98.
Diameter luar tiub dan ketebalan dinding diukur menggunakan mikrometer mengikut GOST 6507-90.
Kelengkungan paip diukur menggunakan pembaris kalibrasi mengikut GOST 8026-92 dan alat pengesan untuk ND.
4.7. Ujian tegangan dijalankan mengikut GOST 10006-80 pada sampel pendek berbentuk keratan tiub.
4.8. Ujian dua sisi dijalankan mengikut kehendak perenggan 2.8.
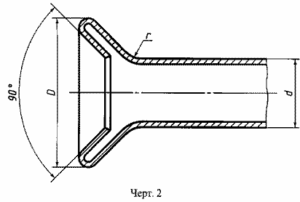
4.9. Ujian penggeperan dijalankan mengikut GOST 8695-75. Semasa ujian, tepi luaran mesti melalui garis lenturan paling maksimum.
4.10. Ujian lenturan dijalankan mengikut GOST 3728-78 dengan menggunakan bahan pengisi.
4.11. Ujian taburan dijalankan mengikut GOST 8694-75 menggunakan kon tirus 1:10.
Tiub yang tertakluk kepada ujian pengagihan tidak tertakluk kepada ujian pemampatan.
4.12. Ujian hidraulik terhadap paip dijalankan mengikut GOST 3845-75 dengan masa tahan sekurang-kurangnya 5 s.
Ujian paip dengan tekanan hidraulik sebelum kerosakan dijalankan mengikut dokumentasi teknikal.
5. PENANDAAN, PEMBALUTAN, PENGANGKUTAN DAN PENYIMPANAN
5.1. Penandaan, pengepakan, pengangkutan dan penyimpanan paip—mengikut GOST 10692-80.
5.1.1. Dengan persetujuan antara pengilang dan pengguna, dibenarkan mengemas paip dalam bungkusan atau ikatan. Dalam kes ini, paip harus diikat dengan wayar mengikut GOST 3282-74 di tiga tempat, dibalut sepanjang panjang dan di hujung-hujungnya dengan kertas berminyak mengikut GOST 8828-89, kemudian dibalut semula dengan bahan pembungkus (tikar, kain bukan tenunan, kain sisa atau gentian tiruan) dan diikat dengan wayar mengikut GOST 3282-74 sekurang-kurangnya di tiga tempat.
5.2. Pembungkusan paip – mengikut permintaan pengguna.
5.2.1. Setiap lot diikat dengan wayar mengikut GOST 3282-74 atau dengan pita mengikut GOST 3560-73 di sekurang-kurangnya empat tempat.
5.2.2. Paip dihantar dalam bungkusan yang terdiri daripada beberapa lot, dengan satu gred keluli sebagai jumlah keseluruhan dalam satu bungkusan tidak melebihi 15,000 m.
5.2.3. Untuk mengelakkan kelembapan dan habuk masuk ke dalam paip, setiap bungkusan paip mesti dibalut sepanjang keseluruhan panjangnya dengan dua lapisan kertas berparafin mengikut GOST 9569-79 atau kertas berbitumen mengikut GOST 515-77. Di hujung bungkusan, kertas tersebut mesti disegel dengan teliti, kemudian hujung bungkusan dibalut dengan fabrik pembalut mengikut GOST 30090-93 atau dengan kain gentian buatan atau bahan bukan tenun dan bahan filem pada jarak tidak kurang dari 1 m dari setiap hujung. Paip yang telah dibalut mesti diletakkan di atas rak kayu dan diikat rapat dengan pita pembalut mengikut GOST 3560-73 atau dengan wayar mengikut GOST 3282-74. Jarak antara simpul tidak boleh melebihi 1.5 m. Panjang satu rak mesti sekurang-kurangnya dua simpul. Rak-rak tersebut mesti menonjol keluar dari hujung beg sebanyak tidak lebih daripada 30 mm.