Нажмите здесь, чтобы узнать больше о наших тормозных магистралях и сопутствующих продуктах.
1 Область применения
Данные технические условия охватывают два типа стальных труб, предназначенных для применения в автомобильной промышленности. В них установлены требования к основному металлу, дополнительным материалам покрытий и уже покрытым трубам. Эти требования применимы к продукции, выпускаемой на трубопрокатных станах и линиях нанесения покрытий, которые зачастую представляют собой отдельные производственные площадки. Такие трубы используются при изготовлении специализированных деталей и сборочных узлов. Рекомендуется проводить валидацию таких деталей и узлов по коррозионной стойкости, электропроводности и непрерывности, прочности, внешнему виду и другим критическим эксплуатационным характеристикам, специфичным для конкретного применения.
1.1 GM123M.
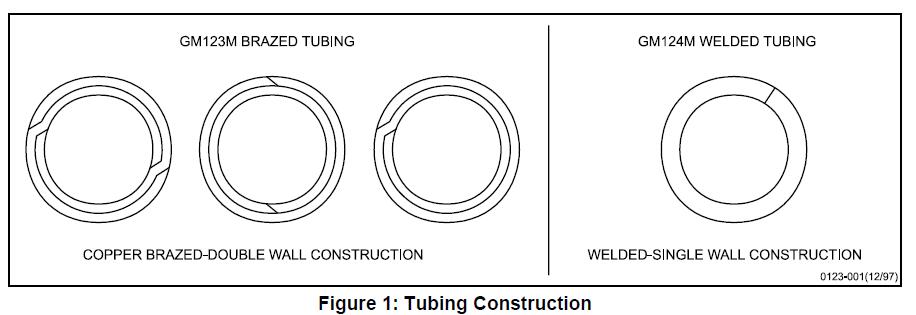
Охватывает трубки с двойными стенками, в которых две стенки и соединения паяны медью в восстановительной атмосфере для получения трубок, пригодных для гидравлических магистралей. Не рекомендуется использовать для топливных магистралей, поскольку остаточная медь может способствовать образованию кислого газа. См. рис. 1.
1.2 GM124M.
Охватывает трубки с одинарной стенкой, в которых соединение выполнено методом электросварки сопротивлением. Рекомендуется для топливных магистралей, магистралей гидроусилителя руля, магистралей масляного радиатора коробки передач, смазочных масляных магистралей, вакуумных магистралей и т.д. См. рис. 1.
1.3 Код обозначения труб
Рекомендуется использовать коды, приведённые в пункте 3.1, на чертежах и заказах на покупку для обозначения типа труб, наружного диаметра, толщины стенки, состояния поверхности после изготовления и внутреннего покрытия (ID).
1.4 Типичная область применения.
GM123M обычно применяется для гидравлических тормозных магистралей, тогда как GM124M — для топливных магистралей, магистралей гидроусилителя рулевого управления, масляных магистралей радиаторов автоматических коробок передач, смазочных масляных магистралей, вакуумных магистралей и т.д.
2 Ссылки
Примечание: применимы только самые последние утверждённые стандарты, если иное не оговорено специально.
2.1 Внешние стандарты/спецификации.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Стандарты/спецификации GM
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Дополнительные ссылки.
Информацию о топливах GMPT можно получить, связавшись с отделом инженерии материалов GM Powertrain.
• GMPT-6-006 TF2 бензин
• GMPT-5-005 Биодизель
• GMPT-5-001 #2 Дизель
• GMPT-6-019 Окисленный бензин
• GMPT-6-023 E85 с низким значением pH
3 требования
3.1 Общие требования.
Основной материал труб должен быть холоднокатаной сталью марок 1006, 1008 или 1010 по стандарту SAE J403. Материал для пайки должен быть медью или медным сплавом, указанным в стандарте SAE J463, медный сплав UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
«I» = Первый элемент в скобках — «B» или «W».
B — паяные, W — сварные
«II» = Наружный диаметр трубы после пайки или сварки (мм)
«III» = Толщина стенки (мм)
«IV» = Способ изготовления (*)
«V» = Автомобильная
«VI» = Внутреннее покрытие диаметра (**)
(*) Сокращения технологических процессов:
A = Отожжённое
P = гладкий
U = Неотожжённая (в состоянии после сварки)
G = металлическое покрытие на основе цинко-алюминиевого сплава
F = Медь сплавлена
E = Расширенное защитное лакокрасочное покрытие от коррозии
N = экструдированный нейлон 11 или 12
C — медная фольга: стандартная толщина медной фольги — не менее 0,009 мм. Если требуется нестандартная толщина, сразу после буквы C указывается соответствующее числовое значение; например, обозначение C13 означает минимальную толщину 0,013 мм.
(**) Сокращения для внутреннего диаметра
Пусто = гладкая поверхность
P = гладкий
Ni = никелирование
Пример:
GM124M (W/6.00/0.7/AGE/V/Ni) — сварные одностенные трубы, наружный диаметр 6 мм, толщина стенки 0.7 мм, отожжённые трубы, защищённые от коррозии базовым покрытием из цинко-алюминиевого сплава с последующим нанесением верхнего лакокрасочного слоя; одобрены для применения в автомобилях; внутренний диаметр с никелевым покрытием.
3.2 Механические свойства.
Настоящие требования распространяются только на наиболее распространённые типы стальных труб: сварные отожжённые и меднобронзированные в состоянии поставки. Свойства других классов труб, например сварных механических труб или труб, упрочнённых холодной деформацией, устанавливаются по специальному соглашению между поставщиком и покупателем.
3.2.1 Испытания на растяжение проводятся на готовой трубе в соответствии с методами испытаний труб, изложенными в ASTM E8. Показатели растяжения должны соответствовать SAE J526 для сварных труб и SAE J527 для паяных труб.
3.2.2 Труба должна выдерживать расширение над коническим оправочным стержнем с уклоном 1:10 до увеличения наружного диаметра в месте расширения на 20 % без появления трещин или других дефектов (ASTM A254, пункт 6.3). Перед испытанием на расширение труба должна быть обрезана строго перпендикулярно оси, кромка должна быть закруглена, а заусенцы удалены. Труба должна быть надёжно и строго центрично зафиксирована в матрице, а пуансон должен перемещаться строго по оси трубы.
3.2.3 Если не оговорено иное, труба должна выдерживать следующее внутреннее статическое гидравлическое давление:
• До 10,0 мм по наружному диаметру………………..35 МПа
• От 10,0 до 16,0 мм по наружному диаметру…….15 МПа
Примечание: последующая холодная обработка труб (намотка, выправка, гибка, волочение и т. д.) повышает прочность и твёрдость труб. Значительно более высокие значения прочности и твёрдости для конкретных применений могут быть достигнуты за счёт холодной обработки или поверхностной закалки труб.
3.3 Размеры.
Трубка должна соответствовать размерам и допускам, указанным заказчиком.
3.3.1 Сварные трубки.
Номинальный диаметр и толщина стенки должны соответствовать значениям, приведённым в стандарте SAE J526. Максимальный наружный диаметр для сплава цинк–алюминий с верхним покрытием из нейлона 11 или 12 (маркировка GN) указан в таблице 2.
3.3.1.1 Сварной шов по внутреннему диаметру с никелевым покрытием.
Для обеспечения качественного повторного плавления никеля в зоне сварного шва важно, чтобы поперечный профиль сварного валика был гладким, а размеры валика — минимальными. Укажите высоту сварного валика (типовая высота валика должна составлять 0,15 мм или менее. Продолжайте контролировать высоту валика до установления максимального допустимого значения высоты валика).
Типичные примеры приемлемого и неприемлемого профилей наплавленного валика показаны ниже на Рис. 2.
3.3.2 Трубки с медно-фосфорным припоем.
Номинальный диаметр и толщина стенки должны соответствовать значениям, приведённым в стандарте SAE J527. Максимальный наружный диаметр для сплава цинк–алюминий с верхним покрытием из нейлона 11 или 12 (маркировка GN) указан в таблице 2.
3.3.3 Расклёпанные концы.
3.3.3.1 Расклёпанные концы типа SAE должны соответствовать размерам и допускам, указанным в стандарте SAE J533.
3.3.3.2 Расклёпанные концы типа ISO должны соответствовать размерам и допускам, указанным в стандарте SAE J1290.
3.3.3.3 РАСКЛЁПАННЫЕ КОНЦЫ. В случае применения стандарта GM123M (обратная расклёпка) расклёпанные концы трубок должны соответствовать дополнительным требованиям, приведённым в разделе S1 стандарта ASTM A254.
3.4 Поверхностные покрытия.
Отделка внутренней и наружной поверхностей труб должна соответствовать указанной в таблице 1.
Таблица 1: Коды внешней отделки и требования к ней
| Отделка | Код отделки | Описание и требования к материалу |
| Гладкая | P | Без покрытия; только основной металл (сталь марок 1006, 1008 или 1010 по стандарту SAE J403) |
| Сплав цинка и алюминия | G | Горячее цинко-алюминиевое покрытие. Химический состав: сплав алюминия и цинка с содержанием алюминия 5 % (остальное — цинк) по стандарту ASTM B750 Масса покрытия: 50 г/м² по ASTM A875, раздел 8. Толщина цинкового покрытия должна составлять не менее трёх микрометров в любой точке трубы согласно приложению А. |
| Сплав цинка и алюминия — расширенная коррозионная защита | GE | Сплав цинка и алюминия, описанный выше, с последующим применением утверждённого предварительного обработочного процесса и утверждённого эпоксидного покрытия с высоким содержанием алюминия. Измерения толщины:Эпоксидная краска с высоким содержанием алюминия в исполнении GE должна иметь минимальную толщину 3 мкм в любой точке трубки, измеренную в соответствии с методиками Приложения А. Фактическая толщина покрытий в исполнении GE контролируется по окружности и вдоль оси для каждой линии производства трубок. План выборочного контроля должен быть указан в плане контроля. |
| Медное покрытие | C | Электролитически покрытые трубы |
| Сплав цинка и алюминия — экструдированный нейлон 11 или 12 | GN | Сплав цинка и алюминия, описанный выше, с последующим нанесением верхнего покрытия из нейлона 11 или 12. Внешний вид:Верхнее покрытие должно быть однородным по цвету и не иметь дефектов, таких как следы растекания, сквозные отверстия («игольчатые» поры), кратеры или аномальная шероховатость. Цвет верхнего покрытия — чёрный, если иное не указано в конструкторской документации. Толщина плёнки:Верхнее покрытие из нейлона 11 или 12 должно иметь минимальную толщину 150 мкм при измерении микроскопическим методом согласно Приложению А. Максимальная толщина покрытия регулируется максимальным наружным диаметром (Таблица 2). Фактическая толщина покрытий в исполнении GN контролируется по окружности и вдоль оси для каждой линии производства трубок. План выборочного контроля должен быть указан в плане контроля. |
| Никелирование | Ni | Внутренний диаметр с электрохимическим никелевым покрытием. Измерения толщины:Толщина гальванического никелевого покрытия на внутренней поверхности готовой трубки должна составлять не менее 3 мкм по всей внутренней поверхности трубки, измеренная в соответствии с методиками Приложения А. Фактическая толщина никелевого покрытия контролируется по окружности и вдоль оси для каждой линии производства трубок. План выборочного контроля должен быть указан в плане контроля. |
| Прочее | Z | TBD |
Примечание: верхнее покрытие GN не должно использоваться в линиях подачи жидкого топлива до получения полного одобрения материала для применения в линиях подачи жидкого топлива.
Таблица 2: Максимальный наружный диаметр для покрытия GN
| Номинальный размер трубы, мм | Макс. наружный диаметр покрытой трубы (мм) |
| 4,76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7,94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11,11 | 11.65 |
| 12,7 | 13.24 |
| 14,29 | 14.83 |
| 15,88 | 16.42 |
3.5 Стойкость к воздействию окружающей среды (GE, GN и Ni).
3.5.1 Испытание в солевом тумане (GM4298P).
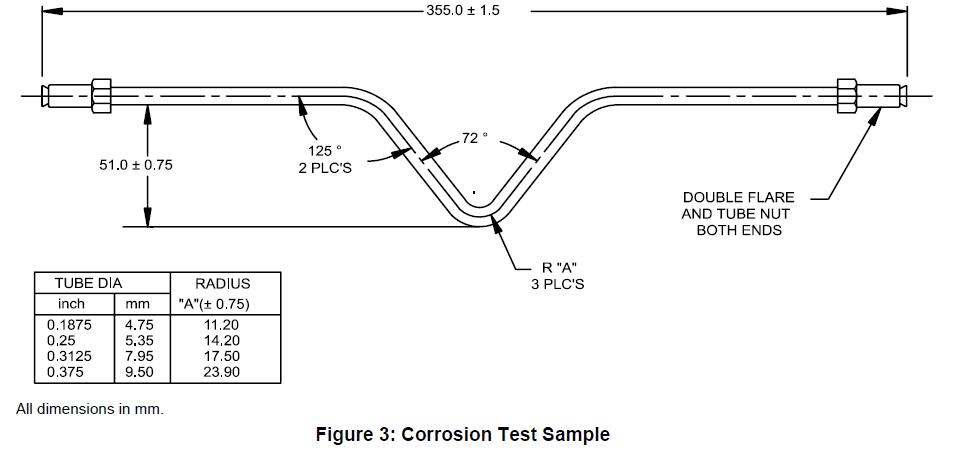
Покрытые трубы подвергаются следующим испытаниям на коррозионную стойкость и методам оценки. Все коррозионные испытания проводятся на изготовленных деталях или на контрольных образцах, показанных на Рисунке 3. Контрольные образцы, описанные на Рисунке 3, размещаются в камере испытаний изогнутым коленом вниз, но без контакта с крепёжным приспособлением, за исключением случаев, специально оговоренных. Изготовленные детали размещаются в камере испытаний в соответствии с соглашением между испытательной лабораторией и уполномоченным органом по контролю. Периодичность проведения всех коррозионных испытаний фиксируется в плане контроля.
Примечание: поверхностные загрязнения могут вызывать пятна при испытании на коррозию. Пятна в отсутствие коррозии не должны рассматриваться как отказ по коррозии.
3.5.1.1 Сплав цинка с алюминием — расширенная коррозионная защита (GE).
Трубы GE с расширенной защитой от коррозии должны выдерживать 1000 ч воздействия солевого тумана по стандарту GM4298P без образования отслаивания более чем на 1,5 мм (см. GM9102P) от продольных царапин и без каких-либо других признаков потери адгезии после воздействия по GM4298P и последующего удаления влаги струёй воздуха.
3.5.1.2 Сплав цинка с алюминием — экструдированный нейлон 11 или 12 (GN), стойкость к образованию сколов при низких температурах плюс испытание в солевом тумане (GM9508P, GM4298P).
Испытание образцов сформованных труб на стойкость к сколам (см. Рисунок 3) по методу B стандарта GM9508P — пять циклов для каждого образца. Труба помещается в гравиметр так, чтобы плоскость изгиба была параллельна панели. В течение 24 ч после испытания в гравиметре образцы подвергаются воздействию солевого тумана по стандарту ASTM B117 или GM4298P.
На трубе не должно наблюдаться коррозии основного металла, распространяющейся более чем на 1 мм от зоны воздействия гравия, после 2000 ч испытания. Зоны, не подвергавшиеся воздействию гравия, должны быть свободны от ржавчины после 2000 ч испытания.
3.5.2 Испытание в условиях повышенной влажности (GM4465P, GM9071P).
Труба с расширенной коррозионной защитой (GE) подвергается испытанию на влажность в течение 96 ч по стандарту GM4465P. Немедленно после испытания на влажность трубу протирают насухо и проверяют адгезию клейкой ленты по методике GM9071P, за исключением того, что на поверхности трубы проделывается продольная линейная царапина. Адгезия должна составлять не менее 99%.
3.5.3 Никелированные (Ni) изделия — испытание в условиях повышенной влажности (GM4465P, GM9071P).
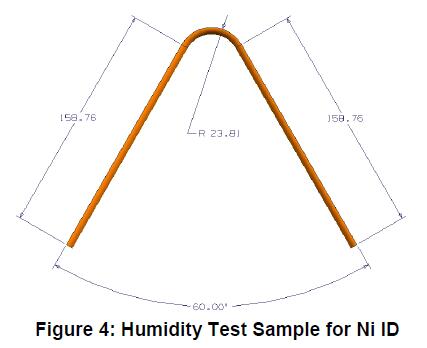
Никелевое покрытие внутренней поверхности должно быть подвергнуто следующему испытанию на влажность с использованием прямых образцов длиной 100 мм и образцов для испытаний, показанных на Рисунке 4. Три образца каждой конфигурации должны быть разрезаны вдоль оси, чтобы обнажить внутренние поверхности трубки. Кромки разрезов образцов должны быть надёжно защищены от появления ржавчины. Образцы помещают в камеру испытаний внутренними поверхностями вверх. Прямые образцы устанавливают под углом примерно 30° к вертикали, чтобы обеспечить стекание конденсата. Никелевое покрытие должно выдерживать 168 ч воздействия влажности по методике GM4465P без появления красной ржавчины вне зоны сварного шва (зоны термического влияния). Любая коррозия
в зоне сварного шва (зоны термического влияния) требует одобрения отдела материаловедения GM.
3.5.4 Испытание на стойкость к растворителям методом растирания (GM9509P).
Труба с расширенной коррозионной защитой (GE) при испытании на стойкость к растворителю MEK по методике GM9509P должна получить оценку «1» или выше после 50 двойных проходов. Данное испытание проводится на каждой производственной партии труб и фиксируется в плане контроля. Определение производственной партии приведено в документах системы качества.
3.5.5 Стойкость к воздействию жидкостей.
3.5.5.1 Труба с расширенной защитой от коррозии (GE) не должна проявлять размягчения или дефектов покрытия при погружении на 24 ч в тормозную жидкость (GM4653M), бензин TF2 (GMPT-6-006), биодизель (GMPT-5-005), дизельное топливо №2 (GMPT-5-001), окисленный бензин (GMPT-6-019) и низкокислотный этиловый спирт E85 (GMPT-6-023). Этот тест должен проводиться с тормозной жидкостью как минимум один раз в неделю на производственных деталях или образцах согласно Рисунку 3 и фиксироваться в плане контроля.
Примечание: информацию о топливах GMPT можно получить, связавшись с отделом инженерии материалов GM Powertrain. Топливо должно приобретаться только у поставщиков, одобренных GM. Для каждого вида топлива следует использовать наиболее актуальный суффиксный уровень в соответствии с указаниями инженера GM Powertrain.
3.5.5.2 Сплав цинка с алюминием — экструдированный нейлон 11 или 12 (GN).
3.5.5.2.1 Подготовка образцов.
Образцы должны иметь минимальную длину 80 мм. Выполните два параллельных продольных разреза вдоль трубки на расстоянии 2,4 ± 0,1 мм друг от друга с помощью универсального ножа Stanley с лезвием № 99E или аналогичного. Разрезы должны проходить сквозь слой нейлона и грунтовочный слой до основного металла по всей длине трубки. Поместите шесть образцов на каждую рабочую жидкость в герметичный контейнер. Заполните банку требуемой жидкостью из таблицы 3 так, чтобы примерно половина каждого образца была погружена. Закройте контейнер герметично. Выдерживайте образцы в жидкости в течение соответствующего времени и при требуемой температуре, указанных в таблице 3. По окончании требуемого времени выдержки извлеките образцы из жидкости и высушите их бумажным полотенцем.
Таблица 3: Стойкость к воздействию жидкостей
| Рабочая среда | Время (ч) | Температура (°C) |
| Дистиллированная вода | 504 | 23 ± 2 |
| Тормозная жидкость (GM4653M) | 504 | 60 ± 2 |
| Окисленный бензин (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Биодизель (GMPT-5-005) | 504 | 23 ± 2 |
| #2 Diesel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 с низким значением pH (GMPT-6-023) | 504 | 23 ± 2 |
| Охлаждающая жидкость для двигателей (GM6277M) | 504 | 23 ± 2 |
| Растворитель для стеклоочистителя (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Процедура отделения покрытия.
С помощью канцелярского ножа выполните перпендикулярный разрез между двумя параллельными разрезами вблизи конца образца, который был погружён в жидкость. Поместив край лезвия в перпендикулярный разрез, попытайтесь приподнять или отслоить полоску нейлона до тех пор, пока участок не сможет быть захвачен пассатижами или аналогичным инструментом. Продолжайте отслаивание до тех пор, пока участок либо не разрушится, либо не будет полностью удалён по всей длине трубки. Если полоска не была полностью удалена, повторите процедуру, начиная с конца образца, находившегося в паровой фазе.
3.5.5.2.3 Критерии приемки.
Не должно наблюдаться никаких признаков вздутия или расслоения нейлонового покрытия до выполнения процедуры отделения покрытия. После выполнения процедуры отделения покрытия образец считается приемлемым, если нейлоновая полоса разрывается. Если разрыва не происходит, полоса должна демонстрировать когезионное разрушение грунтовочного слоя. Когезионное разрушение определяется как видимое наличие грунтовочного слоя как на нейлоновой полосе, так и на поверхности трубы.
3.5.5.3 Электролитическое никелевое покрытие по внутреннему диаметру (ID).
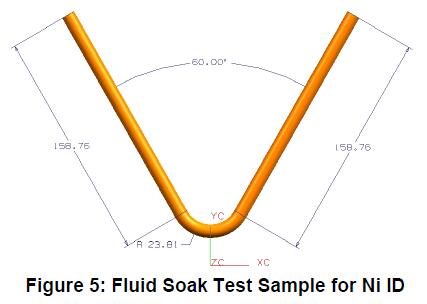
Никелированные трубы с покрытием внутренней поверхности подвергаются воздействию перечисленных ниже жидкостей с использованием прямых образцов длиной 100 мм и образцов для испытаний, показанных на Рисунке 5. Три образца каждой конфигурации заполняют указанными жидкостями наполовину и выдерживают в течение 504 ч при температуре 60 °C (90 °C — для биодизеля и дизельного топлива №2): биодизель (GMPT-5-005), дизельное топливо №2 (GMPT-5-001), окисленный бензин (GMPT-6-019), агрессивный двухфазный бензин (GMPT-6-020*), низкокислотный этанол E85 (GMPT-6-023). После 504 ч погружения образцы разрезают вдоль оси и проводят визуальный осмотр — коррозия и питтинг вне зоны сварного шва (зоны термического влияния) не допускаются. Любая коррозия внутри зоны сварного шва (зоны термического влияния) требует одобрения отдела материаловедения компании GM.
Примечание: информацию о топливах GMPT можно получить, связавшись с отделом инженерии материалов GM Powertrain. Топливо должно приобретаться только у поставщиков, одобренных GM. Для каждого вида топлива следует использовать наиболее актуальный суффиксный уровень в соответствии с указаниями инженера GM Powertrain.
3.5.6 Циклическое испытание на коррозию (GM9505P, цикл J или GM9540P).
3.5.6.1 Труба с расширенной защитой от коррозии (GE) подвергается испытанию на эксплуатационные характеристики , состоящему из правильно сформованных образцов труб (см. Рисунок 3), подвергаемых 10 циклам (20 неделям) по методике GM9505P, цикл J, или по методике GM9540P, продолжительность испытания D. После циклического воздействия труба должна выдерживать гидравлическое давление не менее 14 МПа для труб с наружным диаметром до 10,0 мм или не менее 7 МПа для труб с наружным диаметром свыше 10 мм. Для признания испытания действительным не должно наблюдаться коррозии, распространяющейся изнутри наружу и приводящей к разрушению при гидравлическом испытании. Поэтому рекомендуется закреплять фитинги труб в массивном алюминиевом блоке, чтобы система оставалась герметичной в течение всего времени воздействия.
Кроме того, герметизация фитингов воском допустима для обеспечения их работоспособности при испытании на давление.
Минимальная допустимая частота проведения данного испытания согласовывается между поставщиком и контактным лицом GM по поставкам и фиксируется в ежеквартальной документации PPAP.
3.5.6.2 Сплав цинка с алюминием — экструдированный нейлон 11 или 12 (GN).
Испытание на коррозию с надрезом ножом и циклическим воздействием по стандарту GM9505P, цикл J, 10 циклов (20 недель). Используются прямые трубы со стандартными фитингами; выполняются параллельные надрезы длиной 4 см и расстоянием между ними 2,4 ± 0,1 мм вблизи центра. Циклическое коррозионное испытание по стандарту GM9505P, цикл J, 10 циклов (20 недель), проводится в течение 24 ч после нанесения надрезов. После завершения циклов труба должна выдерживать гидравлическое испытание давлением не менее 14 МПа для труб с наружным диаметром до 10,0 мм или не менее 7 МПа для труб с наружным диаметром свыше 10 мм. Для признания испытания действительным не допускается коррозия изнутри наружу, приводящая к разрушению при гидравлическом испытании. Поэтому рекомендуется закреплять фитинги труб в массивном алюминиевом блоке, чтобы система оставалась герметичной в течение всего времени экспозиции.
Кроме того, герметизация фитингов воском допустима для обеспечения их работоспособности при испытании на давление.
Результаты должны быть представлены вместе с документацией на инженерное утверждение.
3.6 Форма, размеры и качество.
Автомобильные стальные трубки должны быть коммерчески круглыми, гладкими, без ржавчины и дефектов, препятствующих обработке или эксплуатации. Наружный сварной валик на трубке допускается по согласованию с отдельными покупателями. Однако его размеры не должны выходить за пределы допуска на наружный диаметр и не должны мешать операции развальцовки или обеспечению герметичного соединения. Внутренний валик допускается, но должен быть минимальным в соответствии с требованиями качественной сварки или пайки. При указании конкретных длин трубки должны быть достаточно прямыми, а торцы — свободными от заусенцев.
3.6.1 Труба, предназначенная для использования в качестве гидравлических тормозных магистралей, должна соответствовать требованиям по внутренней чистоте: максимальное содержание загрязнений — 0,20 г на квадратный метр внутренней поверхности, определяемое по стандарту ASTM A254, раздел 8 «Чистота внутренней поверхности».
3.6.2 Все покрытия должны выдерживать обычные условия формовки, транспортировки и хранения труб без признаков сколов, отслаивания или потери адгезии к основному металлу. Продольное или периферийное полирование, возникающее в процессе производства и транспортировки, допустимо.
3.7 Специальные требования.
Специальные требования к размерам, отделке, физическим свойствам или областям применения устанавливаются по согласованию между поставщиком и покупателем.
3.8 Упаковка и маркировка.
Материал поставляется в соответствии с указаниями покупателя. Тару необходимо четко маркировать наименованием и адресом поставщика, обозначением и наименованием материала, номером заказа, массой нетто и любой другой информацией, указанной покупателем.
4 Технологический процесс изготовления
Не применимо.
5 Правила и нормативные требования
5.1 Все материалы, поставляемые по данной спецификации, должны соответствовать требованиям GMW3001 «Правила и нормативные требования к техническим условиям на материалы».
5.2 Все материалы, поставляемые по данному техническому условию, должны соответствовать требованиям стандарта GMW3059 «Ограниченные и подлежащие декларированию вещества для деталей».
6 утвержденных источников
Для данного технического задания требуется подтверждённая инженерная квалификация поставщика. Только поставщики, перечисленные в файле материалов GM (MATSPC) под данным номером технического задания, были официально допущены инженерным отделом как соответствующие требованиям настоящего документа.
Приложение А — Метод измерения толщины двухслойного покрытия на стальных трубках для автомобилей
А1 Область применения
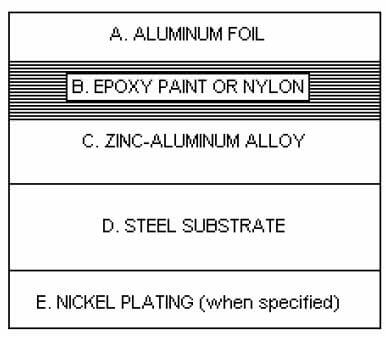
Данный метод применяется для проверки соответствия минимальной заданной толщине покрытия, а также для установления корреляции с оборудованием, используемым при контроле толщины покрытия в производственных условиях. Система покрытия состоит из трубчатой заготовки из низкоуглеродистой стали с внутренней поверхностью (ID), либо необработанной, либо покрытой никелем, и наружной поверхностью (OD), покрытой сплавом цинка и алюминия, за которым следует эпоксидное покрытие, обогащённое алюминием, или экструдированное покрытие из нейлона 11 или 12. Перечень видов отделки приведён в стандартах GM123M/GM124M в Таблице 1 под обозначениями (GE), (GN) или (Ni). Данный метод применяется для проверки соответствия минимальной заданной толщине покрытия, а также для установления корреляции с оборудованием, используемым при контроле толщины покрытия в производственных условиях. Система покрытия состоит из трубчатой заготовки из низкоуглеродистой стали с внутренней поверхностью (ID), либо необработанной, либо покрытой никелем, и наружной поверхностью (OD), покрытой сплавом цинка и алюминия, за которым следует эпоксидное покрытие, обогащённое алюминием, или экструдированное покрытие из нейлона 11 или 12. Перечень видов отделки приведён в стандартах GM123M/GM124M в Таблице 1 под обозначениями (GE), (GN) или (Ni).
А2 Нормативные ссылки
GM123M
GM124M
А3 Используемое оборудование
А3.1 Металлограф.
А3.2 Оборудование для металлографической шлифовки.
А4 Подготовка образцов
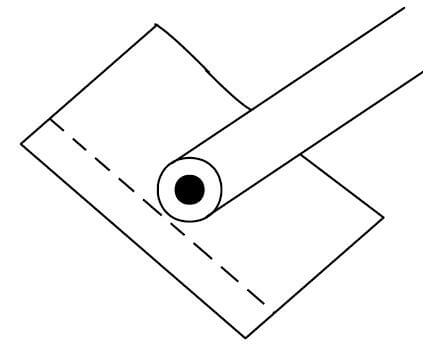
Трубу следует разрезать на несколько поперечных участков для проверки соответствия минимальной толщине покрытия. Участки подвергаются зачистке от заусенцев, очистке и сушке. Каждый участок отдельно заворачивается в алюминиевую фольгу, после чего фольга плотно прижимается пальцами к поверхности образца (см. Рисунок А1) перед закреплением. Требуется лишь один слой фольги, и труба должна быть полностью покрыта ею с осторожностью, чтобы не проколоть фольгу. Излишки складок и перекрытия фольги должны располагаться выше плоскости шлифовки. При закреплении необходимо обеспечить строго перпендикулярное положение каждого участка относительно плоскости шлифовки. Образцы подвергаются компрессионному закреплению термореактивным порошком, например диаллилфталатом. Компрессионное формование также обеспечивает плотное прилегание фольги к контуру покрытия, что гарантирует отличное удержание кромок и чётко выраженный интерфейс. Закреплённые образцы должны медленно охлаждаться до температуры окружающей среды во избежание отделения кромок.
А5 Методика проведения анализа
А5.1 Металлографическая подготовка.
А5.1.1 Закреплённый образец шлифуют последовательно абразивными бумагами с уменьшающимся размером зерна: сначала 180, затем 320 и, наконец, 600, используя обильный поток воды в качестве смазки. Шлифовку выполняют при слабом или умеренном давлении, чтобы минимизировать размазывание покрытия.
А5.1.2 После каждой операции шлифовки образец промывают для удаления остатков более грубого абразива с предыдущего этапа. Это также предотвращает загрязнение последующих шлифовальных и полировальных кругов.
А5.1.3 Образец поворачивают на 90 градусов между каждым этапом шлифовки, чтобы минимизировать вырывание более мягких покрытий и предотвратить размазывание границы раздела эпоксидной краски или нейлона с цинк-алюминиевым покрытием, а также границы раздела цинк-алюминиевого покрытия со сталью.
А5.1.4 После окончательной шлифовки образец тщательно промывают, ополаскивают спиртом и высушивают перед началом финальной полировки.
А5.1.5 Финальную полировку проводят с использованием тканевых кругов и алмазных полировальных паст. Рекомендуемая последовательность: сначала 6 мкм, затем 3, 1 и 0,25 мкм. В качестве завершающего этапа можно применить суспензию оксида алюминия с размером частиц 0,05 мкм, если требуется бездефектная поверхность. Однако оксид алюминия имеет щелочную реакцию и может вызывать потемнение цинкового слоя, затрудняя измерение толщины покрытия. Поэтому рекомендуется исключить этот этап до завершения измерений толщины покрытия.
А5.1.6 Умеренное давление прикладывают лишь столько времени, сколько необходимо для удаления царапин, оставшихся после предыдущего этапа. Между каждой полировкой образец поворачивают на 90 градусов, чтобы не нарушить целостность покрытия.
А5.1.7 Образец промывают между каждым этапом полировки с различным размером частиц абразива для удаления загрязнений от предыдущего этапа, аналогично процедуре при шлифовке. По завершении полировки образец моют мягким мылом, ополаскивают и тщательно высушивают метанолом.
А5.2 Металлографический анализ & Измерение толщины покрытия.
А5.2.1 Подготовленный образец исследуют под металлографом, чтобы убедиться в отсутствии царапин на закреплённом образце и в надёжном сцеплении всех слоёв с трубой. Каждая граница раздела покрытий должна иметь хорошую контрастность без размазывания или вырывания микроструктурных компонентов.
A5.2.2 Выберите подходящее увеличение для чёткого различения двух слоёв по периферии поперечного сечения трубы и никелевого слоя на внутренней поверхности, если он предусмотрен. Измерения, как правило, выполняются при увеличении 500× или 1000×.
A5.2.3 Вставьте в оптический путь соответствующую измерительную сетку для определения толщины каждого слоя. Откалибруйте сетку с помощью эталонной шкалы микрометра или калибровочного слайда до начала любых измерений.
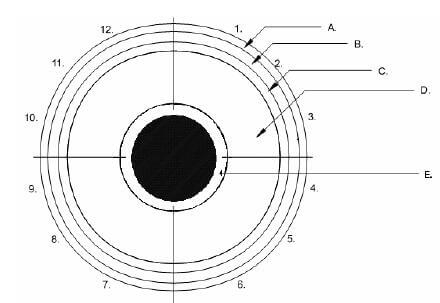
A5.2.4 Разделите периферию трубы на четыре отдельных квадранта. Отметьте место пересечения концов алюминиевой фольги в положении «12 часов». Далее, двигаясь по часовой стрелке, отметьте последующие секции в положениях «3 часа», «6 часов» и «9 часов» относительно исходной точки «12 часов». В поле зрения каждого квадранта выполните три случайных измерения, включая значение минимальной толщины (см. рисунки A2 и A3). Зафиксируйте каждое из трёх измерений по каждому квадранту — всего 12 значений — как для цинко-алюминиевого и эпоксидного покрытия или нейлонового слоя, так и для никелевого покрытия, если оно предусмотрено.
A5.2.5 Зарегистрируйте все значения толщины и сравните их с соответствующими разделами стандартов GM123M/GM124M. Требуемые минимальные значения толщины следующие:
| Код | GE/P | GN | GE/Ni |
| Сплав цинк–алюминий (мин., мкм) | 3,0 | 3,0 | 3,0 |
| Эпоксидная краска с высоким содержанием алюминия (мин. мкм) | 3,0 | — | 3,0 |
| Нейлон 11 или 12 (мин. мкм) | — | 150 | — |
| Никель | — | — | 3,0 |