Настоящий стандарт распространяется на стальные гофрированные двухслойные паяные трубы, предназначенные для гидравлических систем комбайнов, тракторов, автомобилей, бытовых холодильников и т.п.
1. Ассортимент
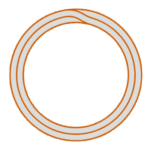
1.1. Форма, размеры и масса 1 м труб должны соответствовать указанным на рис. 1 и в таблице 1.
Таблица 1 Размеры & Масса
| Наружный диаметр | Вес, кг/метр | ||
| Толщина стенки | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | — | — |
| 4 | 0.057 | 0.063 | — |
| 4.75 | 0.070 | — | — |
| 5 | 0.074 | 0.083 | — |
| 6 | 0.091 | 0.103 | — |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | — | — | 0.246 |
| 14 | — | — | 0.291 |
| 15 | — | — | 0.313 |
1.2. Длина трубы изготавливается:
размерные — от 3 до 6 м; по запросу заказчика допускается выпуск мерных труб длиной до 9 м;
немерные — от 1 до 6 м; по запросу пользователя допускается выпуск немерных труб длиной более 6 м;
кратные значения — в пределах допусков для немерных труб с кратностью не менее 100 мм.
Допуск на каждый рез при нарезке на отрезки кратной длины не должен превышать 5 мм. По требованию потребителя допускается иной допуск.
1.3. Предельные отклонения по длине мерных и кратных труб не должны превышать +10 мм.
1.4. Предельные отклонения по наружному диаметру и толщине стенки не должны превышать значений, указанных в таблице 2.
По требованию заказчика изготавливаются трубы повышенной точности: диаметром 10 мм с максимальным отклонением по диаметру ±0,05; диаметром до 6 мм с максимальным отклонением по толщине стенки не более (–0,07, +0,05) мм.
1.5. По требованию потребителя трубы изготовляются с асимметричными допусками на наружный диаметр; при этом максимальные отклонения устанавливаются по согласованию между изготовителем и потребителем и не должны превышать суммарного двустороннего отклонения, указанного в таблице 2. В этом случае,
Таблица 2: Размеры & Допускимм
| Наружный диаметр | Допуски на наружный диаметр | Допуски на толщину стенки | ||
| Нормальный | Высокий | Нормальный | Высокий | |
| Менее 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 и выше | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| от 10 до 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Овальность и разница в размерах труб не должны приводить к выходу габаритных размеров труб за пределы установленных допусков соответственно по наружному диаметру и толщине стенки.
1.7. Кривизна труб на 1 м длины не должна превышать 6 мм для труб нормальной точности и 5 мм — для труб повышенной точности.
По требованию заказчика кривизна труб не должна превышать 3 мм на 1 м длины.
1.8. Концы труб должны быть обрезаны под прямым углом. Концы мерных труб должны быть очищены от заусенцев. По требованию потребителя допускается изготовление мерных труб без заусенцев.
Примеры маркировки:
Труба с наружным диаметром 8 мм и толщиной стенки 0,7 мм, длиной 3000 мм, изготовлена из стали 08кп:
Труба 8×0,7×3000-08кп ГОСТ 11249-80
То же, длина — кратна 100 мм:
Труба 8×0,7×100кр-08кп ГОСТ 11249-80
То же, длина — неограниченная:
Труба 8×0,7-08кп ГОСТ 11249-80
В обозначении труб повышенной точности после слова «труба» добавляется буква «П», труб высшей категории качества — «Б», например:
Труба прямая 8×0,7-08кп ГОСТ 11249-80
Труба в бухте 8×0,7×7950-08кп ГОСТ 11249-80
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы изготавливаются в соответствии с требованиями настоящего стандарта и утверждённых в установленном порядке технологических регламентов.
Трубы изготовляются из стальной ленты марок стали 08кп и 10 по ГОСТ 1050-88 и 08Ю по ГОСТ 9045-93.
2.2. Трубы должны быть спаяны медью по всей контактной поверхности слоёв в защитной атмосфере.
Склеенные кромки не допускаются.
Допускаются незначительные дефектные слои, если они не вызывают образования гофр и бугров при изгибе, выполняемом в соответствии с требованиями пункта 2.9.
2.3. Внешняя и внутренняя поверхности труб должны быть свободны от трещин, захватов, дефектов, расслоений и ржавчины.
Допускаются риски, раковины, царапины и вмятины в пределах допусков на толщину стенки; незначительные локальные выступы меди в пределах отклонений наружного диаметра; неоднородный цвет поверхности.
На внутренней поверхности труб не должно быть загрязнений и продуктов горения смазочных материалов; остаточное загрязнение внутренней поверхности не должно превышать 0,350 г/м²2.
По требованию потребителя остаточное загрязнение внутренней поверхности труб не должно превышать 0,177 г/м².2.
2.4. Механические свойства металла труб должны соответствовать стандартам, указанным в таблице 3.
По требованию потребителя относительное удлинение (δ) для труб диаметром до 6 мм должно составлять не менее 30 %; для труб диаметром свыше 6 мм из стали марки 08кп — не менее 27 %, из стали марки 10 — не менее 26 %.
| Марка стали | Наружный диаметр, мм | Временное сопротивление разрыву, МПа | Удлинение, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & меньше | 294 | 29 |
| Свыше 6 | 26 | ||
| 10 | 6 & меньше | 26 | |
| Свыше 6 | 25 |
2.5. По требованию заказчика трубы изготавливаются с оцинкованной внешней поверхностью. Толщина цинкового покрытия должна составлять не менее 12 мкм.
2.6. Трубы должны выдерживать гидравлическое давление 18,4 МПа (180 кгс/см2 ). По требованию заказчика трубы должны выдерживать гидравлическое давление 35,7 МПа (350 кгс/см²)2).
2.7. Трубы должны выдерживать двойную развальцовку без появления трещин и расслоений при внешнем радиусе перехода r = 1,0 ± 0,2 мм.
Диаметр фланца, образованного при изготовлении двойного фланца, должен соответствовать значению, указанному в таблице 4.
| Наружный диаметр трубы (мм) | Диаметр развальцовки (мин., мм) | Наружный диаметр трубы (мм) | Диаметр развальцовки (мин., мм) | Наружный диаметр трубы (мм) | Диаметр развальцовки (мин., мм) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Трубы должны выдерживать сплющивание без разрыва наружного края до расстояния между плоскостями сплющивания, равного 4S (S — номинальная толщина стенки).
Трубы с относительным удлинением не менее 30 % должны выдерживать сплющивание до расстояния между плоскостями сплющивания, равного 3S.
2.9. Трубы должны выдерживать изгиб вокруг оправки с радиусом, равным трём наружным диаметрам.
2.10. Трубы должны выдерживать раздачу до увеличения наружного диаметра на 20%.
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы принимаются партиями. Партия должна состоять из труб одинакового диаметра, толщины стенки и марки стали и сопровождается одним качественным документом, содержащим:
- Торговая марка или наименование изготовителя и его товарный знак;
- Наименование предприятия-потребителя;
- Обозначение настоящего стандарта;
- Размеры труб;
- Марка стали;
- Номер плавки или партии, химический состав металлических труб должен соответствовать документу о качестве, предоставленному производителем заготовки;
- Метраж и количество труб в штуках;
- Результаты испытаний.
Количество труб в партии не должно превышать 500 шт.
3.2. В случае разногласий при оценке качества химического состава металла для контроля отбирается одна труба из партии.
3,3. Каждая партия труб подвергается контролю внешней поверхности, размеров и качества паяного соединения.
3.4. Для проверки внутренней поверхности на наличие загрязнений от каждой партии отбирается одна трубка. Контроль загрязнения внутренней поверхности трубок осуществляется по требованию потребителя.
3.5. Для испытаний трубок на растяжение, двойной изгиб, сплющивание, изгиб, распределение нагрузки, гидравлическое давление до разрушения, а также для контроля толщины цинкового покрытия от каждой партии отбираются две трубки. Испытания трубок на распределение нагрузки проводятся по требованию потребителя.
3.6. Для испытания труб на гидравлическое давление от каждой партии отбирают не менее 1 % труб.
3.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводятся на удвоенном количестве труб, отобранных из той же партии.
Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Для контроля качества из каждой отобранной трубы вырезается один образец.
4.2. Химический состав стали определяют в соответствии с ГОСТ 22536.0-87, ГОСТ 22536.1-88, ГОСТ 22536.2-87, ГОСТ 22536.3-88, ГОСТ 22536.4-88, ГОСТ 22536.5-87, ГОСТ 22536.6-88. Образцы для определения химического состава отбирают в соответствии с ГОСТ 7565-81.
4.3. Осмотр наружной поверхности проводят без применения увеличительных приборов.
4.4. Остаточное загрязнение внутренней поверхности труб контролируют путём взвешивания образца на аналитических весах до промывки внутренней поверхности трубы растворителем длиной 0,5–1 м, свёрнутой в спираль, и после её промывки и последующей сушки. В качестве растворителя применяют бензин Б-70 по ГОСТ 3134-78 или фреон-113 по ГОСТ 23844-79.
4,4а. Контроль толщины цинкового покрытия осуществляется капельным методом в соответствии с ГОСТ 9.302-88.
4.5. Качество пайки труб проверяют неразрушающими методами контроля согласно технической документации. В случае разногласий, возникающих при контроле труб неразрушающими методами, проводят испытание на изгиб.
4.6. Длину измеряют рулеткой по ГОСТ 7502-98.
Наружный диаметр труб и толщина стенки измеряются микрометром в соответствии с ГОСТ 6507-90.
Кривизна труб измеряется калиброванной линейкой в соответствии со стандартом ГОСТ 8026-92 и пробником для НК.
4.7. Испытание на растяжение проводят по ГОСТ 10006-80 на коротком образце в виде отрезка трубы.
4.8. Двустороннее испытание проводят в соответствии с требованиями пункта 2.8.
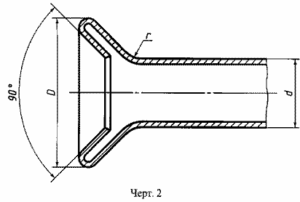
4.9. Испытание на сплющивание проводится в соответствии с ГОСТ 8695-75. При испытании наружный край должен пройти по линии наибольшего изгиба.
4.10. Испытание на изгиб проводится в соответствии с ГОСТ 3728-78 с использованием наполнителя.
4.11. Испытание на распределение проводится в соответствии с ГОСТ 8694-75 с применением конуса с углом наклона 1:10.
Трубы, подвергнутые испытанию на распределение, не подвергаются испытанию на сплющивание.
4.12. Гидравлические испытания труб проводятся в соответствии с ГОСТ 3845-75 с выдержкой под давлением не менее 5 с.
Гидравлическое испытание труб на прочность до разрушения проводится в соответствии с технической документацией.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВКА И ХРАНЕНИЕ
5.1. Маркировка, упаковка, транспортирование и хранение труб — в соответствии с ГОСТ 10692-80.
5.1.1. По согласованию между изготовителем и потребителем допускается упаковка труб в пакеты или связки. В этом случае трубы должны быть связаны проволокой по ГОСТ 3282-74 в трёх местах, обёрнуты вдоль длины и по концам масляной бумагой по ГОСТ 8828-89, а затем — упаковочным материалом (матами, нетканым полотном, отходами или искусственными волокнами) проволокой по ГОСТ 3282-74 не менее чем в трёх местах.
5.2. Упаковка труб — по запросу потребителя.
5.2.1. Каждая партия связывается проволокой в соответствии с ГОСТ 3282-74 или лентой в соответствии с ГОСТ 3560-73 не менее чем в четырёх местах.
5.2.2. Трубы поставляются в пакетах, состоящих из нескольких партий; в одном пакете допускается только один сорт стали, при этом общая длина труб в пакете не должна превышать 15 000 м.
5.2.3. Для предотвращения попадания в трубы влаги и загрязнений каждая упаковка труб должна быть обёрнута по всей длине в два слоя парафинированной бумагой в соответствии с ГОСТ 9569-79 или битумной бумагой в соответствии с ГОСТ 515-77. На концах упаковки бумага должна быть тщательно запечатана, после чего концы упаковки оборачиваются упаковочной тканью в соответствии с ГОСТ 30090-93 либо тканью из искусственных волокон или неткаными, плёнчатыми материалами на расстоянии не менее 1 м от каждого конца. Упакованные трубы должны быть уложены в деревянные решётки и плотно связаны упаковочной лентой в соответствии с ГОСТ 3560-73 или проволокой в соответствии с ГОСТ 3282-74. Расстояние между связками не должно превышать 1,5 м. Длина одной решётки должна составлять не менее двух связок. Решётки должны выступать за торцы пакета не более чем на 30 мм.