Bu standart sabit A 254 numaralı tanım altında yayımlanmıştır; tanımı takip eden rakam, yılı gösterir.orijinal kabul tarihi veya revizyon durumunda son revizyon yılı. Parantez içindeki sayı, son onay yılını gösterir. A üst simge epsilon (e), son revizyon veya yeniden onaydan bu yana yapılan bir düzenleme değişikliğini gösterir.
1. Kapsam
1.1 Bu spesifikasyon, genel mühendislik uygulamaları için, özellikle otomotiv, soğutma ve ocak endüstrilerinde yakıt hatları, fren hatları, yağ hatları, ısıtma ve soğutma üniteleri gibi alanlarda kullanılan çift cidarlı, bakırla lehimlenmiş çelik boruları kapsar.
1.2 İnç-libre birimlerinde verilen değerler standart olarak kabul edilir.
2. Başvurulan Belgeler
2.1 ASTM Standartları:
A 370 Çelik Ürünlerin Mekanik Testleri İçin Deney Yöntemleri ve Tanımları
E 30: Çelik, Dökme Demir, Açık Ocaklı Demir ve Şekillendirilmiş Demir İçin Kimyasal Analiz Yöntemleri
E 59: Kimyasal Bileşim Tayini İçin Çelik ve Demirin Örneklenmesi İçin Uygulama
2.2 Otomotiv Mühendisleri Derneği Standardı:
J 533 Boru Flanşları
3. Sipariş Bilgileri
3.1 Bu spesifikasyon kapsamında malzeme siparişi verilirken, istenen malzemenin yeterince tanımlanmasını sağlamak amacıyla aşağıdaki bilgilerin yer alması gerekir:
3.1.1 Miktar (ayak, metre),
3.1.2 Malzeme adı (bakırla lehimlenmiş çelik boru),
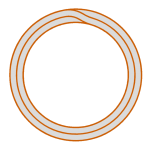
3.1.3 Gerekli hâllerde tip (Şekil 1’e bakınız) (normalde tip belirtilmez),
3.1.4 Boyut (dış çap ve cidar kalınlığı; normalde iç çap belirtilmemelidir),
3.1.5 Uzunluk (belirli veya rastgele),
3.1.6 Gerekli hâllerde iç yüzey temizliği (Bölüm 8’e bakınız),
3.1.7 Gerekli hâllerde dış kaplama (Bölüm 7 ve Ek Gereksinim S2’ye bakınız) ve
3.1.8 Özel veya ek gereksinimler ya da spesifikasyona ilişkin istisnalar .
4. Üretim
4.1 Çelik, herhangi bir süreçle üretilebilir.
4.2 Alıcı tarafından özel bir ergitme yöntemi talep edilmesi durumunda bu, satın alma siparişinde açıkça belirtilmelidir.
4.3 Birincil ergitme süreci ayrı bir gaz giderme veya rafinasyon işlemini içerebilir ve elektroslag yeniden ergitme veya vakum-ark yeniden ergitme gibi ikincil ergitme işlemlerini izleyebilir. İkincil ergitme uygulanıyorsa, parti tanımı tek bir birincil ergitmeden yeniden ergitilen tüm ingotları kapsar.
4.4 Çelik ingot halinde dökülebilir ya da sürekli döküm yöntemiyle dökülebilir. Farklı kalitede çelikler ardışık olarak sürekli döküldüğünde, ortaya çıkan geçiş malzemesinin tanımlanması gerekir. Üretici, kaliteleri kesin şekilde ayıran kabul edilmiş bir prosedürle geçiş malzemesini kaldırmalıdır.
4.5 Borular, çelik şeritlerin boru şekline getirilmesi ve ardından indirgen atmosferde bakırla lehimlenmesiyle üretilmelidir.
4.6 Borular Şekil 1’de gösterildiği gibi imal edilmelidir.
4.7 Borular, üretici tarafından lehimleme sonrası sızdırmazlık ve zararlı kusurlardan arındıklarından emin olmak amacıyla uygun şekilde test edilmelidir.
5. Kimyasal Bileşim
5.1 Çelik, Tablo 1’de belirtilen kimyasal bileşim gereksinimlerine uymalıdır.
TABLO 1 Kimyasal Gereksinimler
| Element | Bileşim, % |
|---|---|
| Karbon | 0.05 ila 0.15 |
| Manganez | 0.27 ila 0.63 |
| Fosfor, maks. | 0.035 |
| Kükürt, maks. | 0.035 |
5.2 Isıl Analiz—Çelik üreticisi tarafından, belirtilen elementlerin oranlarını belirlemek amacıyla her bir çelik eritmesi için bir analiz yapılacaktır. İkincil ergitme süreçleri kullanılıyorsa, ısı analizi, her bir birincil eritmeden alınan bir yeniden ergitilmiş ingottan veya bir yeniden ergitilmiş ingot ürününden alınacaktır. Böylece belirlenen kimyasal bileşim ya da boru ürün üreticisi tarafından yapılan ürün analizinden elde edilen kimyasal bileşim, belirtilen gereksinimlere uygun olacaktır.
5.3 Ürün Analizi — Bu kalitedeki borular genellikle kimyasal bileşim açısından homojen olmayan, yüzeyde zenginleşmiş (rimmed) veya kaplanmış (capped) çelikten üretilir. Bu nedenle ürün analizi sonucu reddetme işlemi, yanlış uygulamanın açıkça belirlendiği durumlar haricinde uygun değildir.
5.4 Analiz Yöntemleri — Hakem amaçlı analizler için E 30 Deney Yöntemleri’nde tanımlanan yöntemler kullanılmalıdır. Bakır lehimleme metalinin varlığına uygun şekilde düzeltme yapılmalıdır.
5.5 Ürün Analizi İçin Numune Alma — Spektrografik analiz hariç olmak üzere, numuneler E 59 Uygulaması’na göre alınmalıdır.
6. Mekanik Gereksinimler
6.1 Çekme Testi—İmal edildiği haliyle (soğuk şekillendirmeden önce) boruların çekme özellikleri, Tablo 2’de belirtilen gereksinimlere uymalıdır.
6.1.1 Numuneler ve çekme testleri, A 370 Test Yöntemleri ve Tanımları’na uygun olarak yapılmalıdır.
6.1.2 Numuneler, oda sıcaklığında test edilmelidir.
6.1.3 Test numuneleri, şişirme, daraltma, genişletme veya diğer şekillendirme işlemlerinden önce ya da kesilmeden önce bitmiş boruların uçlarından alınmalıdır. Numunelerin uçları pürüzsüz olmalı ve kenar döküntüleri ile kusurlardan arındırılmış olmalıdır.
6.1.4 Herhangi bir test numunesinde kusurlar veya hatalı işlenme tespit edilirse, bu numune reddedilebilir ve yerine başka bir numune konabilir.
6.1.5 Akma mukavemeti, numunenin ölçüm uzunluğunun %0,2’sine karşılık gelen kalıcı ofset veya yükleme altında ölçüm uzunluğunun %0,5’lik toplam uzamasına eşdeğer değer olarak belirlenmelidir.
6.1.6 Herhangi bir test numunesinin uzama yüzdesi belirtilen değerden düşükse ve kırığın herhangi bir kısmı, test öncesi numuneye çizilen işaretlerle belirlendiği üzere ölçüm uzunluğunun merkezinden 3⁄4 in. (19,0 mm)’den daha fazla uzaklıkta ise, yeniden test yapılmasına izin verilir.
TABLO 2 Çekme Gereksinimleri
| Özellik | Gereken şartlar |
|---|---|
| Minimum çekme dayanımı, psi (MPa) | 42 000 (290) |
| Minimum akma dayanımı, psi (MPa) | 25 000 (172) |
| 2 inç (50,8 mm) uzamada minimum % | 25 |
6.2 Yassılaştırma Testi—İç duvarlar birbirine temas edene kadar paralel plakalar arasında bastırıldığında çatlama veya başka herhangi bir kusur göstermeden dayanabilen, en az 2½ inç (64 mm) uzunluğunda bir boru bölümü
6.3 Genleşme Testi—A section of tubing approximately 4 in. (100 mm) in length shall stand being expanded over a tapered mandrel having a slope of 1 in 10 until the outside diameter at the expanded end is increased 20 % without cracking or otherwise showing flaws. (Prior to the expansion test, tubing shall be cut off square, edge crowned, and deburred. It shall be held firmly and squarely in the die, and punch must be guided on the axis of the tubing.)
6.4 Eğme Testi—İşlenmiş boru, doğru bükme aparatları kullanıldığında, dış çapının üç katı kadar merkez hattı yarıçapında büküldüğünde burkulma, çatlama veya diğer kusurlar göstermeden dayanabilmelidir.
6.5 Basınç Kanıt Testleri—Her boru aşağıdaki basınç dayanımı testlerinden birini, patlama veya sızıntı yapmadan dayanabilmelidir:
6.5.1 Malzemeyi en az 16 000 psi (110 MPa) lif gerilmesine maruz bırakacak şekilde yeterli iç hidrostatik basınç. Hidrostatik basınç aşağıdaki formülle belirlenir:
formül:
P 5 2St/D
nerede:
P = psi (veya MPa) cinsinden hidrostatik basınç,
S = izin verilen lif gerilmesi, 16 000 psi (110 MPa),
t = borunun gerçek cidar kalınlığı, in. (veya mm) ve
D = Borunun gerçek dış çapı, inç (veya mm).
6.5.2 Su altı ortamında 225–250 psi (1,55–1,73 MPa) arası hava basıncı.
7. Kaplama
7.1 Borular, üretici seçimiyle iç ve dış yüzeylerinde bakır kaplama ile temin edilebilir.
8. İç Yüzey Temizliği
8.1 İç yüzey temizliği alıcı tarafından belirtildiğinde, soğutma kondenserleri gibi belirli uygulamalar için kullanılan borular, iç temizlik açısından aşağıdaki gereksinime uymalıdır:
8.1.1 Bir boru parçasının iç yüzeyi redistile kloroform veya redistile 1,1,1-trikloroetan ile yıkanırsa, çözücünün buharlaşmasından sonra kalan kalıntının miktarı 1.25×10⁻⁴in./in.2(0.194 g/m2) iç yüzeyinin. Testi gerçekleştirmek için, boru içerisinden 100 mL çözücü dökülür ve toplanır. Test edilen borunun toplam uzunluğu en az 40 ft (12 m) olmalıdır; ancak bu toplam uzunluk, birkaç ayrı boru parçasının ardışık olarak aynı çözücü ile yıkanması ve her birine sırasıyla çözücünün dökülmesiyle de elde edilebilir . Çözücü, bir buhar veya sıcak su banyosunda buharlaştırılır ve buharlar tamamen uzaklaştırılana kadar 110°C (230°F)’de kurutulur.
8.2 Bu temizlik seviyesinin nakliye, taşıma ve depolama sırasında korunabilmesi için alıcı, üreticiden boru uçlarını kapaklar veya tıkama elemanlarıyla mühürlemesini talep edebilir.
9. Boyutsal Toleranslar
9.1 Borular, Tablo 3, Tablo 4 ve Tablo 5’te belirtilen izin verilen sapmalara uymalıdır.
10. İşçilik, Yüzey Durumu ve Görünüş
10.1 Son işlem görmüş borular, iç ve dış yüzeylerinde temiz, pürüzsüz ve yuvarlak olmalı; pas, külçeleme ve işlenmeyi veya kullanımını bozan herhangi bir kusurdan arınmış olmalıdır. Son işlem görmüş borular
makul ölçüde düz olmalıdır.
TABLO 3 Dış Çap Gereksinimleri
| Belirtilen Dış Çap, in. (mm) | Değişimler, in. (mm) |
|---|---|
| Artı veya eksi | |
| 3⁄16 inçten (4,76 mm) küçük | 0,002 (0,051) |
| 3⁄16 (4,76) ile 3⁄8 (9,53) arasında | 0,003 (0,076) |
| 7⁄16 (11.1) ila 5⁄8 (15.9) | 0.004 (0.102) |
TABLO 4 Duvar Kalınlığı Gereksinimleri
| Belirtilen Duvar Kalınlığı, in. (mm) | Değişimler, in. (mm) |
|---|---|
| Artı veya eksi | |
| 0.020 (0.51) ile 0.030 (0.76) arasında | 0,003 (0,08) |
| 0.031 (0.79) ile 0.049 (1.24) arasında | 0.0035 (0.09) |
TABLO 5 Uzunluk Gereksinimleri
| Belirtilen Kesim Uzunluğu, in. (m) | Değişimler, in. (mm) |
|---|---|
| 18 (0,46) ve altında | ±0.03 (±0.76) |
| 18’den fazla (0,46) ila 40’a kadar (1,02) | ±0,06 (±1,52) |
| 40’tan fazla (1,02) ila 80’e kadar (2,03) | ±0,12 (±3,05 ) |
| 80’den fazla (2,03) ila 120’ye kadar (3,05) | ±0,25 (±6,35 ) |
| 120’den fazla (3,05) | +1,00 (+25,4), −0,0 |
11. Yeniden Testler
11.1 Eğer herhangi bir grup veya partiye ait mekanik test sonuçları bireysel spesifikasyonda belirtilen gereksinimlere uymuyorsa, orijinal sayıya eşit iki katı kadar ek boru, aynı gruptan veya partiden alınarak yeniden test edilebilir; bu ek boruların her biri belirtilen gereksinimlere uymalıdır.
12. Yeniden İşleme
12.1 If the individual tubes or the tubes selected to represent any group or lot fail to conform to the test requirements, the individual tubes or the group or lot represented may be retreated and resubmitted for test. Not more than two reheat treatments shall be permitted.
13. Muayene
13.1 Satıcının sözleşme kapsamında gerçekleştirdiği iş sırasında, satın alan temsilcisi müfettişi, sipariş edilen malzemenin üretimiyle ilgili üreticinin tüm tesislerine her zaman giriş hakkına sahip olacaktır. Üretici, müfettişe, malzemenin bu spesifikasyona uygun olarak temin edildiğini doğrulaması için tüm makul kolaylıkları sağlamalıdır. Tüm gerekli testler ve muayeneler, aksi belirtilmedikçe, sevk öncesi üretim yerinde yapılmalı ve tesiste yapılan işlemlere gereğinden fazla müdahale etmeyecek şekilde yürütülmelidir.
14. Reddedilme
14.1 Each length of tubing received from the manufacturer may be inspected by the purchaser and, if it does not meet the requirements of the specification based on the inspection and test method as outlined in the specification, the tubing may be rejected and the manufacturer shall be notified. Disposition of rejected tubing shall be a matter of agreement between the manufacturer and the purchaser.
14.2 Herhangi bir şekillendirme işlemi veya montaj sürecinde başarısız olan ve kusurlu olduğu tespit edilen malzeme, ayrılarak saklanmalı ve üreticiye bildirilmelidir; böylece malzemenin uygunluğu karşılıklı olarak değerlendirilebilir. Bu tür malzemelerin tasarrufu konusu, tarafların anlaşmasına bağlıdır.
15. Belgelendirme
15.1 Satın alanın siparişinde talep edilmesi halinde, üreticinin yetkili bir çalışanı veya temsilcisi tarafından imzalanmış bir test raporu satın alana verilmelidir; bu rapor, belirtildiği takdirde spesifikasyonun ve yıl tarihine ilişkin bilgileri, sınıfı, kimyasal analiz sonuçlarını, sertlik ve çekme testlerini ve satın alan tarafından yazılı olarak belirtilen diğer testleri içermelidir.
16. Ürün İşaretleme
16.1 Spesifikasyon numarası (işaretlemeye spesifikasyonun yıl tarihi dahil edilmek zorunda değildir), üreticinin adı veya markası ile borunun boyutu ya da parça numarası, boruların sevkedildiği demetlerin veya kutuların üzerine sağlamca sabitlenmiş bir etiket veya etiketleme ile işaretlenmelidir.
16.2 Barkodlama—16.1 maddesindeki gereksinimlere ek olarak, barkodlama tamamlayıcı tanımlama yöntemi olarak kabul edilebilir. Satın alan, siparişte kullanılacak özel bir barkod sistemi belirtebilir.
EK GEREKSİNİMLER
Aşağıdaki ek gereksinimlerden biri veya birkaçı yalnızca alıcı tarafından teklif, sözleşme veya siparişte belirtildiğinde geçerlidir. Bu ek gereksinimlerin ayrıntıları üretici ve alıcı arasında mutabakata varılmalıdır.
S1. Flare Testi
S1.1 Lehimli borular, SAE Standard J 533’te belirtilen boyutlara kadar çift konik genişletilmeye dayanabilmelidir; bu işlem sırasında konik genişlemenin büyük çapında boru duvarında çatlama oluşmamalıdır. Dış üst üste binme dikişindeki ayrılma , yalnızca A bölgesi olarak tanımlanan (Şekil S1.1’e bakınız) konik genişletilmiş uçta izin verilir. Bu ayrılma, uzunluğu 0,12 inç (3,0 mm)’yi geçmemeli ve yalnızca dış kalınlıkta sınırlı kalmalıdır. Dikiş ayrılması aşağıdaki bölgelerde kesinlikle yasaktır:
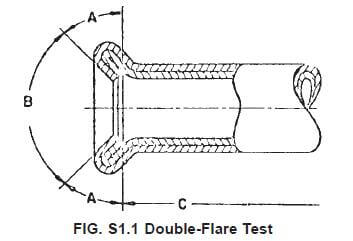
S1.1.1 Alan B (flare oturma yüzeyi olarak tanımlanan, 90° iç açı içinde kalan yüzey); konik yüzey, montaj sonrası sızdırmazlığı bozabilecek çatlaklar veya diğer düzensizliklerden arındırılmış, pürüzsüz olmalıdır.
S1.1.2 Alan C (flare ile oluşturulan çift kalınlık uzunluğunun ötesindeki yüzey).
S1.2 Flare oturma yüzeyi, flare sızdırmazlığını bozmayacak şekilde yüzeysel, rastgele radial çizgiler veya çukurlar içerebilir. Flare aletlerinin aşınması veya flare aletlerine talaş/dirt yapışması nedeniyle oluşan tekrarlayan çukurlar kesinlikle kabul edilmez. Flare oturma yüzeyinin fiziksel görünümü tartışmalı hâle geldiğinde, nihai karar ölçütü, belirlenen tork seviyesinde basınç testine tabi tutulduğunda flare oturma yüzeyinin sızdırmazlık sağlayıp sağlamadığıdır.
S2. Dış Kaplama
S2.1 Boruların dış yüzeyi, sıcak daldırma yöntemiyle uygulanan kurşun-kalay alaşımı ile kaplanmalıdır. Kaplama ağırlığı ve bileşimi üretici ile alıcı arasında mutabakata varılmalıdır.
S3. Uç İşleme
S3.1 İşlenmiş borular, kenar keskinliği olmaksızın pürüzsüz uçlara sahip olmalıdır.