Fren hattı ve ilgili ürünlerimiz hakkında daha fazla bilgi edinmek için buraya tıklayın.
1 Kapsam
Bu spesifikasyonlar, otomotiv amaçlı kullanım için uygun iki tip çelik tüpü kapsar. Temel metal, isteğe bağlı kaplama malzemeleri ve kaplanmış tüpler için gereksinimler belirtilmiştir. Bu gereksinimler, boru fabrikalarından ve bazen ayrı tesisler olan kaplama hatlarından çıkan ürünleri kapsar. Bu tüpler, özel parçalar ve montajların üretiminde kullanılır. Söz konusu parçalar ve montajların korozyon performansı, iletkenlik ve süreklilik, mukavemet, görünüm ve uygulamaya özel diğer kritik özellikler açısından doğrulanması önerilir.
1.1 GM123M.
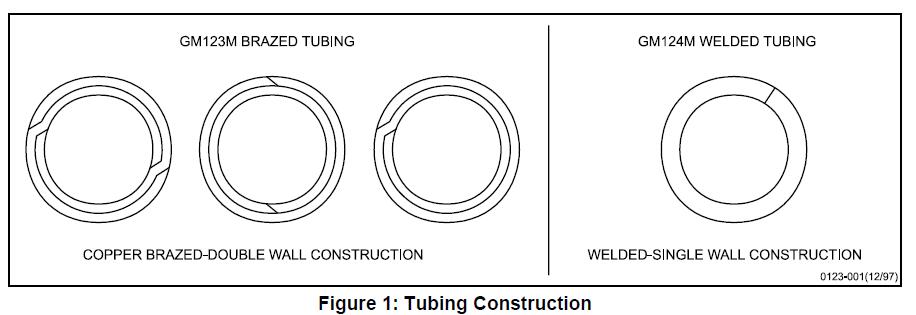
İki duvarlı ve ek yerleri bakırla lehimlenmiş, indirgen atmosferde üretilen boru ürünlerini kapsar; hidrolik hatlar için uygun boru üretimi sağlanır. Kalıntılı bakır, asit gaz oluşumuna neden olabileceğinden yakıt hatlarında kullanılmamalıdır. Şekil 1’e bakınız.
1.2 GM124M.
Tek duvarlı yapıda, ek yeri elektrik direnç kaynaklı boru ürünlerini kapsar; yakıt hatları, güç yönlendirme hatları, şanzıman yağ soğutucu hatları, yağlama yağı hatları, vakum hatları vb. için önerilir. Şekil 1’e bakınız.
1.3 Boru İşaret Kodu.
Boru türünü, dış çapı, cidar kalınlığını, imalat durumunu ve iç çap (ID) kaplamasını belirtmek amacıyla çizimlerde ve satın alma siparişlerinde 3.1. maddede yer alan kodların kullanılması önerilir.
1.4 Tipik Uygulama.
GM123M genellikle hidrolik fren hatları için kullanılırken, GM124M genellikle yakıt hatları, direksiyon hidroliği hatları, şanzıman yağ soğutucu hatları, yağlama yağı hatları, vakum hatları vb. için kullanılır.
2 Referanslar
Not: Aksi belirtilmedikçe yalnızca en son onaylı standartlar geçerlidir.
2.1 Dış Standartlar/Spesifikasyonlar.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM Standartları/Spesifikasyonları.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Ek Referanslar.
GMPT yakıtlarıyla ilgili bilgiler, GM Powertrain Malzeme Mühendisliği departmanı ile iletişime geçilerek temin edilebilir.
• GMPT-6-006 TF2 Benzin
• GMPT-5-005 Biyo-Dizel
• GMPT-5-001 #2 Dizel
• GMPT-6-019 Oksitlenmiş Benzin
• GMPT-6-023 E85 Düşük pH-e
3 Gereksinimler
3.1 Genel Gereksinimler.
Temel boru malzemesi, soğuk haddeleme ile üretilmiş SAE J403’e uygun 1006, 1008 veya 1010 çeliği olmalıdır. Lehimleme malzemesi, SAE J463’te belirtilen ve Bakır Alaşımı UNS C51000 olarak tanımlanan bakır veya bakır alaşımı olmalıdır.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Parantez içindeki ilk öğe: B veya W harfi.
B = Lehimlenmiş, W = Kaynaklı
‘II’ = Lehimlenmiş veya kaynaklanmış borunun dış çapı (mm)
‘III’ = Cidar kalınlığı (mm)
‘IV’ = Üretim Süreci (*)
‘V’ = Otomotiv
‘VI’ = İç Çap Kaplaması(**)
(*) İşlem Kısaltmaları:
A = Tavlı
P = Düz
U = Isıl İşlem Görmemiş (kaynak sonrası durumu)
G = Çinko-Alüminyum-Alaşım Metal Kaplaması
F = Bakır Kaynaklı
E = Uzatılmış Korozyon Koruma Boya Kaplaması
N = Ekstrüde Nylon 11 veya 12
C = Bakır Kaplama – Standart bakır kaplama kalınlığı en az 0,009 mm’dir. Diğer bir kalınlık talep edilirse, harfin hemen arkasına rakam(lar) eklenmelidir; örneğin C13, en az 0,013 mm’lik kalınlığı gösterir.
(**) İç Çap Kısaltmaları
Boş = Düz
P = Düz
Ni = Nikel Kaplama
Örnek:
GM124M (W/6.00/0.7/AGE/V/Ni) – kaynaklı tek cidarlı boruyu, 6 mm DÇ, 0.7 mm cidar kalınlığını, tavlanmış boruyu, bir çinko-alüminyum alaşımı metal taban kaplaması ve üzeri boya katmanıyla korozyona karşı korunmuş boruyu, otomotiv uygulamaları için onaylanan boruyu ve nikel kaplı iç yüzeyi belirtir.
3.2 Mekanik Özellikler.
Aşağıdaki gereksinimler yalnızca daha yaygın çelik boru tiplerine uygulanır; yani kaynaklı-anneal edilmiş ve lehimlenmiş-ham üretim durumunda olan borulara. Kaynaklı mekanik borular veya işlenebilir sertleştirilmiş borular gibi diğer boru sınıflarının özellikleri, tedarikçi ile alıcı arasında özel bir anlaşma ile belirlenmelidir.
3.2.1 Çekme testleri, ASTM E8’de belirtilen boru test yöntemlerine göre bitmiş boru üzerinde yapılmalıdır. Çekme özellikleri, kaynaklı borular için SAE J526’ya ve lehimli borular için SAE J527’ye uygun olmalıdır.
3.2.2 Borular, dış çapı genişletilmiş uçta %20 oranında artırılana kadar eğimi 1/10 olan konik mandrel üzerine genişletilebilir olmalıdır; bu işlem sırasında çatlama veya kusur oluşmamalıdır (ASTM A254, Madde 6.3). Genişletme testinden önce borular kare kesilmeli, kenarları yuvarlatılmalı ve kenarlarındaki talaşlar temizlenmelidir. Test sırasında boru, kalıpta sıkı ve kare şekilde tutulmalı; zımba, borunun ekseninde yönlendirilmelidir.
3.2.3 Aksi belirtilmedikçe, borular aşağıdaki iç statik hidrolik basıncına dayanabilmelidir:
• 10,0 mm dış çapa kadar………………..35 MPa
• 10,0 mm üzeri ila 16,0 mm dış çap aralığında…….15 MPa
Not: Borunun daha sonraki soğuk şekillendirme işlemleri (sarma, düzeltme, bükme, çekme vb.) borunun dayanımını ve sertliğini artırır. Soğuk şekillendirme veya yüzey sertleştirme işlemiyle, özel uygulamalar için önemli ölçüde daha yüksek dayanım ve sertlik elde edilebilir.
3.3 Boyutlar.
Boru, alıcının belirttiği boyutlar ve toleranslara uygun olmalıdır.
3.3.1 Kaynaklı Borular.
Nominal çap ve cidar kalınlığı SAE J526’ya uygun olmalıdır. Çinko-alüminyum alaşımı artı Nylon 11 veya 12 üst kaplaması (GN) için maksimum Dış Çap Tablo 2’de verilmiştir.
3.3.1.1 Nikel Kaplamalı İç Yüzey Kaynak Dikişi.
Kaynak bölgesinde nikelin iyi yeniden akışını sağlamak için kaynak dikişinin düzgün bir kesit profiline sahip olması ve minimum dikiş boyutlarına sahip olması önemlidir. Dikiş yüksekliği boyutunu bildirin (Tipik dikiş yüksekliği 0,15 mm veya daha az olmalıdır. Maksimum dikiş yüksekliği sınırı belirleninceye kadar dikiş yüksekliğini izlemeye devam edin).
İyi ve istenmeyen dikiş profillerine örnekler Şekil 2’de aşağıda gösterilmiştir.
3.3.2 Lehimli Borular.
Nominal çap ve duvar kalınlığı, SAE J527 standardında belirtilen değerlerle uyumlu olmalıdır. Çinko-alüminyum alaşımı artı Nylon 11 veya 12 üst kaplama (GN) için maksimum dış çap, Tablo 2’de verilmiştir.
3.3.3 Açıklanmış Uçlar.
3.3.3.1 SAE tipi açıklamalar, SAE J533’te verilen boyutlara ve toleranslara uymalıdır.
3.3.3.2 ISO tipi açıklamalar, SAE J1290’da verilen boyutlara ve toleranslara uymalıdır.
3.3.3.3 AÇIKLANMIŞ UÇLAR. GM123M (ters açıklama) durumunda, boru açıklanmış uçları ASTM A254 Bölüm S1’deki Ek Gereksinimlere uymalıdır.
3.4 Yüzey Durumu.
Boru iç ve dış yüzeylerindeki yüzey işlemi, Tablo 1’de belirtilen yüzey işlemine uygun olmalıdır.
Tablo 1: Dış Yüzey İşleme Kodları ve Gereksinimleri
| Yüzey İşlemi | Yüzey İşlemi Kodu | Açıklama ve Malzeme Gereksinimleri |
| Düz | P | Kaplama yok; sadece baz metal (SAE J403’e göre 1006, 1008 veya 1010 çelik) |
| Çinko-Alüminyum Alaşımı | G | Sıcak-daldırma galvaniz-alüminyum alaşım kaplaması. Kimyasal Bileşim: ASTM B750’e göre %5 alüminyum–kalanı çinko alaşımı Kaplama kütlesi: 50 g/m2 (ASTM A875, Bölüm 8’e göre). Kalınlık, Ek A’ya göre borunun herhangi bir noktasında en az üç mikrometre olmalıdır. |
| Çinko-Alüminyum Alaşımı – Genişletilmiş Korozyon Koruması | GE | Yukarıda açıklanan çinko-alüminyum alaşımı, ardından onaylı bir ön işlem süreci ve onaylı bir alüminyum zengini epoksi kaplama. Kalınlık Ölçümleri:GE bitişi için alüminyum zengini epoksi boya, Ek A’daki prosedürlere göre ölçüldüğünde borunun herhangi bir yerinde en az üç mikron kalınlığa sahip olmalıdır. GE bitişi için kaplamaların gerçek kalınlığı, her boru hattı için çevresel ve boyuna olarak izlenmelidir. Örnek alma planı, kontrol planında referans gösterilmelidir. |
| Bakır Plakalama | C | Elektrokaplama ile üretilmiş boru |
| Çinko-Alüminyum Alaşımı – Ekstrüde Nylon 11 veya 12 | GN | Yukarıda açıklanan çinko-alüminyum alaşımı, ardından Nylon 11 veya 12 üst kaplaması. Görünüm:Üst kaplama, renk açısından homojen olmalı ve akış çizgileri, iğne delikleri, kraterler veya anormal pürüzlülük gibi süreksizliklerden arınmış olmalıdır. Üst kaplama, mühendislik çiziminde aksi belirtilmedikçe siyah renkli olmalıdır. Film Kalınlığı:Nylon 11 veya 12 üst kaplamasının, Ek A’ya göre mikroskopik inceleme ile ölçüldüğünde minimum kalınlığı 150 μm olmalıdır. Kaplamanın maksimum kalınlığı, maksimum OD’ye (Tablo 2) göre kontrol edilmelidir. GN bitişindeki kaplamaların gerçek kalınlığı, her boru hattı için çevresel ve boyuna olarak izlenmelidir. Örnek alma planı, kontrol planında referans gösterilmelidir. |
| Nikel kaplama | Ni | İç çap, elektrokaplanmış nikel kaplama. Kalınlık Ölçümleri:İşlenmiş borunun elektrokaplama ile nikel iç yüzey kaplama kalınlığı, Ek A’daki prosedürlere göre ölçüldüğünde borunun iç yüzeyinin her yerinde en az 3 mikron kalınlığa sahip olmalıdır. Ni bitişi için gerçek kaplama kalınlığı, her boru hattı için çevresel ve boyuna olarak izlenmelidir. Örnek alma planı, kontrol planında referans gösterilmelidir. |
| Diğer | Z | Belirlenecek |
Not: GN üst kaplama, sıvı yakıt hattı uygulamaları için tam malzeme onayı alınana kadar sıvı yakıt hattı uygulamalarında kullanılmamalıdır.
Tablo 2: GN Kaplaması İçin Maksimum Dış Çap (OD)
| Boru Boyutu, Nominal (mm) | Kaplamalı borunun dış çapı, maks. (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Çevresel Direnç (GE, GN ve Ni).
3.5.1 Tuz Püskürtme Testi (GM4298P).
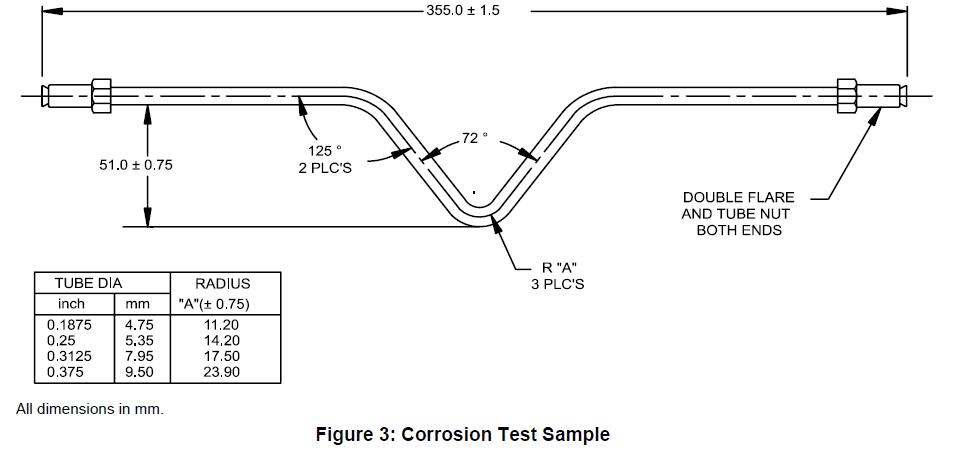
Kaplamalı borular aşağıdaki korozyon testlerine ve değerlendirme yöntemlerine tabi tutulmalıdır. Tüm korozyon testleri, Şekil 3’te gösterilen işlenmiş parçalarda veya test numunesinde yapılmalıdır. Şekil 3’te tanımlanan test numuneleri, test odasında şekillendirilmiş dirsek aşağıya bakacak şekilde, ancak test sabitleme elemanına temas etmeyecek şekilde yerleştirilmelidir; aksi belirtilmedikçe. İşlenmiş parçalar, test tesisi ile inceleme yetkilisi arasında kararlaştırıldığı şekilde test odasında yerleştirilmelidir. Tüm korozyon testlerinin uygulanma sıklığı, kontrol planında belgelenmelidir.
Not: Yüzey kirleticileri, korozyon testinde lekelenmeye neden olabilir. Korozyon olmadan oluşan lekeler, korozyon arızası olarak kaydedilmemelidir.
3.5.1.1 Çinko-Alüminyum Alaşımı – Genişletilmiş Korozyon Koruması (GE).
GE uzatılmış korozyon koruma boruları, GM4298P’ye göre 1000 saat tuz spreyi maruziyetine dayanabilmelidir; boyuna yerleştirilmiş çiziklardan maksimum 1,5 mm sürüklenme (bkz. GM9102P) ve GM4298P maruziyeti ile hava üfleme sonrası başka herhangi bir yapışma kaybı olmamalıdır.
3.5.1.2 Çinko-Alüminyum Alaşımı – Ekstrüde Nylon 11 veya 12 (GN) Düşük Sıcaklık Çip Direnci ve Tuz Püskürtme (GM9508P, GM4298P).
Şekillendirilmiş boru örneklerine (Şekil 3’e bakınız) GM9508P standardına göre, Yöntem B’ye uygun çip direnci testi beş kez uygulanır. Boru, eğrinin oluşturduğu düzlemin panelle paralel olacak şekilde çakıl ölçerine yerleştirilir. Çakıl ölçer maruziyetinden sonra 24 saat içinde numuneler ASTM B117 veya GM4298P standartlarına göre tuz spreyine maruz bırakılır.
Boru, 2000 saat sonra çakıl darbesi alan bölgeden daha fazla 1 mm ileriye doğru baz metal korozyonu göstermemelidir. Çakıl darbesi almamış bölgeler 2000 saat sonra paslanmamalıdır.
3.5.2 Nem Testi (GM4465P, GM9071P).
Uzatılmış korozyon korumalı boru (GE), GM4465P’ye göre 96 saat nem testine tabi tutulmalıdır. Nem testi hemen ardından boru kurulanarak GM9071P’ye göre bant yapışma testi yapılmalıdır; ancak boru üzerine boyuna doğrusal bir çizik yapılmalıdır. Yapışma oranı en az %99 olmalıdır.
3.5.3 Nikel Kaplamalı (Ni) Nem Testi (GM4465P, GM9071P).
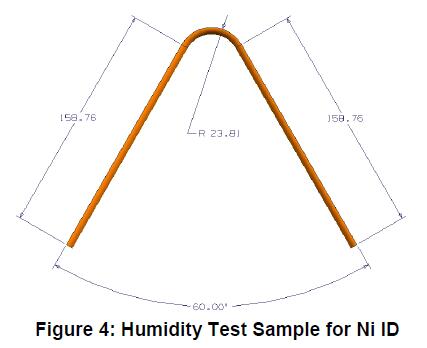
Nikel kaplamalı ID kaplaması, Şekil 4’te gösterilen test örnekleri ve 100 mm uzunluğundaki düz örnekler kullanılarak aşağıdaki nem testine maruz bırakılmalıdır. Her yapılandırma için üçer adet test örneği boyuna kesilerek borunun iç yüzeyleri açığa çıkarılmalıdır. Test örneklerinin kesim kenarları pas sızıntısını önlemek için yeterince korunmalıdır. Örnekler, iç yüzeyleri yukarı bakacak şekilde test odasına yerleştirilmelidir. Düz örnekler, nemin akmasını sağlamak amacıyla dikeyden yaklaşık 30° açı ile yerleştirilmelidir. Nikel kaplama, dış kaynak (ısı etkilenmiş) bölgesi dışında kırmızı pas oluşmaksızın GM4465P standardına göre 168 saatlik nem maruziyetine dayanmalıdır. Herhangi bir korozyon
kaynak (ısı etkilenim) bölgesi içinde GM Malzeme Mühendisliği onayı gerektirir.
3.5.4 Çözücü Sürtme Testi (GM9509P).
Uzatılmış korozyon korumalı boru (GE), GM9509P’ye göre MEK çözücü sürtme testine tabi tutulduğunda, 50 çift sürtmeden sonra en az 1 puanlık değerlendirme göstermelidir. Bu test, her üretim partı için yapılmalı ve kontrol planında belgelenmelidir. Bir üretim partı, kalite sistem belgelerinde tanımlanmalıdır.
3.5.5 Akışkan Direnci.
3.5.5.1 Genişletilmiş korozyon korumalı borular (GE), fren hidroliği (GM4653M), TF2 benzin (GMPT-6-006), Biyodizel (GMPT-5-005), #2 Dizel (GMPT-5-001), Oksitlenmiş Benzin (GMPT-6-019) ve E85 Düşük pH’e sahip yakıt (GMPT-6-023) içinde 24 saat boyunca batırıldığında yumuşama veya film hatası göstermemelidir. Bu test, üretim parçaları veya örnekler üzerinde Şekil 3’e göre en az haftada bir fren hidroliği ile yapılmalı ve kontrol planında belgelenmelidir.
Not: GMPT yakıtlarıyla ilgili bilgiler, GM Powertrain Malzeme Mühendisliği ile iletişime geçilerek sağlanabilir. Yakıtlar, GM tarafından onaylanmış tedarikçilerden satın alınmalıdır. Her yakıt için en güncel sonek seviyesi, GM Powertrain mühendisi tarafından belirlenmelidir.
3.5.5.2 Çinko-Alüminyum Alaşımı – Ekstrüde Nylon 11 veya 12 (GN).
3.5.5.2.1 Örnek Hazırlama.
Örneklerin uzunluğu en az 80 mm olmalıdır. Bir Stanley işlevsel bıçağı (#99E ucu veya eşdeğeri) kullanarak borunun boyuna doğrultusunda, birbirinden 2,4 ± 0,1 mm aralıkta iki paralel kesim yapın. Kesimler, borunun tam boyunca naylon tabaka ve astar katmanını delerek alt tabakaya kadar ulaşmalıdır. Her akışkan için altı adet örnek, sızdırmaz bir kapta yerleştirilmelidir. Kavanozu Tablo 3’te belirtilen gerekli akışkanla doldurun; her örneğin yaklaşık yarısı sıvı içinde kalmalıdır. Kabı sıkıca kapatın. Örnekleri Tablo 3’te belirtilen süre ve sıcaklıkta bekletin. Belirtilen bekleme süresi sonunda örnekleri sıvudan çıkarın ve kağıt havlu ile kurutun.
Tablo 3: Akışkan Direnci
| Akışkan | Zaman (saat) | Sıcaklık (°C) |
| Damıtılmış su | 504 | 23 ± 2 |
| Fren hidroliği (GM4653M) | 504 | 60 ± 2 |
| Oksitlenmiş benzin (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Biyodizel (GMPT-5-005) | 504 | 23 ± 2 |
| #2 Dizel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 Düşük pH’li (GMPT-6-023) | 504 | 23 ± 2 |
| Motor soğutma sıvısı (GM6277M) | 504 | 23 ± 2 |
| Cam Silme Sıvısı (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Kaplama Ayrılma Prosedürü.
Kullanım bıçağı ile örnek ucunun sıvıya daldırıldığı bölgede iki paralel kesim arasına dik bir kesim yapın. Bıçak kenarını bu dik kesime yerleştirerek naylon şeridi yukarı kaldırıp soyulabilir hâle getirin; böylece pense veya eşdeğeri bir aletle tutulabilecek bir bölüm elde edilebilir. Şeridi, ya tamamen kopana kadar ya da borunun tüm uzunluğundan tamamen soyulana kadar soyun. Eğer şerit tamamen soyulamadıysa, işlemi örneğin buhar ucundan tekrarlayın.
3.5.5.2.3 Kabul Kriterleri.
Naylon kaplamadan önce herhangi bir kabarcık oluşumu veya delaminasyon (katman ayrılması) gözlemlenmemelidir. Kaplama ayırma işleminden sonra örnek, naylon şeridin kırılması durumunda kabul edilir. Eğer kırılmıyorsa, şeridin astar katmanında kohezif (birleşik) başarısızlık göstermesi gerekir. Kohezif başarısızlık, astarın naylon şeridinde ve tüp alt tabakasında görünür şekilde kalmasıyla tanımlanır.
3.5.5.3 Elektrokaplama Yöntemiyle Uygulanmış Nikel İç Yüzey Kaplaması.
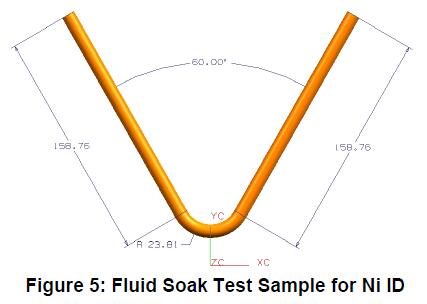
Nikel kaplamalı ID boruları, Şekil 5’te gösterilen test örnekleri ve 100 mm uzunluğundaki düz örnekler kullanılarak aşağıda listelenen akışkanlara maruz bırakılmalıdır. Her yapılandırma için üçer adet test örneği, aşağıdaki akışkanlarla yarıya kadar doldurulup 60°C’de (Biyodizel ve #2 Dizel için 90°C’de) 504 saat süreyle maruz bırakılmalıdır: Biyodizel (GMPT-5-005), #2 Dizel (GMPT-5-001), Oksitlenmiş Benzin (GMPT-6-019), Korozif İki-Fazlı Benzin (GMPT-6-020*), E85 Düşük pHe (GMPT-6-023). 504 saatlik daldırma işleminden sonra örnekler boyuna kesilerek incelenmelidir – dış kaynak (ısı etkilenmiş) bölgesinde herhangi bir korozyon veya çukurlaşmaya izin verilmez. Kaynak (ısı etkilenmiş) bölgesinde oluşan herhangi bir korozyon, GM Malzeme Mühendisliği onayı gerektirir.
Not: GMPT yakıtlarıyla ilgili bilgiler, GM Powertrain Malzeme Mühendisliği ile iletişime geçilerek sağlanabilir. Yakıtlar, GM tarafından onaylanmış tedarikçilerden satın alınmalıdır. Her yakıt için en güncel sonek seviyesi, GM Powertrain mühendisi tarafından belirlenmelidir.
3.5.6 Döngüsel Korozyon Testi (GM9505P, Cycle J veya GM9540P).
3.5.6.1 Extended corrosion protected tubing (GE) shall be subjected to a performance test consisting of properly formed tubing samples (See Figure 3) subjected to 10 cycles (20 weeks) of GM9505P Cycle J or to GM9540P, test duration D. After cycling, the tubing shall exceed a pressure test of 14 MPa for tubing through 10.0 mm OD or 7 MPa for tubing over 10 mm OD. In order for this test to be valid, there cannot be corrosion from inside out that causes a failure in the pressure test. Therefore, it is recommended that the tube fittings be fastened into a solid block of aluminum, to keep the system closed during exposure.
Ayrıca, bağlantı elemanlarının fonksiyonelliklerini basınç testi sırasında korumak amacıyla bu parçaların bir mum ile sızdırmaz hale getirilmesi kabul edilebilir.
Bu testin yürütülmesi için kabul edilebilir minimum frekans, tedarikçi ve GM Tedarikçi İrtibat Kişisi tarafından kararlaştırılmalı ve üç aylık PPAP gönderimi içinde belgelenmelidir.
3.5.6.2 Çinko-Alüminyum Alaşımı – Ekstrüde Nylon 11 veya 12 (GN).
Bıçak Kesimi ve Döngüsel Korozyon Testi GM9505P, Döngü J, 10 döngü (20 hafta). Standart bağlantı elemanları ile düz boru kullanılır; borunun orta kısmına paralel çizgiler çizilir; çizgi uzunluğu 4 cm, aralarındaki mesafe 2,4 ± 0,1 mm olur. Çizimden sonra 24 saat içinde GM9505P standardına göre Döngü J’ye uygun olarak 10 döngü (20 hafta) süren döngüsel korozyon testi uygulanır. Test sonrası, 10,0 mm’ye kadar dış çaplı borular için basınç dayanımı 14 MPa’yi, 10 mm’den büyük dış çaplı borular için ise 7 MPa’yı aşmalıdır. Bu testin geçerli olması için içten dışa doğru korozyon oluşmamalı ve bu korozyonun basınç testinde başarısızlığa neden olmaması gerekir. Bu nedenle, sistemin test sırasında kapalı kalmasını sağlamak amacıyla boru bağlantı elemanlarının alüminyumdan yapılmış sağlam bir bloğa sabitlenmesi önerilir.
Ayrıca, bağlantı elemanlarının fonksiyonelliklerini basınç testi sırasında korumak amacıyla bu parçaların bir mum ile sızdırmaz hale getirilmesi kabul edilebilir.
Sonuçlar, mühendislik onayı için sunumla birlikte raporlanacaktır.
3.6 Form, Boyut ve Kalite.
Otomotiv çelik boruları ticari olarak yuvarlak, pürüzsüz ve işlenmeyi veya kullanım özelliklerini bozacak pas ya da kusurlardan arındırılmış olmalıdır. Borunun dış çapında oluşan bir eklem kabartısı, bireysel alıcılarla yapılan anlaşmalarla kabul edilebilir. Ancak bu kabartı, dış çap toleransını aşmamalı ve flaring (açma) işlemine veya sızdırmaz bağlantıların oluşturulmasına engel olmamalıdır. İç yüzeyde kabartı oluşumu izin verilir ancak iyi kaynak veya lehimleme uygulamalarına uygun şekilde minimum düzeyde tutulmalıdır. Belirli uzunluklar belirtildiğinde, borular makul ölçüde düz olmalı ve uçları kenar döküntülerinden (keskin kenarlar) arındırılmış olmalıdır.
3.6.1 Hidrolik fren hattı olarak kullanılacak boruların iç temizliği, ASTM A254, Bölüm 8 İç Yüzey Temizliği yöntemine göre belirlenen maksimum 0,20 g/m² iç yüzey alanı değerini aşmamalıdır.
3.6.2 Tüm kaplamalar, boruların normal şekillendirme, taşıma ve depolama koşullarına dayanabilmeli; çatlamaya, pul pul dökülmeye veya alt metal yüzeyinden ayrılmaya karşı dirençli olmalıdır. İşleme ve taşıma sırasında oluşan boyuna veya çevresel parlaklık kabul edilebilir.
3.7 Özel Gereksinimler.
Boyutlar, yüzey işlemleri, fiziksel özellikler veya uygulamalarla ilgili özel gereksinimler, tedarikçi ile alıcı arasında kararlaştırılacaktır.
3.8 Ambalaj ve İşaretleme.
Malzeme, alıcının belirttiği şekilde sevk edilecektir. Konteynerler, tedarikçinin adı ve adresi, malzeme spesifikasyon numarası ve adı, satın alma sipariş numarası, net ağırlık ve alıcı tarafından belirtilen diğer bilgilerle okunaklı bir şekilde işaretlenecektir.
4 Üretim Süreci
Uygulanmaz.
5 Kurallar ve Yönetmelikler
5.1 Bu spesifikasyona göre tedarik edilen tüm malzemeler, GMW3001 Malzeme Spesifikasyonları için Kurallar ve Yönetmelikler’e uygun olmalıdır.
5.2 Bu spesifikasyona göre tedarik edilen tüm malzemeler, GMW3059 – Parçalar İçin Sınırlı ve Bildirim Gerektiren Maddeler standartlarına uygun olmalıdır.
6 Onaylı Kaynaklar
Bu spesifikasyon için mühendislik niteliğine sahip onaylı bir kaynaktan alınması gerekir. Bu spesifikasyon numarası altında GM Malzeme Dosyası’nda (yani MATSPC) listelenen kaynaklar, mühendislik tarafından bu spesifikasyonun gereksinimlerini karşıladıkları doğrulanmıştır.
Ek A – Otomotiv Çelik Tüpüne Uygulanan Çift Katmanlı Kaplamanın Kalınlığını Ölçme Yöntemi
A1 Kapsam
Bu prosedür, belirtilen minimum kaplama kalınlığına uygunluğu belirlemek ve üretimde kaplama kalınlığını izlemek için kullanılan ekipmanlarla korelasyon kurmak amacıyla kullanılır. Kaplama sistemi, iç yüzeyi açıktan (bare) veya Ni kaplamalı olan düşük karbonlu çelik boru alt tabakasından ve dış yüzeyi Zn-Al alaşımı ile kaplanmış, ardından alüminyum zengini epoksi kaplama veya ekstrüde Nylon 11 ya da 12 kaplama uygulanmış bir yapıdan oluşur. Bu yüzey işlemlerine GM123M/GM124M standardında Tablo 1’de (GE), (GN) veya (Ni) olarak belirtilen tanımlamalar altında yer verilmiştir. Bu prosedür, belirtilen minimum kaplama kalınlığına uygunluğu belirlemek ve üretimde kaplama kalınlığını izlemek için kullanılan ekipmanlarla korelasyon kurmak amacıyla kullanılır. Kaplama sistemi, iç yüzeyi açıktan (bare) veya Ni kaplamalı olan düşük karbonlu çelik boru alt tabakasından ve dış yüzeyi Zn-Al alaşımı ile kaplanmış, ardından alüminyum zengini epoksi kaplama veya ekstrüde Nylon 11 ya da 12 kaplama uygulanmış bir yapıdan oluşur. Bu yüzey işlemlerine GM123M/GM124M standardında Tablo 1’de (GE), (GN) veya (Ni) olarak belirtilen tanımlamalar altında yer verilmiştir.
A2 Referans Alınan Standartlar
GM123M
GM124M
A3 Kullanılan Ekipmanlar
A3.1 Metalografik mikroskop.
A3.2 Metalurjik parlatma ekipmanları.
A4 Örnek Hazırlama
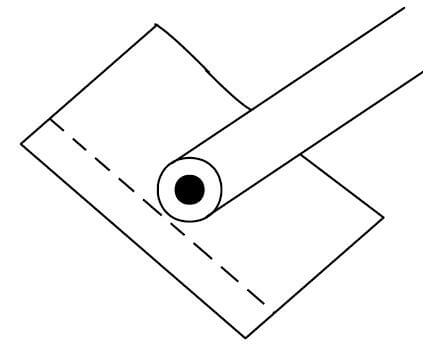
Kaplama minimum kalınlığına uygunluğun belirlenmesi amacıyla boru birkaç enine kesim noktasından kesilmelidir. Kesimler kenarları alınmalı, temizlenmeli ve kurutulmalıdır. Her kesim ayrı ayrı alüminyum folyo ile sarılmalı ve folyo parçanın konturuna parmaklarla bastırılarak oturtulmalıdır (Bkz. Şekil A1), ardından montaja hazır hale getirilmelidir. Tek kat folyo yeterlidir ve boru tamamen kaplanmalı; folyo delinmemesine dikkat edilmelidir. Fazla kıvrım ve örtüşmeler polisaj düzlemi üzerinde kalmalıdır. Montaj sırasında her kesimin polisaj düzlemine dik olarak yerleştirildiğinden emin olunmalıdır. Örnekler, dialilftalat gibi termoset toz malzeme ile basınç altında monte edilmelidir. Basınç altında montaj aynı zamanda folyoyu kaplamanın konturuna sıkıca oturtur; bu da mükemmel kenar tutma ve net tanımlanmış bir arayüz sağlar. Montaj(lar), kenar ayrılması önlenmesi için yavaşça ortam sıcaklığına soğutulmalıdır.
A5 İşlem
A5.1 Metalografik hazırlama.
A5.1.1 Montajlı kesit, önce 180, ardından 320 ve son olarak 600 tane aşındırıcı tanecik içeren zımpara kağıtlarıyla sırayla öğütülür; bu işlem sırasında yağlayıcı olarak bol miktarda su kullanılır. Tüm öğütme işlemleri, kaplamanın sürüklenmesini en aza indirmek için hafif ila orta düzeyde basınçla yapılır.
A5.1.2 Her öğütme işleminden sonra montajlı numune, önceki aşamada kullanılan daha iri taneli aşındırıcıların tamamının temizlenmesi amacıyla yıkanır. Aynı zamanda, sonraki öğütme ve parlatma tekerleklerinin kirlenmesini de önler.
A5.1.3 Numune, daha yumuşak kaplamaların çekilmesini en aza indirmek ve epoksi boya veya naylon ile çinko-alüminyum kaplama arayüzü ile çinko-alüminyum ile çelik arayüzü üzerindeki sürüklenmeyi önlemek amacıyla her zımparalama adımından sonra 90 derece döndürülmelidir.
A5.1.4 Son zımparalama işleminden sonra numune iyice yıkanmalı, alkolle durulanmalı ve son parlatma işlemi öncesi kurutulmalıdır.
A5.1.5 Son parlatma işlemi kumaş tekerler ve elmas parlatma bileşenleri kullanılarak gerçekleştirilir. Önerilen sıra şöyledir: altı mikron, ardından üç, bir ve 0,25 mikron. Çiziksiz bir yüzey elde edilmesi isteniyorsa son adımda 0,05 mikron alumina süspansiyonu kullanılabilir. Ancak alumina alkalin özellik gösterdiğinden çinko katmanında lekelenmeye neden olabilir ve bu da kaplama kalınlığının ölçülmesini zorlaştırabilir. Bu nedenle kalınlık ölçümleri tamamlanana kadar bu adım atlanmalıdır.
A5.1.6 Sadece son adımda oluşan çiziklerin giderilmesi için yeterli süre boyunca orta düzeyde basınç uygulanır. Kaplamanın bütünlüğünün bozulmamasını sağlamak amacıyla numune her parlatma tekerinden sonra 90 derece döndürülür.
A5.1.7 Her bir mikron sınıfı arasındaki işlemlerden sonra, önceki adımdan kaynaklanabilecek kirleticileri uzaklaştırmak amacıyla numune yıkanır; bu işlem zımparalama dizisinde olduğu gibi yapılır. Parlatma işlemi tamamlandıktan sonra tutkal bloğu hafif sabunlu suyla yıkanır, durulanır ve metanol ile tamamen kurutulur.
A5.2 Metalografik İnceleme & Kalınlık Ölçümleri.
A5.2.1 Hazırlanan numune metalografik mikroskop altında incelenerek tutkal bloğunun görece çiziksiz olduğu ve katmanların boruya iyi yapıştığı doğrulanır. Her bir kaplama arayüzünde mikroyapısal bileşenlerin sürüklenmesi veya sürüklenmesi olmaksızın iyi kontrast gözlemlenmelidir.
A5.2.2 Enine kesit alınan borunun çevresindeki iki katmanın ve gerektiğinde iç yüzeydeki nikel katmanının net olarak çözülebilmesi için uygun bir büyütme seviyesi seçilir. Ölçümler genellikle 500× veya 1000× büyütmede yapılır.
A5.2.3 Her bir katmanın kalınlığını ölçmek için uygun bir ölçüm retikülü ışık yoluna yerleştirilir. Herhangi bir ölçüm yapılmadan önce retikül, bilinen bir mikrometre ölçeği veya kaydırma plakası ile kalibre edilir.
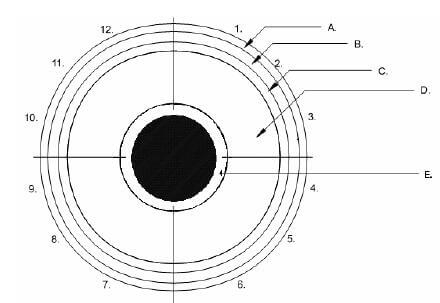
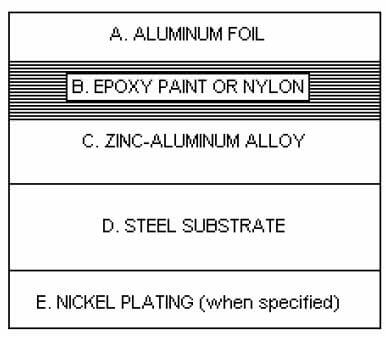
A5.2.4 Borunun çevresi dört ayrı kadran halinde bölünür. Alüminyum folyo sarım uçlarının kesiştiği nokta 12 saat konumu olarak işaretlenir. Buradan saat yönünde ilerleyerek sırasıyla 3, 6 ve 9 saat konumları 12 saat konumuna göre işaretlenir. Her bir kadran görüş alanından minimum kalınlık değerini de içeren üç rastgele okuma yapılır (Şekiller A2 ve A3’e bakınız). Her bir kadran için üçer okuma, toplamda on iki okuma rapor edilir; bunlar çinko-alüminyum ve epoksi boya veya naylon katmanları için ve gerektiğinde nikel kaplama için geçerlidir.
A5.2.5 Tüm kalınlık değerleri kayıt altına alınır ve GM123M/GM124M standardının ilgili bölümleriyle karşılaştırılır. Gereken minimum kalınlık değerleri aşağıda belirtilmiştir:
| Kod | GE/P | GN | GE/Ni |
| Çinko-alüminyum alaşımı (en az μm) | 3,0 | 3,0 | 3,0 |
| Alüminyum zengin epoksi boya (en az μm) | 3,0 | – | 3,0 |
| Nylon 11 veya 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3,0 |