Esta norma é publicada sob a designação fixa A 254; o número imediatamente após a designação indica o ano de adoção original ou, no caso de revisão, o ano da última revisão. Um número entre parênteses indica o ano da última reaprovação. A o símbolo sobrescrito épsilon (e) indica uma alteração editorial desde a última revisão ou reaprovação.
1. Escopo
1.1 Esta especificação abrange tubos de aço de parede dupla, soldados por brasagem com cobre , adequados para usos gerais em engenharia, particularmente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo, unidades de aquecimento e refrigeração, entre outras.
1.2 Os valores expressos nas unidades polegada-libra devem ser considerados como padrão.
2. Documentos Referenciados
2.1 Normas ASTM:
A 370 Métodos de Ensaio e Definições para Ensaio Mecânico de Produtos de Aço2
E 30 — Métodos de ensaio para análise química de aço, ferro fundido, ferro de forno aberto e ferro laminado³
E 59 — Prática para amostragem de aço e ferro para determinação da composição química
2.2 Norma da Society of Automotive Engineers:
J 533 – Flanges para Tubos
3. Informações para pedido
3.1 Os pedidos de material sob esta especificação devem incluir os seguintes itens, conforme necessário para descrever adequadamente o material desejado:
3.1.1 Quantidade (pés, metros),
3.1.2 Nome do material (tubulação de aço cobreada a brasagem),
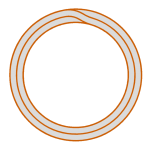
3.1.3 Tipo, quando necessário (ver Fig. 1) (normalmente o tipo não é especificado),
3.1.4 Dimensões (diâmetro externo e espessura de parede; normalmente o diâmetro interno não deve ser especificado),
3.1.5 Comprimento (específico ou aleatório),
3.1.6 Limpeza da superfície interna, quando exigida (ver Seção 8),
3.1.7 Revestimento externo, quando exigido (ver Seção 7 e Requisito Suplementar S2), e
3.1.8 Requisitos especiais ou suplementares, ou exceções à especificação.
4. Fabricação
4.1 O aço pode ser produzido por qualquer processo.
4.2 Se um tipo específico de fusão for exigido pelo comprador, ele deverá ser indicado claramente na ordem de compra.
4.3 A fusão primária pode incluir desgaseificação ou refino separados e pode ser seguida por uma fusão secundária, como remelting por escória elétrica ou remelting a arco sob vácuo. Caso seja empregada fusão secundária, o lote deve ser definido como todos os lingotes remelting a partir de um único lote primário.
4.4 O aço pode ser fundido em lingotes ou fundido contínuo (strand casting). Quando aços de diferentes graus forem fundidos sequencialmente por processo contínuo, é obrigatória a identificação do material de transição resultante. O produtor deverá remover esse material de transição mediante procedimento estabelecido que garanta a separação inequívoca dos graus.
4.5 A tubulação deve ser fabricada por laminação de fita de aço na forma de tubo e, posteriormente, brasagem com cobre em atmosfera redutora.
4.6 A tubulação deve ser construída conforme mostrado na Fig. 1.
4.7 A tubulação deve ser submetida a ensaios adequados pelo fabricante após a brasagem, a fim de garantir ausência de vazamentos e defeitos prejudiciais.
5. Composição química
5.1 O aço deve atender aos requisitos de composição química estabelecidos na Tabela 1.
TABELA 1 Requisitos químicos
| Elemento | Composição, % |
|---|---|
| Carbono | 0,05 a 0,15 |
| Manganês | 0,27 a 0,63 |
| Fósforo, máx. | 0,035 |
| Enxofre, máx. | 0,035 |
5.2 Análise por Caldeira — Uma análise de cada caldeira de aço deve ser realizada pelo fabricante do aço para determinar as porcentagens dos elementos especificados. Se forem empregados processos secundários de fusão, a análise por caldeira deve ser obtida de um lingote refundido ou do produto de um único lingote refundido de cada fusão primária. A composição química assim determinada, ou aquela determinada por meio de uma análise do produto realizada pelo fabricante de produtos tubulares , deve estar em conformidade com os requisitos especificados.
5.3 Análise do Produto — Tubos desta qualidade são comumente produzidos em aço semicalmado ou capeado, caracterizado pela falta de uniformidade em sua composição química. Por essa razão, a rejeição com base na análise do produto não é apropriada, salvo quando houver indicação clara de aplicação inadequada.
5.4 Métodos de Análise — Os métodos descritos nas Normas de Ensaio E 30 devem ser utilizados para fins de arbitragem. Deve-se considerar adequadamente a presença do metal de brasagem de cobre.
5.5 Amostras para Análise do Produto — Exceto para análise espectrográfica, as amostras devem ser coletadas conforme a Norma E 59.
6. Requisitos Mecânicos
6.1 Ensaio de tração—As propriedades mecânicas do tubo na condição fabricada (antes da conformação a frio) devem atender aos requisitos especificados na Tabela 2.
6.1.1 Os corpos de prova e os ensaios de tração exigidos devem ser realizados conforme os Métodos de Ensaio e Definições A 370.
6.1.2 Os corpos de prova devem ser ensaiados à temperatura ambiente.
6.1.3 Os corpos de prova devem ser retirados das extremidades dos tubos acabados, antes de operações de alargamento (upsetting), redução (swaging), expansão ou outras operações de conformação, ou antes de serem cortados no comprimento final. Devem apresentar extremidades lisas, livres de rebarbas e defeitos.
6.1.4 Caso qualquer corpo de prova apresente defeitos ou usinagem inadequada, ele poderá ser descartado e substituído por outro corpo de prova.
6.1.5 A resistência ao escoamento deve ser determinada como aquela correspondente a um deslocamento permanente de 0,2 % do comprimento útil do corpo de prova ou uma extensão total de 0,5 % do comprimento útil sob carga.
6.1.6 Se a porcentagem de alongamento de qualquer corpo de prova for inferior à especificada e qualquer parte da fratura estiver a mais de 3⁄4 pol. (19,0 mm) do centro do comprimento útil, conforme indicado por marcas traçadas no corpo de prova antes do ensaio, será permitida uma nova tentativa.
TABELA 2 Requisitos de tração
| Propriedade | Requisito |
|---|---|
| Resistência à tração, mín., psi (MPa) | 42 000 (290) |
| Resistência ao escoamento, mín., psi (MPa) | 25 000 (172) |
| Alongamento em 2 pol. (50,8 mm), mínimo, % | 25 |
6.2 Teste de achatamento—Um trecho de tubo com no mínimo 2½ in. (64 mm) de comprimento deve suportar a compressão entre placas paralelas até que as paredes internas entrem em contato sem fissurar ou apresentar outros defeitos.
6.3 Ensaio de expansão—Um trecho de tubo com aproximadamente 4 in. (100 mm) de comprimento deve suportar a expansão sobre um mandril cônico com inclinação de 1:10 até que o diâmetro externo na extremidade expandida aumente 20 % sem fissurar ou apresentar outros defeitos. (Antes do ensaio de expansão, o tubo deve ser cortado perpendicularmente, com bordas arredondadas e desburrado. Deve ser fixado firmemente e perpendicularmente na matriz, e o punção deve ser guiado ao longo do eixo do tubo.)
6.4 Ensaio de dobra—O tubo acabado deve suportar dobramento em um raio de curvatura central igual a três vezes o diâmetro externo do tubo, sem amassamento, trincas ou outros defeitos, desde que sejam utilizados dispositivos adequados para dobramento.
6.5 Ensaios de Estanqueidade à Pressão—Cada tubo deve ser capaz de suportar, sem romper ou vazar, qualquer um dos seguintes ensaios de pressão:
6.5.1 Uma pressão hidrostática interna suficiente para submeter o material a uma tensão circunferencial mínima de 16.000 psi (110 MPa). A pressão hidrostática deve ser determinada conforme segue
fórmula:
P 5 2St/D
onde:
P = pressão hidrostática, psi (ou MPa)
S = tensão de flexão admissível, 16 000 psi (110 MPa),
t = espessura real da parede do tubo, em polegadas (ou mm), e
D = diâmetro externo real do tubo, em polegadas (ou mm).
6.5.2 Uma pressão de ar subaquática entre 225 e 250 psi (1,55 e 1,73 MPa).
7. Revestimento
7.1 Os tubos podem ser fornecidos com revestimento de cobre nas superfícies interna e externa, a critério do fabricante.
8. Limpeza da Superfície Interna
8.1 Quando a limpeza da superfície interna for especificada pelo comprador, os tubos para determinadas aplicações, como condensadores de refrigeração, devem atender ao seguinte requisito de limpeza interna:
8.1.1 Quando um trecho de tubo for lavado internamente com clorofórmio redistilado ou 1,1,1-tricloroetano redistilado, o resíduo remanescente após a evaporação do solvente não deve exceder 1,25×10⁻⁴g/pol.2(0.194 g/m2) da superfície interna. Para realizar o ensaio, despeje 100 mL de solvente através do tubo e colete-o. O comprimento total do tubo ensaiado não deve ser inferior a 40 pés (12 m), embora esse comprimento total possa ser obtido lavando vários trechos separados e despejando o mesmo solvente sucessivamente por cada um. Evapore o solvente em banho-maria ou em banho de água quente e seque a 110 °C (230 °F) até que os vapores sejam completamente removidos.
8.2 Para manter esse nível de limpeza durante transporte, manuseio e armazenamento, o comprador pode solicitar que o fabricante tampe as extremidades dos tubos com tampas ou fechamentos.
9. Tolerâncias Dimensionais
9.1 Os tubos devem atender às variações permissíveis indicadas nas Tabelas 3, 4 e 5.
10. Execução, Acabamento e Aparência
10.1 Os tubos acabados devem estar limpos, lisos e redondos, tanto interna quanto externamente, e livres de ferrugem, carepa e defeitos que prejudiquem o processamento ou a funcionalidade. Os tubos acabados devem
deverá ser razoavelmente reto.
TABELA 3 Requisitos de diâmetro externo
| Diâmetro externo especificado, pol. (mm) | Variações, pol. (mm) |
|---|---|
| Mais ou menos | |
| Abaixo de 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) a 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) a 5⁄8 (15,9) | 0,004 (0,102) |
TABELA 4 Requisitos de espessura de parede
| Espessura de parede especificada, pol. (mm) | Variações, pol. (mm) |
|---|---|
| Mais ou menos | |
| 0,020 (0,51) a 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) a 0,049 (1,24) | 0,0035 (0,09) |
TABELA 5 Requisitos de comprimento
| Comprimento de corte especificado, pol. (m) | Variações, pol. (mm) |
|---|---|
| 18 (0,46) e abaixo | ±0.03 (±0.76) |
| Acima de 18 (0,46) até 40 (1,02) | ±0,06 (±1,52) |
| Acima de 40 (1,02) até 80 (2,03) | ±0,12 (±3,05 ) |
| Acima de 80 (2,03) até 120 (3,05) | ±0,25 (±6,35 ) |
| Acima de 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Retestes
11.1 Se os resultados dos ensaios mecânicos de qualquer grupo ou lote não atenderem aos requisitos especificados na norma individual, podem ser realizados retestes em tubos adicionais, em número igual ao dobro do original, provenientes do mesmo grupo ou lote, cada um dos quais deve atender aos requisitos especificados.
12. Re-tratamento
12.1 Se os tubos individuais ou os tubos selecionados para representar qualquer grupo ou lote não atenderem aos requisitos dos ensaios, os tubos individuais ou o grupo ou lote representado poderão ser re-tratados e submetidos novamente aos ensaios. Não serão permitidos mais de dois tratamentos térmicos adicionais.
13. Inspeção
13.1 O inspetor representante do comprador terá acesso, a qualquer momento, enquanto estiver sendo executado o contrato do comprador, a todas as partes das instalações do fabricante relacionadas à fabricação do material solicitado. O fabricante deverá proporcionar ao inspetor todas as facilidades razoáveis para que ele possa verificar se o material está sendo fornecido em conformidade com esta especificação. Todos os ensaios e inspeções exigidos deverão ser realizados no local de fabricação antes do embarque, salvo disposição em contrário, e deverão ser conduzidos de modo a não interferir desnecessariamente nas operações da fábrica.
14. Rejeição
14.1 Cada comprimento de tubo recebido do fabricante poderá ser inspecionado pelo comprador e, caso não atenda aos requisitos da especificação com base na inspeção e no método de ensaio descritos nesta especificação, o tubo poderá ser rejeitado e o fabricante deverá ser notificado. A destinação dos tubos rejeitados será objeto de acordo entre o fabricante e o comprador.
14.2 O material que falhar em qualquer das operações de conformação ou durante a instalação e for constatado como defeituoso deverá ser separado e o fabricante deverá ser notificado para avaliação conjunta da adequação do material. A destinação desse material será objeto de acordo.
15. Certificação
15.1 Quando solicitado na ordem de compra do comprador, um relatório de ensaio, assinado por um funcionário ou representante autorizado do fabricante, deverá ser fornecido ao comprador para indicar a especificação e a data do ano, a classificação, os resultados da análise química, dos ensaios de dureza e de tração, quando especificados, e outros ensaios conforme possam ser especificados por escrito pelo comprador.
16. Marcação do produto
16.1 O número da especificação (a marcação não precisa incluir a data do ano da especificação), o nome ou marca do fabricante e o tamanho do tubo ou o número da peça devem ser marcados em uma etiqueta ou rótulo firmemente fixado aos feixes ou caixas nos quais os tubos são expedidos.
16.2 Codificação de barras — Além dos requisitos estabelecidos no item 16.1, a codificação de barras é aceitável como método suplementar de identificação. O comprador pode especificar, na ordem, um sistema específico de codificação de barras a ser utilizado.
REQUISITOS COMPLEMENTARES
Um ou mais dos seguintes requisitos complementares aplicam-se somente quando especificados pelo comprador na consulta, contrato ou pedido. Os detalhes desses requisitos complementares devem ser acordados entre o fabricante e o comprador.
S1. Ensaio de Alargamento (Flare)
S1.1 Os tubos soldados por brasagem devem suportar o alargamento duplo (double flare) até as dimensões indicadas na norma SAE J 533, sem fissuração através da parede no diâmetro maior do alargamento. É permitida uma separação da junta sobreposta externa apenas na Área A (ver Fig. S1.1). Essa separação não deve exceder 0,12 pol. (3,0 mm) em comprimento e deve estar restrita exclusivamente à espessura externa . Não é permitida separação na junta de solda nas seguintes áreas:
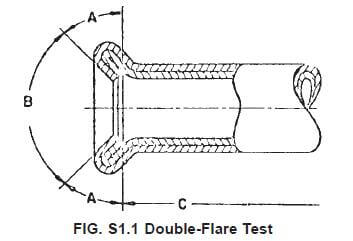
S1.1.1 Área B (assento do alargamento, definida como a superfície dentro do ângulo incluído de 90°); a superfície cônica deve ser lisa e livre de trincas ou outras irregularidades que possam causar vazamentos após a montagem.
S1.1.2 Área C (superfície além do comprimento da espessura dupla criada pelo alargamento).
S1.2 O assento do alargamento pode apresentar marcas radiais superficiais aleatórias ou pequenas reentrâncias que não prejudiquem a estanqueidade do alargamento. Não são permitidas reentrâncias repetitivas resultantes do desgaste da ferramenta de alargamento ou da aderência de cavacos ou sujeira à ferramenta. Caso a aparência física do assento do alargamento seja questionada, o critério definitivo de avaliação será a capacidade desse assento de garantir estanqueidade quando submetido a um ensaio de pressão no nível de torque prescrito.
S2. Revestimento Externo
S2.1 A superfície externa do tubo deve ser revestida com uma camada de liga chumbo-estanho aplicada por imersão quente. O peso e a composição desse revestimento devem ser acordados entre o fabricante e o comprador.
S3. Acabamento das Extremidades
S3.1 O tubo acabado deve ter extremidades lisas, livres de rebarbas.