Klik di sini untuk mempelajari lebih lanjut tentang saluran rem dan produk terkait kami.
1 Ruang Lingkup
Spesifikasi ini mencakup dua jenis tabung baja yang cocok untuk penggunaan otomotif. Spesifikasi ini mencakup persyaratan untuk logam dasar, bahan pelapis opsional, dan tabung berlapis. Persyaratan ini berlaku untuk produk yang dihasilkan dari pabrik tabung dan jalur aplikasi pelapisan, yang kadang-kadang beroperasi di fasilitas terpisah. Tabung ini digunakan dalam produksi komponen dan rakitan khusus. Disarankan agar komponen dan rakitan tersebut divalidasi terhadap kinerja korosi, konduktivitas dan kontinuitas, kekuatan, penampilan, serta sifat kritis lainnya yang spesifik untuk aplikasi tertentu.
1.1 GM123M.
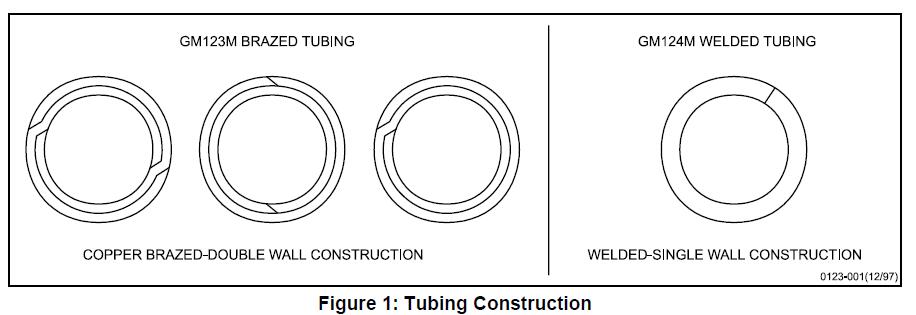
Mencakup pipa konstruksi dinding ganda di mana dua dinding dan sambungannya dibrazing tembaga dalam atmosfer pereduksi untuk menghasilkan pipa yang memenuhi syarat untuk saluran hidrolik. Pipa ini tidak boleh digunakan untuk saluran bahan bakar karena sisa tembaga dapat berkontribusi terhadap pembentukan gas asam. Lihat Gambar 1.
1.2 GM124M.
Mencakup pipa konstruksi dinding tunggal di mana sambungannya dilas resistansi listrik. Direkomendasikan untuk saluran bahan bakar, saluran power steering, saluran pendingin oli transmisi, saluran oli pelumas, saluran vakum, dll. Lihat Gambar 1.
1.3 Kode Penunjukan Pipa.
Disarankan agar kode-kode dalam paragraf 3.1 digunakan pada gambar teknik dan pesanan pembelian untuk menunjukkan jenis tabung, diameter luar, ketebalan dinding, kondisi akhir pabrikasi, serta pelapisan diameter dalam (ID).
1.4 Aplikasi Tipikal.
GM123M biasanya digunakan untuk saluran rem hidrolik, sedangkan GM124M biasanya digunakan untuk saluran bahan bakar, saluran power steering, saluran pendingin oli transmisi, saluran oli pelumas, saluran vakum, dll.
2 Referensi
Catatan: Hanya standar terbaru yang telah disetujui yang berlaku, kecuali dinyatakan lain.
2.1 Standar/Spesifikasi Eksternal.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Standar/Spesifikasi GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referensi Tambahan.
Informasi mengenai bahan bakar GMPT dapat diperoleh dengan menghubungi GM Powertrain Materials Engineering.
• GMPT-6-006 TF2 gasoline
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Oxidized Gasoline
• GMPT-6-023 E85 Low pHe
3 Persyaratan
3.1 Persyaratan Umum.
Bahan dasar pipa harus berupa baja cold rolled 1006, 1008 atau 1010 sesuai SAE J403. Bahan brazing harus tembaga atau paduan tembaga sebagaimana ditetapkan dalam SAE J463, Paduan Tembaga UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Item pertama dalam tanda kurung, yaitu huruf B atau W.
B = Dibrazing, W = Dilas
‘II’ = Diameter luar tabung setelah dipatri atau dilas (mm)
‘III’ = Ketebalan dinding (mm)
‘IV’ = Proses Manufaktur (*)
‘V’ = Otomotif
‘VI’ = Lapisan Diameter Dalam (**)
(*) Singkatan Proses:
A = Annealed (Lunak)
P = Polos
U = Tidak Dianil (dalam kondisi setelah dilas)
G = Lapisan Logam Paduan Seng-Aluminium
F = Tembaga Terfusi
E = Lapisan Pelindung Korosi Diperpanjang (Extended Corrosion Protection Paint Coating)
N = Nylon 11 atau 12 diekstrusi
C = Pelapisan Tembaga – Ketebalan standar pelapisan tembaga adalah minimal 0,009 mm. Jika diperlukan ketebalan selain standar, angka-angka harus dicantumkan langsung setelah huruf C, misalnya C13 menunjukkan ketebalan minimal 0,013 mm.
(**) Singkatan Diameter Dalam
Kosong = Polos
P = Polos
Ni = Pelapisan Nikel
Contoh:
GM124M (W/6.00/0.7/AGE/V/Ni) – menunjukkan pipa berdinding tunggal terlas, diameter luar 6 mm, ketebalan dinding 0,7 mm, pipa yang di-annealing, dilindungi dari korosi dengan lapisan dasar logam paduan seng-aluminium diikuti lapisan cat atas, disetujui untuk aplikasi otomotif, dengan ID berlapis nikel.
3,2 Sifat mekanis.
Persyaratan berikut hanya berlaku untuk jenis tabung baja yang lebih umum; yaitu tabung las-annealed dan tabung brazed-as manufactured. Sifat-sifat kelas tabung lainnya, seperti tabung las mekanis atau tabung work hardened, harus ditentukan melalui kesepakatan khusus antara pemasok dan pembeli.
3,2,1 Uji tarik harus dilakukan pada tabung jadi sesuai dengan metode pengujian tabung yang diuraikan dalam ASTM E8. Sifat tarik harus memenuhi SAE J526 untuk tabung las dan SAE J527 untuk tabung brazed.
3,2,2 Tabung harus mampu diperluas menggunakan mandrel tirus dengan kemiringan 1 banding 10 hingga diameter luar pada ujung yang diperluas meningkat sebesar 20% tanpa retak atau menunjukkan cacat (ASTM A254, Paragraf 6,3). Sebelum uji perluasan, tabung harus dipotong tegak lurus, tepi di-berondong, dan dibuang burr-nya. Tabung harus dipegang kuat dan tegak lurus dalam die, serta punch harus dipandu sepanjang sumbu tabung.
3,2,3 Kecuali ditentukan lain, tabung harus mampu menahan tekanan hidrostatik statis internal berikut:
• Hingga 10,0 mm OD………………..35 MPa
• Lebih dari 10,0 hingga 16,0 mm OD…….15 MPa
Catatan: Pengerjaan dingin lanjutan terhadap tabung (penggulungan, pelurusan, pembengkokan, penarikan, dll.) akan meningkatkan kekuatan dan kekerasan tabung. Peningkatan kekuatan dan kekerasan yang signifikan untuk aplikasi tertentu dapat dicapai melalui pengerjaan dingin atau pengerasan permukaan (case hardening) tabung.
3,3 Dimensi.
Tabung harus memenuhi dimensi dan toleransi yang ditentukan oleh pembeli.
3,3,1 Tabung Las.
Diameter nominal dan ketebalan dinding harus sesuai dengan yang tercantum dalam SAE J526. Diameter luar maksimum untuk paduan seng-aluminium ditambah lapisan atas Nylon 11 atau 12, GN, dapat ditemukan dalam Tabel 2.
3,3,1,1 Las Bead ID Berlapis Nikel.
Untuk memastikan peleburan ulang nikel di area las berlangsung baik, penting bahwa profil penampang melintang kampuh las halus dan dimensi kampuh seminimal mungkin. Laporkan dimensi tinggi kampuh (tinggi kampuh tipikal maksimal 0,15 mm. Lanjutkan pemantauan tinggi kampuh hingga batas maksimum tinggi kampuh ditetapkan).
Contoh tipikal profil bead yang baik dibandingkan yang tidak diinginkan ditunjukkan di bawah ini pada Gambar 2.
3,3,2 Tabung Brazed.
Diameter nominal dan ketebalan dinding harus sesuai dengan yang tercantum dalam SAE J527. Diameter luar maksimum untuk paduan seng-aluminium ditambah lapisan atas Nylon 11 atau 12, GN, dapat ditemukan dalam Tabel 2.
3,3,3 Ujung Flare.
3,3,3,1 Flare tipe SAE harus memenuhi dimensi dan toleransi yang ditunjukkan dalam SAE J533.
3,3,3,2 Flare tipe ISO harus memenuhi dimensi dan toleransi yang ditunjukkan dalam SAE J1290.
3,3,3,3 UJUNG FLARE. Dalam kasus GM123M (inverted flare), ujung flare pipa harus memenuhi Persyaratan Tambahan pada bagian S1 ASTM A254.
3,4 Permukaan akhir.
Permukaan dalam dan luar tabung harus sesuai dengan standar penyelesaian yang ditentukan sebagaimana tercantum dalam Tabel 1.
Tabel 1: Kode dan Persyaratan Finishing Eksternal
| Selesai | Kode Selesai | Deskripsi dan Persyaratan Bahan |
| Polos | P | Tanpa lapisan; hanya logam dasar (baja 1006, 1008, atau 1010 sesuai SAE J403) |
| Paduan Seng-Aluminium | G | Lapisan paduan seng-aluminium hasil perendaman panas. Komposisi Kimia: paduan 5% aluminium-sisa seng sesuai ASTM B750 Massa lapisan: 50 g/m2 menurut ASTM A875, Bagian 8. Ketebalan lapisan minimal tiga mikrometer di seluruh bagian tabung menurut Lampiran A. |
| Paduan Seng-Aluminium – Perlindungan Korosi Diperpanjang | GE | Paduan seng-aluminium seperti dijelaskan di atas, diikuti proses pra-perlakuan yang disetujui dan lapisan epoksi kaya aluminium yang disetujui. Pengukuran Ketebalan: Cat epoksi kaya aluminium pada akhiran GE harus memiliki ketebalan minimum tiga mikron di seluruh permukaan tabung sebagaimana diukur dengan prosedur dalam Lampiran A. Ketebalan aktual lapisan pada akhiran GE harus dipantau secara sirkumferensial dan longitudinal untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana pengendalian. |
| Pelat Tembaga | C | Pipa berlapis secara elektroplating |
| Paduan Seng-Aluminium – Ekstrusi Nylon 11 atau 12 | GN | Paduan seng-aluminium sebagaimana dijelaskan di atas, diikuti lapisan atas Nylon 11 atau 12. Penampilan: Lapisan atas harus seragam warnanya dan bebas dari ketidakkontinuan seperti garis alir, lubang jarum, kawah, atau kekasaran abnormal. Lapisan atas harus berwarna hitam kecuali ditentukan lain pada gambar teknis. Ketebalan Film: Lapisan atas Nylon 11 atau 12 harus memiliki ketebalan minimum 150 μm saat diuji melalui pemeriksaan mikroskopis sesuai Lampiran A. Ketebalan maksimum lapisan dikendalikan oleh OD maksimum (Tabel 2). Ketebalan aktual lapisan pada akhiran GN harus dipantau secara sirkumferensial dan longitudinal untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana pengendalian. |
| Pelapisan Nikel | Ni | Diameter dalam lapisan nikel elektroplating. Pengukuran Ketebalan: Ketebalan pelapisan nikel elektroplating pada permukaan dalam (ID) tabung jadi harus memiliki ketebalan minimum 3 mikron di seluruh permukaan ID tabung sebagaimana diukur dengan prosedur dalam Lampiran A. Ketebalan pelapisan aktual pada akhiran Ni harus dipantau secara sirkumferensial dan longitudinal untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana pengendalian. |
| Lainnya | Z | TBD |
Catatan: Lapisan atas GN tidak boleh digunakan pada aplikasi saluran bahan bakar cair hingga disetujui sepenuhnya untuk aplikasi saluran bahan bakar cair.
Tabel 2: Diameter Luar Maksimum untuk Lapisan GN
| Ukuran Tabung, Nominal (mm) | Diameter Luar (OD) Maksimal Pipa Berlapis, (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Ketahanan Lingkungan (GE, GN, dan Ni).
3.5.1 Pengujian Semprot Garam (GM4298P).
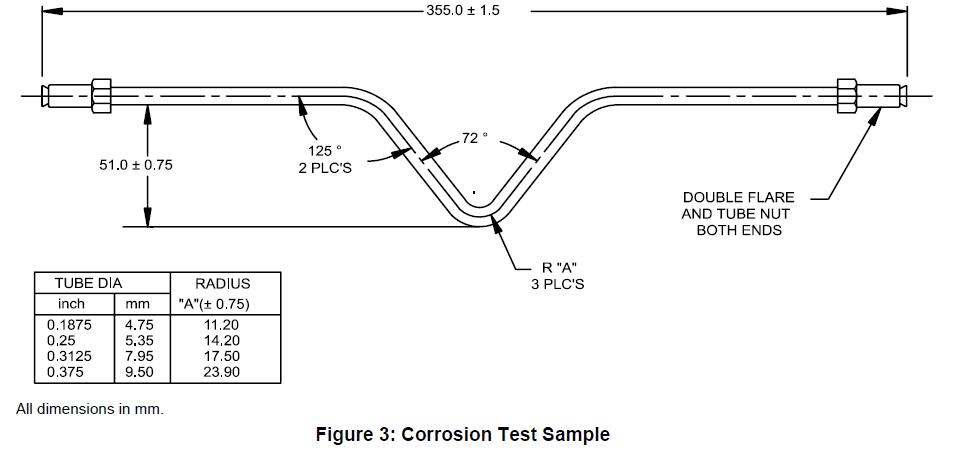
Tabung berlapis harus diuji korosi dan dievaluasi dengan metode berikut. Semua uji korosi harus dilakukan pada komponen jadi atau pada sampel uji dalam Gambar 3. Sampel uji sebagaimana dijelaskan dalam Gambar 3 harus disusun dalam ruang uji dengan siku terbentuk menghadap ke bawah namun tidak bersentuhan dengan perlengkapan uji, kecuali sebagaimana dicatat. Komponen jadi harus disusun dalam ruang uji sesuai kesepakatan antara fasilitas pengujian dan otoritas peninjau. Frekuensi pelaksanaan semua uji korosi harus didokumentasikan dalam rencana kendali.
Catatan: Kontaminan permukaan dapat menyebabkan noda dalam uji korosi. Noda tanpa adanya korosi tidak boleh dicatat sebagai kegagalan korosi.
3.5.1.1 Paduan Seng-Aluminium – Perlindungan Korosi Diperpanjang (GE).
Tabung perlindungan korosi ekstensi GE harus mampu menahan paparan semprotan garam selama 1000 jam menurut GM4298P tanpa creepback lebih dari 1,5 mm (Lihat GM9102P) dari goresan longitudinal dan tanpa kehilangan adhesi lainnya setelah paparan GM4298P serta pembersihan dengan udara bertekanan.
3.5.1.2 Paduan Seng-Aluminium – Ekstrusi Nylon 11 atau 12 (GN) dengan Ketahanan terhadap Keriput pada Suhu Rendah plus Semprot Garam (GM9508P, GM4298P).
Uji ketahanan terhadap serpihan (chip resistance test) dilakukan lima kali masing-masing terhadap sampel tabung yang telah dibentuk (lihat Gambar 3), sesuai GM9508P, Metode B. Tabung ditempatkan dalam gravelometer sedemikian sehingga bidang yang dibentuk oleh kelengkungan sejajar dengan panel. Dalam waktu 24 jam setelah paparan gravelometer, spesimen dimasukkan ke dalam uji semprot garam (salt spray) sesuai ASTM B117 atau GM4298P.
Tabung tidak boleh menunjukkan korosi logam dasar yang menyebar lebih dari 1 mm dari area yang terkena dampak kerikil setelah 2000 jam. Area yang tidak terkena dampak kerikil harus bebas karat setelah 2000 jam.
3.5.2 Pengujian Kelembaban (GM4465P, GM9071P).
Tabung dengan perlindungan korosi diperpanjang (GE) harus diuji kelembaban selama 96 jam sesuai GM4465P. Segera setelah uji kelembaban, tabung harus dikeringkan dengan kain dan diuji adhesi pita sesuai GM9071P, kecuali dilakukan goresan linear secara longitudinal pada tabung. Adhesi minimal harus 99%.
3.5.3 Pengujian Kelembaban untuk Lapisan Nikel Elektroplating (Ni) (GM4465P, GM9071P).
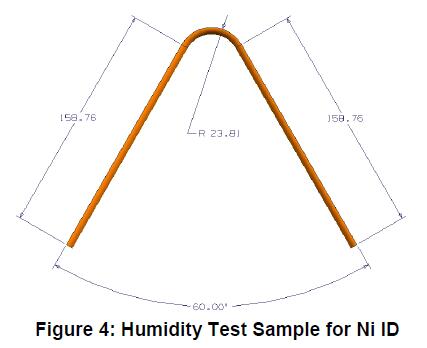
Lapisan pelapis ID berlapis nikel harus terpapar uji kelembaban berikut ini menggunakan sampel lurus sepanjang 100 mm dan pada sampel uji seperti yang ditunjukkan pada Gambar 4. Tiga sampel uji dari masing-masing konfigurasi harus dipotong secara longitudinal untuk mengekspos permukaan dalam tabung. Tepi potongan sampel uji harus cukup dilindungi guna mencegah rembesan karat. Sampel-sampel tersebut harus ditempatkan di dalam ruang uji dengan permukaan dalam menghadap ke atas. Sampel lurus harus ditempatkan pada sudut sekitar 30° dari posisi vertikal agar memungkinkan aliran keluar kelembaban. Lapisan nikel harus tahan terhadap paparan kelembaban selama 168 jam menurut GM4465P tanpa adanya karat merah di luar zona las (zona terpengaruh panas). Setiap korosi
di dalam zona las (zona terpengaruh panas) memerlukan persetujuan dari GM Materials Engineering.
3.5.4 Uji Gosok Pelarut (GM9509P).
Tabung dengan perlindungan korosi diperpanjang (GE), ketika diuji gosok pelarut MEK sesuai GM9509P, harus memperoleh peringkat satu atau lebih baik setelah pengujian hingga 50 kali gosok bolak-balik. Pengujian ini harus dilakukan pada setiap batch produksi tabung dan didokumentasikan dalam rencana pengendalian. Definisi batch produksi ditetapkan dalam dokumen sistem mutu.
3.5.5 Ketahanan terhadap Cairan.
3.5.5.1 Pipa berlapis perlindungan korosi diperpanjang (GE) tidak boleh menunjukkan pelunakan atau cacat film setelah direndam selama 24 jam dalam cairan rem (GM4653M), bensin TF2 (GMPT-6-006), biodiesel (GMPT-5-005), solar #2 (GMPT-5-001), bensin teroksidasi (GMPT-6-019), dan E85 ber-pH rendah (GMPT-6-023). Pengujian ini harus dilakukan minimal sekali seminggu pada komponen produksi atau sampel sesuai Gambar 3 dan harus didokumentasikan dalam rencana pengendalian.
Catatan: Informasi mengenai bahan bakar GMPT dapat diperoleh dengan menghubungi GM Powertrain Materials Engineering. Bahan bakar harus dibeli dari pemasok yang telah disetujui oleh GM. Gunakan tingkat akhiran (suffix level) terbaru untuk setiap jenis bahan bakar, sesuai arahan insinyur GM Powertrain.
3.5.5.2 Paduan Seng-Aluminium – Ekstrusi Nylon 11 atau 12 (GN).
3.5.5.2.1 Persiapan Sampel.
Sampel harus memiliki panjang minimal 80 mm. Buat dua sayatan sejajar dengan jarak 2,4 ± 0,1 mm sepanjang sumbu tabung menggunakan pisau utilitas Stanley tipe #99E atau setara. Sayatan harus menembus lapisan nylon dan primer hingga mencapai substrat sepanjang keseluruhan tabung. Tempatkan enam sampel per cairan ke dalam wadah yang dapat disegel. Isi botol dengan cairan yang diperlukan dari Tabel 3 sehingga kira-kira separuh bagian setiap sampel terendam. Segel wadah tersebut. Rendam sampel selama waktu dan pada suhu yang ditentukan dalam Tabel 3. Setelah waktu perendaman selesai, keluarkan sampel dari cairan dan keringkan dengan tisu kertas.
Tabel 3: Ketahanan terhadap Fluida
| Fluida | Waktu (jam) | Suhu (°C) |
| Air Suling | 504 | 23 ± 2 |
| Cairan Rem (GM4653M) | 504 | 60 ± 2 |
| Bensin Teroksidasi (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| #2 Diesel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 pH rendah (GMPT-6-023) | 504 | 23 ± 2 |
| Cairan Pendingin Mesin (GM6277M) | 504 | 23 ± 2 |
| Pelarut Pencuci Kaca Depan (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Prosedur Pemisahan Lapisan.
Dengan menggunakan pisau utilitas, buatlah potongan tegak lurus di antara dua potongan sejajar di dekat ujung sampel yang direndam dalam cairan. Dengan tepi bilah pisau berada pada potongan tegak lurus tersebut, coba angkat atau kupas kembali pita nylon hingga bagian tersebut dapat dipegang dengan tang atau alat setara. Kupas terus hingga bagian tersebut patah atau terlepas sepenuhnya dari seluruh panjang tabung. Jika pita tidak terlepas secara sempurna, ulangi prosedur ini dari ujung uap sampel.
3.5.5.2.3 Kriteria Penerimaan.
Tidak boleh terdapat bukti adanya penggelembungan atau delaminasi lapisan nylon sebelum prosedur pemisahan lapisan. Setelah prosedur pemisahan lapisan, sampel dianggap memenuhi syarat jika pita nylon tersebut putus. Jika tidak putus, maka pita tersebut harus menunjukkan kegagalan kohesif pada lapisan primer. Kegagalan kohesif didefinisikan sebagai bukti visual bahwa lapisan primer tetap melekat pada pita nylon dan substrat tabung.
3.5.5.3 Lapisan ID Nikel Elektroplating.
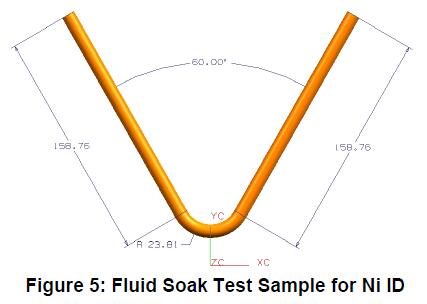
Tabung ID berlapis nikel harus terpapar cairan-cairan berikut ini menggunakan sampel lurus sepanjang 100 mm dan pada sampel uji seperti yang ditunjukkan pada Gambar 5. Tiga sampel uji dari masing-masing konfigurasi harus terpapar selama 504 jam pada suhu 60°C (90°C khusus untuk Bio-Diesel dan Solar #2) ketika diisi setengah penuh dengan cairan-cairan berikut: Bio-Diesel (GMPT-5-005), Solar #2 (GMPT-5-001), Bensin Teroksidasi (GMPT-6-019), Bensin Korosif Dua-Fase (GMPT-6-020*), dan E85 Ber-pH Rendah (GMPT-6-023). Setelah perendaman selama 504 jam, sampel-sampel tersebut harus dipotong secara longitudinal dan diperiksa — tidak diperbolehkan adanya korosi atau pit di luar zona las (zona terpengaruh panas). Setiap korosi yang terjadi di dalam zona las (zona terpengaruh panas) memerlukan persetujuan dari Departemen Rekayasa Material GM.
Catatan: Informasi mengenai bahan bakar GMPT dapat diperoleh dengan menghubungi GM Powertrain Materials Engineering. Bahan bakar harus dibeli dari pemasok yang telah disetujui oleh GM. Gunakan tingkat akhiran (suffix level) terbaru untuk setiap jenis bahan bakar, sesuai arahan insinyur GM Powertrain.
3.5.6 Pengujian Korosi Siklik (GM9505P, Siklus J atau GM9540P).
3.5.6.1 Pipa berlapis perlindungan korosi diperpanjang (GE) harus menjalani uji kinerja yang terdiri atas sampel pipa yang dibentuk secara tepat (Lihat Gambar 3) dan dikenai 10 siklus (20 minggu) GM9505P Siklus J atau GM9540P dengan durasi pengujian D. Setelah siklus, pipa harus mampu menahan uji tekanan sebesar 14 MPa untuk pipa dengan OD hingga 10,0 mm atau 7 MPa untuk pipa dengan OD di atas 10 mm. Agar pengujian ini sah, tidak boleh terjadi korosi dari dalam ke luar yang menyebabkan kegagalan dalam uji tekanan. Oleh karena itu, disarankan agar fitting pipa dipasang rapat ke dalam balok aluminium padat guna menjaga sistem tetap tertutup selama paparan.
Selanjutnya, penyegelan fitting dengan lilin dapat diterima untuk menjaga fungsi komponen-komponen ini selama uji tekanan.
Frekuensi minimum yang dapat diterima untuk menjalankan uji ini harus disepakati bersama antara pemasok dan Kontak Pemasok GM, serta harus didokumentasikan dalam pengajuan PPAP triwulanan.
3.5.6.2 Paduan Seng-Aluminium – Ekstrusi Nylon 11 atau 12 (GN).
Potongan Pisau ditambah Korosi Siklik GM9505P, Siklus J, 10 siklus (20 minggu). Menggunakan pipa lurus dengan fitting standar, buat garis-garis sejajar sepanjang 4 cm dan berjarak 2,4 ± 0,1 mm di dekat pusat. Dalam waktu 24 jam setelah pembuatan goresan, lakukan uji korosi siklik sesuai GM9505P, Siklus J, 10 siklus (20 minggu). Setelah pengujian siklik, pipa harus mampu menahan uji tekanan minimal 14 MPa untuk pipa dengan OD hingga 10,0 mm atau 7 MPa untuk pipa dengan OD di atas 10 mm. Agar pengujian ini sah, tidak boleh terjadi korosi dari dalam ke luar yang menyebabkan kegagalan dalam uji tekanan. Oleh karena itu, disarankan agar fitting pipa dikencangkan ke dalam balok padat aluminium guna menjaga sistem tetap tertutup selama paparan.
Selanjutnya, penyegelan fitting dengan lilin dapat diterima untuk menjaga fungsi komponen-komponen ini selama uji tekanan.
Hasil harus dilaporkan bersama pengajuan untuk persetujuan teknis.
3.6 Bentuk, Ukuran, dan Kualitas.
Tabung baja otomotif harus berbentuk bulat komersial, halus, dan bebas dari karat serta cacat yang mengganggu proses pengolahan atau kelayakan pakai. Benjolan sambungan di diameter luar tabung dapat diterima berdasarkan kesepakatan dengan pembeli masing-masing. Namun, benjolan tersebut tidak boleh melebihi toleransi diameter luar dan tidak boleh mengganggu operasi pembentukan flare atau pembuatan sambungan coupling yang kedap kebocoran. Benjolan di dalam diperbolehkan, tetapi harus dibatasi seminimal mungkin sesuai praktik pengelasan atau brazing yang baik. Jika panjang spesifik ditentukan, tabung harus cukup lurus dan ujung-ujungnya bebas dari burr.
3.6.1 Pipa untuk digunakan sebagai saluran rem hidrolik harus memiliki kebersihan permukaan dalam sesuai batas maksimum 0,20 g per meter persegi permukaan dalam yang ditentukan berdasarkan ASTM A254, Bagian 8 Kebersihan Permukaan Dalam.
3.6.2 Semua lapisan harus tahan terhadap kondisi pembentukan, penanganan, dan penyimpanan normal yang dialami pipa tanpa menunjukkan tanda-tanda keriput, mengelupas, atau kehilangan daya lekat terhadap logam dasar. Pengilapan longitudinal atau perifer akibat proses dan penanganan diperbolehkan.
3.7 Persyaratan Khusus.
Persyaratan khusus terkait dimensi, permukaan akhir, sifat fisik, atau aplikasi harus disepakati bersama antara pemasok dan pembeli.
3.8 Pengemasan dan Penandaan.
Material harus dikirim sesuai spesifikasi pembeli. Wadah harus diberi tanda yang jelas berisi nama dan alamat pemasok, nomor dan nama spesifikasi material, nomor pesanan pembelian, berat bersih, serta informasi lainnya yang ditentukan oleh pembeli.
4 Proses Manufaktur
Tidak berlaku.
5 Aturan dan Peraturan
5.1 Semua bahan yang dipasok sesuai spesifikasi ini harus memenuhi persyaratan GMW3001, Aturan dan Peraturan untuk Spesifikasi Bahan.
5.2 Semua bahan yang disuplai sesuai spesifikasi ini harus memenuhi persyaratan GMW3059, Zat Terbatas dan Wajib Dilaporkan untuk Komponen.
6 Sumber yang Disetujui
Kualifikasi teknis dari sumber yang telah disetujui wajib dipenuhi untuk spesifikasi ini. Hanya sumber yang tercantum dalam GM Materials File (yaitu MATSPC) di bawah nomor spesifikasi ini yang telah dikualifikasi oleh tim teknik sebagai memenuhi persyaratan spesifikasi ini.
Lampiran A – Prosedur Pengukuran Ketebalan Lapisan Ganda pada Tabung Baja Otomotif
A1 Ruang Lingkup
Prosedur ini digunakan untuk menentukan kepatuhan terhadap ketebalan lapisan minimum yang ditentukan serta untuk menetapkan korelasi dengan peralatan yang digunakan dalam pemantauan ketebalan lapisan selama proses produksi. Sistem pelapisannya terdiri dari substrat tabung baja berkarbon rendah dengan permukaan dalam (ID) tanpa lapisan atau dilapis Ni, dan permukaan luar (OD) yang dilapisi paduan seng-aluminium diikuti oleh lapisan epoksi kaya aluminium atau lapisan ekstrusi Nylon 11 atau 12. Jenis penyelesaian permukaan tersebut tercantum dalam GM123M/GM124M, pada Tabel 1 dengan kode (GE), (GN), atau (Ni). Prosedur ini digunakan untuk menentukan kepatuhan terhadap ketebalan lapisan minimum yang ditentukan serta untuk menetapkan korelasi dengan peralatan yang digunakan dalam pemantauan ketebalan lapisan selama proses produksi. Sistem pelapisannya terdiri dari substrat tabung baja berkarbon rendah dengan permukaan dalam (ID) tanpa lapisan atau dilapis Ni, dan permukaan luar (OD) yang dilapisi paduan seng-aluminium diikuti oleh lapisan epoksi kaya aluminium atau lapisan ekstrusi Nylon 11 atau 12. Jenis penyelesaian permukaan tersebut tercantum dalam GM123M/GM124M, pada Tabel 1 dengan kode (GE), (GN), atau (Ni).
A2 Standar yang Dijadikan Acuan
GM123M
GM124M
A3 Peralatan yang Digunakan
A3.1 Mikroskop Metalografi.
A3.2 Peralatan Pemolesan Metalurgi.
A4 Persiapan Sampel
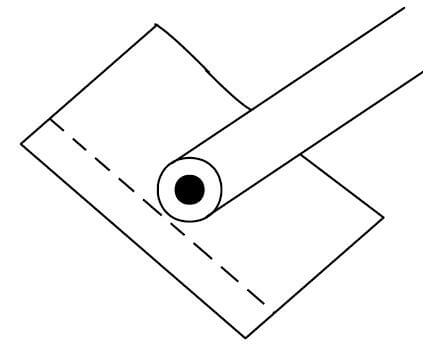
Tabung harus dipotong pada beberapa lokasi melintang untuk menentukan kesesuaian terhadap ketebalan lapisan minimum. Potongan-potongan tersebut harus dibuang burr-nya, dibersihkan, dan dikeringkan. Masing-masing potongan dibungkus secara terpisah dengan foil aluminium, kemudian foil tersebut dibentuk mengikuti kontur benda kerja menggunakan jari-jari (Lihat Gambar A1) sebelum pemasangan. Hanya diperlukan satu lapis foil, dan seluruh permukaan tabung harus tertutup rapat tanpa menusuk foil. Lipatan dan tumpang tindih berlebih harus berada di atas bidang poles. Lakukan pemasangan dengan hati-hati, memastikan setiap potongan tegak lurus terhadap bidang poles. Sampel harus dipasang dengan teknik compression mounting menggunakan serbuk termoseting seperti dialil ftalat. Proses compression molding juga berfungsi membentuk foil agar melekat erat pada kontur lapisan, sehingga memberikan retensi tepi yang sangat baik serta antarmuka yang jelas terdefinisi. Mounting harus didinginkan secara perlahan hingga suhu ruang guna mencegah terjadinya pemisahan tepi.
A5 Prosedur
A5.1 Persiapan Metalografi.
A5.1.1 Spesimen yang telah dipasang pada mount digerinda menggunakan serangkaian kertas gerinda dengan tingkat kekasaran yang semakin halus: mulai dari grit 180, kemudian 320, dan terakhir 600, dengan aliran air yang baik sebagai pelumas. Seluruh proses penggerindaan dilakukan dengan tekanan ringan hingga sedang guna meminimalkan pembentukan lapisan smear pada lapisan pelapis.
A5.1.2 Mount dibilas antar tahap penggerindaan untuk menghilangkan partikel media gerinda yang lebih kasar dari tahap sebelumnya; langkah ini juga mencegah kontaminasi pada roda gerinda dan pemoles berikutnya.
A5.1.3 Spesimen harus diputar 90 derajat antara setiap langkah penggerindaan untuk meminimalkan tercabutnya lapisan yang lebih lunak serta mencegah penggesekan (smearing) pada antarmuka cat epoksi atau lapisan nilon ke lapisan seng-aluminium dan antarmuka lapisan seng-aluminium ke baja.
A5.1.4 Setelah operasi penggerindaan akhir, bilas secara menyeluruh, bilas dengan alkohol, lalu keringkan sebelum urutan pemolesan akhir.
A5.1.5 Pemolesan akhir dilakukan menggunakan roda kain dan senyawa pemoles berbasis berlian. Urutan yang direkomendasikan adalah 6 mikron, diikuti oleh 3, 1, dan 0,25 mikron. Suspensi alumina 0,05 mikron dapat digunakan sebagai langkah terakhir jika diperlukan permukaan bebas goresan. Namun, alumina bersifat basa dan berpotensi menyebabkan noda pada lapisan seng, sehingga menyulitkan pengukuran ketebalan lapisan. Oleh karena itu, langkah ini disarankan untuk dihilangkan sampai pengukuran ketebalan selesai dilakukan.
A5.1.6 Tekanan sedang hanya diberikan secukupnya untuk menghilangkan goresan yang timbul dari langkah sebelumnya. Putar spesimen 90 derajat antara setiap roda pemoles guna memastikan integritas lapisan tidak terganggu.
A5.1.7 Spesimen dibersihkan di antara setiap tingkat ukuran mikron untuk menghilangkan kontaminan dari langkah sebelumnya, sebagaimana dilakukan juga pada rangkaian penggerindaan. Setelah pemolesan selesai, mount dibersihkan dengan sabun ringan, dibilas, lalu dikeringkan secara menyeluruh menggunakan metanol.
A5.2 Pemeriksaan Metalografi & Pengukuran Ketebalan.
A5.2.1 Spesimen yang telah disiapkan diamati di bawah metalograf guna memastikan mount relatif bebas goresan dan lapisan-lapisannya melekat sempurna pada tabung. Setiap antarmuka lapisan harus menunjukkan kontras yang baik tanpa adanya smear atau pullout komponen struktur mikro.
A5.2.2 Pilih perbesaran yang sesuai agar kedua lapisan tampak jelas di sekitar tepi penampang melintang tabung, serta lapisan nikel di bagian dalam (jika ditentukan). Pengukuran umumnya dilakukan pada perbesaran 500× atau 1000×.
A5.2.3 Masukkan retikula pengukuran yang sesuai ke dalam jalur cahaya untuk mengukur ketebalan tiap lapisan. Kalibrasi retikula dilakukan terlebih dahulu menggunakan skala mikrometer atau slide standar sebelum pengukuran dimulai.
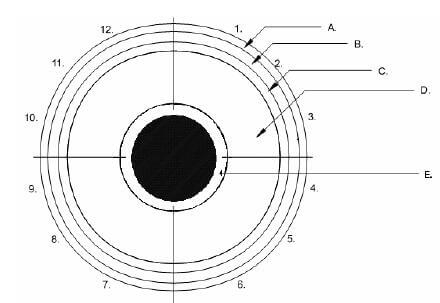
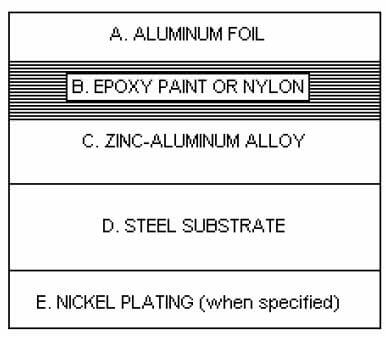
A5.2.4 Bagilah keliling tabung menjadi empat kuadran terpisah. Tandai titik pertemuan ujung bungkus foil aluminium pada posisi pukul 12. Dari sana, bergerak searah jarum jam, tandai masing-masing bagian berikutnya pada posisi pukul 3, 6, dan 9 relatif terhadap posisi pukul 12. Di setiap kuadran, ambil tiga pembacaan acak yang mencakup nilai ketebalan minimum (Lihat Gambar A2 dan A3). Laporkan ketiga pembacaan tersebut per kuadran—total 12 pembacaan—untuk lapisan seng-aluminium dan cat epoksi atau lapisan nilon, serta untuk lapisan nikel apabila ditentukan.
A5.2.5 Catat seluruh nilai ketebalan dan bandingkan dengan bagian-bagian yang relevan dari GM123M/GM124M. Nilai ketebalan minimum yang dipersyaratkan adalah sebagai berikut:
| Kode | GE/P | GN | GE/Ni |
| Paduan seng-aluminium (minimum μm) | 3,0 | 3,0 | 3,0 |
| Cat Duco Kaya Aluminium (minimal μm) | 3,0 | – | 3,0 |
| Nylon 11 atau 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3,0 |