Fren hattı ve ilgili ürünlerimiz hakkında daha fazla bilgi edinmek için buraya tıklayın.
1. Kapsam
Bu standart, otomobillerde fren, yakıt ve yağlama sistemleri için çoğunlukla kullanılan metal boru hatlarını (bundan sonra “borular” olarak anılacaktır) belirtir.
Açıklamalar:
Bu standart için geçerli standartlar aşağıda gösterilmiştir.
JIS G3141Soğuk haddeleme ile üretilmiş karbon çelik levhalar ve şeritler
JIS G3445Makine yapısal amaçlı karbon çelik boruları
JIS G 3472Otomobil yapısal amaçlı elektrik direnç kaynaklı karbon çelik boruları
JIS H 3300Bakır ve bakır alaşımlı dikişsiz borular ve tüpler
JIS Z 2241Metalik malzemeler için çekme test yöntemi
JIS Z2244Vickers sertlik test yöntemi
JIS Z2251Vickers ve Knoop sertliği için mikro sertlik test yöntemi
JASO M 104Otomobil Fren Borusu İçin Test Yöntemi
2. Sınıflandırma
2.1 Boru Türü
Borular aşağıdaki 4 gruba ayrılmalıdır:
Tablo 1 Otomobil boruları için borular
| Tip | Kod | Uygulama örneği |
|---|---|---|
| Lehimli çift cidarlı düşük karbonlu çelik boru | TDW | Frenler için ana boru |
| Kaynaklı düşük karbonlu çelik boru | TSW | Yakıt ve yağlama sistemleri için ana boru |
| Makine yapısal amaçlı karbon çelik boruları | STKM 11J | Soğutma vb. amaçlar için boru |
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | C1201 veya C1220 | Hava frenleri için ana boru |
2.2 Yüzey işlemi sınıflandırması
Borular, yüzey işlenme tiplerine göre aşağıda tabloda belirtildiği gibi sınıflandırılmalıdır:
Tablo 2: Yüzey İşleme
| Tip | |||||||||
| Yüzey İşlemi Yok | Daldırma yöntemiyle uygulanmış kalay-kurşun alaşım kaplaması | Elektrolitik çinko kaplama | Elektrolitik çinko kaplamada organik film | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Lehimli çift cidarlı düşük karbonlu çelik boru | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Kaynaklı düşük karbonlu çelik boru | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Makine yapısal amaçlı karbon çelik boruları | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | C1201 veya C1220 | ||||||||
3. Kalite
3.1 Görünüş
Bitmiş borunun hem iç hem de dış yüzeyleri çatlak, kusur veya pas içermeksizin pürüzsüz olmalıdır.
3.2 Kimyasal Bileşim
Boru ürününün kimyasal bileşimi, JIS G3141, JIS G3445, JIS G 3472 ve JIS H 3300 standartlarına uygun olmalıdır.
3.3 Mekanik özellik
Boruların mekanik özelliği Tablo 3’e göre olacaktır.
Tablo 3 Mekanik Özellikler
| Tip | Kod | Çekme Dayanımı MPa | Akma Noktası MPa | Uzama % | Sertlik HV | Eğme ve genişleme, düz eğme |
|---|---|---|---|---|---|---|
Lehimli çift cidarlı düşük karbonlu çelik boru | TDW | En az 294 | En az 176 | En az 25 | En fazla HV150 | Boru duvarı, Tablo 10’e göre yapılan testler sonrasında çatlak veya kusur içermemelidir. |
| Kaynaklı düşük karbonlu çelik boru | TSW | |||||
| Makine yapısal amaçlı karbon çelik boruları | STKM 11J | En az 294 | En az 30 | |||
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | C1201 veya C1220 | En az 206 | En az 40 |
3.4 Yüzey İşleme
(1) Yüzey işlemi kalınlığı Tablo 4 ve Tablo 5’e göre olmalıdır.
Tablo 4 İç Yüzey İşleme Kalınlığı
| Tip | Kod | İç yüzey kaplama kalınlığı |
|---|---|---|
| Lehimlenmiş çift cidarlı düşük karbonlu çelik boru | TDW | Birleşme işlemi için bakır kaplamalı olarak teslim edilir |
| Düşük karbonlu kaynaklı çelik borular | TSW | Bakır kaplama en az 3 μm |
| Makine yapı amaçlı karbon çelik boruları | STKM 11J | – |
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | C1201 veya C1220 | – |
Tablo 5 Dış Yüzey İşleme Kalınlığı
| Tip | Dış yüzey kaplama kalınlığı | ||||||
| Daldırma yöntemiyle uygulanmış kalay-kurşun alaşım kaplaması | Elektrolitik çinko kaplama | Elektrolitik çinko kaplamada organik film | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Lehimli çift cidarlı düşük karbonlu çelik boru | Ortalama 6 μm, en az 3 μm | En az 8 μm | En az 13 μm | En az 25 μm | Çinko kaplaması en az 8 μm olmalıdır | Çinko kaplaması en az 13 μm olmalıdır | Çinko kaplaması en az 25 μm olmalıdır |
| Organik film ortalaması 20 μm, minimum 10 μm | |||||||
| Kaynaklı düşük karbonlu çelik boru | Çinko kaplama en az 8 μm | Çinko kaplama en az 13 μm | Çinko kaplama en az 25 μm | ||||
| Organik film ortalaması 20 μm, minimum 10 μm | |||||||
| Makine yapısal amaçlı karbon çelik boruları | |||||||
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | Herhangi bir işlem gerekmemelidir. | ||||||
(2) Korozyon direnci
Test, Tablo 10’da belirtilen korozyon testine göre yapılmalı ve Tablo 6’daki gereksinimleri karşılamalıdır.
Tablo 6 Korozyon Direnci
| Kaplama Tipi ve Kodu | Kriterler | ||
| Beyaz korozyon ürününün oluşumuna kadar geçen süre (saat) | Kırmızı pas oluşumuna kadar geçen süre (saat) | ||
| Elektrolitik çinko kaplama | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Daldırma yöntemiyle kaplanmış kalay-kurşun alaşımı kaplama | T | Demir pası (kızıl pas), 50 cm’de 5 adet veya daha az görünebilir.224 saat içinde. | |
| Elektrolitik çinko kaplamada organik film | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Organik film performansı
Organik film performansı Tablo 6’ya göre olmalı ve Tablo 10’a göre yapılacak testler sonrasında Tablo 7’de belirtilen gereksinimleri karşılamalıdır.
Tablo 7 Organik film performansı
| Test Maddeleri | Kriterler |
|---|---|
| Eğme testi | Dökülme, çatlama ve buruşma olmamalıdır. |
| Çiplama testi | Gözle görülür dökülme ve çatlama olmamalıdır. |
| Isı döngüsü testi | Hiçbir kabarcık ve dökülme oluşmamalıdır. |
| Sıcak Su Testi | Hiçbir kabarcık, dökülme, çatlama ve çözünme oluşmamalıdır. |
| Akışkan direnci testi | Hiçbir kabarcık, dökülme, çatlama ve çözünme oluşmamalıdır. |
| Ozon direnci testi | Dökülme ve çatlama olmamalıdır. |
3.5 Garanti Basıncı ve Patlama Basıncı
Borular Tablo 10’e göre test edilmeli ve Tablo 8’de belirtilen garanti basıncına zarar verici şekil değişikliği olmadan dayanabilmelidir.
Tablo 8 Garanti basıncı ve patlama basıncı
| Tip | Kod | Nominal çap | Garanti Basıncı MPa | Patlama basıncı MPa |
|---|---|---|---|---|
| Lehimli çift cidarlı düşük karbonlu çelik boru | TDW | <4,76 6 ve 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Kaynaklı düşük karbonlu çelik boru | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Makine yapısal amaçlı karbon çelik boruları | STKM 11J | |||
| Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | C1201 veya C1220 | JIS H 3300 uyarınca. | ||
Tablo 9 Anma çapı ve boyutlar
| Nominal çap | dış çap | Kalınlık | Tolerans | ||||
| Standart boyut | Tolerans | Standart boyut | |||||
| Lehimli çift cidarlı düşük karbonlu çelik boru | Kaynaklı düşük karbonlu çelik boru | Makine yapısal amaçlı karbon çelik boruları | Bakır ve bakır alaşımlı dikişsiz tüpler | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0.7 | 0.7 | ||||
| 4.76 | 4.76 | 0.7 | 0.7 | 0.08 | |||
| 6 | 6 | 0.7 | 0.7 | ||||
| 6.35 | 6.35 | 0.7 | 0.7 0.8 | 0.08 | |||
| 8 | 8 | +/-0.1 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ±0,1 |
| 9 | 9 | 1.0 | 1.0 | ||||
| 10 | 10 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ||
| 11 | 11 | – | 0.8 1.0 | ||||
| 12 | 12 | 0.9 1.0 | 0,9 1,0 | 1.0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1.0 | |||
| 14 | 14 | 1.0 | 1.0 | ||||
| 15 | 15 | 1.0 | 1.0 | 1.0 | |||
| 16 | 16 | 1.0 | 1.0 1.2 | ||||
| 17 | 17 | 1.0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1.0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1.0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1.0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tablo 10 Test Yöntemi
| Madde | Tip | ||||||||||
| Lehimli çift cidarlı düşük karbonlu çelik boru | Kaynaklı düşük karbonlu çelik boru | Makine yapısal amaçlı karbon çelik boruları | Bakır ve bakır alaşımlı dikişsiz borular ve tüpler | ||||||||
| Çekme testi | JIS Z2241 (Metalik Malzemeler İçin Çekme Deneyi Yöntemi) uyarınca. | ||||||||||
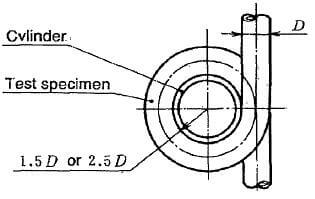
| Eğme Testi | Boru, aşağıda belirtilen yarıçapa sahip bir silindir etrafında 360 derece büküldüğünde çatlak, kırık veya diğer kusurların oluşup oluşmadığına dair örnek.
| – | |||||||||
| Genleşme testi | (1) Deney numunesinin uzunluğu 100 mm olmalıdır. (2) Konik uçlu bir alet (1/10 koniklik açısı) numunenin bir ucuna takıldıktan sonra numune, uç yüzey çapının %20 artırıldığına kadar genişletildiğinde herhangi bir kusur veya çatlak oluşup oluşmadığı kontrol edilir. | (1) Deney numunesinin uzunluğu 100 mm olmalıdır. (2) 60 derecelik açıya sahip konik uçlu bir alet numunenin bir ucuna takıldıktan sonra numune, uç yüzey çapının %20 artırıldığına kadar genişletildiğinde herhangi bir kusur veya çatlak oluşup oluşmadığı kontrol edilir. | JIS H 3300 uyarınca. | ||||||||
| Geliştirme testi | – | (1) Deney numunesinin uzunluğu 100 mm olmalıdır. (2) Deney numunesi, kaynak hattının her iki yanında 90 derece boyuna olarak kesilerek düz bir levha haline getirildiğinde kaynakta çatlak, kabarma gibi zararlı kusurların oluşup oluşmadığı örneklendirilir. | – | ||||||||
| Yassılaştırma ve eğme testi | (1) Deney numunesinin uzunluğu 100 mm olmalıdır. (2) Numune, paralel plakalar arasında tutulur ve plakalar, borunun iç yüzeyinin tamamen düzleşip birbirine temas edeceği şekilde sıkıştırılır; daha sonra bu düzleştirilmiş numune, boru cidar kalınlığının üç katı çapa sahip bir silindir etrafında eksen doğrultusuna dik olarak 90 derece bükülür ve ardından tekrar düzleştirilir. | ||||||||||
| Yassılaştırma Testi | (1) Deney numunesinin uzunluğu 100 mm olmalıdır. (2) Numune, paralel plakalar arasında tutulur ve plakalar, boru cidar kalınlığının üç katına eşit mesafe kalacak şekilde sıkıştırılır. Plakalar sıkıştırılırken borunun kaynak dikişi, uygulanan kuvvet yönüne dik olarak yerleştirilir. | JIS H 3300 uyarınca. | |||||||||
| Garanti Basınç Testi | Boru, belirtilen hidrolik basınç altında uygulandığında ve 5 dakika süreyle bu basınç altında tutulduğunda kaçak veya diğer kusurların oluşup oluşmadığı kontrol edilir. | – | |||||||||
| Patlama basıncı testi | JASO M104’te belirtilen 5.10 uyarınca. | – | |||||||||
| Yüzey işlem kalınlığı testi | Standart uygulama mikroskopik testtir. | – | |||||||||
| Korozyon direnci testi | JASO M104’te belirtilen 5.6. maddeye göre, Nötr tuzlu su püskürtme testi. | – | |||||||||
| Film Performans Testi | JASO M104’te belirtilen 5. (test yöntemi) uyarınca. | – | |||||||||
| Sertlik testi | JIS Z2244 veya JIS Z2251 uyarınca. | – | |||||||||
4. Üretim Yöntemi
4.1 Lehimli çift cidarlı düşük karbonlu çelik boruların imalat yöntemi
Lehimlenmiş çift cidarlı düşük karbonlu çelik borular, JIS G3141’e göre belirtilen SPCC kalitesindeki çelikten, her iki yüzeyi bakır kaplanmış şeritlerden oluşturulur; bu şeritler çift cidarlı boru şekline getirildikten sonra, indirgen fırında bakır lehimleme ve eritme yöntemiyle dikişleri mühürlenir.
4.2 Kaynaklı düşük karbonlu çelik boruların imalat yöntemi
Kaynaklı düşük karbonlu çelik borular, JIS G 3141 standardında belirtilen SPCC malzemesinin her iki yüzeyine veya yalnızca iç yüzeyine bakır kaplama uygulanarak tüp şeklinde şekillendirilip elektrik direnç kaynağı ile kenarlarının birleştirilmesiyle üretilir; ancak iç yüzeyin bakır kaplanması, alıcı ile üretici arasında karşılıklı anlaşma ile isteğe bağlı olabilir.
4.3 Makine yapı amaçlı karbon çelik borularının imalat yöntemi
Makine yapısal amaçlar için karbon çelik borularının üretimi JIS G 3445 ve JIS G3472’ye göre yapılacaktır.
4.4 Bakır ve bakır alaşımlı dikişsiz boru ile tüplerin imalat yöntemi
Bakır ve bakır alaşımlı dikişsiz boru ve tüplerin üretimi JIS H3300’e göre yapılmalıdır.
5 Boruların Boyutları
5.1 Nominal çap ve boru boyutları
Nominal çap ve boru boyutları Tablo 9’a göre olmalıdır.
5.2 Boru Ucu Şekli
Şekillendirilmiş boru uçları, Ekli Tablolar 1-8’e göre olmalıdır.
6. Test Yöntemi
Test yöntemi Tablo 10’a göre yapılacaktır.
7. Muayene
7.1 Görünüş muayenesi
Muayene sonuçları yukarıdaki 3.1. maddede belirtilen gereksinimleri karşılamalıdır.
7.2 Mekanik özelliklerin muayenesi
Muayene yukarıdaki 6. maddeye göre yapılmalı ve sonuçlar yukarıdaki 4.3. maddede belirtilen gereksinimleri karşılamalıdır.
7.3 Boyut muayenesi
Muayene sonuçları yukarıdaki 5. maddede belirtilen gereksinimleri karşılamalıdır.
7.4 Yüzey muayenesi işleme
Muayene yukarıdaki 6. maddeye göre yapılmalı ve sonuçlar yukarıdaki 3.4. maddede belirtilen gereksinimleri karşılamalıdır.
7.5 Garanti basıncı muayenesi
Muayene sonuçları yukarıdaki 6. maddede belirtilen gereksinimleri karşılamalıdır.
8. Ürünün Tanımlanması
Ürünlerin tanımlanması, standart numarasına, boru türüne ve dış yüzeyin tipine ve nominal çapına göre yapılmalıdır.