1. Kapsam
1.1 Bu spesifikasyon, soğutma sistemleri, yağ hatları, benzin hatları vb. gibi uygulamalarda, iç yüzeyi tamamen kül ve kir içermeden temiz olan boruların kullanılmasını gerektiren parlak tavlanmış, dikişsiz bakır borular için gereksinimleri belirler.
1.1.1 Aşağıdaki Bakır UNS No. tanımlamalarından herhangi birinden üretilen borular, sözleşme veya satın alma siparişinde aksi belirtilmedikçe tedarik edilir:
| Bakır UNS No. C10200 C10300 C10800 C12000 C12200 | Bakır Türü Oksijensiz, artık deoksidan içermeyen Oksijensiz, çok düşük fosforlu Oksijensiz, düşük fosforlu Fosfor ile deoksidize edilmiş, düşük artık fosforlu Fosfor ile deoksidize edilmiş, yüksek artık fosforlu |
1.2 İnç-libre birimlerinde verilen değerler standarttır; ancak tane büyüklüğü hariçtir ve bu değer SI birimlerinde verilmiştir.
1.3 Bu spesifikasyon, SI spesifikasyonu B 68M ile eşleştirilmiştir; dolayısıyla bu spesifikasyonda SI eşdeğerleri yer almaz.
1.4 Aşağıdaki güvenlik uyarısı yalnızca bu spesifikasyonun 20.5 ve 21.2.6 bölümlerinde açıklanan test yöntemine ilişkindir: Bu standart, kullanımından kaynaklanabilecek tüm güvenlik endişelerini ele almayı amaçlamaz. Bu standartı kullanan kişinin, uygun güvenlik ve sağlık uygulamalarını belirlemesi ve kullanım öncesinde yönetmelikle ilgili sınırlamaların geçerliliğini tespit etmesi sorumluluğundadır.
2. Başvurulan Belgeler
2.1 ASTM Standartları:
B 68M Parlak Tavlanmış Dikişsiz Bakır Boru Teknik Şartnamesi[Metric]
B 153 Bakır ve Bakır Alaşımlı Boru ve Boruların Genleşme (Pim Testi) Yöntemi
B 251 Soğuk İşlem Uygulanmış Dikişsiz Bakır ve Bakır Alaşımlı Borular İçin Genel Gereksinimler Teknik Şartnamesi
B 577 Bakırda Bakır(I) Oksit (Hidrojen Gevrekliği Hassasiyeti) Tespiti İçin Deney Yöntemleri
B 601 Bakır ve Bakır Alaşımları İçin Isıl İşlem Derecelendirmeleri Sınıflandırması – Soğuk İşlem Uygulanmış ve Döküm
B 846 Bakır ve Bakır Alaşımları için Terminoloji
E 3: Metalografik Numunelerin Hazırlanması İçin Kılavuz
E 8: Metalik Malzemelerin Çekme Testi İçin Deney Yöntemleri
E 29: Deney Verilerinde Anlamlı Rakamların Kullanılmasıyla Özelliklere Uygunluğun Belirlenmesi İçin Uygulama
E 53: Gravimetrik Yöntemle Alaşımsız Bakırdaki Bakır İçeriğinin Tayini İçin Deney Yöntemleri
E 62: Bakır ve Bakır Alaşımları İçin Kimyasal Analiz Yöntemleri (Fotometrik Yöntemler)
E 112: Ortalama Tane Büyüklüğünü Belirlemek İçin Deney Yöntemleri
E 243: Bakır ve Bakır Alaşımlı Boruların Elektromanyetik (Eddy-Current) Muayenesi İçin Uygulama
E 255: Kimyasal Bileşim Tayini İçin Bakır ve Bakır Alaşımlarının Örneklenmesi İçin Uygulama6
E 527: Metaller ve Alaşımların Numaralandırılması İçin Uygulama (UNS)
3. Terimler
3.1 Tanımlar:
3.1.1 Bakır ve bakır alaşımları ile ilgili terimlerin tanımları için Terminoloji B 846’ya bakınız.
3.1.2 parlak tavlama, n—Yüzey oksidasyonunu minimuma indirmek ve yüzeyin nispeten parlak kalmasını sağlamak amacıyla kontrollü atmosferde gerçekleştirilen ısıl işlem.
3.2 Bu Standarda Özgü Terim Tanımları:
3.2.1 kılcal boru üretimi için uygun—Testi malzemenin üreticisi tarafından yapmak zorunlu değildir. Ancak alıcının daha sonra gerçekleştirdiği testler sonucunda malzemenin bu gereksinimleri karşılamadığı tespit edilirse, malzeme reddedilebilir.
4. Sipariş Bilgileri
4.1 Ürünler için siparişlerde aşağıdaki bilgiler yer almalıdır:
4.1.1 ASTM numarası ve yayın yılı (örneğin, B 68 – 95),
4.1.2 UNS bakır numarası (örneğin, C10200),
4.1.3 Isıl işlem durumu (Bölüm 8),
4.1.4 Boyutlar, çap ve cidar kalınlığı (Bölüm 16),
4.1.5 Teslim şekli: düz uzunluklar veya bobinler,
4.1.6 Her boyutta toplam uzunluk ya da parça sayısı,
4.1.7 Her boyutta toplam ağırlık ve
4.1.8 Ürünün ABD Hükûmeti kurumları için satın alınması durumu.
4.2 Aşağıdaki seçenekler mevcuttur ve gerekli olduğunda sipariş verilirken belirtilmelidir:
4.2.1 Elektromanyetik (eddy-current) testi,
4.2.2 Süneklik kaybı testi,
4.2.3 Genleşme testi,
4.2.4 Basma testi,
4.2.5 Belgelendirme ve
4.2.6 Üretim tesisinin test raporu.
5. Genel Gereksinimler
5.1 B 251 Spesifikasyonunun aşağıdaki bölümleri bu spesifikasyona dahildir.
5.1.1 Terimler, Genel,
5.1.2 Malzeme ve Üretim,
5.1.3 İşçilik, Yüzey Durumu ve Görünüm,
5.1.4 Sayısal Sınırların Anlamı,
5.1.5 Muayene,
5.1.6 Reddedilme ve Tekrar Muayene,
5.1.7 Belgelendirme,
5.1.8 Test Raporları,
5.1.9 Ambalaj ve Ambalaj İşaretlemesi,
5.1.10 Ek Gereksinimler.
5.2 Ayrıca, 5.1’de atıfta bulunulan başlıklarla aynı başlığa sahip bir bölüm bu spesifikasyonda yer alıyorsa, bu bölümdeki gereksinimler B 251 Spesifikasyonundaki karşılıklarını geçersiz kılar. Çakışma durumunda bu spesifikasyon önceliklidir.
6. Malzemeler ve Üretim
6.1 Malzemeler:
6.1.1 Üretim malzemesi, Bakır UNS No. C10200, C10300, C10800, C12000 veya C12200’e ait ingot, çubuk veya boru olmalıdır ve belirtilen tüp ürünlerine işlenebilmesi için yeterince sağlam olmalıdır.
6.2 Üretim:
6.2.1 Boru, son üründe homojen ve düzgün dövme yapısı oluşturacak şekilde sıcak veya soğuk şekillendirme süreçleriyle üretilmelidir. Boru, belirtilen boyut ve cidar kalınlığına soğuk çekme yöntemiyle getirilmeli ve belirtilen temper şartlarını karşılamak için parlak tavlanmalıdır.
7. Kimyasal Bileşim
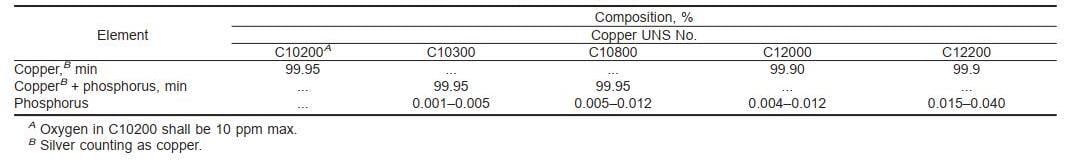
7.1 Malzeme, belirtilen bakır için Tablo 1’de öngörülen şartlara uygun olmalıdır.
7.2 Bu spesifikasyon sınırları, diğer elementlerin bulunmasını engellemez. İsimlendirilmemiş elementler için sınırlar belirlenmesi ve üretici veya tedarikçi ile alıcı arasında anlaşmaya varılarak analiz yapılması yasak değildir.
8. Isıl İşlem Durumu
8.1 Borular, aşağıdaki iki tavlanmış ısıl işlem durumundan birinde temin edilmelidir:
| Yumuşatılmış (O) O50 O60 | Isıl İşlem Durumu (Hafif tavlanmış) (Yumuşak tavlanmış) |
8.1.1 Isıl işlem durumları, Sınıflandırma B 601’de tanımlanmıştır.
9. Tane Büyüklüğü
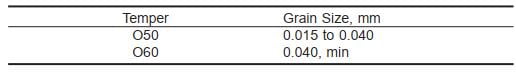
9.1 O50 (hafif tavlanmış) ve O60 (yumuşak tavlanmış) temperlerindeki borular, Tablo 2’deki gereksinimlere uymalıdır.
10. Mekanik Özellik Gereksinimleri
10.1 Çekme Dayanımı:
10.1.1 Boru, E 8 Deney Yöntemlerine göre test edildiğinde en az 30 ksi çekme mukavemetine sahip olmalıdır.
10.2 Uzama:
10.2.1 Boru numunesinin çekme deneyinde, E 8 Deney Yöntemleri’ne göre test edildiğinde, uzama oranı (2 inç ölçüm uzunluğunda) en az %40 olmalıdır.
11. Performans Gereksinimleri
11.1 Genleşme Testi:
11.1.1 Sözleşme veya satın alma siparişinde belirtildiğinde, tedarik edilen borunun dış çapı, B 153 Deney Yöntemi’ne göre test edildiğinde aşağıdaki şekilde genişletilebilir olmalıdır.
| Dış Çap, in. 3⁄4 ve altta üstte 3⁄4 | Genişleme, % 40 30 |
11.1.1.1 Genişletilmiş boru, özel ekipman veya güçlendirme kullanılmadan (düzeltici lenslerin kullanılması hariç) görsel inceleme ile çatlak veya patlama göstermemelidir.
11.1.2 Düzleştirme testi, 4 inçten büyük çaplı tavlanmış borular için genişletme testine alternatif olarak isteğe bağlı olarak uygulanabilir.
11.2 Yassılaştırma Testi:
11.2.1 Sözleşme veya satın alma siparişinde belirtildiğinde, boru, aşağıdaki kurallara uygun olarak düzleştirilebilir olmalıdır.
21.2.6.1’de açıklanan yöntemle düzleştirilmeli ve düzleştirilmiş kısımda çıplak gözle görülebilecek herhangi bir çatlak veya kusur içermemelidir.
12. Mikroskopik İnceleme
12.1 Bakır UNS No’lu C10200, C10300 ve C12000 numaralı örnekler, Test Yöntemleri B 577’nin Prosedür A’sına göre belirlendiğinde kuproz oksit içermez olmalıdır. Bakır UNS No’lu C10800 veya C12200 numaralı malzemeler tedarik edildiğinde inceleme gerekli değildir. Uyuşmazlık durumunda, Test Yöntemleri B 577’nin Prosedür C’sine göre bir hakem yöntemi uygulanır.
13. Hidrojen Süneklik Kaybı
13.1 Bakır UNS No’lu C10200, C12000 ve C12200 numaralı örnekler, Test Yöntemleri B 577’nin Prosedür B’sine göre süneklik kaybı testini geçebilmelidir. Bu testin gerçek uygulanması, bu spesifikasyon kapsamında zorunlu değildir; ancak sipariş bilgilerinde açıkça belirtilmişse zorunludur. Uyuşmazlık durumunda, Test Yöntemleri B 577’nin Prosedür C’sine göre bir hakem yöntemi uygulanır.
14. Tahribatsız Testler
14.1 Üretici ile satın alan arasında varılan mutabakat üzerine, 31⁄8 mm dış çapında olanlar elektromanyetik (涡 akım) teste tabi tutulmalıdır. Bu test için boru, sarılma işleminden önce veya nihai tavlamadan önce son çekim ya da tavlı sertlikte incelenmelidir.
14.2 Elektromanyetik (Girdap Akımı) Testi:
14.2.1 E 243 Uygulaması’na göre incelendiğinde, test cihazının uyarı sistemini tetiklemeden geçen borular bu testin gereksinimlerine uygun kabul edilir.
15. ABD Hükümet Kurumları İçin Yapılan Alımlar
15.1 Sözleşme veya satın alma emri, ürünün bir ABD Hükümet kurumuna yönelik olduğunu belirtiyorsa, sağlanan borular, Spesifikasyon B 251’in Ek Gereksinimlerinde belirtilen koşullara uymalıdır.
16. Boyutlar ve İzin Verilen Toleranslar
16.1 Bu spesifikasyon kapsamında yer alan ürünün boyutları ve toleransları, Spesifikasyon B 251’deki aşağıdaki tablolarda ve ilgili paragraflarda belirtildiği gibidir:
16.1.1 Duvar Kalınlığı Toleransı—Tablo 1.
16.1.2 Çap Toleransları—Tablo 3.
16.1.3 Uzunluk Toleransları—Tablo 5 ve Tablo 6.
16.1.4 Kesim Dikliği—Kesim Dikliği bölümüne bakınız.
16.2 Rulo Halindeki Borular, Uzunluk Toleransları—Bu spesifikasyonun Tablo 2’sine, Tablo 3’e, Tablo 4’e ve Tablo 5’e bakınız.

17. İşçilik Kalitesi, Yüzey Durumu ve Görünüm
17.1 İşçilik:
17.1.1 Tedarik edilen boru temiz olmalı, toz, kırıntı, pas ve diğer kusurlardan arındırılmış olmalıdır; ancak amaçlanan uygulamayı engellemedikçe yüzeydeki küçük lekeler kabul edilebilir.
17.1.2 Boru, son çekme işleminden sonra parlak tavlanmalı veya gerekliyse sarıldıktan sonra parlak tavlanmalıdır.
17.2 Yüzey İşlemi ve Görünüş:
17.2.1 Borunun iç ve dış yüzeyleri, parlak tavlanmış bakırın görünüşüne tipik olarak benzemelidir.
18. Örnekleme
18.1 Parti büyüklüğü, örnek miktarı ve örnek alınacak kısımların seçimi aşağıdaki gibi olmalıdır:
18.1.1 Parti Büyüklüğü—Parti büyüklüğü 10 000 lb veya bunun bir kesri olmalıdır.
18.1.2 Portiyon Boyutu—Numune parçaları, aşağıdaki program doğrultusunda partiyi temsil edecek şekilde seçilmelidir:
| Partideki Parça Sayısı 1 ila 50 51 ila 200 201 ila 1500 1500’den fazla | Alınacak Numune Miktarı 1 2 3 Partideki toplam parça sayısının %0,2’si; ancak en fazla 10 parça olacak şekilde |
18.1.2.1 Bobin şeklinde sağlanan borular durumunda, her test için gerekli tüm testlerin yapılabilmesi için yeterli uzunlukta bir parça her test için seçilen bobinden kesilmelidir. Seçilen bobinlerin geri kalan kısmı sevkata dahil edilecek olup, bu bobinlerde izin verilen uzunluk sapması hükümsüz sayılacaktır.
18.2 Kimyasal Bileşim:
18.2.1 Bileşik örnek, örnek parçalardan yaklaşık eşit ağırlıklarda alınarak ve E 255 Uygulamasına göre hazırlanarak hazırlanır. Bileşik örneğin minimum ağırlığı 150 g olmalıdır.
18.2.2 Üretici, örnekleme işlemini döküm sırasında veya yarı işlenmiş ürün üzerinden gerçekleştirmeyi tercih edebilir. Kompozisyon, üretim süreci sırasında belirlenmişse, nihai ürün üzerinden örnekleme zorunlu değildir.
18.2.3 Döküm sırasında örnekleme yapılıyorsa, aynı erimiş metal kaynağından aynı anda yapılan dökümler grubu için en az iki örnek alınmalıdır: biri döküm başlangıcından, diğeri dökümün sonuna yakın zamanda.
18.2.4 Yarı işlenmiş ürün üzerinden örnek alınması durumunda, her 10 000 lb veya bunun bir kesri için bir örnek alınmalıdır; ancak parça başına bir örnekten fazlası istenmez.
19. Test Sayısı ve Tekrar Testler
19.1 Testler:
19.1.1 Kimyasal Bileşim—Her belirtilen element için en az iki tekrarlı tayin sonucunun aritmetik ortalaması olarak belirlenmelidir.
19.1.2 Çekme, Uzama ve Tane Büyüklüğü—Test numunelerinden elde edilen sonuçların ortalaması olarak rapor edilmelidir; her numune spesifikasyon gereksinimlerine uymalıdır.
19.1.3 Diğer Testler—Diğer testler için her biri için en az iki numune hazırlanmalı ve her bir numune test gereksinimlerini karşılamalıdır.
19.2 Yeniden Test:
19.2.1 Alıcı tarafından elde edilen test sonuçları ürün spesifikasyonu gereksinim(ler)ine uymuyorsa, üretici veya tedarikçi yeniden test yapma hakkına sahiptir.
19.2.2 Yeniden test, bu spesifikasyonda başlangıç testi için belirtilen yönergelere göre yapılacaktır; ancak test numunelerinin sayısı, normalde bu test için gerekli olanın iki katı olacaktır.
19.2.3 Yeniden testte alınan tüm numunelerin test sonuçları bu spesifikasyonun gereksinim(ler)ine uymalıdır; aksi takdirde parti reddedilir.
20. Numune Hazırlama
20.1 Kimyasal Bileşim:
20.1.1 Kimyasal bileşimin belirlenmesi amacıyla analiz numunelerinin hazırlanması sorumluluğu raporlayan laboratuvara aittir.
20.2 Tane Büyüklüğü, Mikroskobik İnceleme ve Hidrojen Süneklik Kaybı:
20.2.1 Numuneler, E 3 Kılavuzu’na göre hazırlanmalıdır.
20.2.1.1 Numune yüzeyi, borunun radyal boyuna kesitine benzer bir görünüm sunmalıdır.
20.3 Çekme ve Uzama Testi:
20.3.1 Test numuneleri borunun tam kesitinden alınmalı ve E 8 Deney Yöntemleri’ndeki ‘Boru ve Boru İçin Numuneler’ bölümünde belirtilen gereksinimlere uymalıdır; ancak test cihazının sınırlamaları bu tür numunelerin kullanılmasını engelliyorsa istisna yapılır.
20.3.2 Tam kesitli numune kullanılamadığı durumlarda, E 8 Deney Yöntemleri’ndeki Şekil 13’te yer alan Numune No. 1’e uygun numuneler kabul edilebilir.
20.4 Genleşme (Pim) Testi:
20.4.1 Test numuneleri, B 153 Deney Yöntemi’ne göre hazırlanmalıdır.
20.5 Yassılaştırma Testi:
20.5.1 4 inç uzunluğunda test numuneleri, iki adet borunun birer ucundan kesilmelidir. Özel bir hazırlık gerekmez.
21. Deney Yöntemleri
21.1 Kimyasal Analiz:
21.1.1 Uyuşmazlık durumunda kimyasal bileşim aşağıdaki yöntemle belirlenmelidir:
Element Test Yöntemi
Bakır E 53
Fosfor E 62
21.1.2 Sözleşme veya satın alma siparişi anlaşması tarafından talep edilen element(ler)in tayini için uygulanacak deney yöntemi(leri), üretici veya tedarikçi ile alıcı arasında mutabakata varılan yöntem olmalıdır.
21.2 Bu spesifikasyona uygun olarak test edilen veya muayene edilen borular, aşağıdaki uygun deney yöntemi veya uygulamasına göre test edildiğinde fiziksel ve mekanik özellikler ile bu spesifikasyonun tüm diğer gereksinimlerine uygun olacaktır:
| Test | Test Yöntemi veya Uygulaması |
| Tane büyüklüğü | E 112 |
| Çekme | E 8 |
| Uzama Genleşme (çivi testi) | E 8 B 153 |
| Mikroskobik inceleme | B 577 |
| Yöntem A | |
| Hidrojen süneklik kaybı | B 577 |
| Yöntem B | |
| Yassılaştırma testi | Bölüm 21.2.6 |
| Elektromanyetik (girdap akımı) muayenesi | E 243 |
21.2.1 Tane Büyüklüğü—Uyuşmazlık durumunda tane büyüklüğü, kesim yöntemiyle belirlenmelidir.
21.2.2 Çekme Dayanımı—Uyuşmazlık durumunda çekme mukavemeti, Deney Yöntemleri E 8’e göre belirlenmelidir.
21.2.3 Mikroskobik inceleme:
21.2.3.1 Prosedür A uygulanmalıdır; ancak anlaşmazlık durumunda B 577 Deney Yöntemleri’ndeki Prosedür C geçerlidir.
21.2.4 Hidrojen Süneklik Kaybı:
21.2.4.1 Prosedür B uygulanmalıdır; ancak anlaşmazlık durumunda B 577 Deney Yöntemleri’ndeki Prosedür C geçerlidir.
21.2.5 Elektromanyetik (Girdap Akımı) Testi—3 in. (76,2 mm) dahil olmak üzere her boru1⁄8 mm dış çapında olanlar涡 akım testine tabi tutulmalıdır. Test, Uygulama E 243 prosedürlerine göre yapılmalıdır. Borular, amaçlanan uygulama için uygunluk bilgisi sağlayacak şekilde ayarlanmış bir涡 akım test ünitesinden geçirilmelidir.
21.2.5.1 Hem çentik derinliği hem de delikli standartlardan biri kullanılabilir.
(a) Çentik derinliği standartları, en yakın 0,001 in.’ye yuvarlanarak, boru duvar kalınlığının %22’si olmalıdır. Çentik derinliği toleransı 60,0005 in.
(b) Delme delikleri, borunun duvarı boyunca radyal olarak, delme sırasında borunun bozulmasını önlemek amacıyla kılavuzlu bir matkap jig’i kullanılarak delinmelidir. Delme deliğinin çapı aşağıdaki değerlere uygun olmalı ve belirtilen delik çapından en fazla +0,001 in. – 0,000 in. sapma göstermemelidir.
| Boru Dış Çapı (OD), in. | Delinen Deliklerin Çapı, in. | Matkap Numarası |
| 1⁄4 ile 3⁄4, dahil | 0.025 | 72 |
| Üzeri 3⁄4 1’e dahil | 0.031 | 68 |
| 1 üzeri ila 11⁄4, dahil | 0.036 | 64 |
| 1 üzeri1⁄4 1’e1⁄2, dahil | 0.042 | 58 |
| 1 üzeri1⁄2 1’e3⁄4, dahil | 0.046 | 56 |
| 1 üzeri3⁄4 2’ye dahil | 0.052 | 55 |
21.2.5.2 Alternatif olarak, üretici isteğe bağlı olarak, maksimum dengesizlik sinyalinin bir kesirini seçmeye yetenekli hızdan bağımsız涡 akım cihazları kullanılarak aşağıdaki maksimum dengesizlik sinyalleri kullanılacaktır:
| Standart Boru Boyutu, inç cinsinden | Maksimum Yüzde |
| Dengesizlik Sinyali Büyüklüğü 0,2 0,3 0,4 | En fazla 3⁄8, dahil 1⁄2 2’ye dahil 2’den fazla ila 3’e dahil |
21.2.5.3 Akım test cihazının uyarı cihazını tetiklemeyen borular bu deneyin gereksinimlerine uygun kabul edilecektir. Test cihazı tarafından belirtilen süreksizlikleri olan borular, üreticinin tercihine bağlı olarak yeniden muayene edilir veya yeniden test edilir; süreksizliğin doğası belirlenir.red için gerekçe oluşturur. Küçük mekanik hasarlar, toprak veya nem kaynaklı olarak tespit edilen sinyaller, boru boyutlarının belirlenen sınırlar içinde kalması ve borunun amaçlanan uygulama için uygun olması şartıyla boruların reddine neden olmaz.
21.2.6 Yassılaştırma Testi:
21.2.6.1 Numune, bir pres ile yavaşça düzleştirilmelidir; böylece boru cidar kalınlığının üç katı kadar ayarlanmış bir mastar, düzleştirilmiş kısmın üzerinden serbestçe geçebilmelidir.
22. Anahtar Kelimeler
22.1 parlak tavlanmış; bakır boru; dikişsiz boru; bakır boru