Lời nói đầu
Tiêu chuẩn kỹ thuật DBL này quy định các đặc tính và yêu cầu đối với ống dùng cho đường ống phanh và đường ống nhiên liệu, cũng như ống nhôm dùng cho đường ống tái sinh và đường ống thông hơi. Các loại ống khác như ống thủy lực không thuộc phạm vi áp dụng của tiêu chuẩn DBL này.
Ấn bản này thay thế ấn bản trước của tiêu chuẩn này có ngày 2013-12.
Ghi chú ứng dụng:
Theo phạm vi áp dụng, việc áp dụng phiên bản hiện hành của Tiêu chuẩn Công ty này cần được xem xét đối với các dự án xe mới hoặc các chi tiết mới mà chưa được phê duyệt khái niệm/tài liệu đặc tả cơ bản hoặc đặc tả yêu cầu chi tiết vào thời điểm ban hành phiên bản này.
Các tài liệu hợp đồng tương ứng quy định việc áp dụng bắt buộc phiên bản hiện hành của Tiêu chuẩn Công ty này bởi nhà cung cấp.
1 Phạm vi áp dụng
Các phiên bản sản phẩm của các loại ống dùng cho đường ống phanh, đường ống nhiên liệu, đường ống tái sinh và đường ống thông hơi được liệt kê trong Bảng 1. Phiên bản sản phẩm xác định vật liệu nền cũng như loại lớp phủ và độ dày lớp phủ trên bề mặt trong và ngoài của các ống đã phủ.
Bảng 1: Các phiên bản sản phẩm, tổng quan
| Phiên bản sản phẩm | Loại ống: ống thép hai lớp, cuộn bọc dùng cho đường phanh và đường nhiên liệu | ||||
|---|---|---|---|---|---|
| lớp phủ bề mặt ngoài | Lớp phủ bề mặt bên trong | ||||
| Kim loại | Độ dày | Nhựa | Độ dày | ||
| Ứng dụng: hàn chì tiếp theo. Bảo vệ chống ăn mòn sau đó (DBL 8451.11 hoặc 7391) | |||||
| 4040.10 | không có* | không có* | không có* | ||
| Ứng dụng: các khu vực có nguy cơ cao bị ăn mòn | |||||
| 4040.31 | Mạ kẽm điện phân | ≥ 25 µm | PA 11 | ≥ 120 µm | không có* |
| 4040.32 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Mạ kẽm điện phân | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Mạ kẽm điện phân | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Mạ kẽm điện phân | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Lớp phủ nhúng nóng ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Mạ nhúng nóng nhôm | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Mạ kẽm điện phân | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Mạ kẽm điện phân | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Mạ kẽm điện phân | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Loại ống: ống thép một lớp, hàn dùng cho đường nhiên liệu | |||||
| 4040.50 | Mạ kẽm điện phân | ≥ 25 µm | PVF | ≥ 8 µm | Mạ kẽm điện phân ≥ 3 µm |
| 4040.51 | Mạ kẽm điện phân | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Mạ kẽm điện phân | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Mạ kẽm điện phân | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Mạ nhúng nóng nhôm | ≥ 100 µm | ≥ 100 µm | ||
| Loại ống: ống nhôm dùng cho đường tuần hoàn và đường thông hơi | |||||
| 4040.60 | không | PA 12 | ≥ 120 µm | không | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Loại ống: ống không mạ dùng cho khu vực chịu ứng suất nhiệt | |||||
| Ứng dụng: đường ống nhiên liệu | |||||
| 4040.71 | Ống thép không gỉ hàn | Thép 1.4404 | Dành cho các khu vực cực kỳ dễ bị ăn mòn, ví dụ khu vực dưới gầm xe | ||
| 4040.72 | Thép 1.4571 | ||||
| 4040.73 | Thép 1.4301 | Không dùng cho các khu vực dễ bị ăn mòn cao | |||
| 4040.74 | Thép 1.4541 | ||||
| Ứng dụng: đường ống phanh | |||||
| 4040.80 | ống CuNiFer cán nguội không mối hàn | ||||
bề mặt.
Ống cuộn hai lớp làm bằng thép (PVs.10-.49) thường được ưu tiên sử dụng trong các trường hợp yêu cầu rất cao về khả năng chịu áp lực, ví dụ như ống dẫn phanh. Ống hàn một lớp làm bằng thép (PVs.51-.57) thường được ưu tiên sử dụng trong các trường hợp yêu cầu thấp hơn về khả năng chịu áp lực, ví dụ như ống dẫn nhiên liệu. Đối với các yêu cầu thứ cấp về khả năng chịu nhiệt và áp lực, chẳng hạn như ống tái sinh và ống thông hơi, có thể sử dụng ống nhôm (PVs.60-.62). Trong trường hợp tiếp xúc liên tục ở nhiệt độ trên 130°C, cần sử dụng ống hàn thép không gỉ (ống dẫn nhiên liệu, PVs.71-.74) hoặc ống CuNiFer kéo liền khối (ống dẫn phanh, PV.80). Các yêu cầu đối với ống dẫn nhiên liệu áp lực cao không nằm trong phạm vi áp dụng của DBL này.
Các lớp hoàn thiện/lớp phủ phải được lựa chọn dựa trên yêu cầu về khả năng chống ăn mòn và chịu nhiệt. Nhiệt độ vận hành tối đa cho các lớp phủ bề mặt được liệt kê trong Bảng 2.
Bảng 2: Nhiệt độ vận hành tối đa của các lớp phủ bề mặt
| Nhiệt độ [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Tối đa – ngắn hạn (15 phút) | – | 150 | 160 | 170 | 150 |
| Tối đa – trạng thái ổn định | – | 130 | 130 | 140 | 130 |
2 Tài liệu viện dẫn chuẩn
Các tài liệu viện dẫn sau đây là bắt buộc để áp dụng tài liệu này. Đối với các tài liệu viện dẫn có năm ban hành, chỉ phiên bản được viện dẫn là có hiệu lực. Đối với các tài liệu viện dẫn không có năm ban hành, phiên bản mới nhất của tài liệu được viện dẫn (bao gồm mọi sửa đổi) sẽ được áp dụng.
- ASTM B 750 – Hợp kim nhôm-mischmetal gồm kẽm và 5% nhôm (UNS Z38510) ở dạng thỏi dùng cho lớp phủ nhúng nóng
- DBL 8585 Danh sách các chất bị cấm áp dụng khi lựa chọn vật liệu
- DIN 74234 Hệ thống phanh thủy lực; Ống phanh, phần loe
- DIN EN 10130 Sản phẩm thép cán nguội hàm lượng carbon thấp dạng tấm dùng cho gia công nguội
- DIN EN 10296-2 Ống thép tròn hàn dùng trong cơ khí và kỹ thuật chung – Phần 2: Thép không gỉ
- DIN EN 12449 Đồng và hợp kim đồng – Ống tròn không mối hàn dùng cho mục đích chung
- DIN EN 573-3 Nhôm và hợp kim nhôm – Thành phần hóa học và dạng sản phẩm rèn – Phần 3: Thành phần hóa học và dạng sản phẩm
- DIN EN ISO 1463 Lớp phủ kim loại và oxit – Đo chiều dày lớp phủ – Phương pháp hiển vi
- DIN EN ISO 6892-1 Vật liệu kim loại – Thử kéo – Phần 1: Phương pháp thử ở nhiệt độ phòng
- DIN EN ISO 8492 Vật liệu kim loại – Ống – Thử dẹt
- DIN EN ISO 8493 Vật liệu kim loại – Ống – Thử mở rộng bằng chày
- DIN EN ISO 9227 Thử nghiệm ăn mòn trong môi trường khí quyển nhân tạo – Thử nghiệm phun muối
- MBN 10338 Hệ thống nhiên liệu – Kết nối ống mềm; Đầu ống – Tiêu chuẩn thiết kế
- MBN 10375 Thử nghiệm ăn mòn vật liệu kim loại trong nhiên liệu
- MBN 10494-6 Phương pháp thử sơn
- MBN 10517 Chuẩn bị thử nghiệm ăn mòn đối với ống dùng trong hệ thống phanh và nhiên liệu
- Thông số kỹ thuật khớp nối nhanh SAE J2044 cho hệ thống nhiên liệu lỏng và hệ thống hơi/khí thải
3. Thuật ngữ và định nghĩa
| A50 | Ký hiệu độ giãn dài tại điểm đứt đối với mẫu thử có chiều dài đo là 50 mm. |
| A10 | Ký hiệu độ giãn dài tại điểm đứt đối với mẫu thử có chiều dài đo là 10 mm. |
| PV | Viết tắt của “phiên bản sản phẩm” |
| CASS | Viết tắt của “thử nghiệm phun muối axit acetic tăng tốc bằng đồng” |
| DBL | Viết tắt của “Daimler-Benz-Liefervorschrift” (“Đặc tả cung cấp Daimler-Benz”). |
| DIN | Viết tắt của “Deutsches Institut für Normung” (“Viện Tiêu chuẩn Đức”). |
| ISIR | Viết tắt của “báo cáo kiểm tra mẫu ban đầu” |
| EN | Viết tắt của “Europäische Norm” (“Tiêu chuẩn Châu Âu”). |
| ISO | Viết tắt của “International Organization for Standardization”. |
| AHT | Viết tắt của “khí hậu ngưng tụ với độ ẩm và nhiệt độ không khí thay đổi luân phiên” |
| CDC | Viết tắt của “cathodic dip coat”. |
| MIG | Viết tắt của “khí trơ kim loại” |
| MB | Viết tắt của “Mercedes-Benz”. |
| MBN | Viết tắt của “Mercedes-Benz Norm” (“Tiêu chuẩn Mercedes-Benz”). |
| NfN | Không dùng cho thiết kế mới |
| NSS | Viết tắt của “thử nghiệm phun muối trung tính” |
| PA | Viết tắt của “polyamide” |
| PVF | Viết tắt của “polyvinyl fluoride” |
| Rm Rp0,2 SAE | Ký hiệu độ bền kéo Ký hiệu giới hạn chảy quy ước tại biến dạng dư 0,2 % Viết tắt của “Society of Automotive Engineers”. |
| SALT | viết tắt của cụm từ “Source Approval Lab Tests” |
4 Yêu cầu chung
Để đảm bảo an toàn sản phẩm và chất lượng sản phẩm, cũng như đáp ứng các yêu cầu homologation, tất cả các yếu tố liên quan
các quy định pháp lý và luật pháp phải được tuân thủ. Ngoài ra, các yêu cầu liên quan của Tập đoàn Daimler cũng sẽ áp dụng.
Tất cả vật liệu, quy trình, phương pháp, linh kiện và hệ thống phải tuân thủ đầy đủ mọi quy định pháp lý hiện hành
yêu cầu liên quan đến các chất bị điều chỉnh và khả năng tái chế.
Phải tuân thủ DBL 8585.
Điều kiện tiên quyết để cung ứng cho Daimler là việc Bộ phận Chuyên gia Vật liệu phải phê duyệt nguồn cung ứng cho từng phiên bản sản phẩm và từng cơ sở sản xuất. Thông tin chi tiết về quy trình sản xuất và vật liệu thô sử dụng phải được cung cấp tại đây.
5 Ký hiệu vật liệu rút gọn để sử dụng trong tài liệu
ví dụ: đối với ống hàn một lớp: thép DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Tính chất chung của vật liệu và điều kiện giao hàng
6.1 Vật liệu, quy trình sản xuất và lớp phủ
6.1.1 Vật liệu
Vật liệu ống nền và các quy định tiêu chuẩn tương ứng với từng phiên bản sản phẩm được nêu trong Bảng 3.
Bảng 3: Vật liệu và đặc tả kỹ thuật cho các phiên bản sản phẩm khác nhau
| Phiên bản sản phẩm | Loại và vật liệu ống | Thông số kỹ thuật |
|---|---|---|
| .10 đến .49 | Ống cuộn hai lớp làm bằng thép | theo tiêu chuẩn DIN EN 10130 |
| .50 đến .57 | Ống hàn thành đơn làm bằng thép | theo tiêu chuẩn DIN EN 10130 |
| .60 đến .62 | Ống nhôm | EN AW 3103 theo tiêu chuẩn DIN EN 573-3 |
| .71 đến .74 | Ống làm bằng thép không gỉ* | theo tiêu chuẩn DIN EN 10296-2 |
| .80 | Ống CuNifer không hàn, kéo nguội | CuNi10Fe1Mn theo tiêu chuẩn DIN EN 12449 |
* Tại các khu vực chịu tác động ăn mòn mạnh như vùng gầm xe, phải sử dụng vật liệu 1.4404 và 1.4571
6.1.2 Ống bọc hai lớp thành làm bằng thép
Dải thép có lớp phủ điện phân bằng đồng hoặc niken trên một hoặc cả hai mặt được tạo hình thành ống hai lớp trong quá trình kéo cuộn, sau đó được hàn cứng (brazed) mà không cần vật liệu hàn phụ. Các ống này được kéo và ủ theo yêu cầu. Dải thép đã được phủ lớp mạ trên cả hai mặt phải được sử dụng cho phiên bản sản phẩm 4040.10.
6.1.3 Ống hàn một lớp thành làm bằng thép
Dải thép có lớp phủ điện phân niken trên một hoặc cả hai mặt được tạo hình thành ống sơ bộ (phôi rỗng) trong quá trình kéo cuộn, sau đó được hàn bằng phương pháp cảm ứng hoặc hàn điện trở, rồi được định hình nguội thành kích thước cuối cùng ngay lập tức trên máy cán giảm kéo giãn. Lớp niken bên trong ống sẽ chảy phủ kín mối hàn trong quá trình hàn. Độ dày lớp phủ niken bên trong nhỏ hơn 3 μm được phép tại vùng mối hàn, nhưng giá trị tối thiểu không được thấp hơn 1 μm.
6.1.4 Ống làm từ thép không gỉ
Các ống được sản xuất, theo quyết định của nhà sản xuất, bằng cách hàn nóng chảy hoặc hàn áp lực từ dải hoặc tấm đã được tạo hình phù hợp. Các mối hàn có thể được làm nhẵn bằng các phương pháp thích hợp như đóng búa hoặc cán trong quá trình sản xuất.
Có thể sử dụng nhiều loại thép không gỉ khác nhau với khả năng chống ăn mòn khác nhau làm vật liệu cho ống; xem thêm Chương 8.1 Vật liệu. Việc lựa chọn mác thép phụ thuộc vào mức độ tải trọng ăn mòn tác động lên ống trên xe và cần được làm rõ bởi các bộ phận chuyên môn liên quan. Nói chung, cần cân nhắc kỹ lưỡng việc lựa chọn vật liệu cũng như đảm bảo cẩn trọng về đặc tính chống ăn mòn đối với các ứng dụng ống làm từ thép không gỉ.
6.1.5 Ống nhôm kéo nguội
Các ống được ép đùn bằng các bộ khuôn porthole làm từ vật liệu đặc, sau đó được kéo nguội để đạt kích thước cuối cùng yêu cầu. Các ống được ủ mềm giữa các công đoạn kéo nếu cần thiết.
6.1.6 Lớp phủ nhúng nóng ZnAl
Lớp phủ nhúng nóng ZnAl với PV.43 được thực hiện theo tiêu chuẩn ASTM B 750 (khoảng 5% nhôm).
6.2 Các tính chất chung của ống
Bề mặt trong và ngoài của các ống phải nhẵn, sạch, có ngoại quan đồng đều và không tì vết; đồng thời không được có sản phẩm ăn mòn. Lớp mạ kẽm không được nhìn thấy. Dấu kẹp trên bề mặt được cho phép nếu vẫn đảm bảo dung sai đường kính ống. Đối với ống hàn, các khuyết tật nhỏ được chấp nhận ở vùng mối hàn phía trong ống.
Bất kể tổng chiều dài của các ống, các ống phải tự lăn khỏi bàn đo có độ nghiêng 10°.
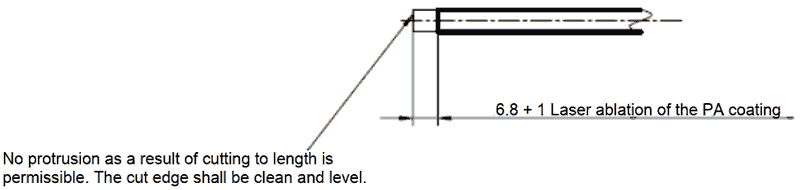
Nếu cung cấp ống có đầu cắt bằng laser, mép cắt phải sạch và phẳng. Không cho phép xuất hiện phần nhô ra do cắt theo chiều dài (xem Hình 1).
6.3 Giới hạn đối với các khuyết tật bề mặt nhìn thấy được trên ống phủ PVF
Các phiên bản sản phẩm liên quan: PV.40, PV.43, PV.50
Thông tin này nhằm phục vụ như một bản đặc tả khái quát để tạo điều kiện thuận lợi cho việc hiểu biết chung giữa nhà sản xuất ống và nhà cung cấp.
Để biết định nghĩa và giới hạn đối với các khuyết tật bề mặt nhìn thấy được, vui lòng tham khảo Phụ lục A.
6.4 Giao hàng
Các lô giao hàng tiếp theo phải phù hợp với mẫu đã được phê duyệt.
6.5 Đánh dấu
Các ống phải được đánh dấu bằng dấu hiệu công ty, ngày sản xuất và dây chuyền sản xuất — các dấu hiệu này phải bền, không bị xóa khi lau và không thể tách rời. Ít nhất một dấu đầy đủ phải hiện diện. Việc đánh dấu bằng tia UV là được phép. Đối với đường kính ống ≤ 3,4 mm, việc đánh dấu có thể được bỏ qua.
6.6 Bao bì
Đối với đường kính ống lên đến 4,75 mm và chiều dài lên đến 2000 mm, các ống sẽ được cung cấp rời trong thùng chứa; đối với chiều dài trên 2000 mm, ống được đóng thành bó gồm 50 ống. Đầu ống trong các bó 50 ống phải được bảo vệ chống xâm nhập bụi bẩn bằng túi màng. Các ống cung cấp ‘rời’ trong thùng chứa phải được bảo vệ chống xâm nhập bụi bẩn bằng màng bọc. Đối với tất cả các đường kính ống còn lại, quy tắc đóng gói sẽ được thỏa thuận theo đặc tả của khách hàng.
Các lô không được trộn lẫn khi đóng gói. Các bao bì chứa nhiều hơn một lô phải được Daimler chấp thuận trước và phải ghi rõ điều này trên bao bì.
7 Dung sai
7.1 Dung sai chiều dài cố định
Bảng 4 quy định dung sai chiều dài cố định đối với tất cả các phiên bản sản phẩm.
| Phạm vi chiều dài của ống | Dung sai chiều dài khi không xử lý đầu ống | Dung sai chiều dài khi xử lý đầu ống |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm đến 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm đến 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Ống cuộn hai lớp làm bằng thép
Bảng 5 quy định dung sai đường kính ngoài (có hoặc không có lớp bảo vệ bề mặt) và độ dày thành ống đối với các phiên bản sản phẩm ống kép bọc xoắn.
Bảng 5: Dung sai đối với ống kép bọc xoắn: đường kính ngoài và độ dày thành ống
| đường kính ngoài có lớp bảo vệ bề mặt [mm] Dung sai –0,2 [mm] | đường kính ngoài của ống nền [mm] Dung sai ± 0,07 [mm] | Độ dày thành ống [mm] Dung sai ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
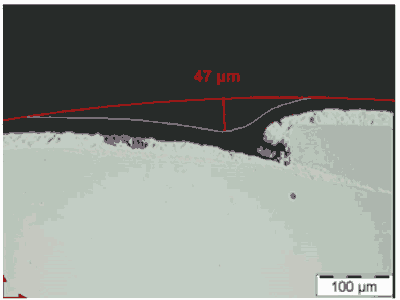
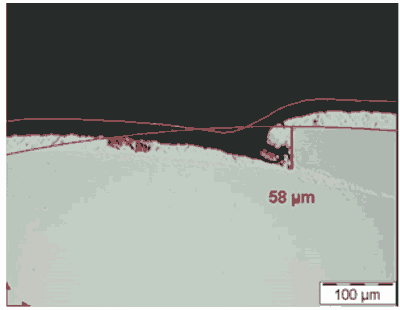
Các ống được quấn và các ống được hàn không được có bất kỳ rãnh hoặc lõm tại vị trí mối hàn nào có độ sâu ≥ 60 µm. Độ sâu của lõm tại mối hàn phải được đo cả ở mặt ngoài lớp phủ nhựa (lõm tại mối hàn lớp phủ ngoài, Hình 2) lẫn ở mặt thép không có lớp phủ (lõm tại mối hàn, Hình 3). Để đo lõm tại mối hàn lớp phủ ngoài, đặt một vòng tròn bao quanh lớp phủ nhựa và đo tới vòng tròn này. Để xác định lõm tại mối hàn, đặt vòng tròn bao quanh ống không có lớp phủ và đo tới vật liệu nền.
7.3 Ống hàn một lớp làm bằng thép
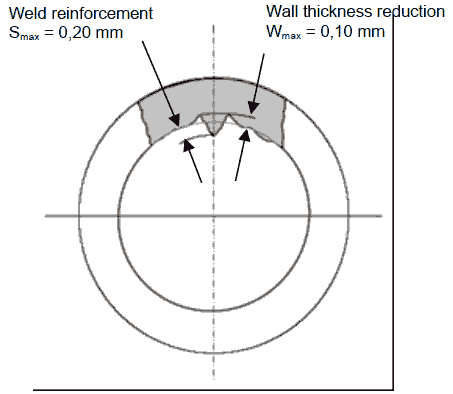
Bảng 6 cung cấp các dung sai cho các phiên bản sản phẩm của ống hàn một lớp thành không có lớp bảo vệ bề mặt. Giới hạn dung sai độ tròn là tối đa 70 µm. Hình 4 trình bày sơ đồ minh họa chiều cao tối đa cho phép của mối hàn và độ giảm chiều dày thành ống trong vùng mối hàn.
Bảng 6: Dung sai đối với ống hàn một lớp thành: đường kính ngoài và chiều dày thành ống
| đường kính ngoài có lớp bảo vệ bề mặt [mm] Dung sai – 0,2 [mm] | đường kính ngoài của ống nền [mm] Dung sai ± 0,08 [mm] | Độ dày thành ống [mm] | ||
|---|---|---|---|---|
| .50 | .51 đến .56 | Dung sai ± 0,05 [mm] | Dung sai ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Ống nhôm
Bảng 7 cung cấp các dung sai cho đường kính ngoài và chiều dày thành ống nhôm có hoặc không có lớp bảo vệ bề mặt.
Bảng 7: Dung sai đối với ống nhôm: đường kính ngoài và chiều dày thành ống
| đường kính ngoài có lớp bảo vệ bề mặt [mm] | Dung sai [mm] | đường kính ngoài của ống nền [mm] | Dung sai [mm] | Độ dày thành ống [mm] | Dung sai [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Ống làm bằng thép không gỉ
Bảng 8 cung cấp các dung sai đối với ống làm bằng thép không gỉ. Theo tiêu chuẩn DIN 10296-2, Bảng A.1 WCR, bề mặt kim loại bóng. Mối hàn phải gần như không nhìn thấy được.
Bảng 8: Dung sai đối với ống làm bằng thép không gỉ: đường kính ngoài và chiều dày thành ống
| đường kính ngoài [mm] | Dung sai [mm] | Độ dày thành ống [mm] | Dung sai [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Ống CuNifer cán nguội không mối hàn
Đối với ống CuNiFer cán nguội không hàn, kích thước và dung sai phải tuân theo tiêu chuẩn DIN 74234 D.
8 Các phép thử
8.1 Độ dày lớp phủ
Độ dày lớp phủ được xác định bằng phương pháp kim tương từ ít nhất 6 phép đo phân bố đều quanh chu vi ống. Các giá trị về độ dày lớp phủ tối thiểu trong Bảng 1 phải được áp dụng. Độ dày lớp phủ tối thiểu, tối đa và trung bình đều phải được xác định. Độ dày lớp phủ tối đa không được quy định cụ thể, nhưng phải tuân thủ dung sai về đường kính ngoài tối đa có lớp bảo vệ bề mặt nêu trong các Bảng 5–8.
Trong trường hợp tranh chấp, độ dày lớp phủ kim loại và lớp phủ nhựa được xác định theo tiêu chuẩn DIN EN ISO 1463. Đối với các ống được phủ PA11/PA12/PA612, lớp phủ nhựa phải được loại bỏ trước khi uốn loe. Sau đó, vùng này phải còn ít nhất 15 µm kẽm / 25 µm Al.
8.2 Thử kéo và thử nở bằng chày
Bảng 9 cung cấp các giá trị độ bền cần đạt được trên ống đã phủ lớp bảo vệ ở trạng thái giao hàng. Độ bền chảy, độ bền kéo và độ giãn dài sau khi đứt được xác định qua thử nghiệm kéo theo tiêu chuẩn ISO 6892-1. Thử nghiệm mở rộng bằng chày được thực hiện theo tiêu chuẩn DIN EN ISO 8493.
Bảng 9: Các giá trị độ bền trên ống đã phủ lớp bảo vệ ở trạng thái giao hàng
| Phiên bản sản phẩm | Giới hạn chảy Rp0,2, [MPa] | Độ bền kéo Rm, [MPa] | Độ giãn dài sau khi đứt A50, [%] | Thử nghiệm mở rộng bằng chày theo tiêu chuẩn DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 đến 57 | 200-400* | ≥ 290 | ≥ 14 | Thử nghiệm mở rộng bằng chày ≥ 20 % |
| .60 đến .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 đến .74 | ≥ 195 | ≥ 500 | ≥ 35 | Thử nghiệm mở rộng bằng chày ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Thử nghiệm mở rộng bằng chày ≥ 20 % |
*PV.33, PV.48 và PV.49 lên tới 430 MPa có thể đạt được
8.3 Thử áp lực bên trong
Phép thử áp lực bên trong chỉ áp dụng cho các loại PV .10 đến .49 (ống cuộn thành đôi) và PV .80 (ống CuNifer cán nguội không hàn). Áp lực vỡ của các ống phải được kiểm tra một cách hệ thống và lưu hồ sơ. Các giá trị quy định trong Bảng 10 phải được tuân thủ.
Bảng 10: Áp suất cho phép trong thử nghiệm áp lực bên trong
| đường kính ngoài của ống nền [mm] | Độ dày thành ống [mm] | Áp suất nổ [bar] | Áp suất vận hành cho phép*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 đến 4,75 | 0,7 | 1100 | 400 |
| 5,67 đến 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Thử khả năng loe và thử uốn cho tất cả các phiên bản sản phẩm
Các đầu loe phải được sản xuất theo tiêu chuẩn MBN 10338, DIN 74 234 và SAE J2044.
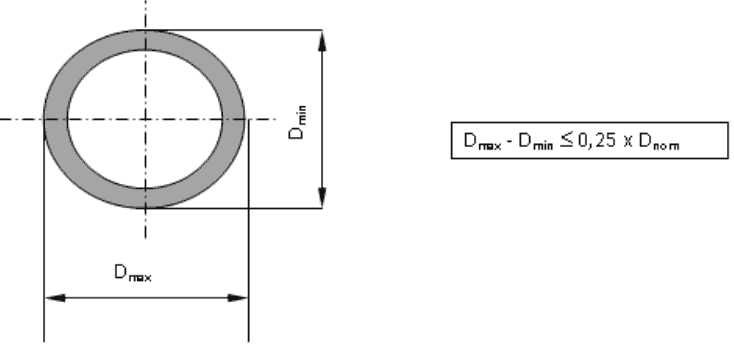
Các ống phải có khả năng uốn cong với bán kính uốn nhỏ nhất theo Bảng 11. Mức thay đổi tối đa của tiết diện được thể hiện trong Hình 5.
Bảng 11: Bán kính uốn cho phép trong thử nghiệm uốn và thử nghiệm ăn mòn
| đường kính ngoài [mm] | Bán kính uốn nhỏ nhất, r trên con lăn tạo hình [mm] |
|---|---|
| 3,2 đến 3,4 | 6 |
| 4,47 đến 4,75 | 12 |
| 5,67 đến 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Thử cắt uốn
Đối với ống được bọc và các hệ thống phủ
Nếu một đoạn ống được uốn tay thành hình chữ U và uốn qua lại cho đến khi gãy, các lớp phủ riêng lẻ không được tách rời nhau và mối hàn đồng thiếc không được nứt ra. Đối với đường kính ống ≥ 8 mm của PVs .10 – .49, cho phép xuất hiện các vết rách nhỏ trên mối hàn đồng thiếc, ngoại trừ vị trí bắt đầu mối hàn, miễn là những vết rách này không ảnh hưởng đến các giá trị công nghệ và khả năng gia công, ví dụ như độ lún khi loe.
Thay vào đó, có thể thực hiện phép thử dẹt kín theo tiêu chuẩn DIN EN ISO 8492 nhằm đánh giá mối hàn đồng thiếc.
Ngoài ra, các quy định sau đây cũng áp dụng đối với thử nghiệm dẹt chặt theo tiêu chuẩn DIN EN ISO 8492 và thử nghiệm cắt uốn:
Để đánh giá chất lượng mối hàn đồng tại phần đầu mép ngoài của đường hàn, phần đầu đường hàn phải nằm ở vị trí 12 giờ.
Sau khi thực hiện thử nghiệm ép dẹt kín, không được nhìn thấy đồng ở phần ngoài bắt đầu của mối hàn.
8.6 Các thử nghiệm ăn mòn
8.6.1 Khả năng chống ăn mòn của bề mặt ngoài ống
Các phiên bản sản phẩm .31 đến .62, có lớp phủ bề mặt ngoài
Bảo vệ bề mặt liên quan đến ăn mòn kim loại nền và ăn mòn kẽm theo Bảng 12 phải được kiểm tra trên các mẫu đã uốn cong (180°) thành dạng kẹp tóc (hairpin). Bán kính uốn được lấy từ Bảng 11 (con lăn tạo hình). Bảo quản các đoạn ống hình kẹp tóc treo lơ lửng trong buồng thử nghiệm với đầu ống hướng thẳng xuống dưới.
Để kiểm tra độ bám dính của lớp nhựa, cần gây tổn thương ban đầu lên lớp phủ nhựa bằng cách tạo một vết xước. Vết xước phải được thực hiện theo tiêu chuẩn MBN 10517. Việc đánh giá được tiến hành theo tiêu chuẩn MBN 10494-6 về khả năng thấm vào vết xước, mô tả ngắn gọn là U/2. Việc đánh giá phải được thực hiện sau 24 giờ
sau khi lấy ra khỏi buồng thử nghiệm. Góc thử nghiệm của các ống đã bị xước phải tuân thủ theo tiêu chuẩn DIN EN 9227.
Phiên bản sản phẩm .71 đến .80, không có lớp phủ bề mặt ngoài
Thử nghiệm khả năng chống ăn mòn liên quan đến ăn mòn kim loại nền được thực hiện trên các đoạn ống dài 300 mm.
Việc đánh giá phải được thực hiện 24 giờ sau khi lấy mẫu ra khỏi buồng thử nghiệm.
Bảng 12: Thử nghiệm khả năng chống ăn mòn trên bề mặt ngoài của ống
| Phiên bản sản phẩm | Kiểm tra ăn mòn theo tiêu chuẩn DIN EN ISO 9227 | ||
|---|---|---|---|
| Loại | Đoạn uốn dài 300 mm | Đoạn bị trầy xước dài 300 mm | |
| Phiên bản sản phẩm | Loại | Đoạn dài 300 mm, không uốn, không trầy xước | |
| .30 đến .57 | NSS | 1000 giờ không bị ăn mòn kim loại nền (RR) 480 giờ ăn mòn Zn/Al <1 % (WR) | 480 giờ thấm U/2 ≤ 2 mm |
| .60 đến .62 | CASS | 480 giờ không xảy ra ăn mòn kim loại nền (WR) | Thời gian ngấm 240 giờ U/2 ≤ 2 mm |
| .71 đến .74 | NSS | 1000 giờ không bị ăn mòn kim loại nền | |
| .80 | 1000 giờ không bị ăn mòn kim loại nền, độ sâu ăn mòn tối đa < 10 µm | ||
8.6.2 Khả năng chống ăn mòn của bề mặt trong ống dẫn nhiên liệu
Nhà cung cấp đường ống hoặc bộ phận phải cung cấp bằng chứng về khả năng phù hợp của bề mặt bên trong đối với các chất lỏng sẽ được vận chuyển thông qua các thử nghiệm ăn mòn. Khả năng chống nhiên liệu được xác minh bằng thử nghiệm theo tiêu chuẩn MBN 10375. Thử nghiệm này được thực hiện một lần cho mỗi cơ sở sản xuất và mỗi loại nhiên liệu.
Lưu ý rằng tính chất ăn mòn của vật liệu kim loại là một đặc tính hệ thống (vật liệu/môi trường), do đó không thể suy ra kết luận nào, ví dụ như từ hành vi ăn mòn của một vật liệu trong nhiên liệu diesel sang hành vi ăn mòn trong xăng. Nguyên tắc tương tự cũng áp dụng cho việc sử dụng ngày càng tăng các phụ gia nhiên liệu tổng hợp hoặc sinh học.
8.7 Độ bám dính sau khi phơi nhiệt
Đối với các phiên bản sản phẩm có lớp phủ nhựa (PV từ .30 đến 62), độ bám dính sau khi phơi nhiệt cần được kiểm tra. Thử nghiệm được thực hiện trên các đoạn ống thẳng, chưa uốn, có chiều dài khoảng 300 mm.
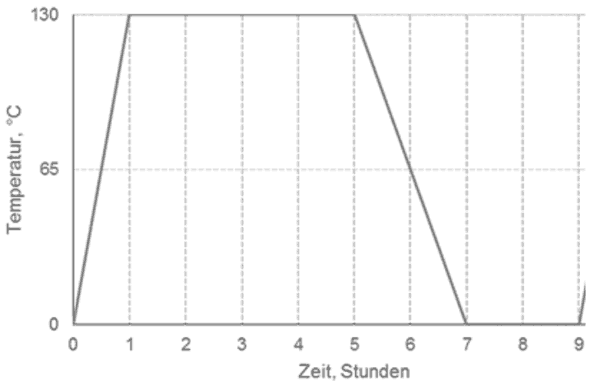
5 chu kỳ thử nghiệm luân phiên nhiệt độ: 1 chu kỳ gồm giai đoạn đun nóng đến 130°C trong 4 giờ (thời gian tăng nhiệt là 1 giờ), sau đó làm nguội xuống 0°C trong vòng 2 giờ. Thời gian giữ ổn định ở 0°C là 2 giờ. Tổng thời gian mỗi chu kỳ là 9 giờ, tổng cộng 45 giờ.
Mục tiêu: Không xảy ra hiện tượng tách lớp, phồng rộp hoặc bong tróc.
8.8 Tài liệu hóa kết quả thử nghiệm
Kết quả của các phép thử quy định phải được ghi chép và lưu giữ bởi nhà cung cấp (yêu cầu tối thiểu: chứng chỉ thử nghiệm vật liệu, chứng chỉ độ kín khí, độ bền và áp suất nổ). Kết quả phải sẵn sàng để cung cấp khi có yêu cầu vào bất kỳ thời điểm nào.
Phụ lục A (bắt buộc): Giới hạn các khuyết tật bề mặt nhìn thấy được trên ống phủ PVF (các phiên bản sản phẩm 40, 43, 50)
A.1 Định nghĩa về các khuyết tật bề mặt được phép
· Tạp chất/chip: khuyết tật bề mặt do vật thể lạ chèn vào lớp PVF, hoặc vị trí không được phủ do việc loại bỏ vật thể lạ.
· Vết xước: khuyết tật bề mặt tạo thành các rãnh nhỏ và có hình dạng không đều theo hướng không xác định.
· Rãnh (vết xước sâu): khuyết tật bề mặt có rãnh hình tuyến tính rõ rệt do tiếp xúc với vật thể lạ.
A.2 Giới hạn đối với các khuyết tật bề mặt nhìn thấy được
Để tạo điều kiện thuận lợi cho việc xác định nhanh các sai lệch bề mặt, các tiêu chí tóm tắt trong Bảng 13 sẽ được áp dụng. Nguyên tắc chung như sau: lớp mạ kẽm luôn phải tồn tại; lớp kẽm phải có độ bóng bạc đồng đều và khép kín; không được để lộ đồng ra ngoài. Nếu thấy đồng lộ ra thì các đường hàn không đạt yêu cầu.
Bảng 13: Các khuyết tật bề mặt
| Vị trí | Phân loại khuyết tật | Khiếu nại |
|---|---|---|
| Hình 7: Tạp chất/mảnh vỡ: khoảng 1–2 mm | Không, được. | |
| Hình 8: Các vết xước dài tối đa 5 mm: Không có vết lõm rõ rệt, lớp mạ kẽm của ống không bị hư hại. | Ở khu vực nhìn thấy được (buồng động cơ): Không, được; Xử lý lại bằng sơn do nhà sản xuất ống cung cấp, vì yêu cầu về ngoại quan. | |
| Hình 9: Các vết xước có độ dài từ 5 mm đến 10 mm hoặc từ 10 mm đến 20 mm: Không có vết lõm rõ rệt, lớp mạ kẽm của ống không bị hư hại. | FK 1 | Có, không đạt yêu cầu; Xử lý lại bằng sơn do nhà sản xuất ống cung cấp, vì yêu cầu về ngoại quan, sau đó đạt yêu cầu |
| Hình 10 và 11: Các vết xước dài hơn 20 mm hoặc hư hỏng nghiêm trọng/vết xước sâu/rãnh khuyết bất kể độ dài; lớp mạ kẽm bị hư hại (lớp đồng màu đỏ ló ra nhẹ). | FK 5 | Có, không đạt yêu cầu; Phần phế liệu – không được lắp đặt / phải được thay thế. |
Phụ lục B (bắt buộc): Trang bổ sung cho kiểm tra mẫu thử nghiệm ban đầu/BQF
Báo cáo kiểm tra mẫu ban đầu gửi tới nhà máy khách hàng MB và tài liệu SALT về việc phê duyệt
nguồn mua hàng phải bao gồm các thông tin sau trong bảng so sánh mục tiêu – thực tế (xem Bảng
14).
Bảng 14: Bảng so sánh giữa giá trị mục tiêu và giá trị thực tế
| Yêu cầu | Mô tả | Thông số kỹ thuật | Phòng thí nghiệm BQF | Phòng thí nghiệm ISIR |
|---|---|---|---|---|
| Tuyến sản xuất | Vị trí của từng bước sản xuất tương ứng phải được nêu rõ. | Tài liệu SALT | C | C |
| Phân tích thành phần hóa học | Thành phần hóa học phải phù hợp với tiêu chuẩn thích hợp tương ứng với từng phiên bản sản phẩm. | Chương 6.1, Bảng 3 | C | C |
| đường kính ngoài và độ dày thành ống | Các dung sai về đường kính ngoài (có hoặc không có lớp phủ) và chiều dày thành ống đều được tuân thủ. | Chương 7.1–6, Bảng 5–8 | C | C |
| Độ lõm của mối hàn | Các giá trị PVs.30–49 về dung sai độ lõm mối hàn trên bề mặt ngoài được tuân thủ đầy đủ. | Chương 7.2, Hình 2–3 | C | C |
| Độ gia cường mối hàn và độ giảm chiều dày thành ống | Các giá trị PVs.50–59 về độ nổi tối đa của mối hàn và mức giảm độ dày thành ống được tuân thủ đầy đủ. | Chương 7.3, Hình 4 | C | C |
| Độ dày lớp phủ | Các giới hạn kỹ thuật tối thiểu trong Bảng 1 được tuân thủ. | Chương 8.1, Bảng 1 | C | C |
| Tính chất cơ học | Thử độ bền kéo về giới hạn chảy, độ bền kéo và độ giãn dài sau khi gãy, thử mở rộng bằng chày ép. | Chương 8.2, Bảng 9 | C | C |
| Thử nghiệm áp lực bên trong | Phải cung cấp bằng chứng về áp suất vỡ. | Chương 8.3, Bảng 10 | C | C |
| Kiểm tra khả năng loe và uốn | Phải chứng minh khả năng tạo ren loe. Phải tuân thủ giới hạn thay đổi tối đa về tiết diện ngang sau khi uốn. | Chương 8.4, MBN 10338, DIN 234, SAE J2044, Bảng 11, Hình 5 | C | C |
| Thử cắt khi uốn | Không xảy ra tách lớp giữa các lớp phủ riêng lẻ, hoặc hở mối hàn/chỗ hàn chì sau khi uốn cho đến khi gãy. | Chương 8.5 | C | C |
| Thử nghiệm ăn mòn, mặt ngoài | Các thử nghiệm chống ăn mòn khác nhau phải được thực hiện tùy theo phiên bản sản phẩm. | Chương 8.6.1, Bảng 12, DIN EN ISO 9227 (NSS và CASS) | C+ (Ứng dụng vết xước phải được kiểm tra độc lập) | C |
| Kiểm tra ăn mòn bên trong | Phải cung cấp bằng chứng về khả năng chống ăn mòn của bề mặt trong và mối hàn đối với nhiên liệu được vận chuyển, thực hiện một lần cho mỗi địa điểm đối với đường ống nhiên liệu. | Chương 8.6.2, MBN 10374 | C | – |
| Độ bám dính của lớp phủ | 5 chu kỳ – Thử nghiệm thay đổi nhiệt độ mà không xảy ra tách lớp. | Chương 8.7, Hình 6 | C | C |
Phụ lục C (thông tin tham khảo): Tổng quan các phiên bản sản phẩm có trạng thái NFN
Không dùng cho thiết kế mới
Bảng 15: Tổng quan về các PV có trạng thái NFN
| Phiên bản sản phẩm | Loại ống | bề mặt ngoài | Bề mặt bên trong | Ứng dụng | |
|---|---|---|---|---|---|
| Lớp phủ kim loại | Lớp phủ nhựa | ||||
| 4040.20 không áp dụng cho thiết kế mới | Ống cuộn hai lớp | Mạ kẽm điện phân 12–15 μm | không | không có* | Ống phanh Kết nối với mặt bích loe đầu. |
| 4040.30 không áp dụng cho thiết kế mới | Ống cuộn hai lớp | Mạ kẽm điện phân ≥ 25 μm | không | không có* | Ống phanh theo PV.20 |
| 4040.70 không áp dụng cho các thiết kế mới | Ống thép không gỉ hàn | không | không | không | Đường ống nhiên liệu trong các khu vực chịu ứng suất nhiệt |