يصدر هذا المعيار تحت التسمية الثابتة A 254؛ والرقم الذي يلي التسمية مباشرةً يشير إلى سنة الاعتماد الأصلي أو، في حالة المراجعة، سنة آخر مراجعة. ويشير الرقم بين قوسين إلى سنة آخر إعادة اعتماد. A تشير علامة الإبسيلون الفرعية (e) إلى تعديل تحريري تم إدخاله منذ آخر مراجعة أو إعادة اعتماد.
1. النطاق
1.1 تغطي هذه المواصفة أنابيب فولاذية مزدوجة الجدار موصولة بالنحاس باللحام والمناسبة للاستخدامات الهندسية العامة، وبخاصة في صناعات السيارات والتبريد والأفران لخطوط الوقود وخطوط الفرامل وخطوط الزيت ووحدات التسخين والتبريد وما شابه ذلك.
1.2 تُعتبر القيم المذكورة بوحدات الإنش-الرطل هي القيمة القياسية.
2. الوثائق المرجعية
2.1 معايير ASTM:
طرق الاختبار والتعريفات الخاصة باختبارات الخواص الميكانيكية لمنتجات الفولاذ A 370
طرق الاختبار E 30 لتحليل الفولاذ والحديد الزهر والحديد المنتج في أفران الانصهار المفتوحة والحديد المطاوع3
الممارسة E 59 لأخذ العينات من الفولاذ والحديد لتحديد التركيب الكيميائي
2.2 معيار جمعية مهندسي السيارات:
J 533 توسّعات لأنابيب التوصيل
٣. معلومات الطلب
٣.١ يجب أن تتضمن أوامر المواد الخاضعة لهذا المواصفة ما يلي، حسب الحاجة لوصف المادة المطلوبة بشكل كافٍ:
٣.١.١ الكمية (بالقدم أو بالأمتار)،
٣.١.٢ اسم المادة (أنابيب فولاذية ملحومة بالنحاس)،
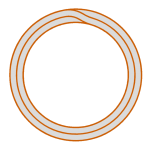
٣.١.٣ النوع، عند الحاجة (انظر الشكل ١) (عادةً لا يتم تحديد النوع)،
٣.١.٤ المقاس (القطر الخارجي وسمك الجدار؛ وعادةً لا ينبغي تحديد القطر الداخلي)،
٣.١.٥ الطول (محدد أو عشوائي)،
٣.١.٦ نظافة السطح الداخلي عند الحاجة (انظر القسم ٨)،
٣.١.٧ الطلاء الخارجي عند الحاجة (انظر القسم ٧ والشرط التكميلي S2)، و
٣.١.٨ المتطلبات الخاصة أو التكميلية أو الاستثناءات المتعلقة بهذه المواصفة.
4. التصنيع
٤.١ يجوز إنتاج الفولاذ بأي عملية.
٤.٢ إذا طلب المشتري نوعًا معينًا من عمليات الصهر، فيجب ذكر ذلك صراحةً في أمر الشراء.
٤.٣ قد تتضمن عملية الصهر الأولية عمليات منفصلة لإزالة الغازات أو تنقية المعدن، وقد تليها عملية صهر ثانوية مثل إعادة الصهر بالقوس الكهربائي تحت فراغ أو إعادة الصهر بالسلّاك الكهربائي. وإذا استُخدمت عملية الصهر الثانوي، فإن الدفعة تُعرَّف على أنها جميع السبائك التي أُعيد صهرها من دفعة أولية واحدة.
٤.٤ يجوز صب الفولاذ في قوالب أو صبه بشكل مستمر (Strand Casting). وعند صب درجات مختلفة من الفولاذ بشكل متتابع بطريقة الصب المستمر، فيجب تحديد المواد الانتقالية الناتجة. ويجب على المنتج إزالة هذه المواد الانتقالية وفق إجراء مُعتمَد يضمن فصل الدرجات بوضوح.
٤.٥ يجب تصنيع الأنبوب عن طريق لف شريط الفولاذ على هيئة أنبوب، ثم لحامه بالنحاس في جو مختزل.
٤.٦ يجب أن يكون تصميم الأنبوب كما هو موضح في الشكل ١.
٤.٧ يجب أن يخضع الأنبوب لاختبار مناسب بعد عملية اللحام بالنحاس من قِبل المصنّع لضمان خلوّه من التسريبات والعُيوب الضارة.
5. التركيب الكيميائي
5.1 يجب أن تتوافق الفولاذ مع متطلبات التركيب الكيميائي المحددة في الجدول 1.
الجدول 1: المتطلبات الكيميائية
| العنصر | التركيبة، % |
|---|---|
| كربون | 0.05 إلى 0.15 |
| المanganese | 0.27 إلى 0.63 |
| الفوسفور، كحد أقصى | 0.035 |
| الكبريت، كحد أقصى | 0.035 |
٥.٢ التحليل الحراري — يُجرى تحليل كل دفعة من الفولاذ من قِبل مصنِّع الفولاذ لتحديد نسب العناصر المحددة. وإذا استُخدمت عمليات إذابة ثانوية، فيجب الحصول على التحليل الحراري من إحدى السبائك المذابة ثانيةً أو من منتج إحدى السبائك المذابة ثانيةً لكل دفعة أولية. ويجب أن تتوافق التركيبة الكيميائية المُحدَّدة بهذه الطريقة، أو التي تحددها التحليلات المنتَجة من قِبل مصنِّع المنتجات الأنابيبية مع المتطلبات المحددة.
٥.٣ تحليل المنتج — يُنتج أنبوب هذه الجودة عادةً من الفولاذ المُحيطي أو المُغطّى، والذي يتميّز بعدم انتظام تركيبه الكيميائي. ولهذا السبب، لا يُعتبر الرفض استنادًا إلى تحليل المنتج أمرًا مناسبًا ما لم يظهر بوضوح حدوث سوء استخدام.
٥.٤ طرق التحليل—يجب استخدام الطرق الموصوفة في طرق الاختبار E 30 للأغراض التحكيمية. ويجب أخذ وجود معدن اللحام النحاسي في الاعتبار بشكل كافٍ.
٥.٥ عينات لتحليل المنتج—ما عدا التحليل الطيفي، يجب أخذ العينات وفقًا لـ الممارسة E 59.
6. المتطلبات الميكانيكية
6.1 اختبار الشد— يجب أن تتوافق خصائص الشد للأنابيب كما تُصنَّع (قبل التشغيل البارد) مع المتطلبات المحددة في الجدول 2.
6.1.1 يجب إجراء العينات واختبارات الشد المطلوبة وفقًا لطرق الاختبار والتعريفات القياسية A 370.
6.1.2 يجب إجراء اختبار العينات في درجة حرارة الغرفة.
6.1.3 يجب أخذ عينات الاختبار من نهايات الأنابيب المُنتَهية قبل عمليات التوسّع أو التضييق أو التوسيع أو أي عمليات تشكيل أخرى، أو قبل قصها إلى الطول المطلوب. ويجب أن تكون هذه العينات ناعمة الأطراف وخالية من الحواف الحادة والعُيوب.
6.1.4 إذا أظهر أي عينة اختبار عيوبًا أو تشكيلاً آليًّا معيبًا، فيجوز التخلّص منها واستبدالها بعينة أخرى.
6.1.5 تُحدَّد مقاومة الخضوع على أنها تلك القيمة التي تتوافق مع انزياح دائم قدره 0.2 % من طول الجزء المُقاس في العينة، أو امتداد كلي قدره 0.5 % من طول الجزء المُقاس تحت التحميل.
6.1.6 إذا كانت نسبة الاستطالة لأي عينة اختبار أقل من القيمة المحددة، وكان أي جزء من الكسر يبعد أكثر من 3⁄4 بوصة (19.0 مم) عن مركز طول الجزء المُقاس، كما هو موضح بالعلامات المرسومة على العينة قبل الاختبار، فيُسمح بإعادة الاختبار.
الجدول 2 : المتطلبات الميكانيكية للشد
| الخاصية | المتطلب |
|---|---|
| أدنى مقاومة شدّية، بالرطل/البوصة المربعة (MPa) | 42 000 (290) |
| أدنى مقاومة انشائية، بالرطل/البوصة المربعة (MPa) | 25 000 (172) |
| المدى المتبقي عند استطالة ٢ بوصة (٥٠٫٨ مم)، حد أدنى، % | 25 |
6.2 اختبار التسطيح— يجب أن يتحمّل قسم من الأنبوب، لا يقل طوله عن 2½ بوصة (64 مم)، عملية الضغط بين لوحين متوازيين حتى تتلامس الجدران الداخلية دون حدوث تشقُّق أو ظهور أي عيوب أخرى.
6.3 اختبار التوسع— يجب أن يتحمّل قسم من الأنابيب بطول تقريبي 4 بوصة (100 مم) عملية التوسّع فوق مشبك مدبَّب له ميل 1 إلى 10 حتى يزداد القطر الخارجي عند الطرف الموسع بنسبة 20 % دون حدوث تشقُّق أو ظهور أي عيوب أخرى. (ويجب قبل إجراء اختبار التوسّع قص الأنبوب بشكل مربع، وتقويس الحافة، وإزالة الحواف الحادة. ويجب تثبيت الأنبوب بإحكام وباستقامة داخل القالب، ويجب توجيه المثقاب على محور الأنبوب.)
6.4 اختبار الانحناء—يجب أن تتحمل الأنابيب المُصنَّعة الانحناء حول نصف قطر يساوي ثلاثة أضعاف القطر الخارجي للأنبوب دون أن تنثني أو تتشقق أو تظهر بها عيوب أخرى عند استخدام أدوات الانحناء المناسبة.
6.5 اختبارات إثبات الضغط— يجب أن يكون كل أنبوب قادرًا على تحمل أحد اختباري الإثبات التاليين دون الانفجار أو التسرب:
6.5.1 ضغط هيدروستاتيكي داخلي كافٍ لِإخضاع المادة لإجهاد أليافي لا يقل عن 16000 رطل/بوصة مربعة (110 ميجا باسكال). ويُحسب الضغط الهيدروستاتيكي وفق المعادلة التالية
الصيغة:
P 5 2St/D
حيث:
P = الضغط الهيدروستاتيكي، بالرطل لكل بوصة مربعة (psi) أو الميجا باسكال (MPa)،
S = إجهاد الليف المسموح به، ١٦ ٠٠٠ رطل/بوصة مربعة (١١٠ ميجا باسكال)،
t = السماكة الفعلية لجدار الأنبوب، بالبوصة (أو الملليمتر)، و
D = القطر الخارجي الفعلي للأنبوب، بالبوصة (أو مم).
6.5.2 ضغط هواء تحت الماء يتراوح بين 225 و250 رطل/بوصة مربعة (1.55 و1.73 ميجا باسكال).
٧. الطلاء
٧.١ يمكن توريد الأنابيب مغلفة بالنحاس على السطحين الداخلي والخارجي، حسب خيار الشركة المصنعة.
٨. نظافة السطح الداخلي
٨.١ عندما يحدِّد المشتري نظافة السطح الداخلي، فيجب أن تتوافق الأنابيب المخصصة لبعض الاستخدامات، مثل مكثفات التبريد، مع متطلبات النظافة الداخلية التالية:
٨.١.١ عند غسل طول من الأنبوب داخليًّا باستخدام الكلوروفورم المقطر مرّة أخرى أو ١،١،١-ثلاثي كلوروإيثان المقطر مرّة أخرى، فلا يجوز أن يتجاوز بقايا المذيب بعد تبخره ١.٢٥×١٠−4جرام/بوصة2(0.194 g/m2) للسطح الداخلي. ولإجراء الاختبار، يُسكب 100 مل من المذيب عبر الأنبوب ويُجمع. ولا يقل إجمالي طول الأنبوب الخاضع للاختبار عن 40 قدمًا (12 مترًا)، رغم أنه يجوز الحصول على هذا الطول الكلي عن طريق غسل عدة أطوال منفصلة وسكب نفس المذيب عبر كلٍّ منها بالتتابع. ثم يُتبخَّر المذيب في حمام بخار أو ماء ساخن، ويُجفَّف عند 110°م (230°ف) حتى تزول الأبخرة تمامًا.
٨.٢ للحفاظ على هذا المستوى من النظافة أثناء الشحن والمناولة والتخزين، قد يطلب المشتري من الشركة المصنعة إغلاق طرفي الأنبوب باستخدام أغطية أو سدادات.
٩. التحملات الأبعادية
٩.١ يجب أن تتوافق الأنابيب مع التغيرات المسموح بها في الجداول ٣ و٤ و٥.
١٠. الجودة والتشطيب والمظهر
١٠.١ يجب أن يكون الأنبوب النهائي نظيفًا وسلسًا ومستديرًا من الداخل والخارج على حد سواء، وخاليًا من الصدأ والقشور والعُيوب التي تُضعف قابليته للتصنيع أو الاستخدام. ويجب أن تكون الأنابيب النهائية
أن تكون مستقيمة بشكل معقول.
الجدول 3: متطلبات القطر الخارجي
| القطر الخارجي المحدد، إنش (مم) | التغيرات، بالبوصة (مم) |
|---|---|
| زائد أو ناقص | |
| أقل من 3⁄16 بوصة (4.76 مم) | 0.002 (0.051) |
| 3⁄16 (4.76) إلى 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) إلى 5⁄8 (15.9) | 0.004 (0.102) |
الجدول 4: متطلبات سماكة الجدار
| سماكة الجدار المحددة، إنش (مم) | التغيرات، بالبوصة (مم) |
|---|---|
| زائد أو ناقص | |
| 0.020 (0.51) إلى 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) إلى 0.049 (1.24) | 0.0035 (0.09) |
الجدول 5: متطلبات الطول
| الطول المحدد للقطع، إنش (م) | التغيرات، بالبوصة (مم) |
|---|---|
| 18 (0.46) وما دونها | ±0.03 (±0.76) |
| أكثر من 18 (0.46) حتى 40 (1.02) | ±0.06 (±1.52) |
| أكثر من 40 (1.02) حتى 80 (2.03) | ±0.12 (±3.05 ) |
| أكثر من 80 (2.03) حتى 120 (3.05) | ±0.25 (±6.35 ) |
| أكثر من 120 (3.05) | +1.00 (+25.4)، −0.0 |
11. الاختبارات الإضافية
11.1 إذا كانت نتائج الاختبارات الميكانيكية لأي مجموعة أو دفعة لا تتوافق مع المتطلبات المحددة في المواصفة الفردية، فيجوز إجراء اختبارات إضافية على أنابيب إضافية عددها ضعف العدد الأصلي من نفس المجموعة أو الدفعة، ويجب أن تتوافق كلٌّ منها مع المتطلبات المحددة.
12. إعادة المعالجة
12.1 إذا لم تتوافق الأنابيب الفردية أو الأنابيب المختارة لتمثيل أي مجموعة أو دفعة مع متطلبات الاختبار، فيجوز إعادة معالجة الأنابيب الفردية أو المجموعة أو الدفعة الممثلة وإعادة تقديمها للاختبار. ولا يُسمح بأكثر من معاملتين حراريتين لإعادة التصنيع.
13. الفحص
13.1 The inspector representing the purchaser shall have entry at all times while work on the contract of the purchaser is being performed, to all parts of the manufacturer’s works that concern the manufacture of the material ordered. The manufacturer shall afford the inspector all reasonable facilities to satisfy him that the material is being furnished in accordance with this specification. All required tests and inspection shall be made at the place of manufacture prior to shipment, unless otherwise specified, and shall be conducted so as not to interfere unnecessarily with the operation of the works.
14. الرفض
14.1 يمكن للمشتري فحص كل طول من الأنابيب المستلمة من المصنِّع ، وإذا لم تلبِّ تلك الأنابيب متطلبات المواصفة استنادًا إلى طريقة الفحص والاختبار الموضحة في هذه المواصفة، فيجوز رفضها وإخطار المصنِّع بذلك. ويكون التصرف في الأنابيب المرفوضة محل اتفاق بين المصنِّع والمشتري.
14.2 المادة التي تفشل في أي من عمليات التشكيل أو أثناء عملية التركيب، والتي يتبين أنها معيبة، يجب عزلها، ويجب إخطار المصنِّع لإجراء تقييم مشترك لملاءمة هذه المادة. ويكون قرار التصرف في هذه المادة موضع اتفاق بين الطرفين.
15. الشهادات
15.1 عند طلب ذلك صراحةً في أمر الشراء، يجب أن يقدِّم المصنِّع تقرير اختبارٍ موقعًا من قِبل موظفٍ مصرَّحٍ له أو ممثلٍ عنه، إلى المشتري، يشير فيه إلى المواصفة وتاريخ السنة ودرجة الجودة، ونتائج التحليل الكيميائي واختبارات الصلادة والشد (إن وُجدت)، وأي اختبارات أخرى قد يحددها المشتري كتابيًّا.
16. وضع العلامات على المنتج
16.1 يجب أن تُوضَع العلامة على العبوة أو الملصق المرفق بشكل آمن بالحزم أو الصناديق التي تُشحن فيها الأنابيب، وتشمل هذه العلامة رقم المواصفة (ويجوز ألا تتضمن العلامة تاريخ السنة الخاص بالمواصفة)، واسم المصنِّع أو علامته التجارية، وبُعد الأنبوب أو رقم الجزء.
16.2 الترميز الشريطي — بالإضافة إلى المتطلبات الواردة في البند 16.1، يُسمح باستخدام الترميز الشريطي كوسيلة تكميلية للتعريف. وقد يحدد المشتري في أمر الشراء نظام ترميز شريطي معين لاستخدامه.
المتطلبات التكميلية
يطبق أحد المتطلبات التكميلية التالية أو أكثر فقط عند تحديدها صراحةً من قِبل المشتري في استفساره أو عقده أو طلبه. ويجب الاتفاق على تفاصيل هذه المتطلبات التكميلية بين الشركة المصنعة والمشتري.
S1. اختبار التوسيع
S1.1 يجب أن تتحمل الأنابيب الملحومة بالقصدير النحاسي (البرازينغ) توسيع طرفها مرتين إلى الأبعاد الموضحة في المعيار SAE J 533 دون أن تنفصل عبر جدار الأنبوب عند القطر الأكبر للتوسيع. يُسمح بانفصال المفصل الخارجي على الطرف المتوسّع من الأنبوب فقط في المنطقة A (انظر الشكل S1.1). ولا يجوز أن يتجاوز هذا الانفصال 0.12 بوصة (3.0 مم) في الطول، ويجب أن يكون محصورًا في السماكة الخارجية فقط. ولا يُسمح بالانفصال على طول خط اللحام في المناطق التالية:
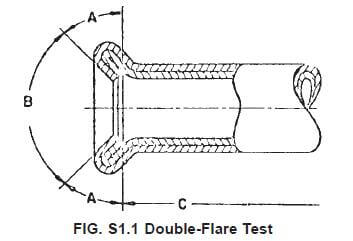
S1.1.1 المنطقة B (مقعد التوسيع، المُعرَّف بأنه السطح الواقع داخل الزاوية المحصورة البالغة 90°)؛ ويجب أن تكون السطح المخروطي أملسًا وخاليًا من الشقوق أو أية عيوب أخرى قد تتسبب في التسرب بعد التركيب.
S1.1.2 المنطقة C (السطح الواقع خارج طول الطبقة المزدوجة الناتجة عن عملية التوسيع).
S1.2 يجوز أن تحتوي منطقة مقعد التوسيع على علامات شعاعية سطحية عشوائية أو انطباعات غير ضارة بإحكام الختم. ولا يُسمح بأي انطباعات متكررة ناتجة عن تآكل أدوات التوسيع أو التصاق الرقائق أو الأتربة بأداة التوسيع. وفي حالة التشكيك في المظهر البصري لمقعد التوسيع، فإن معيار الحكم النهائي هو ما إذا كان مقعد التوسيع يحقق الإحكام أم لا عند إخضاعه لاختبار الضغط عند مستوى العزم المحدَّد.
S2. الطلاء الخارجي
S2.1 يجب أن يُغطى السطح الخارجي للأنابيب بطلاء سبائك الرصاص والقصدير المغمور في الحمام الساخن. ويجب الاتفاق بين الشركة المصنعة والمشتري على وزن وتركيب هذا الطلاء.
S3. تشطيب الطرف
S3.1 يجب أن تكون أطراف الأنابيب المنتهية أملسة وخالية من الحواف الحادة أو الشرائط المعدنية المتبقية.