المقدمة
يُشير هذا المستند القياسي DBL إلى الخصائص والمتطلبات الخاصة بالأنابيب المُستخدمة في أنظمة الفرامل وأنظمة الوقود، وكذلك الأنابيب الألومنيومية المُستخدمة في خطوط إعادة التدوير وخطوط التهوية. ولا يشمل هذا المستند القياسي DBL الأنابيب المُستخدمة في تطبيقات أخرى مثل أنابيب الأنظمة الهيدروليكية.
تحل هذه الطبعة محل الطبعة السابقة من هذه المواصفة القياسية المؤرخة 2013-12.
ملاحظة تطبيقية:
وبناءً على نطاق التطبيق، يجب التحقق من تطبيق الإصدار الحالي من هذه المواصفة القياسية الخاصة بالشركة على مشاريع المركبات الجديدة أو المكونات التي لم تُعتمد بعدُ مفاهيمها/مواصفاتها الأساسية أو مواصفات متطلبات المكونات عند تاريخ إصدار هذا الإصدار.
تنظم وثائق العقد ذات الصلة التطبيق الإلزامي لهذه النسخة الحالية من معيار الشركة من قِبل المورد.
1 نطاق التطبيق
يتم سرد إصدارات المنتج لأنواع الأنابيب المخصصة لدوائر الفرامل والوقود وإعادة التوليد والتهوية في الجدول ١. ويحدد إصدار المنتج المادة الأساسية وكذلك نوع الطلاء وسماكات الطلاء على السطحين الداخلي والخارجي للأنابيب المطلية.
الجدول 1: إصدارات المنتج، نظرة عامة
| نسخة المنتج | نوع الأنبوب: أنبوب ملفوف مزدوج الجدار مصنوع من الفولاذ لخطوط الفرامل والوقود | ||||
|---|---|---|---|---|---|
| طلاء السطح الخارجي | الطلاء على السطح الداخلي | ||||
| معدني | السُمك | بلاستيكي | السُمك | ||
| التطبيق: اللحام اللاحق. ثم حماية ضد التآكل (DBL 8451.11 أو 7391) | |||||
| 4040.10 | لا شيء* | لا شيء* | لا شيء* | ||
| التطبيق: المناطق شديدة القابلية للتآكل | |||||
| 4040.31 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 11 | ≥ 120 µm | لا شيء* |
| 4040.32 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | مطلي بالغمر الساخن بسبيكة ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| نوع الأنبوب: أنبوب ملحوم أحادي الجدار مصنوع من الفولاذ لخطوط الوقود | |||||
| 4040.50 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PVF | ≥ 8 µm | مطلي كهربائيًا بالزنك بسماكة ≥ 3 ميكرومتر |
| 4040.51 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | مغلف بالزنك كهربائيًّا | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | مغلفن بالألمنيوم بالغمر الساخن | ≥ 100 µm | ≥ 100 µm | ||
| نوع الأنبوب: أنبوب ألمنيوم لخطوط إعادة التدوير وخطوط التنفس | |||||
| 4040.60 | بدون | PA 12 | ≥ 120 µm | بدون | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| نوع الأنبوب: أنبوب غير مغلف للمناطق الخاضعة لإجهادات حرارية | |||||
| التطبيق: أنابيب الوقود | |||||
| 4040.71 | أنابيب ملحومة مصنوعة من الفولاذ المقاوم للصدأ | الفولاذ 1.4404 | للمناطق شديدة القابلية للتآكل، مثل المنطقة الموجودة أسفل الأرضية | ||
| 4040.72 | الفولاذ 1.4571 | ||||
| 4040.73 | الفولاذ 1.4301 | غير مناسب للمناطق شديدة التأثر بالتآكل | |||
| 4040.74 | الفولاذ 1.4541 | ||||
| التطبيق: أنابيب الفرامل | |||||
| 4040.80 | أنبوب نحاسي-نيكلي-حديدي مسحوب بدون لحام | ||||
الأسطح.
تُستخدم الأنابيب الملفوفة مزدوجة الجدار المصنوعة من الفولاذ (PVs.10-.49) بشكل تفضيلي في الحالات التي تتطلب مقاومة ضغط عالية جدًّا، مثل أنابيب خط الفرامل. أما الأنابيب الملحومة أحادية الجدار المصنوعة من الفولاذ (PVs.51-.57) فتُستخدم بشكل تفضيلي في الحالات التي تتطلب متطلبات أقل صرامةً في مقاومة الضغط، مثل أنابيب خط الوقود. وبالنسبة للمتطلبات الثانوية المتعلقة بمقاومة الحرارة والضغط، مثل خطوط إعادة التدوير وخطوط التنفس، فيمكن استخدام الأنابيب الألومنيومية (PVs.60-.62). وفي حالات التعرّض المستمر للحرارة فوق 130°م، يجب استخدام الأنابيب الملحومة المصنوعة من الفولاذ المقاوم للصدأ (أنابيب الوقود، PVs.71-.74) أو الأنابيب النحاسية-النيكلية-الحديدية المدرفلة دون لحام (أنابيب الفرامل، PV.80). ولا تشمل متطلبات خطوط الوقود عالي الضغط نطاق هذا المعيار DBL.
يجب اختيار التشطيبات/الطلاءات استنادًا إلى المتطلبات المتعلقة بمقاومة التآكل والحرارة. وتظهر درجات الحرارة القصوى التشغيلية للطلاءات السطحية في الجدول ٢.
الجدول 2: درجات الحرارة التشغيلية القصوى للطلاءات السطحية
| درجة الحرارة [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| الحد الأقصى قصير المدى (15 دقيقة) | – | 150 | 160 | 170 | 150 |
| الحد الأقصى الدائم | – | 130 | 130 | 140 | 130 |
2 المراجع القياسية
الوثائق المرجعية التالية مطلوبة لتطبيق هذه الوثيقة. وبالنسبة للمراجع المؤرخة، ينطبق الإصدار المشار إليه فقط. أما بالنسبة للمراجع غير المؤرخة، فينطبق أحدث إصدار من الوثيقة المرجعية (بما في ذلك أية تعديلات).
- ASTM B 750: سبيكة ألمنيوم-ميش ميتال مصنوعة من الزنك و5% ألمنيوم (UNS Z38510) على هيئة سبائك لطلاء الغمر الساخن
- DBL 8585 قائمة المواد المحظورة السلبية لاختيار المواد
- DIN 74234 الأنظمة الهيدروليكية للفَرْم؛ أنابيب الفرامل، التوسّعات
- DIN EN 10130 منتجات الصلب المسطحة منخفضة الكربون المدحرجة على البارد للأغراض التشكيلية الباردة
- DIN EN 10296-2 الأنابيب الفولاذية الدائرية الملحومة لأغراض الهندسة الميكانيكية والهندسة العامة – الجزء ٢: الفولاذ المقاوم للصدأ
- DIN EN 12449 النحاس والسبائك النحاسية – الأنابيب الدائرية غير الملحومة لأغراض عامة
- DIN EN 573-3 الألومنيوم وسبائكه – التركيب الكيميائي وشكل المنتجات المطروقة – الجزء ٣: التركيب الكيميائي وشكل المنتجات
- DIN EN ISO 1463 الطلاءات المعدنية والأكاسيد – قياس سماكة الطلاء – الطريقة المجهرية
- DIN EN ISO 6892-1 المواد المعدنية – الاختبار الشدّي – الجزء ١: طريقة الاختبار عند درجة حرارة الغرفة
- DIN EN ISO 8492 المواد المعدنية – الأنابيب – اختبار التسطيح
- DIN EN ISO 8493 المواد المعدنية – الأنابيب – اختبار التوسيع باستخدام المثقاب
- DIN EN ISO 9227 اختبارات التآكل في الأجواء الاصطناعية – اختبارات رش الملح
- MBN 10338 أنظمة الوقود – وصلات الخراطيم؛ نهايات الأنابيب – معايير التصميم
- MBN 10375 اختبار تآكل المواد المعدنية في الوقود
- MBN 10494-6 طرق اختبار الطلاء
- MBN 10517 إعداد الأنابيب لاختبار التآكل لأنظمة الفرامل والوقود
- مواصفات اتحاد مهندسي السيارات (SAE) J2044 لأنظمة الاتصال السريع للوقود السائل وأنظمة البخار/الانبعاثات
3 المصطلحات والتعريفات
| A50 | الرمز المُستخدم للتمدُّد عند الكسر لعينة بطول قياس 50 مم. |
| A10 | الرمز المُستخدم للتمدُّد عند الكسر لعينة بطول قياس 10 مم. |
| PV | اختصار عبارة “نسخة المنتج” |
| CASS | اختصار عبارة “اختبار رش الملح المُسرَّع بالنحاس وحمض الأسيتيك” |
| DBL | اختصار عبارة «Daimler-Benz-Liefervorschrift» («مواصفة التوريد الخاصة بشركة دايملر-بنز»). |
| DIN | اختصار عبارة «Deutsches Institut für Normung» («المعهد الألماني للتقييس»). |
| ISIR | اختصار عبارة “تقرير فحص العينة الأولية” |
| EN | اختصار عبارة «Europäische Norm» («المواصفة الأوروبية») |
| ISO | اختصار عبارة «International Organization for Standardization» |
| AHT | اختصار عبارة “مناخ التكثيف مع تغير الرطوبة ودرجة حرارة الهواء” |
| CDC | اختصار عبارة «cathodic dip coat» |
| MIG | اختصار عبارة “غاز معدني خامل” |
| MB | اختصار عبارة «Mercedes-Benz» |
| MBN | اختصار عبارة «Mercedes-Benz Norm» («معيار مرسيدس-بنز») |
| NfN | غير مناسب للتصاميم الجديدة |
| NSS | اختصار عبارة “اختبار رش الملح المحايد” |
| PA | اختصار عبارة “بولي أميد” |
| PVF | اختصار عبارة “بولي فلوريد الفينيل” |
| Rm Rp0,2 SAE | الرمز المُستخدم لمقاومة الشد الرمز المُستخدم لمقاومة الخضوع عند انحراف 0,2 % من التشوه الدائم اختصار عبارة «Society of Automotive Engineers» |
| SALT | اختصار لعبارة “اختبارات المختبر المعتمد للمصدر” |
4 المتطلبات العامة
لضمان سلامة المنتج وجودته، ولتلبية متطلبات التصديق الرسمي (Homologation)، جميع العناصر ذات الصلة
يجب الامتثال للأنظمة والقوانين التشريعية. بالإضافة إلى ذلك، تنطبق المتطلبات ذات الصلة لمجموعة دايملر.
يجب أن تتوافق جميع المواد والإجراءات والعمليات والمكونات والأنظمة مع جميع التشريعات السارية حاليًّا
المتطلبات المتعلقة بالمواد الخاضعة للتنظيم وإمكانية إعادة التدوير.
يجب الالتزام بمعيار DBL 8585.
الشرط المسبق لتوريد المنتجات إلى شركة دايملر هو الحصول على موافقة من قسم المواد المتخصصة على مصدر الشراء لكل إصدار منتج ولكل موقع إنتاج. ويجب هنا تقديم تفاصيل عن عملية التصنيع والمواد الأولية المستخدمة.
٥ التسمية المختصرة للمواد لأغراض التوثيق
مثلاً لأنبوب ملحوم ذي جدار واحد: فولاذ دين إن إي إن 10130 – 1.0330 (دي سي01) + دبل4040.50
6 الخصائص العامة للمواد وحالة التسليم
6.1 المواد والإنتاج والطلاء
6.1.1 المواد
يتم سرد مواد الأنبوب الأساسية واللوائح القياسية الخاصة بكل إصدار منتج في الجدول ٣.
الجداول 3: المواد والمواصفات الخاصة بإصدارات المنتج المختلفة
| نسخة المنتج | نوع الأنبوب والمادة | المواصفات |
|---|---|---|
| .10 إلى .49 | أنبوب ملفوف مزدوج الجدار مصنوع من الفولاذ | وفقًا لمعيار DIN EN 10130 |
| .50 إلى .57 | أنبوب فولاذي ملحوم بجدار واحد | وفقًا لمعيار DIN EN 10130 |
| .60 إلى .62 | أنبوب ألومنيوم | EN AW 3103 وفقًا لمعيار DIN EN 573-3 |
| .71 إلى .74 | أنابيب مصنوعة من الفولاذ المقاوم للصدأ* | وفقًا لمعيار DIN EN 10296-2 |
| .80 | أنبوب نحاسي-نيكيلي مسحوب بدون وصلة | CuNi10Fe1Mn وفقًا لمعيار DIN EN 12449 |
* في المناطق الخاضعة لإجهاد تآكلي شديد، مثل المنطقة السفلية تحت الأرضية، يجب استخدام المواد 1.4404 و1.4571
6.1.2 أنبوب ملفوف مزدوج الجدار مصنوع من الفولاذ
شريط فولاذي مغلف كهربائيًّا بالنحاس أو النيكل على جانب واحد أو كلا الجانبين يُشكَّل إلى أنبوب ذي جدارين في عملية سحب بالبكرات ثم يُلحَم بالقصدير دون إضافة أي مادة حشو إضافية. وتتم عملية السحب والتصليح الحراري للأنابيب حسب الحاجة. ويجب استخدام الشريط الفولاذي المغلف على كلا الجانبين لإصدار المنتج 4040.10.
6.1.3 أنبوب ملحوم أحادي الجدار مصنوع من الفولاذ
شريط فولاذي مغلف كهربائيًّا بالنيكل على جانب واحد أو كلا الجانبين يُشكَّل إلى أنبوب أولي (كتلة مجوفة) في عملية سحب بالبكرات، ثم يُلحَم باستخدام عملية حثية أو لحام مقاومة، ثم يُشكَّل على البارد إلى أبعاده النهائية في مطحنة تقليل تمدد تالية مباشرةً. وخلال عملية اللحام، ينسكب طبقة النيكل الموجودة على السطح الداخلي للأنبوب فوق خط اللحام. ويسمح بسماكة طلاء النيكل الداخلي أقل من ٣ ميكرومتر في منطقة الخط، شريطة ألا تنخفض عن القيمة الدنيا البالغة ١ ميكرومتر.
6.1.4 الأنابيب المصنوعة من الفولاذ المقاوم للصدأ
يتم تصنيع الأنابيب، وفقًا لتقدير الشركة المصنعة، إما باللحام الانصهاري أو لحام الضغط من شريط أو صفائح مُشكَّلة بشكل مناسب. ويمكن تسوية خطوط اللحام باستخدام طرق مناسبة مثل التثبيت بالمدقّة أو الدرفلة أثناء عملية الإنتاج.
يمكن استخدام أنواع مختلفة من الفولاذ المقاوم للصدأ، والتي تتفاوت في مقاومتها للتآكل، كمادة لأنابيب Bundy؛ انظر أيضًا الفصل 8.1 «المواد». ويتحدد اختيار درجة الفولاذ وفقًا لحمل التآكل الواقع على الأنابيب في المركبة، ويجب توضيحه من قِبل الإدارات المتخصصة المعنية. وبشكل عام، يجب إيلاء اعتبارٍ دقيقٍ لاختيار المادة وضمان سلوكها التآكلي بدقة عالية في تطبيقات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ.
6.1.5 أنابيب الألومنيوم المسحوبة
يتم بثق الأنابيب باستخدام أدوات بوابة (Porthole) مصنوعة من مادة صلبة، ثم تُسحب إلى الأبعاد النهائية المطلوبة. ويتم تلدين الأنابيب بلطف بين عمليات السحب عند الحاجة.
6.1.6 طبقة طلاء غمر ساخن من ZnAl
طلاء ZnAl بالغمر الساخن مع PV.43 يُنفَّذ وفقًا لمعيار ASTM B 750 (بنسبة ألمنيوم تقريبية ٥٪).
6.2 الخصائص العامة للأنابيب
يجب أن تكون سطوح الأنابيب الداخلية والخارجية ناعمة ونظيفة، ذات مظهرٍ لامعٍ متجانسٍ وخالٍ تمامًا من منتجات التآكل. ولا يجوز أن يكون طبقة الزنك مرئية. ويُسمح بوجود آثار التثبيت على السطح شريطة الالتزام بمواصفات تحمل قطر الأنبوب. وفي حالة الأنابيب الملحومة، يُسمح بحدوث عيوب طفيفة في منطقة خط اللحام من الداخل.
بغض النظر عن الطول الكلي للأنابيب، يجب أن تتدحرج الأنابيب تلقائيًّا من طاولة القياس المائلة بزاوية ١٠°.
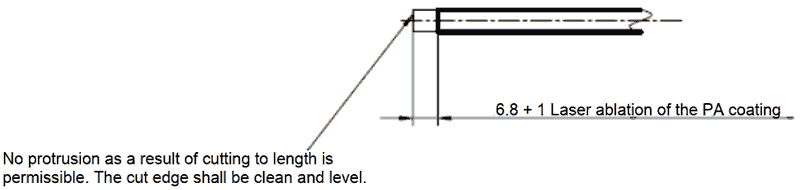
إذا وُفرت الأنابيب ذات الأطراف المقطوعة بالليزر، فيجب أن تكون حواف القطع نظيفة ومُستوية. ولا يُسمح بأي بروز ناتج عن عملية القص (انظر الشكل 1).
6.3 الحدود المسموح بها للعيوب السطحية المرئية لأنابيب PVF المغلفة
الإصدارات المنتجة المعنية: PV.40، PV.43، PV.50
تهدف هذه المعلومات إلى أن تكون مواصفةً تخطيطيةً لتيسير الفهم المشترك بين مصنّع الأنابيب والمورد.
للاطلاع على تعريف العيوب السطحية المرئية وحدودها، يُرجى الرجوع إلى الملحق (أ).
6.4 التسليمات
يجب أن تتوافق الشحنات المستمرة مع العينات المعتمدة.
6.5 الوسم
يجب أن تُوسَم الأنابيب بعلامة الشركة وتاريخ التصنيع وخط الإنتاج، بحيث تكون هذه العلامات دائمة وغير قابلة للمحو أو الانفصال. ويجب أن يكون هناك بصمة كاملة واحدة على الأقل. ويُسمح باستخدام الوسم بالأشعة فوق البنفسجية (UV). أما بالنسبة للأنابيب التي يبلغ قطرها ≤ 3,4 مم، فيجوز استبعاد الوسم تمامًا.
6.6 التعبئة والتغليف
لأقطار الأنابيب حتى ٤٫٧٥ مم وأطوال تصل إلى ٢٠٠٠ مم، تُورَّد الأنابيب بشكل مفكوك داخل الحاوية، وللأطوال التي تزيد عن ٢٠٠٠ مم تُورَّد على هيئة حزم مكوَّنة من ٥٠ أنبوبًا. ويجب حماية أطراف الأنابيب في الحزم المكوَّنة من ٥٠ أنبوبًا من دخول الأتربة باستخدام كيس بلاستيكي رقيق. أما الأنابيب المورَّدة «مفكوكـة» داخل الحاويات فيجب حمايتها من دخول الأتربة باستخدام غشاء بلاستيكي رقيق. ولجميع أقطار الأنابيب الأخرى، تُتفق قواعد التغليف وفقًا لمواصفات العميل.
لا يجوز خلط الدفعات في التغليف. والحاويات التي تحتوي على أكثر من دفعة واحدة تخضع لاتفاق دايملر، ويجب الإشارة إلى ذلك بوضوح على الحاوية.
7 التحملات
٧.١ تسامحات الطول الثابت
يقدِّم الجدول 4 تسامحات الطول الثابت لجميع إصدارات المنتج.
| المدى الطولي للأنابيب | تسامح الطول دون معالجة طرفية | تسامح الطول مع المعالجة الطرفية |
|---|---|---|
| ≤ 500 مم | ± 0,50 مم | ± 0,75 مم |
| > ٥٠٠ ملم إلى ٢٠٠٠ ملم | ± 0,75 مم | ± 1,00 مم |
| > ٢٠٠٠ ملم إلى ٥٠٠٠ ملم | ± 1,50 مم | ± 2,00 مم |
| > ٥٠٠٠ ملم | ± 2,50 مم | ± 2,50 مم |
٧.٢ أنبوب ملفوف مكوَّن من جدارين مصنوع من الفولاذ
يقدِّم الجدول 5 تسامحات الأقطار الخارجية (مع وجود طلاء واقي أو بدونه) وسماكات الجدران لإصدارات الأنابيب المزدوجة الجدار الملفوفة.
الجدول 5: التسامحات الخاصة بالأنابيب المزدوجة الجدار الملفوفة: القطر الخارجي وسماكة الجدار
| القطر الخارجي مع الحماية السطحية [mm] التحمل −٠,٢ [mm] | القطر الخارجي لأنبوب الأساس [mm] التحمل ± ٠,٠٧ [mm] | سماكة الجدار [mm] التحمل ± ٠,٠٧ [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
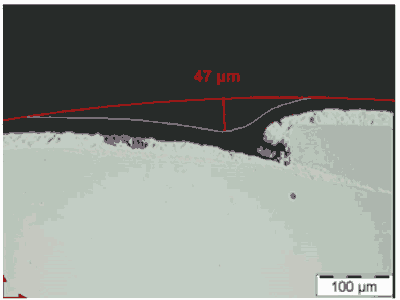
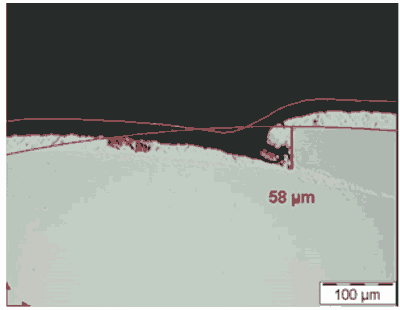
يجب ألا تحتوي الأنابيب الملفوفة والمُلحومة على أي شقوق أو انخفاضات في خط اللحام عمقها ≥ ٦٠ ميكرومتر عند بداية خط اللحام. ويتم قياس عمق الانخفاض في خط اللحام من جانبي الغلاف البلاستيكي الخارجي (انخفاض خط اللحام في الطبقة العليا، الشكل ٢) ومن جانب السطح الصلب غير المغلف (انخفاض خط اللحام، الشكل ٣). ولقياس انخفاض خط اللحام في الطبقة العليا، يُوضع دائرة حول الغلاف البلاستيكي ويُقاس العمق حتى هذه الدائرة. ولتحديد انخفاض خط اللحام، تُوضع الدائرة حول الأنبوب غير المغلف وتُقاس حتى المادة الأساسية.
٧.٣ أنبوب ملحوم مكوَّن من جدار واحد مصنوع من الفولاذ
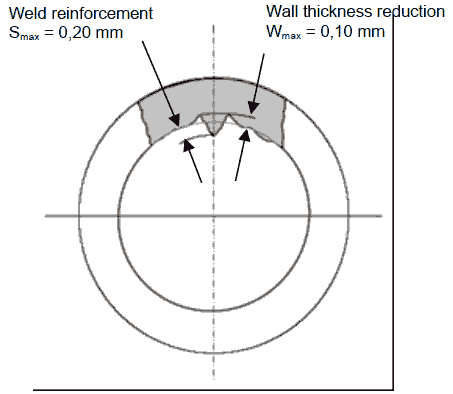
توفر الجدول 6 التحملات الخاصة بإصدارات المنتج من الأنابيب الملحومة ذات الجدار الواحد دون حماية سطحية. وحدّ التحمل الخاص بالاستدارة هو كحد أقصى 70 ميكرومتر. ويقدّم الشكل 4 رسمًا تخطيطيًّا يوضح أقصى ارتفاع مسموح به لمفصل اللحام وانخفاض سماكة الجدار في منطقة الوصل.
الجدول 6: التحملات الخاصة بالأنابيب الملحومة ذات الجدار الواحد: القطر الخارجي وسماكة الجدار
| القطر الخارجي مع الحماية السطحية [mm] التحمل − ٠,٢ [mm] | القطر الخارجي لأنبوب الأساس [mm] التحمل ± ٠,٠٨ [mm] | سماكة الجدار [mm] | ||
|---|---|---|---|---|
| .50 | .51 إلى .56 | التحمل ± ٠,٠٥ [mm] | التحمل ± ٠,٠٨ [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
٧.٤ أنابيب الألومنيوم
يقدّم الجدول 7 التحملات الخاصة بالأقطار الخارجية وسماكات الجدران للأنابيب الألومنيوم مع وبدون حماية سطحية.
الجدول 7: التحملات الخاصة بأنابيب الألومنيوم: القطر الخارجي وسماكة الجدار
| القطر الخارجي مع الحماية السطحية [mm] | التحمل [mm] | القطر الخارجي لأنبوب الأساس [mm] | التحمل [mm] | سماكة الجدار [mm] | التحمل [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
٧.٥ أنابيب مصنوعة من الفولاذ المقاوم للصدأ
يقدّم الجدول 8 التحملات الخاصة بالأنابيب المصنوعة من الفولاذ المقاوم للصدأ. وفقًا لمعيار DIN 10296-2، الجدول أ.1 WCR، سطح معدني لامع. ويجب أن تكون طبقات اللحام غير واضحة تقريبًا.
الجدول 8: التحملات الخاصة بالأنابيب المصنوعة من الفولاذ المقاوم للصدأ: القطر الخارجي وسماكة الجدار
| القطر الخارجي [mm] | التحمل [mm] | سماكة الجدار [mm] | التحمل [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
٧.٦ أنابيب CuNifer مسحوبة بدون لحام
بالنسبة لأنابيب CuNiFer المسحوبة بدون لحام، تنطبق أبعادها وتسامحاتها وفقًا لمعيار DIN 74234 D.
٨. الاختبارات
٨.١ سماكات الطلاء
يتم تحديد سماكات الطلاء معدنيًّا (Metallographically) من خلال ست قياسات على الأقل، موزعة بشكل متساوٍ على محيط الأنبوب. وتنطبق القيم المذكورة في الجدول ١ بالنسبة لأدنى سماكات للطلاء. ويجب تحديد أقل سماكة وأقصى سماكة للطلاء ومتوسط سماكته. أما أقصى سماكة للطلاء فهي غير محددة صراحةً، لكن يجب الالتزام بالتسمحات المحددة لأقصى قطر خارجي لأنابيب ذات الحماية السطحية المذكورة في الجداول ٥–٨.
في حالات النزاعات، تُحدد سماكات الطلاءات المعدنية والطلاءات البلاستيكية وفقًا للمعيار DIN EN ISO 1463. وفي حالة الأنابيب المغلفة ببولي أميد 11/بولي أميد 12/بولي أميد 612، يجب إزالة الطلاء البلاستيكي قبل عملية التوسيع (Flaring). وبعد ذلك، يجب أن يكون هناك ما لا يقل عن 15 ميكرومتر من الزنك / 25 ميكرومتر من الألومنيوم في هذه المنطقة.
٨.٢ اختبار الشد واختبار التوسُّع بالقالب
يقدّم الجدول 9 قيم المتانة التي يجب تحقيقها على الأنبوب المطلي في حالته عند التوريد. وتُقاس مقاومة الخضوع ومقاومة الشد والاستطالة بعد الكسر في اختبار الشد وفقًا للمعيار ISO 6892-1. ويُجرى اختبار التوسيع بالمخروط وفقًا للمعيار DIN EN ISO 8493.
الجدول 9: قيم المتانة على الأنبوب المطلي في حالته عند التوريد
| نسخة المنتج | قوة الخضوع Rp0,2, [MPa] | مقاومة الشد Rm, [MPa] | المطيلية بعد الكسر A50, [%] | اختبار التوسيع باستخدام المثقاب وفقًا لـ DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 إلى 57 | 200-400* | ≥ 290 | ≥ 14 | اختبار التوسيع باستخدام المثقاب ≥ 20 % |
| .60 إلى .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 إلى .74 | ≥ 195 | ≥ 500 | ≥ 35 | اختبار التوسيع باستخدام المثقاب ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | اختبار التوسيع باستخدام المثقاب ≥ 20 % |
*PV.33 وPV.48 وPV.49 تصل إلى 430 ميجا باسكال ممكنة
٨.٣ اختبار الضغط الداخلي
اختبار الضغط الداخلي ينطبق فقط على الأنواع PVs .10 إلى .49 (الأنابيب الملفوفة ذات الجدارين) وPV .80 (الأنابيب غير الملحومة المدرفلة من سبيكة CuNifer). ويجب إجراء اختبار ضغط الانفجار للأنابيب بشكل منهجي وتوثيق النتائج. وتطبق القيم المحددة في الجدول ١٠.
الجدول 10: الضغوط المسموح بها في اختبار الضغط الداخلي
| القطر الخارجي لأنبوب الأساس [mm] | سماكة الجدار [mm] | ضغط الانفجار [bar] | الضغط التشغيلي المسموح به*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 إلى 4,75 | 0,7 | 1100 | 400 |
| 5,67 إلى 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
٨.٤ اختبار مدى ملاءمة التوسيع واختبار الانحناء لجميع إصدارات المنتج
يجب تصنيع التوسعات وفقًا لمعايير MBN 10338 وDIN 74 234 وSAE J2044.
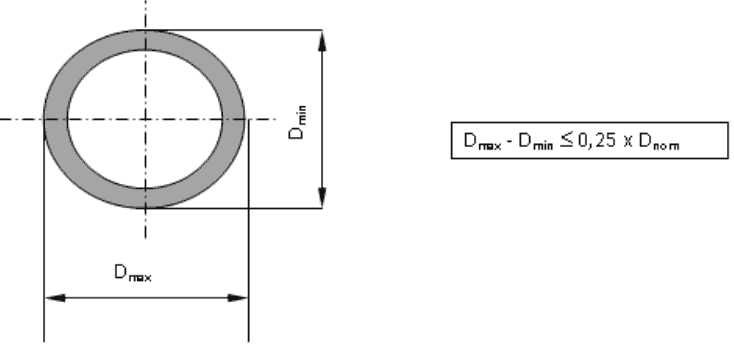
يجب أن تكون الأنابيب قادرة على الانحناء ضمن أصغر نصف قطر انحناء وفقًا للجدول 11. ويُظهر الشكل 5 أقصى تغيّر مسموح به في المساحة العرضية.
الجدول 11: نصف قطر الانحناء المسموح به في اختبار الانحناء واختبار التآكل
| القطر الخارجي [mm] | أصغر نصف قطر انحناء، r فوق بكرة التشكيل [mm] |
|---|---|
| 3,2 إلى 3,4 | 6 |
| 4,47 إلى 4,75 | 12 |
| 5,67 إلى 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
٨.٥ اختبار القص الانحنائي
للأنابيب الملفوفة وأنظمة الطلاء
إذا تم ثني قسم من الأنبوب يدويًّا على شكل دبوس شعر ثم ثُني للخلف وللأمام حتى حدوث الكسر، فلا يجوز أن تنفصل الطبقات الفردية من الطلاء، ولا يجوز أن يتشقق وصل اللحام. وبالنسبة للأقطار الاسمية للأنابيب ≥ 8 مم من نوع PVs .10 – .49، يُسمح بحدوث تمزقات صغيرة في وصل اللحام باستثناء نقطة بداية الوصل، شريطة ألا تؤثر هذه التمزقات على القيم التكنولوجية وقابلية المعالجة مثل غمر الحافة أثناء التوسيع. ولا يجوز أن يتشقق الطلاء المطبق.
وبالبديل، يمكن إجراء اختبار تسطيح مكثف وفقًا للمعيار DIN EN ISO 8492 لتقييم وصلات اللحام بالنحاس.
وبالإضافة إلى ذلك، تنطبق الشروط التالية فيما يتعلق باختبار التسطيح الكامل وفقًا لمعيار DIN EN ISO 8492 واختبار القص الانحنائي:
لتقييم عملية اللحام بالنحاس عند الطرف الخارجي لموضع اللحام، يجب أن يقع موضع بداية اللحام عند موضع الساعة ١٢.
بعد إجراء اختبار التسطيح النهائي، لا يجوز أن يظهر النحاس في الجزء الخارجي الابتدائي للوصلة.
٨.٦ اختبارات التآكل
٨.٦.١ مقاومة التآكل للسطح الخارجي للأنبوب
إصدارات المنتج من .31 إلى .62، مع طلاء على السطح الخارجي
يجب إجراء اختبار حماية السطح فيما يتعلق بتآكل المعدن الأساسي وتآكل الزنك وفقًا للجدول ١٢ على عينات منحنية (١٨٠°) على شكل دبابيس شعرية. ويجب أخذ نصف قطر الانحناء من الجدول ١١ (أسطوانة التشكيل). ويُحفظ قسم الأنبوب على شكل دبوس شعري معلقًا في غرفة الاختبار مع توجيه نهايتي الأنبوب نحو الأسفل.
لاختبار التصاق الطبقة البلاستيكية، تُحدث خدشًا أوليًا في الطلاء البلاستيكي. ويُنفَّذ الخدش وفقًا للمعيار MBN 10517. ويتم التقييم وفقًا للمعيار MBN 10494-6 الخاص باختراق المادة عند خط الخدش، والوصف الموجز هو U/2. ويُجرى التقييم بعد مرور ٢٤ ساعة
بعد الإخراج من غرفة الاختبار. ويجب أن يتوافق زاوية الاختبار للأنابيب المخدوشة مع ما ورد في معيار DIN EN 9227.
النسخة المنتجة من .71 إلى .80، بدون طلاء على السطح الخارجي
يتم إجراء اختبار مقاومة التآكل فيما يتعلق بتآكل المعدن الأساسي على أقسام أنابيب بطول ٣٠٠ مم.
يجب إجراء التقييم بعد مرور ٢٤ ساعة من إخراج العينة من غرفة الاختبار.
الجدول 12: اختبار مقاومة التآكل على السطح الخارجي للأنبوب
| نسخة المنتج | اختبار التآكل وفقًا للمعيار DIN EN ISO 9227 | ||
|---|---|---|---|
| النوع | قسم منحنٍ بطول 300 مم | قسم خدش بطول 300 مم | |
| نسخة المنتج | النوع | قسم بطول 300 مم، غير منحني، وغير مخدوش | |
| .30 إلى .57 | NSS | ١٠٠٠ ساعة دون تآكل في المعدن الأساسي (RR) ٤٨٠ ساعة تآكل Zn/Al <١ % (WR) | ٤٨٠ ساعة اختراق U/2 ≤ ٢ مم |
| .60 إلى .62 | CASS | ٤٨٠ ساعة بدون تآكل المعدن الأساسي (WR) | 40 ساعة من التسلل U/2 ≤ 2 مم |
| .71 إلى .74 | NSS | ١٠٠٠ ساعة دون تآكل في المعدن الأساسي | |
| .80 | ١٠٠٠ ساعة دون تآكل في المعدن الأساسي، أقصى عمق لهجوم تآكلي < 10 ميكرومتر | ||
٨.٦.٢ مقاومة التآكل للسطح الداخلي لأنابيب الوقود
يجب على مورد خطوط الأنابيب أو المكونات تقديم إثباتٍ على ملاءمة السطح الداخلي لنقل السوائل المخصصة له عبر اختبارات التآكل. ويتم التحقق من مقاومة الوقود باختبار وفق المعيار MBN 10375. ويُجرى هذا الاختبار مرة واحدة لكل موقع إنتاج ولكل درجة من درجات الوقود.
لاحظ أن سلوك التآكل للمواد المعدنية هو خاصية نظامية (المادة/البيئة)، وبالتالي لا يمكن استخلاص أي استنتاجات، على سبيل المثال، من سلوك تآكل مادة ما في وقود الديزل إلى سلوك تآكلها في البنزين. وينطبق نفس المبدأ على الاستخدام المتزايد للمضافات الوقودية الاصطناعية أو الأحيائية.
٨.٧ التصاق الطلاء بعد التعرّض الحراري
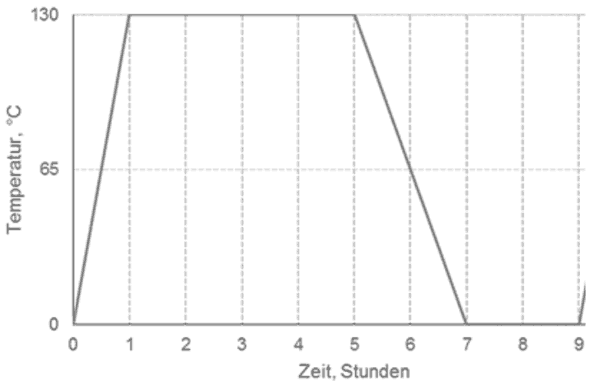
بالنسبة لإصدارات المنتج المغلفة بالبلاستيك (ذات قيم PV من ٠٫٣٠ إلى ٦٢)، يجب اختبار التصاق الطبقة بعد التعرّض الحراري. ويُجرى الاختبار على أنابيب مستقيمة غير منحنية بطول يبلغ نحو ٣٠٠ مم.
5 دورات من اختبار التناوب الحراري: تتكون كل دورة من 130°م لمدة 4 ساعات (طور التسخين خلال ساعة واحدة)، ثم التبريد إلى 0°م خلال ساعتين. ومدة الاحتفاظ عند 0°م هي ساعتان. وتبلغ المدة الإجمالية لكل دورة 9 ساعات، أي 45 ساعة إجمالاً.
الهدف: عدم انفصال الطبقات أو ظهور فقاعات أو تقشّر.
٨.٨ توثيق نتائج الاختبارات
يجب توثيق نتائج الاختبارات المحددة والاحتفاظ بها من قِبل المورد (الحد الأدنى المطلوب: شهادة اختبار المادة، واختبار الإحكام ضد التسرب، واختبار القوة وضغط الانفجار). ويجب أن تكون النتائج متاحة للتقديم عند الطلب في أي وقت.
الملحق أ (إلزامي): الحدود المسموح بها للعيوب السطحية المرئية لأنابيب المغلفة بطبقة PVF (إصدارات المنتج 40، 43، 50)
أ.1 تعريف العيوب السطحية المسموح بها
· الشوائب/التشققات: عيب سطحي ناتج عن جسم غريب مدمج في طبقة الـ PVF، أو موقع غير مغلف ناتج عن إزالة الجسم الغريب.
· الخدوش: عيوب سطحية تتكوّن من انخفاض صغير وشكل غير منتظم في اتجاه غير محدَّد.
· التآكل (الخدش العميق): عيب سطحي يتميّز بانخافض واضح على شكل خط ناتج عن ملامسة جسم غريب.
أ.2 الحدود القصوى للعيوب السطحية المرئية
لتسهيل تحديد الانحرافات السطحية بشكل سريع، تُطبَّق المعايير الموجزة في الجدول ١٣. ويطبق ما يلي من حيث المبدأ: يجب أن يكون طلاء الزنك موجودًا دائمًا، ويجب أن يظهر الزنك بلون فضي لامع متجانس، ولا يجوز أن يظهر النحاس. وإذا ظهر النحاس، فإن الخطوط لا تفي بالمتطلبات.
الجدول 13: العيوب السطحية
| الموقع | تصنيف العيوب | شكاوى |
|---|---|---|
| الشكل 7: الشوائب/الرقائق: حوالي ١–٢ مم | لا، موافق. | |
| الشكل 8: الخدوش التي لا يتجاوز طولها ٥ مم: لا يوجد نتوء ملحوظ، والطلاء الزنكى للأنبوب سليم وغير تالف. | في المنطقة المرئية ( comparment المحرك): لا، موافق؛ إعادة المعالجة باستخدام الطلاء الذي يستخدمه مصنع الأنابيب، لأسباب تتعلق بالمظهر. | |
| الشكل 9: الخدوش التي يتراوح طولها بين ٥ مم و١٠ مم أو بين ١٠ مم و٢٠ مم: لا يوجد نتوء ملحوظ، والطلاء الزنكى للأنبوب سليم وغير تالف. | FK 1 | نعم، غير مقبول؛ إعادة المعالجة باستخدام الطلاء الذي يستخدمه مصنع الأنابيب، لأسباب تتعلق بالمظهر المطلوب، ثم يُعتبر الأمر مقبولًا |
| الشكلان 10 و11: الخدوش التي يزيد طولها عن ٢٠ مم أو أي تلف جسيم/خدش عميق/نقرة بغض النظر عن الطول؛ مع تلف في طبقة الزنك (ظهور الطبقة النحاسية الحمراء بشكل خفيف). | FK 5 | نعم، غير مقبول؛ يجب ألا يُركَّب خط الخردة / بل يجب استبداله. |
الملحق ب (إلزامي): الصفحة التكميلية لاختبار العينات الأولية/اختبار BQF
تقرير فحص العينة الأولية المقدَّم إلى مصنع العميل MB ووثيقة SALT الخاصة بالموافقة على
يجب أن يتضمن مصدر الشراء المعلومات التالية في جدول مقارنة بين الهدف والفعلي (انظر الجدول
14).
الجدول 14: جدول مقارنة القيم المستهدفة والفعليّة
| المتطلبات | الوصف | المواصفات | مختبر BQF | مختبر ISIR |
|---|---|---|---|---|
| مسار الإنتاج | يجب تحديد موقع كل خطوة إنتاجية على حدة. | وثيقة SALT | C | C |
| التحليل الكيميائي | يجب أن يتطابق التركيب الكيميائي مع المعيار القياسي المناسب لإصدار المنتج. | الفصل ٦.١، الجدول ٣ | C | C |
| القطر الخارجي وسماكة الجدار | يتم الالتزام بقيم التحملات الخاصة بالأقطار الخارجية (مع الطلاء وبدونه) وسماكة الجدار. | الفصل ٧.١–٦، الجداول ٥–٨ | C | C |
| انحسار الوصلة | تم الالتزام بقيم التسامح الخاصة بانحسار الوصلات على الأسطح الخارجية كما ورد في الفقرات PVs.30–49. | الفصل ٧.٢، الشكلان ٢–٣ | C | C |
| تعزيز الوصلة اللحامية وانخفاض سماكة الجدار | تم الالتزام بأقصى درجة تدعيم في منطقة اللحام وتخفيض سماكة الجدار كما ورد في الفقرات PVs.50–59. | الفصل ٧.٣، الشكل ٤ | C | C |
| سمك الطلاء | تم الالتزام بحدود المواصفات الدنيا الواردة في الجدول ١. | الفصل ٨.١، الجدول ١ | C | C |
| الخصائص الميكانيكية | اختبار الشد المتعلق بمقاومة الخضوع ومقاومة الشد والاستطالة بعد الكسر واختبار التوسيع بالانزياح. | الفصل ٨.٢، الجدول ٩ | C | C |
| اختبار الضغط الداخلي | يجب إثبات ضغط الانفجار. | الفصل ٨.٣، الجدول ١٠ | C | C |
| اختبار مدى ملاءمة التوسيع والانحناء | إثبات إمكانية تصنيع التوسعات (الفليرات). يجب الالتزام بأقصى تغيّر مسموح به في المقطع العرضي بعد الانحناء. | الفصل ٨.٤، MBN 10338، DIN 234، SAE J2044، الجدول ١١، الشكل ٥ | C | C |
| اختبار القص أثناء الانحناء | لا يجوز أن تنفصل الطبقات الطلائية الفردية أو تتفتح وصلات اللحام أو التوصيل بالقصدير بعد الانحناء حتى حدوث الكسر. | الفصل ٨.٥ | C | C |
| اختبار التآكل من الخارج | يجب اجتياز اختبارات تآكل مختلفة حسب إصدار المنتج. | الفصل ٨.٦.١، الجدول ١٢، DIN EN ISO 9227 (NSS وCASS) | ج+ (يجب اختبار تطبيق الخدش بشكل مستقل) | C |
| اختبار التآكل من الداخل | يجب إثبات مقاومة سطح الجزء الداخلي وخط اللحام للتآكل بالنسبة للوقود المراد نقله مرة واحدة لكل موقع بالنسبة لخطوط الوقود. | الفصل ٨.٦.٢، MBN 10374 | C | – |
| التماسك بين الطلاء والسطح | 5 دورات – تغيّر حراري دون انفصال بين الطبقات. | الفصل ٨.٧، الشكل ٦ | C | C |
الملحق ج (إرشادي): نظرة عامة على إصدارات المنتج ذات حالة NFN
غير مناسب للتصاميم الجديدة
الجدول 15: نظرة عامة على وحدات التقييم (PVs) ذات الحالة NFN
| نسخة المنتج | نوع الأنبوب | السطح الخارجي | السطح الداخلي | التطبيق | |
|---|---|---|---|---|---|
| الطلاء المعدني | طلاء بلاستيكي | ||||
| 4040.20 غير مناسب للتصاميم الجديدة | أنبوب ملفوف مزدوج الجدار | مغلف بالزنك كهربائيًّا بسماكة 12–15 ميكرومتر | بدون | لا شيء* | أنابيب الفرامل الاتصال بواسطة شفة موسَّعة. |
| 4040.30 غير مناسب للتصاميم الجديدة | أنبوب ملفوف مزدوج الجدار | مغلف بالزنك كهربائيًّا بسماكة ≥ 25 ميكرومتر | بدون | لا شيء* | أنابيب الفرامل كما هو مذكور تحت PV.20 |
| 4040.70 غير مناسب للتصاميم الجديدة | أنابيب ملحومة مصنوعة من الفولاذ المقاوم للصدأ | بدون | بدون | بدون | خطوط الوقود في المناطق الخاضعة للإجهاد الحراري |