0. VORWORT
0.1 Diese indische Norm wurde am 15. Juli 1976 von der Indian Standards Institution nach Genehmigung des Entwurfs durch den Fachausschuss „Stahlrohre, -leitungen und Armaturen“ sowie durch den Rat „Konstruktiver Stahlbau und Metalle“ verabschiedet.
0.2 Es besteht seit langem ein dringender Bedarf an kupferhartgelöteten Stahlrohren, insbesondere für die Automobil-, Kühl- und Herdindustrie – etwa für Kraftstoffleitungen, Bremsleitungen, Ölleitungen sowie Heiz- und Kühleinheiten. Es wird gehofft, dass diese Norm der Industrie und den Anwendern die erforderliche Orientierung bietet.
0.3 Bei der Erstellung dieser Norm wurden die Richtlinien der ASTM-Norm A 254-1970 „Specification for copper brazed steel tubing“ der American Society for Testing and Materials herangezogen.
0.4 Zur Beurteilung der Erfüllung einer bestimmten Anforderung dieser Norm ist der endgültige, beobachtete oder berechnete Wert – also das Ergebnis eines Prüf- oder Analyseverfahrens – gemäß IS : 2-1960* zu runden. Die Anzahl signifikanter Stellen im gerundeten Wert muss mit der Anzahl signifikanter Stellen des in dieser Norm angegebenen Sollwerts übereinstimmen.
1. ANWENDUNGSBEREICH
1.1 Diese Norm gilt für zwei Klassen kupferhartgelöteter Stahlrohre, die für allgemeine technische Anwendungen geeignet sind, insbesondere in der Automobil-, Kälte- und Haushaltsgeräteindustrie für Kraftstoffleitungen, Bremsleitungen, Ölleitungen, Heiz- und Kühleinheiten usw.
2. LIEFERUNG DES MATERIALS 2.1 Allgemeine Anforderungen an die Lieferung von kupferhartgelöteten Stahlrohren müssen der IS : 1387-1967 entsprechen.
3. HERSTELLUNG
3.1 Der Stahl muss aluminiumberuhigt, randstehend oder gedeckter Stahl sein und muss im offenen Hochofen, im elektrischen Ofen, im basischen Sauerstoffverfahren oder einer Kombination dieser Verfahren hergestellt werden.
3.2 Das Rohr ist durch Walzen eines elektrolytisch kupferplattierten Stahlbandes zu Rohren und anschließendes Hartlöten in einer reduzierenden Atmosphäre herzustellen.
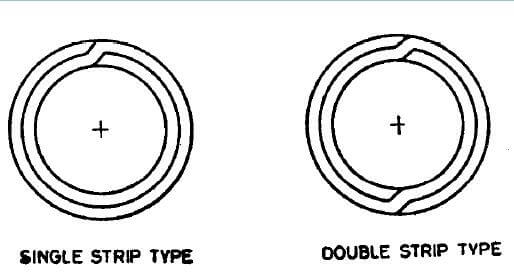
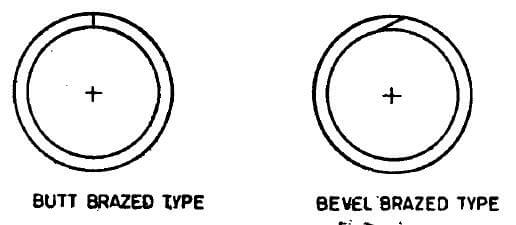
3.3 Hartgelötete Rohre der Klasse 1 sind gemäß Abbildung 1 herzustellen.
3.4 Hartgelötete Rohre der Klasse 2 sind gemäß Abbildung 2 herzustellen.
4. CHEMISCHE ANFORDERUNGEN
4.1 Der Stahl muss bei chemischer Analyse gemäß den zutreffenden Teilen der IS: 228 die folgenden Anforderungen erfüllen:
| Element | Prozent, maximal |
|---|---|
| Kohlenstoff | 0,10 |
| Mangan | 0’50 |
| Phosphor | 0,035 |
| Schwefel | 0.035 |
4.2 Jede Stahlgusscharge ist vom Stahlhersteller auf die in Abschnitt 4.1 angegebenen Elemente zu analysieren. Die so ermittelte chemische Zusammensetzung ist dem Stahlkäufer bzw. seinem Vertreter mitzuteilen und muss den festgelegten Anforderungen entsprechen.
5. MECHANISCHE ANFORDERUNGEN
5.1 Zugversuch – Proben werden an den Rohrenden (vor der Kaltverformung) entnommen und gemäß IS : 1894-19727 geprüft; sie müssen folgenden Anforderungen genügen:
| Zugfestigkeit | 290 N/mm²2, min |
| Streckgrenze | N/mm2, min |
| Dehnung bei einer Messlänge von 65 mm | N/mm2, min |
5.2 Flachdruckprüfung – Die Prüfung ist gemäß IS : 2328-1963 durchzuführen. Ein Ring mit einer Länge von mindestens 65 mm, der von einem Ende jedes ausgewählten Rohrs abgeschnitten wird, darf bei Raumtemperatur zwischen zwei parallelen, ebenen Flächen so weit plattgedrückt werden, bis die inneren Wände aufeinanderstoßen, ohne Rissbildung oder sonstige Fehler aufzuweisen. Bei Rohren der Klasse 2 ist die Naht so zu positionieren, dass sie bei der Flachdruckprüfung die maximale Verformung erfährt.
5.3 Aufweitungstest – Durchzuführen gemäß IS : 2335-19635. Ein ca. 50 mm langes Rohrstück muss einer Aufweitung über einen konischen Dorn oder Kegel mit einem Öffnungswinkel von 30° standhalten, bis der Außendurchmesser am aufgeweiteten Ende um 20 % zugenommen hat, ohne Rissbildung oder andere Fehler zu zeigen. Vor dem Aufweitungstest sind die Rohre abzuschneiden, mit quadratischem, leicht abgerundetem Rand zu versehen und entgraten. Während des Aufweitungstests müssen Rohr und Kegel konzentrisch bleiben.
5.4 Biegeprüfung – Die Prüfung ist gemäß IS : 2329-1963* durchzuführen. Das für die Prüfung ausgewählte Rohr muss einer Biegung um einen zylindrischen Formkörper über 360° standhalten, wobei die Nahtlinie einen Winkel von 90° zur Biegeebene bildet. Der Durchmesser des Formkörpers beträgt das Sechsfache des Außendurchmessers. Das Prüfstück muss diese Prüfung ohne Knicken, Rissbildung oder sonstige Fehler bestehen.
5.5 Biegescherverfestigkeitsprüfung – Wenn ein manuell gebogenes, haarnadelartiges Rohrstück (Naht auf der Innenseite) bei einer Gegenbiegung senkrecht zur Biegeachse am Biegeradius abschert, dürfen weder die Rohrwände auseinanderweichen noch darf die Naht rissbildend werden.
5.6 Zerstörungsfreie Prüfung – Die Rohre sind während der Produktion zu 100 % auf Lötstellen und Oberflächenfehler mittels zerstörungsfreier Prüfverfahren zu kontrollieren (siehe IS : 4853-19687 und IS : 7343-1974).
6. HYDRAULISCHER TEST
6.1 Jedes Rohr muss einen hydraulischen Test für eine Dauer von 5 Sekunden ohne Anzeichen eines Versagens bei einem Druck bestehen können, der nach folgender Gleichung berechnet wird:
P = 2St/D
wobei
P = hydraulischer Druck in N/mm²2;
S = zulässige Spannung des Werkstoffs, d. h.;
11O N/mm² für Klasse I
45 N/mm² für Klasse II;
t = Wanddicke des Rohrs in mm; und
D = Außendurchmesser des Rohrs in mm.
7. REINHEIT DER INNENFLÄCHE
7.1 Auf Verlangen des Käufers müssen Rohre für bestimmte Anwendungen, z. B. Kältemittelkondensatoren, folgende Anforderungen an die innere Sauberkeit erfüllen.
7.1.1 Bei der Spülung eines Rohrstücks mit destilliertem Chloroform oder destilliertem Trichlorethylen von innen darf der nach Verdampfen des Lösungsmittels verbleibende Rückstand 0,194 g/m² der inneren Oberfläche nicht überschreiten. Zur Durchführung des Tests werden 100 ml Lösungsmittel durch das Rohr gegossen und gesammelt. Die gesamte zu prüfende Rohrlänge muss mindestens 12,2 m betragen; diese Gesamtlänge kann jedoch durch Spülen mehrerer einzelner Abschnitte unter Verwendung desselben Lösungsmittels nacheinander erreicht werden. Das Lösungsmittel wird im Dampfbad oder im heißen Wasserbad verdampft und anschließend bei 110 °C getrocknet, bis sämtliche Dämpfe vollständig entfernt sind.
7.2 Um diesen Sauberkeitsgrad während Transport, Handhabung und Lagerung zu bewahren, kann der Käufer vom Hersteller verlangen, die Rohrenden mit Verschlusskappen oder anderen Verschlüssen abzudichten.
8. TOLERANZEN DER ABMESSUNGEN
8.1 Die Rohre müssen den zulässigen Toleranzen für die Abmessungen entsprechen, die nachfolgend festgelegt sind:
| Außendurchmesser | |
| Unter 4,8 mm | ±0,05 mm |
| 4,8 mm bis einschließlich 95 mm | ±0,08 mm |
| Über 9,5 mm bis einschließlich 15,9 mm | ±0,10 mm |
| Wanddicke | |
| 0,50 mm bis einschließlich 0,76 mm | ±0,08 mm |
| Über ~0,76 mm bis einschließlich 1,25 mm | ±0,09 mm |
| Länge | |
| Bis einschließlich 0,5 m | ±0,75 mm |
| Über 0,5 m bis einschließlich 1,0 m | ±1,5 mm |
| Über 1,0 m bis einschließlich 2,0 m | ±3,0 mm |
| Über 2,0 m bis einschließlich 3,0 m | ±6,0 mm |
| Über 3,0 m | +25,0 mm -0,0 mm |
9. VERARBEITUNGSQUALITÄT
9.1 Fertigrohre müssen innen und außen sauber, glatt und rund sein und frei von Rost, Zunder sowie anderen Mängeln sein, die Verarbeitung und Gebrauchstauglichkeit beeinträchtigen. Fertigrohre müssen annähernd gerade sein.
10. ZUSÄTZLICHE ANFORDERUNGEN
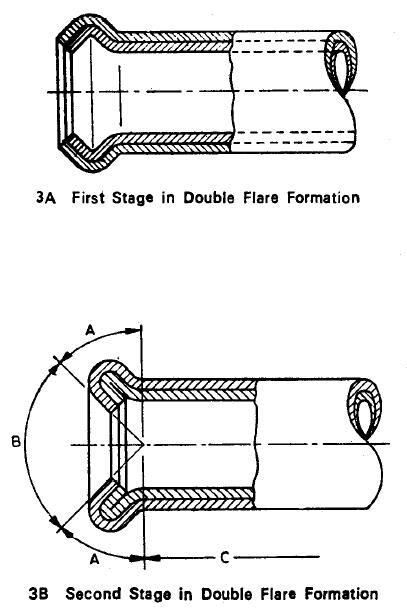
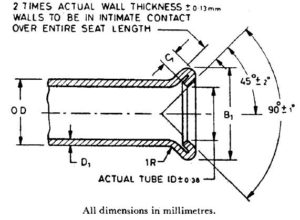
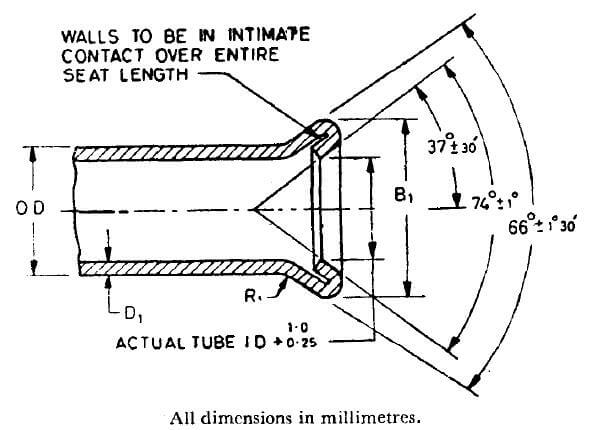
10.1 Flare-Test – Rohre der Klasse 1 müssen ein doppeltes Aufweiten auf die in den Tabellen 1 und 2 angegebenen Abmessungen aushalten. Das doppelte Aufweiten erfolgt an quadratischen, entgrateten Rohrenden mittels Handwerkzeug oder hydraulischer Presse in zwei Stufen: In der ersten Stufe wird durch ein Werkzeug die Aufweitung erzeugt (siehe Abb. 3A), in der zweiten Stufe erhält das Rohr durch ein anderes Werkzeug seine endgültige Form (siehe Abb. 3B).
Die Rohre dürfen sich am größten Durchmesser der Aufweitung nicht durch die Wand hindurch spalten. Eine Trennung der äußeren Überlappung ist ausschließlich im Bereich A (siehe Abb. 3) am aufgeweiteten Rohrende zulässig. Diese Trennung darf eine Länge von 3,0 mm nicht überschreiten und darf sich ausschließlich auf die äußere Wandstärke beziehen. Eine Nahttrennung ist in folgenden Bereichen nicht zulässig:
a) Bereich B (die Flare-Auflagefläche, definiert als die Fläche innerhalb des eingeschlossenen Winkels von 90°): Die konische Fläche muss glatt sein und frei von Rissen oder anderen Unregelmäßigkeiten, die nach der Montage zu Leckagen führen könnten.
b) Bereich C (die Oberfläche jenseits der Länge der doppelten Dicke, die durch die Aufweitung gerissen ist).
| NOMINAL AUßEN DURCHMESSER | DOUBLE FLARE-DURCHMESSER, B1 | GEPRÄGTE LÄNGE C1, Min | Wanddicke D1 , Max | |
| Max. | Min | |||
| 3,18 | 5.4 | 5,0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7,94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11,11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12,7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14,29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15,88 | 19.6 | 19.2 | 1,6 | 1,24 |
| NOMINAL AUßEN DURCHMESSER | DOUBLE FLARE-DURCHMESSER, B1 | GEPRÄGTE LÄNGE C1, Min | Wanddicke D1 , Max | |
| Max. | Min | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7,94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12,7 | 16.7 | 16.0 | 1,0 ± 0,5 | 1,24 |
| 15,88 | 20.0 | 19.3 | 1,0 ± 0,5 | 1,24 |
10.2 Außenbeschichtung – Die Außenseite der Rohre muss eine Beschichtung aus einer heißgetauchten Blei-Zinn-Legierung oder eine elektrolytisch abgeschiedene Zinkbeschichtung gemäß Kundenvorgabe aufweisen. Gewicht und weitere Anforderungen an die Beschichtung sind zwischen Hersteller und Kunde zu vereinbaren.
10.3 Endbearbeitung – Sofern vom Kunden spezifiziert, müssen fertige Rohre glatte, gratfreie Enden aufweisen.
11. KENNZEICHNUNG
11.1 Folgende Angaben sind auf einem Etikett oder einer Kennzeichnungskarte anzubringen, die sicher an den Bündeln oder Kartons befestigt ist, in denen die Rohre versandt werden:
a) Name des Herstellers oder Handelsmarke,
b) Abmessungen sowie
c) Rohrklasse.
11.1.1 Die Rohre dürfen außerdem mit dem ISI-Zertifizierungszeichen gekennzeichnet sein.
HINWEIS – Die Verwendung des ISI-Zertifizierungszeichens unterliegt den Bestimmungen des Indian Standards Institution (Certification Marks) Act sowie den darauf beruhenden Verordnungen und Richtlinien. Das ISI-Zeichen auf Produkten, die einer indischen Norm unterliegen, stellt die Gewähr dafür dar, dass diese Produkte gemäß den Anforderungen dieser Norm im Rahmen eines klar definierten Systems aus Inspektion, Prüfung und Qualitätskontrolle hergestellt wurden, das von der ISI entwickelt und überwacht sowie vom Hersteller umgesetzt wird. ISI-gekennzeichnete Produkte werden zudem kontinuierlich durch die ISI auf ihre Konformität mit der jeweiligen Norm hin überprüft, um eine zusätzliche Sicherheit zu gewährleisten. Einzelheiten zu den Bedingungen, unter denen ein Lizenzvertrag für die Verwendung des ISI-Zertifizierungszeichens an Hersteller oder Verarbeiter erteilt werden kann, sind bei der Indian Standards Institution erhältlich.
12. ANGABEN, DIE VOM KÄUFER ZU LIEFERN SIND
12.1 Der Käufer muss in seiner Anfrage oder Bestellung folgende Angaben machen:
a) die Abmessungen (Außendurchmesser, Wanddicke und Länge der Rohre);
b) die geforderte Rohrklasse;
c) Sauberkeit der Innenoberfläche, soweit erforderlich&;
d) die äußere Beschichtung, falls erforderlich; und
e) besondere Anforderungen, sofern vorhanden.