Vorwort
Dieses DBL bezieht sich auf die Merkmale und Anforderungen für Rohre für Brems- und Kraftstoffleitungen sowie für Aluminiumrohre für Regenerations- und Entlüftungsleitungen. Rohre für andere Anwendungen, z. B. Hydraulikleitungen, fallen nicht unter dieses DBL.
Diese Ausgabe ersetzt die vorherige Ausgabe dieser Norm vom Dezember 2013.
Anwendungs-Hinweis:
Im Einklang mit dem Anwendungsbereich ist die Anwendung dieser aktuellen Fassung des Unternehmensstandards bei neuen Fahrzeugprojekten oder Komponenten zu prüfen, für die zum Zeitpunkt der Veröffentlichung dieser Fassung noch keine Konzept-/Grundspezifikationen oder Komponentenanforderungsspezifikationen genehmigt wurden.
Die jeweiligen Vertragsunterlagen regeln die verbindliche Anwendung dieser aktuellen Version des Unternehmensstandards durch den Lieferanten.
1 Anwendungsbereich
Die Produktvarianten der Rohrtypen für Brems-, Kraftstoff-, Regenerations- und Entlüftungsleitungen sind in Tabelle 1 aufgeführt. Die Produktvariante definiert das Grundmaterial sowie Art und Dicke der Beschichtung auf der Innen- und Außenseite beschichteter Rohre.
Tabelle 1: Produktvarianten, Übersicht
| Produktversion | Rohrtyp: Doppelwandiges, umwickeltes Stahlrohr für Brems- und Kraftstoffleitungen | ||||
|---|---|---|---|---|---|
| Beschichtung der Außenseite | Innenseitenbeschichtung | ||||
| Metallisch | Dicke | Kunststoff | Dicke | ||
| Anwendung: anschließendes Löten. Danach Korrosionsschutz (DBL 8451.11 oder 7391) | |||||
| 4040.10 | keine* | keine* | keine* | ||
| Anwendung: Bereiche mit hoher Korrosionsanfälligkeit | |||||
| 4040.31 | Elektrolytisch verzinkt | ≥ 25 µm | PA 11 | ≥ 120 µm | keine* |
| 4040.32 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Elektrolytisch verzinkt | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Elektrolytisch verzinkt | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Elektrolytisch verzinkt | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | ZnAl-Tauchbeschichtung | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Al-Badbeschichtet | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Elektrolytisch verzinkt | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Elektrolytisch verzinkt | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Elektrolytisch verzinkt | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Rohrtyp: Einschaliges geschweißtes Stahlrohr für Kraftstoffleitungen | |||||
| 4040.50 | Elektrolytisch verzinkt | ≥ 25 µm | PVF | ≥ 8 µm | Galvanisch verzinkt ≥ 3 µm |
| 4040.51 | Elektrolytisch verzinkt | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Elektrolytisch verzinkt | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Elektrolytisch verzinkt | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Al-Badbeschichtet | ≥ 100 µm | ≥ 100 µm | ||
| Rohrtyp: Aluminiumrohr für Regenerations- und Entlüftungsleitungen | |||||
| 4040.60 | ohne | PA 12 | ≥ 120 µm | ohne | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Rohrtyp: Unbeschichtetes Rohr für thermisch hochbelastete Bereiche | |||||
| Anwendung: Kraftstoffleitungen | |||||
| 4040.71 | Geschweißtes Rohr aus Edelstahl | Stahl 1.4404 | Für korrosionsanfällige Bereiche, z. B. den Unterbodenbereich | ||
| 4040.72 | Stahl 1.4571 | ||||
| 4040.73 | Stahl 1.4301 | Nicht für Bereiche mit hoher Korrosionsanfälligkeit | |||
| 4040.74 | Stahl 1.4541 | ||||
| Anwendung: Bremsleitungen | |||||
| 4040.80 | nahtloses gezogenes CuNiFer-Rohr | ||||
Oberflächen.
Doppelwandige umwickelte Stahlrohre (PVs.10–.49) werden bevorzugt dort eingesetzt, wo sehr hohe Anforderungen an die Druckfestigkeit gestellt werden, z. B. bei Bremsleitungsrohren. Einwandige geschweißte Stahlrohre (PVs.51–.57) werden bevorzugt dort eingesetzt, wo geringere Anforderungen an die Druckfestigkeit gestellt werden, z. B. bei Kraftstoffleitungen. Für sekundäre Anforderungen hinsichtlich Temperatur- und Druckbeständigkeit, z. B. bei Regenerations- und Entlüftungsleitungen, können Aluminiumrohre verwendet werden (PVs.60–.62). Bei kontinuierlicher Temperaturbelastung über 130 °C sind geschweißte Edelstahlrohre (Kraftstoffleitungen, PVs.71–.74) oder nahtlose gezogene CuNiFer-Rohre (Bremsleitungen, PV.80) einzusetzen. Die Anforderungen an Hochdruck-Kraftstoffleitungen fallen nicht in den Geltungsbereich dieses DBL.
Die Oberflächenbehandlungen/Beschichtungen sind entsprechend den Anforderungen an Korrosions- und Temperaturbeständigkeit auszuwählen. Die zulässigen maximalen Betriebstemperaturen für die Oberflächenbeschichtungen sind in Tabelle 2 aufgeführt.
Tabelle 2: Maximale Betriebstemperaturen der Oberflächenbeschichtungen
| Temperatur [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Max. Kurzzeitlast (15 min) | – | 150 | 160 | 170 | 150 |
| Max. Dauerlast | – | 130 | 130 | 140 | 130 |
2 Normative Verweise
Die folgenden genannten Dokumente sind für die Anwendung dieses Dokuments erforderlich. Bei datierten Verweisen gilt ausschließlich die genannte Ausgabe. Bei undatierten Verweisen gilt die jeweils aktuellste Ausgabe des genannten Dokuments (einschließlich aller Änderungen).
- ASTM B 750 – Aluminium-Mischmetall-Legierung aus Zink und 5 % Aluminium (UNS Z38510) in Barrenform für Feuerverzinkungsbeschichtungen
- DBL 8585 Negative Stoffliste für die Werkstoffauswahl
- DIN 74234 Hydraulische Bremsanlagen; Bremsrohre, Aufweitungen
- DIN EN 10130 Kaltgewalzte Flacherzeugnisse aus kohlenstoffarmem Stahl für das Kaltumformen
- DIN EN 10296-2 Geschweißte kreisförmige Stahlrohre für Maschinenbau und allgemeine technische Zwecke – Teil 2: Edelstahl
- DIN EN 12449 Kupfer und Kupferlegierungen – Nahtlose Rundrohre für allgemeine Zwecke
- DIN EN 573-3 Aluminium und Aluminiumlegierungen – Chemische Zusammensetzung und Form von Knetprodukten – Teil 3: Chemische Zusammensetzung und Form der Erzeugnisse
- DIN EN ISO 1463 Metallische und Oxidbeschichtungen – Messung der Schichtdicke – Mikroskopisches Verfahren
- DIN EN ISO 6892-1 Metallische Werkstoffe – Zugversuch – Teil 1: Prüfverfahren bei Raumtemperatur
- DIN EN ISO 8492 Metallische Werkstoffe – Rohre – Abplattungsversuch
- DIN EN ISO 8493 Metallische Werkstoffe – Rohre – Ausweitversuch mit Dorn
- DIN EN ISO 9227 Korrosionsprüfungen in künstlichen Atmosphären – Salzsprühnebel-Tests
- MBN 10338 Kraftstoffsysteme – Schlauchanschlüsse; Rohrenden – Konstruktionsstandards
- MBN 10375 Korrosionsprüfung metallischer Werkstoffe in Kraftstoffen
- MBN 10494-6 Prüfverfahren für Lacke
- MBN 10517 Korrosionsprüfung – Vorbereitung von Rohren für Brems- und Kraftstoffsysteme
- SAE J2044 Spezifikation für Schnellkupplungen in Kraftstoff- und Dampf-/Emissions-Systemen
3 Begriffe und Definitionen
| A50 | Symbol für die Bruchdehnung einer Probe mit einer Messlänge von 50 mm. |
| A10 | Symbol für die Bruchdehnung einer Probe mit einer Messlänge von 10 mm. |
| PV | Abkürzung für „Produktversion“ |
| CASS | Abkürzung für „Kupferbeschleunigter Essigsäure-Salznebeltest“ |
| DBL | Abkürzung für „Daimler-Benz-Liefervorschrift“ („Lieferbedingungen von Daimler-Benz“). |
| DIN | Abkürzung für „Deutsches Institut für Normung“ („Deutsches Institut für Normung“). |
| ISIR | Abkürzung für „Erstbemusterungsbericht“ |
| EN | Abkürzung für „Europäische Norm“ („Europäische Norm“) |
| ISO | Abkürzung für „International Organization for Standardization“ |
| AHT | Abkürzung für „Kondensationsklima mit wechselnder Luftfeuchtigkeit und Lufttemperatur“ |
| CDC | Abkürzung für „Kathodischer Tauchlack“ |
| MIG | Abkürzung für „Metall-Inertgas-Schweißen“ |
| MB | Abkürzung für „Mercedes-Benz“ |
| MBN | Abkürzung für „Mercedes-Benz Norm“ („Mercedes-Benz-Norm“) |
| NfN | Nicht für neue Konstruktionen |
| NSS | Abkürzung für „Neutraler Salznebeltest“ |
| PA | Abkürzung für „Polyamid“ |
| PVF | Abkürzung für „Polyvinylfluorid“ |
| Rm Rp0,2 SAE | Symbol für die Zugfestigkeit Symbol für die Streckgrenze bei 0,2 % bleibender Dehnung Abkürzung für „Society of Automotive Engineers“ |
| SALT | Abkürzung für „Source Approval Lab Tests“ |
4 Allgemeine Anforderungen
Um Produktsicherheit und Produktqualität zu gewährleisten sowie Homologationsanforderungen zu erfüllen, alle relevanten
Die gesetzlichen Vorschriften und Gesetze sind einzuhalten. Zusätzlich gelten die jeweils relevanten Anforderungen der Daimler Group.
Alle Materialien, Verfahren, Prozesse, Komponenten und Systeme müssen sämtlichen geltenden gesetzlichen Vorschriften entsprechen
Anforderungen bezüglich regulierter Stoffe und Recyclingfähigkeit.
DBL 8585 ist zu beachten.
Voraussetzung für die Lieferung an Daimler ist die Freigabe der Beschaffungsquelle für jede Produktvariante und jeden Produktionsstandort durch die Fachabteilung Werkstoffe. Hierzu sind Einzelheiten zum Herstellungsprozess sowie zu den verwendeten Rohstoffen anzugeben.
5 Kurzbezeichnung des Werkstoffs für die Dokumentation
z. B. für ein einwandiges geschweißtes Rohr: Stahl DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Allgemeine Eigenschaften der Werkstoffe und Lieferzustand
6.1 Werkstoffe, Herstellung und Beschichtung
6.1.1 Werkstoffe
Das Grundrohrmaterial sowie die jeweiligen geltenden Normvorschriften für die einzelnen Produktvarianten sind in Tabelle 3 aufgelistet.
Tabelle 3: Werkstoffe und Spezifikationen für die verschiedenen Produktvarianten
| Produktversion | Rohrtyp und Werkstoff | Spezifikation |
|---|---|---|
| .10 bis .49 | Doppelwandiges umwickeltes Stahlrohr | gemäß DIN EN 10130 |
| .50 bis .57 | Einfachwandiges geschweißtes Stahlrohr | gemäß DIN EN 10130 |
| .60 bis .62 | Aluminiumrohr | EN AW 3103 nach DIN EN 573-3 |
| .71 bis .74 | Rohre aus Edelstahl* | gemäß DIN EN 10296-2 |
| .80 | Nahtloses gezogenes CuNifer-Rohr | CuNi10Fe1Mn nach DIN EN 12449 |
* In Bereichen mit starker korrosiver Beanspruchung, wie z. B. im Unterbodenbereich, sind die Werkstoffe 1.4404 und 1.4571 zu verwenden
6.1.2 Zweiwandiges, umwickeltes Stahlrohr
Stahlband mit elektrolytisch abgeschiedener Kupfer- oder Nickelbeschichtung auf einer oder beiden Seiten wird im Walzziehverfahren zu einem doppelwandigen Rohr geformt und anschließend ohne zusätzlichen Hartlotzusatz verlötet. Die Rohre werden nach Bedarf gezogen und geglüht. Für die Produktversion 4040.10 ist Stahlband mit beidseitiger Beschichtung zu verwenden.
6.1.3 Einschaliges, geschweißtes Stahlrohr
Stahlband mit elektrolytisch abgeschiedener Nickelbeschichtung auf einer oder beiden Seiten wird im Walzziehverfahren zu einem Vorrohr (Hohlblock) geformt, mittels Induktions- oder Widerstandsschweißverfahren verschweißt und unmittelbar danach im anschließenden Streckreduzierwerk kalt auf die endgültigen Abmessungen geformt. Die innenliegende Ni-Schicht fließt während des Schweißens über die Schweißnaht. Eine Dicke der inneren Ni-Beschichtung unter 3 μm ist im Nahtbereich zulässig, wobei ein Mindestwert von 1 μm nicht unterschritten werden darf.
6.1.4 Rohre aus Edelstahl
Die Rohre werden vom Hersteller nach eigenem Ermessen durch Schmelz- oder Druckschweißen aus entsprechend profiliertem Band oder Blech hergestellt. Die Schweißnähte können im Zuge der Fertigung durch geeignete Verfahren wie Hämmern oder Walzen geglättet werden.
Verschiedene rostfreie Stähle mit unterschiedlicher Korrosionsbeständigkeit können als Rohrwerkstoff verwendet werden; siehe auch Kapitel 8.1 Werkstoffe. Die Wahl der Stahlsorte hängt von der korrosiven Belastung der Rohre am Fahrzeug ab und ist durch die zuständigen Fachabteilungen zu klären. Grundsätzlich ist bei der Werkstoffauswahl sowie bei der sorgfältigen Sicherstellung des Korrosionsverhaltens für rostfreie Stahlrohre besondere Sorgfalt geboten.
6.1.5 Kaltgezogene Aluminiumrohre
Die Rohre werden mit Porthole-Werkzeugen aus massivem Material extrudiert und anschließend auf die erforderliche Endabmessung gezogen. Falls erforderlich, erfolgt zwischen den Ziehvorgängen eine Weichglühbehandlung der Rohre.
6.1.6 ZnAl-Tauchüberzug
ZnAl-Tauchbeschichtung mit PV.43 gemäß ASTM B 750 (ca. 5 % Aluminium).
6.2 Allgemeine Eigenschaften der Rohre
Die Rohre müssen innen und außen eine glatte, saubere Oberfläche mit makelloser, gleichmäßiger Beschaffenheit aufweisen und frei von Korrosionsprodukten sein. Die Zinkbeschichtung darf nicht sichtbar sein. Klemmspuren an der Oberfläche sind zulässig, sofern die Rohrdurchmessertoleranzen eingehalten werden. Bei geschweißten Rohren sind geringfügige Unregelmäßigkeiten im Bereich der Schweißnaht auf der Innenseite des Rohres zulässig.
Unabhängig von der Gesamtlänge der Rohre müssen diese automatisch von einem Prüftisch mit einer Neigung von 10° abrollen.
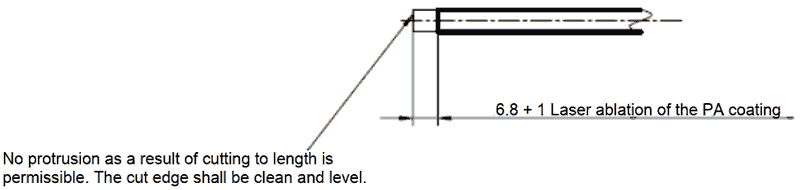
Werden Rohre mit lasergeschnittenen Enden geliefert, müssen die Schnittkanten sauber und eben sein. Ein Vorsprung infolge des Längenschneidens ist unzulässig (siehe Abbildung 1).
6.3 Grenzwerte für sichtbare Oberflächenfehler an PVF-beschichteten Rohren
Betroffene Produktversionen: PV.40, PV.43, PV.50
Diese Information dient als grobe Spezifikation, um das Verständnis zwischen dem Rohrhersteller und dem Lieferanten zu erleichtern.
Zur Definition und Begrenzung sichtbarer Oberflächenfehler siehe Anhang A.
6.4 Lieferung
Laufende Lieferungen müssen den genehmigten Mustern entsprechen.
6.5 Kennzeichnung
Die Rohre sind mit einer Firmenmarke, dem Herstellungsdatum und der Produktionslinie zu kennzeichnen; diese Kennzeichnung muss dauerhaft, abriebfest und nicht ablösbar sein. Mindestens ein vollständiger Abdruck ist erforderlich. UV-Kennzeichnung ist zulässig. Für Rohrdurchmesser ≤ 3,4 mm darf die Kennzeichnung entfallen.
6.6 Verpackung
Für Rohrdurchmesser bis 4,75 mm und Längen bis 2000 mm werden die Rohre lose im Behälter geliefert; bei Längen über 2000 mm erfolgt die Lieferung in Bündeln zu je 50 Rohren. Die Enden der Rohre in den Bündeln zu je 50 Stück sind mittels Folienbeutel vor dem Eindringen von Schmutz zu schützen. Lose im Behälter gelieferte Rohre sind mittels Folie vor dem Eindringen von Schmutz zu schützen. Für alle anderen Rohrdurchmesser sind die Verpackungsregeln gemäß Kundenspezifikation zu vereinbaren.
Partien dürfen nicht in der Verpackung gemischt werden. Behälter mit mehr als einer Partie bedürfen der Vereinbarung mit Daimler; dies ist entsprechend auf dem Behälter zu kennzeichnen.
7 Toleranzen
7.1 Toleranzen für feste Längen
Tabelle 4 enthält die Toleranzen für die Festlängen aller Produktvarianten.
| Längenbereich der Rohre | Längentoleranz ohne Endbearbeitung | Längentoleranz mit Endbearbeitung |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm bis 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm bis 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Zweiwandiges, umwickeltes Stahlrohr
Tabelle 5 enthält die Toleranzen für Außendurchmesser (mit und ohne Oberflächenschutz) sowie Wanddicken der Produktvarianten von doppelwandigen umwickelten Rohren.
Tabelle 5: Toleranzen für doppelwandige umwickelte Rohre: Außendurchmesser und Wanddicke
| Außendurchmesser mit Oberflächenschutz [mm] Toleranz –0,2 [mm] | Außendurchmesser des Basistrohrs [mm] Toleranz ± 0,07 [mm] | Wanddicke [mm] Toleranz ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
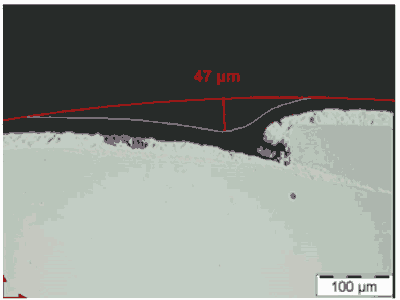
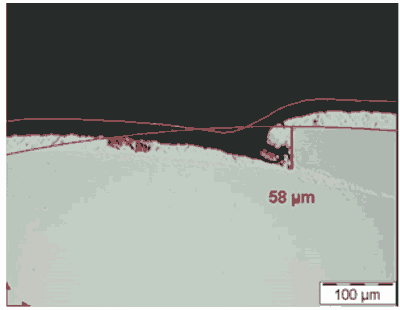
Gewickelte und geschweißte Rohre dürfen an der Nahtstelle keine Nahtvertiefungen oder Aussparungen ≥ 60 µm aufweisen. Die Tiefe der Nahtvertiefung ist sowohl außen an der Kunststoffbeschichtung (Oberflächen-Nahtvertiefung, Abbildung 2) als auch an der unbeschichteten Stahlseite (Nahtvertiefung, Abbildung 3) zu messen. Zur Messung der Oberflächen-Nahtvertiefung ist ein Kreis um die Kunststoffbeschichtung zu legen und bis zu diesem zu messen. Zur Bestimmung der Nahtvertiefung ist ein Kreis um das unbeschichtete Rohr zu legen und bis zum Grundmaterial zu messen.
7.3 Einfachwandiges geschweißtes Stahlrohr
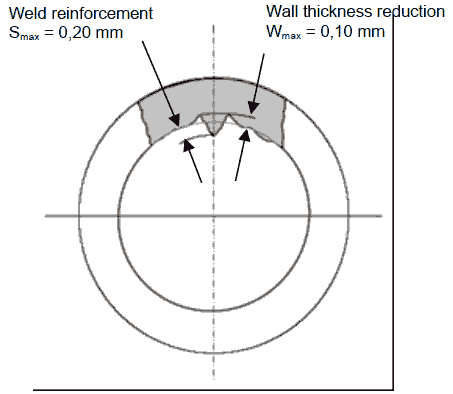
Tabelle 6 enthält die Toleranzen für die Produktvarianten von einwandigen geschweißten Rohren ohne Oberflächenschutz. Die Rundheitstoleranz beträgt maximal 70 µm. Abbildung 4 zeigt ein schematisches Diagramm der zulässigen maximalen Schweißnahtaufwölbung und der Wanddickenverringerung im Nahtbereich.
Tabelle 6: Toleranzen für einwandige geschweißte Rohre: Außendurchmesser und Wanddicke
| Außendurchmesser mit Oberflächenschutz [mm] Toleranz – 0,2 [mm] | Außendurchmesser des Basistrohrs [mm] Toleranz ± 0,08 [mm] | Wanddicke [mm] | ||
|---|---|---|---|---|
| .50 | .51 bis .56 | Toleranz ± 0,05 [mm] | Toleranz ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Aluminiumrohre
Tabelle 7 enthält die Toleranzen für Außendurchmesser und Wanddicken von Aluminiumrohren mit und ohne Oberflächenschutz.
Tabelle 7: Toleranzen für Aluminiumrohre: Außendurchmesser und Wanddicke
| Außendurchmesser mit Oberflächenschutz [mm] | Toleranz [mm] | Außendurchmesser des Basistrohrs [mm] | Toleranz [mm] | Wanddicke [mm] | Toleranz [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Rohre aus Edelstahl
Tabelle 8 enthält die Toleranzen für Rohre aus Edelstahl. Gemäß DIN 10296-2, Tabelle A.1 WCR, metallisch blank. Die Schweißnähte müssen kaum sichtbar sein.
Tabelle 8: Toleranzen für Rohre aus Edelstahl: Außendurchmesser und Wanddicke
| Außendurchmesser [mm] | Toleranz [mm] | Wanddicke [mm] | Toleranz [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Nahtlose gezogene CuNiFe-Rohre
Für nahtlose gezogene CuNiFer-Rohre gelten die Abmessungen und Toleranzen gemäß DIN 74234 D.
8 Prüfungen
8.1 Schichtdicken
Die Beschichtungsdicken werden metallographisch aus mindestens 6 Messungen bestimmt, die gleichmäßig über den Rohrumfang verteilt sind. Die in Tabelle 1 angegebenen Mindestbeschichtungsdicken sind einzuhalten. Es sind die Mindest-, Höchst- sowie Durchschnittsbeschichtungsdicken zu ermitteln. Die Höchstbeschichtungsdicke ist nicht explizit festgelegt; es sind jedoch die Toleranzen für den maximalen Außendurchmesser mit Oberflächenschutz gemäß den Tabellen 5–8 einzuhalten.
Im Streitfall werden die Schichtdicken metallischer und plastischer Beschichtungen nach DIN EN ISO 1463 bestimmt. Bei PA11/PA12/PA612-beschichteten Rohren ist die Kunststoffbeschichtung vor dem Aufweiten (Flaring) zu entfernen. Anschließend müssen in diesem Bereich mindestens 15 µm Zink bzw. 25 µm Al vorhanden sein.
8.2 Zugversuch und Ausdehnungsprüfung mit Dorn
Tabelle 9 gibt die auf dem beschichteten Rohr im Auslieferungszustand zu erreichenden Festigkeitswerte an. Die Streckgrenze, Zugfestigkeit und Bruchdehnung werden in einem Zugversuch nach ISO 6892-1 bestimmt. Der Aufweitungstest mit Konus wird nach DIN EN ISO 8493 durchgeführt.
Tabelle 9: Festigkeitswerte am beschichteten Rohr im Auslieferungszustand
| Produktversion | Streckgrenze Rp0,2, [MPa] | Zugfestigkeit Rm, [MPa] | Bruchdehnung A50, [%] | Aufweitungstest mit Konus nach DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 bis 57 | 200-400* | ≥ 290 | ≥ 14 | Aufweitungstest ≥ 20 % |
| .60 bis .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 bis .74 | ≥ 195 | ≥ 500 | ≥ 35 | Aufweitungstest ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Aufweitungstest ≥ 20 % |
*PV.33, PV.48 und PV.49 bis 430 MPa möglich
8.3 Innendruckprüfung
Der Innendrucktest gilt ausschließlich für PVs .10 bis .49 (zweiwandige gewickelte Rohre) und PV .80 (nahtlose gezogene CuNifer-Rohre). Die Berstdruckwerte der Rohre sind systematisch zu ermitteln und zu dokumentieren. Es gelten die Werte gemäß Tabelle 10.
Tabelle 10: Zulässige Drücke beim Innendrucktest
| Außendurchmesser des Basistrohrs [mm] | Wanddicke [mm] | Berstdruck [bar] | Zulässiger Betriebsdruck*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 bis 4,75 | 0,7 | 1100 | 400 |
| 5,67 bis 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Aufweit-Eignungs- und Biegeprüfung für alle Produktvarianten
Aufweitungen sind gemäß MBN 10338, DIN 74 234 und SAE J2044 herzustellen.
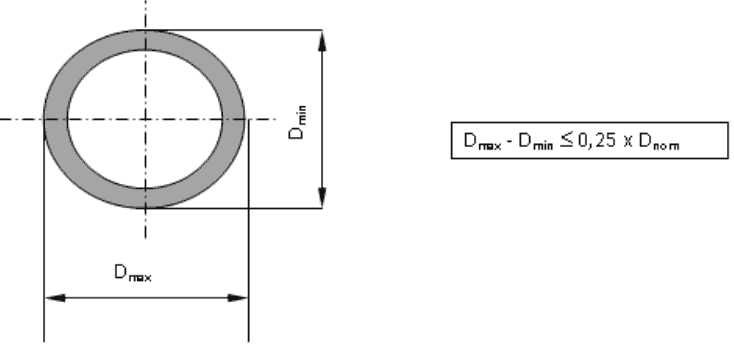
Die Rohre müssen sich gemäß Tabelle 11 über die kleinsten Biegeradien biegen lassen. Die maximale Querschnittsänderung ist in Abbildung 5 dargestellt.
Tabelle 11: Zulässige Biegeradien beim Biegetest und Korrosionstest
| Außendurchmesser [mm] | Kleinsten Biegeradius r über Formwalze [mm] |
|---|---|
| 3,2 bis 3,4 | 6 |
| 4,47 bis 4,75 | 12 |
| 5,67 bis 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Biegescherverfestigkeitsprüfung
Für ummantelte Rohre und Beschichtungssysteme
Wenn ein Rohrabschnitt von Hand zu einer Haarnadel geformt und so lange hin- und hergebogen wird, bis Bruch eintritt, dürfen sich die einzelnen Schichten der Beschichtung nicht voneinander lösen und die Hartlötstelle darf sich nicht öffnen. Bei Rohrdurchmessern ≥ 8 mm von PVs .10 – .49 sind kleine Risse in der Hartlötstelle – mit Ausnahme des Nahtanfangs – zulässig, sofern diese die technologischen Werte und die Verarbeitbarkeit, z. B. das Aufweiten (Flaring), nicht beeinträchtigen. Die aufgebrachten Beschichtungen dürfen keine Risse aufweisen.
Alternativ kann zur Beurteilung der Hartlötverbindung ein enger Abplattungstest nach DIN EN ISO 8492 durchgeführt werden.
Darüber hinaus gilt für die enge Abplattungsprüfung nach DIN EN ISO 8492 und die Biege-Scherprüfung Folgendes:
Zur Bewertung der Hartlötung am äußeren Nahtanfang muss der Nahtanfang in der 12-Uhr-Position liegen.
Nach dem engen Abplattungstest darf kein Kupfer am äußeren Nahtanfang sichtbar sein.
8.6 Korrosionsprüfungen
8.6.1 Korrosionsbeständigkeit der Außenseite des Rohrs
Produktversionen .31 bis .62 mit Beschichtung der Außenseite
Der Korrosionsschutz bezüglich Grundmetallkorrosion und Zinkkorrosion gemäß Tabelle 12 ist an Proben zu prüfen, die zu Haarnadeln (180°) gebogen wurden. Der Biegeradius ist Tabelle 11 (Formwalze) zu entnehmen. Haarnadelförmige Rohrabschnitte sind im Prüfraum aufgehängt zu lagern, wobei die Rohrenden nach unten zeigen.
Zur Prüfung der Haftung der Kunststoffbeschichtung wird diese zunächst durch einen Kratzer beschädigt. Die Kerbe ist gemäß MBN 10517 anzubringen. Die Bewertung erfolgt gemäß MBN 10494-6 durch Infiltration an der Kerbe, Kurzbeschreibung U/2. Die Bewertung ist nach 24 h durchzuführen.
nach Entnahme aus der Prüfkammer. Der Prüfwinkel der angeritzten Rohre muss gemäß DIN EN 9227 eingehalten werden.
Produktversion .71 bis .80, ohne Beschichtung der Außenseite
Der Korrosionsbeständigkeitstest bezüglich der Korrosion des Grundwerkstoffs wird an 300 mm langen Rohrabschnitten durchgeführt.
Die Bewertung ist 24 Stunden nach Entnahme aus der Prüfkammer durchzuführen.
Tabelle 12: Korrosionsbeständigkeitsprüfung an der Außenseite des Rohrs
| Produktversion | Korrosionsprüfung nach DIN EN ISO 9227 | ||
|---|---|---|---|
| Typ | 300-mm-Biegeabschnitt | 300-mm-Kratzabschnitt | |
| Produktversion | Typ | 300-mm-Abschnitt, nicht gebogen, nicht gekratzt | |
| .30 bis .57 | NSS | 1000 h ohne Grundmetallkorrosion (RR) 480 h Zn/Al-Korrosion <1 % (WR) | 480 h Eindringtiefe U/2 ≤ 2 mm |
| .60 bis .62 | CASS | 480 h ohne Grundmetallkorrosion (WR) | 240 h Infiltration U/2 ≤ 2 mm |
| .71 bis .74 | NSS | 1000 h ohne Grundmetallkorrosion | |
| .80 | 1000 h ohne Grundmetallkorrosion, maximale Korrosionstiefe < 10 µm | ||
8.6.2 Korrosionsbeständigkeit der Innenseite von Kraftstoffleitungen
Der Rohrleitungs- oder Komponentenlieferant hat mittels Korrosionsprüfungen den Nachweis für die Eignung der Innenoberfläche für die zu fördernden Medien zu erbringen. Die Beständigkeit gegenüber Kraftstoffen wird durch Prüfung gemäß MBN 10375 verifiziert. Diese Prüfung wird einmal pro Produktionsstandort und Kraftstoffsorte durchgeführt.
Beachten Sie, dass das Korrosionsverhalten metallischer Werkstoffe eine Systemeigenschaft (Werkstoff/Umwelt) ist und daher beispielsweise keine Rückschlüsse vom Korrosionsverhalten eines Werkstoffs in Dieselkraftstoff auf dessen Verhalten in Benzin gezogen werden können. Dasselbe Prinzip gilt für den zunehmenden Einsatz synthetischer oder biogener Kraftstoffadditive.
8.7 Haftung nach thermischer Belastung
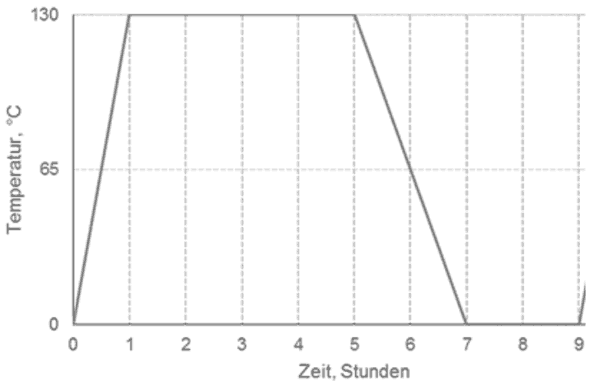
Bei den Produktvarianten mit Kunststoffbeschichtung (PVs 0,30 bis 62) ist die Haftfestigkeit nach thermischer Belastung zu prüfen. Die Prüfung ist an geraden, nicht gebogenen Rohren mit einer Länge von ca. 300 mm durchzuführen.
5 Zyklen des alternierenden Temperaturtests: 1 Zyklus besteht aus 130 °C / 4 h (Aufheizphase 1 h), anschließend Abkühlung auf 0 °C innerhalb von 2 h. Die Haltezeit bei 0 °C beträgt 2 h. Pro Zyklus 9 h, insgesamt 45 h.
Ziel: Keine Schichttrennung, Blasenbildung oder Abblättern.
8.8 Dokumentation der Prüfergebnisse
Die Ergebnisse der vorgeschriebenen Prüfungen sind vom Lieferanten zu dokumentieren und aufzubewahren (Mindestanforderung: Werkstoffprüfbescheinigung, Dichtheitsprüfung sowie Festigkeits- und Berstdruckprüfung). Die Ergebnisse sind jederzeit auf Anfrage vorzulegen.
Anhang A (normativ): Grenzwerte für sichtbare Oberflächenfehler von PVF-beschichteten Rohren (Produktversionen 40, 43, 50)
A.1 Definition zulässiger Oberflächenfehler
· Einschlüsse/Abplatzungen: Oberflächenfehler, verursacht durch ein in die PVF-Schicht eingebettetes Fremdobjekt oder eine unbeschichtete Stelle infolge der Entfernung des Fremdobjekts.
· Kratzer: Oberflächenfehler, die aus einer kleinen Vertiefung mit unregelmäßiger Form in nicht definierter Richtung bestehen.
· Kerbe (tiefe Kratzer): Oberflächenfehler mit einer deutlich linienförmigen Vertiefung, verursacht durch Kontakt mit einem Fremdobjekt.
A.2 Grenzwerte für sichtbare Oberflächenfehler
Um eine schnelle Ermittlung von Oberflächenabweichungen zu ermöglichen, gelten die in Tabelle 13 zusammengefassten Kriterien. Grundsätzlich gilt: Die Zinkbeschichtung muss stets vorhanden sein. Das Zink muss einen geschlossenen silbrig-glänzenden Belag aufweisen. Kupfer darf nicht sichtbar sein. Ist Kupfer sichtbar, sind die Rohre nicht in Ordnung.
Tabelle 13: Oberflächenfehler
| Position | Klassifizierung von Fehlern | Reklamation |
|---|---|---|
| Abbildung 7: Einschlüsse/Abplatzungen: ca. 1–2 mm | Nein, ok. | |
| Abbildung 8: Kratzer bis 5 mm: Keine erkennbare Kerbe; Zinkbeschichtung des Rohrs unbeschädigt. | Im sichtbaren Bereich (Motorraum): Nein, ok; Nacharbeit mit der vom Rohrhersteller verwendeten Farbe aus Gründen des Erscheinungsbildes. | |
| Abbildung 9: Kratzer mit einer Länge zwischen 5 mm und 10 mm oder zwischen 10 mm und 20 mm: Keine erkennbare Kerbe; Zinkbeschichtung des Rohrs unbeschädigt. | FK 1 | Ja, nicht in Ordnung; Nacharbeit mit der vom Rohrhersteller verwendeten Farbe aus Gründen des Erscheinungsbildes erforderlich, danach in Ordnung |
| Abbildungen 10 und 11: Kratzer mit einer Länge über 20 mm oder erhebliche Beschädigung/tiefer Kratzer/Einkerbung unabhängig von der Länge; Zinkbeschichtung beschädigt (rötliche Kupferschicht leicht sichtbar). | FK 5 | Ja, nicht in Ordnung; Ausschusslinie darf nicht installiert sein / muss ersetzt werden. |
Anhang B (normativ): Ergänzungsblatt für BQF/Erstbemusterungsprüfungen
Der Erstmustervergleichsbericht für das MB-Kundenwerk sowie das SALT-Dokument zur Freigabe
Beschaffungsquelle enthält die folgenden Angaben in einer Soll-Ist-Vergleichstabelle (siehe Tabelle
14).
Tabelle 14: Soll-Ist-Vergleichstabelle
| Anforderung | Beschreibung | Spezifikation | BQF Labor | ISIR-Labor |
|---|---|---|---|---|
| Fertigungsroute | Der Standort des jeweiligen Fertigungsschritts ist anzugeben. | SALT-Dokument | C | C |
| Chemische Analyse | Die chemische Zusammensetzung muss der für die jeweilige Produktvariante maßgeblichen Norm entsprechen. | Kap. 6.1, Tabelle 3 | C | C |
| Außendurchmesser und Wanddicke | Die Toleranzen für Außendurchmesser (mit und ohne Beschichtung) sowie für Wanddicke werden eingehalten. | Kap. 7.1–6, Tabellen 5–8 | C | C |
| Nahteinbuchtung | PVs.30–49: Die Toleranzen für die Nahtvertiefungen an den Außenflächen sind eingehalten. | Kap. 7.2, Abbildungen 2–3 | C | C |
| Verstärkung der Schweißnaht und Wanddickenreduktion | PVs.50–59: Die maximale Schweißnahtaufwölbung und die Wanddickenverringerung sind eingehalten. | Kap. 7.3, Abbildung 4 | C | C |
| Schichtdicken | Die unteren Spezifikationsgrenzen in Tabelle 1 werden eingehalten. | Kap. 8.1, Tabelle 1 | C | C |
| mechanische Eigenschaften | Zugversuch hinsichtlich Streckgrenze, Zugfestigkeit und Bruchdehnung; Aufweitungstest mit Konus. | Kap. 8.2, Tabelle 9 | C | C |
| Innendruckprüfung | Der Nachweis der Berstdruckfestigkeit ist zu erbringen. | Kap. 8.3, Tabelle 10 | C | C |
| Aufweitungseignung und Biegeprüfung | Nachweis der Flarenherstellbarkeit. Die zulässige maximale Querschnittsänderung nach dem Biegen ist einzuhalten. | Kap. 8.4, MBN 10338, DIN 234, SAE J2044, Tabelle 11, Abbildung 5 | C | C |
| Biegescherverfestigkeitsprüfung | Keine Trennung der einzelnen Beschichtungen, offene oder gelöste Lötstellen nach dem Biegen bis zum Bruch. | Kap. 8.5 | C | C |
| Korrosionsprüfung, außen | Je nach Produktvariante müssen unterschiedliche Korrosionstests bestanden werden. | Kap. 8.6.1, Tabelle 12, DIN EN ISO 9227 (NSS und CASS) | C+ (Kratz-Anwendung ist separat zu prüfen) | C |
| Korrosionsprüfung, innen | Der Nachweis der Korrosionsbeständigkeit der Innenfläche und der Schweißnaht für den zu transportierenden Kraftstoff ist je Standort für Kraftstoffleitungen einmal zu erbringen. | Kap. 8.6.2, MBN 10374 | C | – |
| Haftung der Beschichtung | 5 Zyklen – thermisches Wechselbelastungstest ohne Schichtabhebung. | Kap. 8.7, Abbildung 6 | C | C |
Anhang C (informativ): Übersicht der Produktversionen mit NFN-Status
Nicht für neue Konstruktionen
Tabelle 15: Übersicht der PVs mit NFN-Status
| Produktversion | Rohrtyp | Außenseite | Innenseite | Anwendung | |
|---|---|---|---|---|---|
| Metallische Beschichtung | Kunststoffbeschichtung | ||||
| 4040.20 nicht für neue Konstruktionen | Doppelwandiges umwickeltes Rohr | Elektrolytisch verzinkt 12–15 μm | ohne | keine* | Bremsleitungen Verbindung mit aufgeweitetem Flansch. |
| 4040.30 nicht für neue Konstruktionen | Doppelwandiges umwickeltes Rohr | Elektrolytisch verzinkt ≥ 25 μm | ohne | keine* | Bremsleitungen wie unter PV .20 |
| 4040.70 nicht für neue Konstruktionen | Geschweißtes Rohr aus Edelstahl | ohne | ohne | ohne | Kraftstoffleitungen in thermisch belasteten Bereichen |