Esta norma se publica bajo la designación fija A 254; el número que sigue inmediatamente a la designación indica el año de adopción original o, en caso de revisión, el año de la última revisión. Un número entre paréntesis indica el año de la última reaprobación. A El superíndice épsilon (e) indica un cambio editorial desde la última revisión o reaprobación.
1. Alcance
1.1 Esta especificación cubre tubos de acero de doble pared soldados con cobre , adecuados para usos generales de ingeniería, especialmente en las industrias automotriz, de refrigeración y de estufas, para líneas de combustible, líneas de frenos, líneas de aceite, unidades de calefacción y refrigeración, etc.
1.2 Los valores expresados en unidades imperiales (pulgada-libra) se considerarán como norma.
2. Documentos citados
2.1 Normas ASTM:
A 370 Métodos de ensayo y definiciones para ensayos mecánicos de productos de acero2
E 30: Métodos de ensayo para el análisis químico de acero, fundición de hierro, hierro de horno abierto y hierro forjado³
E 59: Práctica para el muestreo de acero e hierro destinado a la determinación de su composición química
2.2 Norma de la Society of Automotive Engineers:
J 533 Abocinados para tubos
3. Información para pedidos
3.1 Los pedidos de material conforme a esta especificación deben incluir lo siguiente, según sea necesario para describir adecuadamente el material requerido:
3.1.1 Cantidad (pies, metros),
3.1.2 Nombre del material (tubos de acero para soldadura fuerte con cobre),
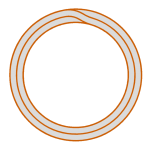
3.1.3 Tipo, cuando sea necesario (véase la Fig. 1) (normalmente no se especifica el tipo),
3.1.4 Dimensiones (diámetro exterior y espesor de pared; normalmente no debe especificarse el diámetro interior),
3.1.5 Longitud (específica o aleatoria),
3.1.6 Limpieza de la superficie interior, cuando sea requerida (véase la Sección 8),
3.1.7 Recubrimiento exterior, cuando sea requerido (véase la Sección 7 y el Requisito Suplementario S2), y
3.1.8 Requisitos especiales o suplementarios, o excepciones a la especificación.
4. Fabricación
4.1 El acero puede fabricarse mediante cualquier proceso.
4.2 Si el comprador requiere un tipo específico de fusión, este deberá indicarse expresamente en la orden de compra.
4.3 La fusión primaria puede incluir desgasificación o refinado separados, y puede ir seguida de una fusión secundaria, como la reafinación por escoria eléctrica o la fusión al vacío por arco. Si se emplea una fusión secundaria, el lote se definirá como todos los lingotes remeltables procedentes de un único lote de fusión primaria.
4.4 El acero puede fundirse en lingotes o mediante colada continua. Cuando se realiza colada continua sucesiva de aceros de distintos grados, es obligatorio identificar el material de transición resultante. El fabricante deberá eliminar dicho material de transición mediante un procedimiento establecido que garantice la separación efectiva entre grados.
4.5 Los tubos deben fabricarse enrollando una banda de acero para formar el tubo y posteriormente realizar la soldadura fuerte con cobre en atmósfera reductora.
4.6 Los tubos deben construirse tal como se indica en la Fig. 1.
4.7 Los tubos deben someterse a ensayos adecuados tras la soldadura fuerte, realizados por el fabricante, para garantizar su estanqueidad y ausencia de defectos perjudiciales.
5. Composición química
5.1 El acero deberá cumplir los requisitos relativos a la composición química especificados en la Tabla 1.
TABLA 1 Requisitos químicos
| Elemento | Composición, % |
|---|---|
| Carbono | 0,05 a 0,15 |
| Manganeso | 0,27 a 0,63 |
| Fósforo, máx. | 0,035 |
| Azufre, máx. | 0,035 |
5.2 Análisis térmico: El fabricante del acero realizará un análisis de cada colada para determinar los porcentajes de los elementos especificados. Si se emplean procesos secundarios de fusión, el análisis térmico se obtendrá de un lingote reprocesado o del producto derivado de un solo lingote reprocesado de cada colada primaria. La composición química así determinada, o la determinada mediante un análisis del producto realizado por el fabricante de productos tubulares , deberá cumplir con los requisitos especificados.
5.3 Análisis del producto: los tubos de esta calidad se producen habitualmente en acero semicalmado o tapado, caracterizado por una falta de uniformidad en su composición química. Por este motivo, la rechazo por análisis del producto no es apropiado, salvo que se indique claramente una aplicación incorrecta.
5.4 Métodos de análisis: para fines de arbitraje se utilizarán los métodos descritos en las Normas de Ensayo E 30. Se hará una debida consideración de la presencia del metal de soldadura blanda de cobre.
5.5 Muestras para análisis del producto: excepto para el análisis espectrográfico, las muestras se tomarán de conformidad con la Práctica E 59.
6. Requisitos mecánicos
6.1 Ensayo de tracción—Las propiedades mecánicas del tubo tal como se fabricó (antes del trabajo en frío) deben cumplir con los requisitos especificados en la Tabla 2.
6.1.1 Las probetas y los ensayos de tracción requeridos se realizarán conforme a los Métodos y Definiciones A 370.
6.1.2 Las probetas se ensayarán a temperatura ambiente.
6.1.3 Las probetas de ensayo se tomarán de los extremos de los tubos terminados antes de las operaciones de embocadura (upsetting), reducción (swaging), expansión u otras operaciones de conformado, o antes de ser cortados a longitud. Dichas probetas deberán tener los extremos lisos y libres de rebabas y defectos.
6.1.4 Si alguna probeta de ensayo presenta defectos o un mecanizado deficiente, podrá desecharse y sustituirse por otra probeta.
6.1.5 La resistencia al flujo se determinará como la correspondiente a un desplazamiento permanente del 0,2 % de la longitud de calibración de la probeta o una extensión total del 0,5 % de la longitud de calibración bajo carga.
6.1.6 Si el porcentaje de alargamiento de cualquier probeta de ensayo es inferior al especificado y cualquier parte de la fractura se encuentra a más de 3⁄4 pulg. (19,0 mm) del centro de la longitud de calibración, tal como indican las marcas grabadas en la probeta antes del ensayo, se permitirá un nuevo ensayo.
TABLA 2 Requisitos de tracción
| Propiedad | Requisito |
|---|---|
| Resistencia a la tracción, mín., psi (MPa) | 42 000 (290) |
| Resistencia al fluencia, mín., psi (MPa) | 25 000 (172) |
| Alargamiento en 2 pulg. (50,8 mm), mínimo, % | 25 |
6.2 Prueba de aplastamiento—Un tramo de tubo, de longitud no inferior a 2½ pulg. (64 mm), deberá soportar su aplastamiento entre placas paralelas hasta que las paredes interiores entren en contacto sin fisurarse ni mostrar otros defectos.
6.3 Prueba de expansión—Un tramo de tubo de aproximadamente 4 pulg. (100 mm) de longitud deberá soportar su expansión sobre un mandril cónico con una pendiente de 1:10 hasta que el diámetro exterior en el extremo expandido aumente un 20 % sin fisurarse ni mostrar otros defectos. (Antes de la prueba de expansión, el tubo deberá cortarse perpendicularmente, redondearse el borde y eliminarse las rebabas. Deberá sujetarse firmemente y perpendicularmente en la matriz, y el punzón debe guiarse sobre el eje del tubo.)
6.4 Prueba de doblado—El tubo terminado debe soportar doblado sobre un radio centrado igual a tres veces el diámetro exterior del tubo sin arrugarse, agrietarse ni presentar otros defectos, siempre que se utilicen dispositivos de doblado adecuados.
6.5 Pruebas de estanqueidad a presión—Cada tubo deberá ser capaz de soportar, sin reventar ni filtrar, cualquiera de las siguientes pruebas de presión:
6.5.1 Una presión hidrostática interna suficiente para someter el material a una tensión circunferencial mínima de 16 000 psi (110 MPa). La presión hidrostática se determinará mediante lo siguiente
fórmula:
P 5 2St/D
donde:
P = presión hidrostática, psi (o MPa)
S = tensión admisible en la fibra, 16 000 psi (110 MPa),
t = espesor real de la pared del tubo, en pulgadas (o mm), y
D = diámetro exterior real del tubo, en pulgadas (o mm).
6.5.2 Una presión de aire bajo el agua entre 225 y 250 psi (1,55 y 1,73 MPa).
7. Revestimiento
7.1 Los tubos pueden suministrarse con un recubrimiento de cobre en las superficies interior y exterior, a criterio del fabricante.
8. Limpieza de la superficie interior
8.1 Cuando el comprador especifique la limpieza de la superficie interior, los tubos destinados a ciertas aplicaciones, como condensadores de refrigeración, deberán cumplir con el siguiente requisito de limpieza interna:
8.1.1 Cuando una longitud de tubo se lave internamente con cloroformo redistilado o con 1,1,1-tricloroetano redistilado, el residuo restante tras la evaporación del disolvente no deberá superar 1,25×10⁻⁴g/plg.2(0.194 g/m2) de la superficie interna. Para realizar la prueba, verter 100 mL de disolvente a través del tubo y recogerlo. La longitud total del tubo sometido a ensayo no debe ser inferior a 40 pies (12 m), aunque esta longitud total puede obtenerse lavando varias longitudes separadas y vertiendo el mismo disolvente sucesivamente por cada una de ellas. Evaporar el disolvente en un baño de vapor o agua caliente y secar a 110 °C (230 °F) hasta que los vapores se eliminen completamente.
8.2 Para mantener este nivel de limpieza durante el transporte, la manipulación y el almacenamiento, el comprador podrá solicitar al fabricante que selle los extremos del tubo con tapones u otros cierres.
9. Tolerancias dimensionales
9.1 El tubo debe cumplir con las variaciones admisibles indicadas en la Tabla 3, la Tabla 4 y la Tabla 5.
10. Ejecución, acabado y apariencia
10.1 El tubo terminado debe estar limpio, liso y redondo, tanto en su interior como en su exterior, y libre de óxido, cascarilla y defectos que afecten su procesamiento o funcionalidad. Los tubos terminados deben
deben ser razonablemente rectos.
TABLA 3 Requisitos del diámetro exterior
| Diámetro exterior especificado, pulg. (mm) | Variaciones, pulg. (mm) |
|---|---|
| Más o menos | |
| Menor de 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) a 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11.1) a 5⁄8 (15.9) | 0,004 (0,102) |
TABLA 4 Requisitos del espesor de pared
| Espesor de pared especificado, pulg. (mm) | Variaciones, pulg. (mm) |
|---|---|
| Más o menos | |
| 0,020 (0,51) a 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) a 0,049 (1,24) | 0,0035 (0,09) |
TABLA 5 Requisitos de longitud
| Longitud de corte especificada, pulg. (m) | Variaciones, pulg. (mm) |
|---|---|
| 18 (0,46) y menores | ±0.03 (±0.76) |
| Más de 18 (0,46) hasta 40 (1,02) | ±0,06 (±1,52) |
| Más de 40 (1,02) hasta 80 (2,03) | ±0,12 (±3,05 ) |
| Más de 80 (2,03) hasta 120 (3,05) | ±0,25 (±6,35 ) |
| Más de 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Nuevas pruebas
11.1 Si los resultados de los ensayos mecánicos de cualquier grupo o lote no cumplen con los requisitos especificados en la norma particular, se podrán realizar nuevas pruebas en un número adicional de tubos equivalente al doble del número original del mismo grupo o lote, debiendo cumplir cada uno de ellos con los requisitos especificados.
12. Re-tratamiento
12.1 Si los tubos individuales o los tubos seleccionados para representar cualquier grupo o lote no cumplen con los requisitos de ensayo, los tubos individuales o el grupo o lote representado podrán someterse nuevamente al tratamiento térmico y ser reenviados para su ensayo. No se permitirán más de dos tratamientos térmicos adicionales.
13. Inspección
13.1 El inspector que represente al comprador tendrá acceso en todo momento, mientras se realice el trabajo relacionado con el contrato del comprador, a todas las instalaciones del fabricante vinculadas con la fabricación del material ordenado. El fabricante deberá brindar al inspector todas las facilidades razonables para que este pueda verificar que el material se suministra conforme a la presente especificación. Todos los ensayos e inspecciones requeridos se realizarán en el lugar de fabricación antes del embarque, salvo que se indique lo contrario, y se llevarán a cabo de modo que no interfieran innecesariamente con el funcionamiento de las instalaciones.
14. Rechazo
14.1 Cada longitud de tubería recibida del fabricante podrá ser inspeccionada por el comprador y, si no cumple con los requisitos de la especificación según los métodos de inspección y ensayo establecidos en dicha especificación, podrá rechazarse la tubería y deberá notificarse al fabricante. La disposición de la tubería rechazada será objeto de acuerdo entre el fabricante y el comprador.
14.2 El material que falle durante cualquiera de las operaciones de conformado o durante el proceso de instalación y que se determine como defectuoso deberá apartarse y notificarse al fabricante para una evaluación conjunta de su idoneidad. La disposición de dicho material será objeto de acuerdo.
15. Certificación
15.1 Cuando así lo solicite el comprador en su pedido, se le proporcionará un informe de ensayo firmado por un empleado autorizado o representante del fabricante, que indique la especificación y su fecha de año, la calificación, los resultados del análisis químico, los ensayos de dureza y tracción (cuando estén especificados) y otros ensayos que el comprador haya especificado por escrito.
16. Marcado del producto
16.1 El número de la especificación (el marcado no necesita incluir la fecha de año de la especificación), el nombre o marca del fabricante y el tamaño del tubo o el número de pieza se marcarán en una etiqueta o rótulo fijado de forma segura a los paquetes o cajas en los que se envíen los tubos.
16.2 Código de barras: Además de los requisitos indicados en el apartado 16.1, el código de barras es aceptable como método suplementario de identificación. El comprador podrá especificar en el pedido un sistema determinado de código de barras que deberá utilizarse.
REQUISITOS COMPLEMENTARIOS
Una o más de las siguientes exigencias complementarias se aplicarán únicamente cuando el comprador las especifique expresamente en la consulta, contrato u orden. Los detalles de dichas exigencias complementarias deberán acordarse entre el fabricante y el comprador.
S1. Ensayo de embocadura
S1.1 Los tubos soldados al cobre deben soportar una embocadura doble hasta las dimensiones indicadas en la norma SAE J 533, sin fisurarse a través de la pared en el diámetro mayor de la embocadura. Se permite una separación de la junta solapada exterior únicamente en el Área A (véase Fig. S1.1). Esta separación no debe exceder 0,12 pulg. (3,0 mm) de longitud y debe limitarse exclusivamente al espesor exterior . No se permite la separación de la soldadura en las siguientes zonas:
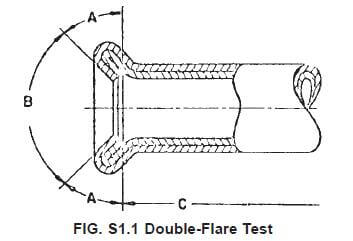
S1.1.1 Área B (asiento de la embocadura, definida como la superficie dentro del ángulo incluido de 90°); la superficie cónica debe ser lisa y libre de grietas u otras irregularidades que puedan provocar fugas tras el ensamblaje.
S1.1.2 Área C (superficie más allá de la longitud del doble espesor creado por la embocadura).
S1.2 El asiento de la embocadura puede presentar marcas radiales superficiales aleatorias o indentaciones que no afecten negativamente la estanqueidad de la embocadura. No se permiten indentaciones repetitivas causadas por el deterioro de la herramienta de embocadura ni por la adherencia de virutas o suciedad a dicha herramienta. En caso de duda sobre la apariencia física del asiento de la embocadura, el criterio definitivo para su evaluación será si dicho asiento logra estanqueidad sometido a una prueba de presión al nivel de par especificado.
S2. Revestimiento exterior
S2.1 La superficie exterior del tubo deberá recubrirse con una aleación de plomo-estaño aplicada por inmersión en caliente. El peso y la composición del recubrimiento deberán acordarse entre el fabricante y el comprador.
S3. Acabado de extremos
S3.1 El tubo terminado debe tener extremos lisos, libres de rebabas.