Haga clic aquí para obtener más información sobre nuestras líneas de freno y productos relacionados.
1 Alcance
Estas especificaciones cubren dos tipos de tubos de acero adecuados para aplicaciones automotrices. Incluyen requisitos para el metal base, los materiales de recubrimiento opcionales y el tubo recubierto. Dichos requisitos son aplicables al producto procedente de las laminadoras de tubos y de las líneas de aplicación de recubrimientos, que a veces son instalaciones independientes. Este tubo se utiliza en la producción de piezas y conjuntos personalizados. Se recomienda validar dichas piezas y conjuntos respecto a su comportamiento frente a la corrosión, conductividad y continuidad eléctrica, resistencia mecánica, aspecto visual y otras propiedades críticas específicas de cada aplicación.
1.1 GM123M.
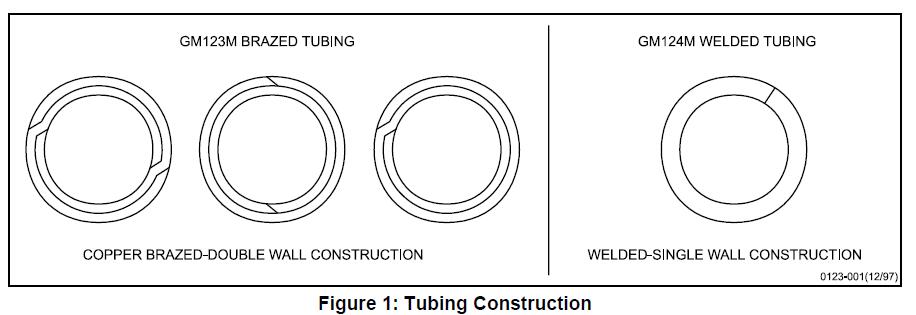
Cubre tubos de construcción de doble pared, en los que las dos paredes y las uniones están soldadas al cobre en una atmósfera reductora para producir tubos adecuados para líneas hidráulicas. No debe utilizarse en líneas de combustible porque el cobre residual puede contribuir a la formación de gas ácido. Véase la Figura 1.
1.2 GM124M.
Cubre tubos de construcción de pared simple, cuya unión se realiza mediante soldadura por resistencia eléctrica. Se recomienda para líneas de combustible, líneas de dirección asistida, líneas de enfriadores de aceite de transmisión, líneas de lubricación, líneas de vacío, etc. Véase la Figura 1.
1.3 Código de designación de los tubos.
Se recomienda que los códigos del apartado 3.1 se utilicen en los planos y órdenes de compra para designar el tipo de tubo, el diámetro exterior, el espesor de pared, el acabado en estado fabricado y el recubrimiento del diámetro interior (ID).
1.4 Aplicación típica.
GM123M se utiliza típicamente en líneas hidráulicas de frenos, mientras que GM124M se utiliza típicamente en líneas de combustible, líneas de dirección asistida, líneas de enfriamiento de aceite de transmisión, líneas de lubricación, líneas de vacío, etc.
2 Referencias
Nota: Únicamente son aplicables las últimas normas aprobadas, salvo indicación en contrario.
2.1 Normas/especificaciones externas.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normas/especificaciones GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referencias adicionales.
La información relativa a los combustibles GMPT puede obtenerse poniéndose en contacto con Ingeniería de Materiales de GM Powertrain.
• GMPT-6-006 TF2 gasolina
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Gasolina oxidada
• GMPT-6-023 E85 bajo pHe
3 requisitos
3.1 Requisitos generales.
El material básico del tubo deberá ser acero laminado en frío de grados 1006, 1008 o 1010 conforme a SAE J403. El material de brazadura deberá ser cobre o aleación de cobre según se especifica en SAE J463, aleación de cobre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primer elemento entre paréntesis: una ‘B’ o una ‘W’.
B = Brazado, W = Soldado
‘II’ = Diámetro exterior del tubo tras la soldadura fuerte o tras la soldadura (mm)
‘III’ = Espesor de pared (mm)
‘IV’ = Proceso de fabricación (*)
‘V’ = Automotriz
‘VI’ = Revestimiento interno del diámetro (**)
(*) Abreviaturas del proceso:
A = Recocido (Annealed)
P = Liso
U = Sin recocer (tal como se soldó)
G = Recubrimiento metálico de aleación zinc-aluminio
F = Cobre fundido
E = Recubrimiento pintado extendido de protección contra la corrosión
N = Nylon 11 o 12 extruido
C = Lámina de cobre – El espesor estándar de la lámina de cobre es de 0,009 mm como mínimo. Si se requiere un espesor distinto del estándar, se deben indicar inmediatamente después de la letra C uno o varios dígitos; por ejemplo, C13 indica un espesor mínimo de 0,013 mm.
(**) Abreviaturas del diámetro interno
En blanco = liso
P = Liso
Ni = Chapado en níquel
Ejemplo:
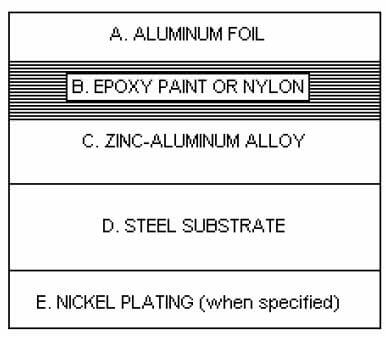
GM124M (W/6.00/0.7/AGE/V/Ni) – indica tubo soldado de pared simple, diámetro exterior de 6 mm, espesor de pared de 0,7 mm, tubo recocido, protegido contra la corrosión mediante una capa base de aleación metálica de cinc-aluminio seguida de una capa superior de pintura, aprobado para aplicaciones automotrices, con interior niquelado.
3.2 Propiedades mecánicas.
Los siguientes requisitos se aplican únicamente a los tipos más comunes de tubos de acero; es decir, tubos soldados y recocidos, y tubos soldados fuertemente tal como se fabrican. Las propiedades de otras categorías de tubos, tales como tubos soldados mecánicos o tubos endurecidos por deformación, se establecerán mediante acuerdo especial entre el proveedor y el comprador.
3.2.1 Los ensayos de tracción se realizarán sobre el tubo terminado conforme a los métodos de ensayo de tubos descritos en la norma ASTM E8. Las propiedades a la tracción deberán cumplir con SAE J526 para tubos soldados y con SAE J527 para tubos brazados.
3.2.2 Los tubos deberán ser capaces de expandirse sobre un mandril cónico con una pendiente de 1:10 hasta que el diámetro exterior en el extremo expandido aumente un 20 % sin agrietarse ni presentar defectos (ASTM A254, apartado 6.3). Antes del ensayo de expansión, los tubos deberán cortarse perpendicularmente, con los bordes redondeados y desbarbados. Deberán sujetarse firmemente y en posición perfectamente cuadrada en la matriz, y el punzón deberá guiarse sobre el eje del tubo.
3.2.3 A menos que se especifique lo contrario, los tubos deberán soportar la siguiente presión hidráulica estática interna:
• Hasta 10,0 mm de OD………………..35 MPa
• Más de 10,0 a 16,0 mm de OD…….15 MPa
Nota: El trabajo en frío posterior del tubo (enrollado, enderezado, doblado, estirado, etc.) incrementará su resistencia y dureza. Mediante trabajo en frío o cementación superficial del tubo se puede lograr una resistencia y dureza considerablemente mayores para aplicaciones específicas.
3.3 Dimensiones.
El tubo deberá cumplir con las dimensiones y tolerancias especificadas por el comprador.
3.3.1 Tubos soldados.
El diámetro nominal y el espesor de pared deberán ajustarse a los valores indicados en la norma SAE J526. El diámetro exterior máximo para la aleación de zinc-aluminio más el recubrimiento superior de Nylon 11 o 12 (GN) figura en la Tabla 2.
3.3.1.1 Cordón de soldadura en el diámetro interior (ID) recubierto con níquel.
Para garantizar una buena refluencia del níquel en la soldadura, es fundamental que el cordón de soldadura tenga un perfil transversal liso y unas dimensiones mínimas. Informe la altura del cordón (la altura típica del cordón debe ser de 0,15 mm o menos. Continúe monitoreando la altura del cordón hasta que se establezca un requisito máximo de altura).
A continuación se muestran, en la Figura 2, ejemplos típicos de perfiles de cordón adecuados frente a inadecuados.
3.3.2 Tubos brazados.
El diámetro nominal y el espesor de pared deberán ajustarse a los valores indicados en la norma SAE J527. El diámetro exterior máximo para la aleación de zinc-aluminio más el recubrimiento superior de Nylon 11 o 12 (GN) figura en la Tabla 2.
3.3.3 Extremos abocinados.
3.3.3.1 Los abocinados de tipo SAE deben cumplir con las dimensiones y tolerancias indicadas en la norma SAE J533.
3.3.3.2 Los abocinados de tipo ISO deben cumplir con las dimensiones y tolerancias indicadas en la norma SAE J1290.
3.3.3.3 EXTREMOS ABOCINADOS. En el caso de GM123M (abocinado invertido), los extremos abocinados de los tubos deben cumplir con los Requisitos Suplementarios de la sección S1 de la norma ASTM A254.
3.4 Acabados.
El acabado en el interior y exterior de los tubos debe cumplir con el acabado especificado que se indica en la Tabla 1.
Tabla 1: Códigos y requisitos de acabado exterior
| Acabado | Código de acabado | Descripción y requisitos de material |
| Liso | P | Sin recubrimiento; solo metal base (acero 1006, 1008 o 1010 según SAE J403) |
| Aleación de cinc-aluminio | G | Recubrimiento de aleación de zinc-aluminio por inmersión en caliente. Composición química: aleación de aluminio al 5 % – resto zinc según ASTM B750 Masa del recubrimiento: 50 g/m² según ASTM A875, Sección 8. El espesor mínimo debe ser de tres micrómetros en cualquier punto del tubo, según el Apéndice A. |
| Aleación de cinc-aluminio – protección anticorrosiva extendida | GE | Aleación de cinc-aluminio descrita anteriormente, seguida de un proceso de pretratamiento aprobado y un recubrimiento epoxi rico en aluminio aprobado. Mediciones de espesor:La pintura epoxi rica en aluminio del acabado GE deberá tener un espesor mínimo de tres micras en cualquier punto del tubo, medido según los procedimientos del Apéndice A. El espesor real de los recubrimientos en el acabado GE se supervisará circunferencial y longitudinalmente para cada línea de tubos. Se hará referencia a un plan de muestreo en el plan de control. |
| Recubrimiento de cobre | C | Tubos galvanizados por electrodeposición |
| Aleación de cinc-aluminio – nylon 11 o 12 extruido | GN | Aleación de cinc-aluminio descrita anteriormente, seguida de una capa superior de nylon 11 o 12. Apariencia:La capa superior deberá ser uniforme en color y libre de discontinuidades tales como líneas de flujo, agujeros de alfiler, cráteres o rugosidad anormal. El color de la capa superior será negro, salvo que se especifique otra cosa en el plano de ingeniería. Espesor de la película:La capa superior de Nylon 11 o 12 deberá tener un espesor mínimo de 150 μm cuando se ensaye mediante examen microscópico según el Apéndice A. El espesor máximo del recubrimiento estará controlado por el diámetro exterior máximo (Tabla 2). El espesor real de los recubrimientos en el acabado GN se supervisará circunferencial y longitudinalmente para cada línea de tubos. Se hará referencia a un plan de muestreo en el plan de control. |
| Revestimiento de níquel | Ni | Recubrimiento interior de níquel electrodepositado. Mediciones de espesor:El espesor del chapado interno de níquel electrolítico del tubo terminado deberá ser como mínimo de 3 micras en toda la superficie interna (ID) del tubo, medido según los procedimientos del Apéndice A. El espesor real del chapado en el acabado Ni se supervisará circunferencial y longitudinalmente para cada línea de tubos. Se hará referencia a un plan de muestreo en el plan de control. |
| Otros | Z | Por determinar (TBD) |
Nota: El recubrimiento superior GN no debe utilizarse en aplicaciones de tuberías para combustible líquido hasta que se otorgue la aprobación completa del material para dichas aplicaciones.
Tabla 2: Diámetro exterior máximo para el recubrimiento GN
| Tamaño nominal del tubo (mm) | Diámetro exterior máximo del tubo recubierto (mm) |
| 4,76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11,11 | 11.65 |
| 12,7 | 13.24 |
| 14,29 | 14.83 |
| 15,88 | 16.42 |
3.5 Resistencia ambiental (GE, GN y Ni).
3.5.1 Ensayo de niebla salina (GM4298P).
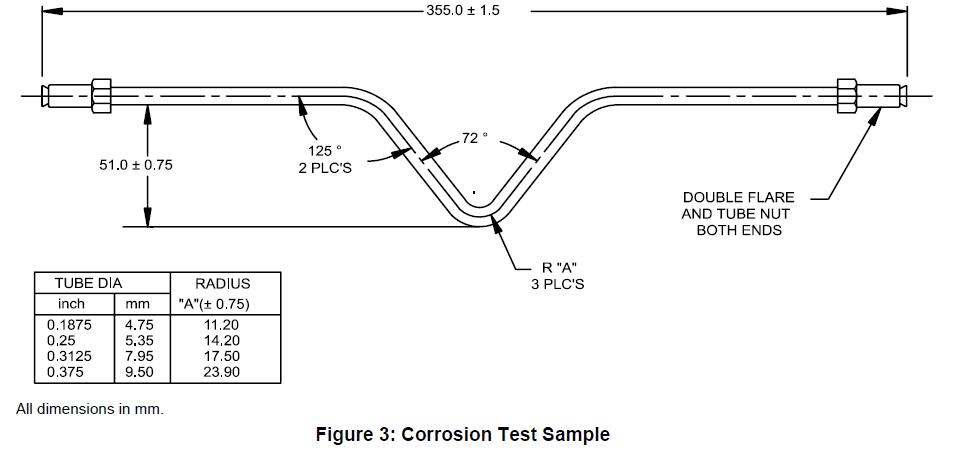
Los tubos recubiertos deberán someterse a las siguientes pruebas de corrosión y métodos de evaluación. Todas las pruebas de corrosión se realizarán sobre piezas fabricadas o sobre la muestra de ensayo indicada en la Figura 3. Las muestras de ensayo descritas en la Figura 3 deberán colocarse en la cámara de ensayo con el codo formado orientado hacia abajo, sin contacto con el soporte de ensayo, salvo indicación expresa. Las piezas fabricadas se colocarán en la cámara de ensayo según lo acordado entre el laboratorio de ensayos y la autoridad revisora. La frecuencia de realización de todas las pruebas de corrosión deberá documentarse en el plan de control.
Nota: Las impurezas superficiales pueden provocar manchas en una prueba de corrosión. Dichas manchas, en ausencia de corrosión real, no deben registrarse como fallo por corrosión.
3.5.1.1 Aleación de cinc-aluminio – Protección anticorrosiva extendida (GE).
El tubo con protección anticorrosiva extendida GE debe resistir 1000 h de exposición a niebla salina según la norma GM4298P, sin que se produzca más de 1,5 mm de retroceso de la corrosión (véase GM9102P) desde rayas longitudinales y sin otra pérdida de adherencia tras la exposición según GM4298P y el posterior soplado con aire.
3.5.1.2 Aleación de cinc-aluminio – Nylon 11 o 12 extruido (GN): resistencia a los impactos a baja temperatura más ensayo de niebla salina (GM9508P, GM4298P).
Someter muestras de tubos conformados (véase Figura 3) a la prueba de resistencia a astillas, GM9508P, Método B, cinco veces cada una. El tubo se colocará en el gravelmeter de modo que el plano definido por la curvatura quede paralelo al panel. Dentro de las 24 h posteriores a la exposición en el gravelmeter, colocar las probetas en niebla salina conforme a ASTM B117 o GM4298P.
El tubo no debe presentar corrosión del metal base que se extienda más de 1 mm desde el área impactada por grava tras 2000 h. Las áreas no impactadas por grava deben estar libres de óxido tras 2000 h.
3.5.2 Ensayo de humedad (GM4465P, GM9071P).
Los tubos con protección anticorrosiva extendida (GE) deberán someterse a 96 h de ensayo de humedad según GM4465P. Inmediatamente después del ensayo de humedad, los tubos deberán secarse con un paño y someterse a ensayo de adherencia al cinta según GM9071P, excepto que se deberá realizar una incisión lineal longitudinal sobre el tubo. La adherencia deberá ser de al menos el 99 %.
3.5.3 Ensayo de humedad para recubrimiento de níquel (Ni) (GM4465P, GM9071P).
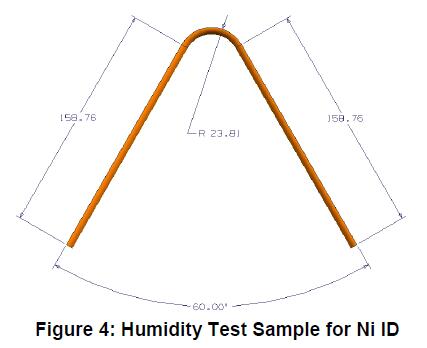
El revestimiento interior de níquel debe someterse a la siguiente prueba de humedad utilizando muestras rectas de 100 mm y muestras de ensayo como se muestra en la Figura 4. Se deben seccionar longitudinalmente tres muestras de ensayo de cada configuración para exponer las superficies interiores del tubo. Los bordes cortados de las muestras de ensayo deben protegerse adecuadamente para evitar la filtración de óxido. Las muestras se colocarán en la cámara de ensayo con las superficies interiores orientadas hacia arriba. Las muestras rectas se colocarán aproximadamente a un ángulo de 30° respecto a la vertical, para permitir el escurrimiento de la humedad. El recubrimiento de níquel debe resistir 168 h de exposición a la humedad según GM4465P sin presentar óxido rojo fuera de la zona de soldadura (zona afectada térmicamente). Cualquier corrosión
la zona de soldadura (zona afectada térmicamente) requerirá la aprobación de GM Materials Engineering.
3.5.4 Ensayo de frotamiento con disolvente (GM9509P).
Los tubos con protección anticorrosiva extendida (GE), al someterse al ensayo de frotamiento con disolvente MEK según GM9509P, deberán obtener una calificación de uno o superior tras 50 frotamientos dobles. Este ensayo deberá realizarse en cada lote de producción de tubos y documentarse en el plan de control. Un lote de producción deberá definirse en los documentos del sistema de calidad.
3.5.5 Resistencia a fluidos.
3.5.5.1 Los tubos con protección anticorrosiva extendida (GE) no deben presentar ablandamiento ni defectos en la película tras una inmersión de 24 h en líquido para frenos (GM4653M), gasolina TF2 (GMPT-6-006), biodiésel (GMPT-5-005), diésel n.º 2 (GMPT-5-001), gasolina oxidada (GMPT-6-019) y E85 de bajo pH (GMPT-6-023). Esta prueba se realizará con líquido para frenos al menos una vez por semana en piezas o muestras de producción según la Figura 3, y se documentará en el plan de control.
Nota: La información relativa a los combustibles GMPT puede obtenerse poniéndose en contacto con Ingeniería de Materiales de GM Powertrain. Los combustibles deben adquirirse únicamente a proveedores autorizados por GM. Utilice el nivel de sufijo más actualizado para cada combustible, según lo indique el ingeniero de GM Powertrain.
3.5.5.2 Aleación de zinc-aluminio – Nylon 11 o 12 extruido (GN).
3.5.5.2.1 Preparación de las muestras.
Las muestras deberán tener una longitud mínima de 80 mm. Realice dos cortes paralelos separados entre sí 2,4 ± 0,1 mm longitudinalmente al tubo, utilizando un cúter Stanley con cuchilla #99E o equivalente. Los cortes deben atravesar completamente la capa de nylon y la imprimación hasta alcanzar el sustrato a lo largo de toda la longitud del tubo. Coloque seis muestras por fluido en un recipiente hermético. Llene el frasco con el fluido requerido según la Tabla 3, de modo que aproximadamente la mitad de cada muestra quede sumergida. Cierre herméticamente el recipiente. Sumerja las muestras durante el tiempo y a la temperatura indicados en la Tabla 3. Tras el tiempo de inmersión requerido, retire las muestras del fluido y séquelas con un paño de papel.
Tabla 3: Resistencia a fluidos
| Fluido | Tiempo (h) | Temperatura (°C) |
| Agua destilada | 504 | 23 ± 2 |
| Líquido para frenos (GM4653M) | 504 | 60 ± 2 |
| Gasolina oxidada (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Biodiésel (GMPT-5-005) | 504 | 23 ± 2 |
| Diésel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 de bajo pH (GMPT-6-023) | 504 | 23 ± 2 |
| Líquido refrigerante para motores (GM6277M) | 504 | 23 ± 2 |
| Disolvente para limpiaparabrisas (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedimiento de separación del recubrimiento.
Con el cúter, realice un corte perpendicular entre los dos cortes paralelos, cerca del extremo de la muestra que estuvo sumergida en el fluido. Con el borde de la hoja en dicho corte perpendicular, intente levantar o despegar la tira de nylon hasta que la sección pueda agarrarse con unas pinzas u otro utensilio equivalente. Despele hasta que la sección se rompa o se retire completamente a lo largo de toda la longitud del tubo. Si la tira no se retiró por completo, repita el procedimiento desde el extremo correspondiente a la fase vapor de la muestra.
3.5.5.2.3 Criterios de aceptación.
No debe observarse ningún signo de ampollamiento ni deslamination del nylon antes del procedimiento de separación del recubrimiento. Tras dicho procedimiento, la muestra se considera aceptable si la tira de nylon se rompe. Si no se rompe, la tira debe mostrar una falla cohesiva de la imprimación. Se define como falla cohesiva la evidencia visible de que la imprimación permanece adherida tanto a la tira de nylon como al sustrato del tubo.
3.5.5.3 Recubrimiento interno de níquel electrodepositado.
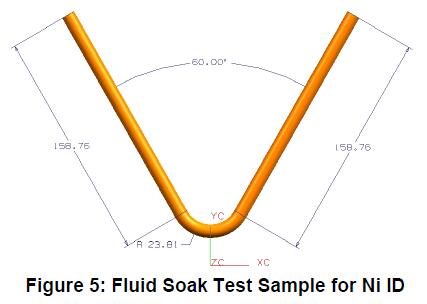
El tubo con revestimiento interior de níquel debe someterse a los fluidos enumerados a continuación utilizando muestras rectas de 100 mm y muestras de ensayo como se muestra en la Figura 5. Tres muestras de ensayo de cada configuración se expondrán durante 504 h a 60 °C (90 °C para biodiésel y diésel #2), llenándose hasta la mitad con los siguientes fluidos: biodiésel (GMPT-5-005), diésel #2 (GMPT-5-001), gasolina oxidada (GMPT-6-019), gasolina corrosiva bifásica (GMPT-6-020*) y E85 de bajo pH (GMPT-6-023). Tras 504 h de inmersión, las muestras se seccionarán longitudinalmente y se inspeccionarán: no se permitirá ninguna corrosión ni picaduras fuera de la zona de soldadura (zona afectada térmicamente). Cualquier corrosión dentro de la zona de soldadura (zona afectada térmicamente) requerirá la aprobación de Ingeniería de Materiales de GM.
Nota: La información relativa a los combustibles GMPT puede obtenerse poniéndose en contacto con Ingeniería de Materiales de GM Powertrain. Los combustibles deben adquirirse únicamente a proveedores autorizados por GM. Utilice el nivel de sufijo más actualizado para cada combustible, según lo indique el ingeniero de GM Powertrain.
3.5.6 Ensayo cíclico de corrosión (GM9505P, ciclo J o GM9540P).
3.5.6.1 Los tubos con protección anticorrosiva extendida (GE) se someterán a una prueba de rendimiento consistente en muestras de tubo correctamente conformadas (véase la Figura 3), sometidas a 10 ciclos (20 semanas) del ciclo J de GM9505P o a GM9540P, duración de ensayo D. Tras el ciclo, los tubos deberán superar una prueba de presión de 14 MPa para tubos de hasta 10,0 mm de diámetro exterior u 7 MPa para tubos de más de 10 mm de diámetro exterior. Para que esta prueba sea válida, no debe producirse corrosión desde el interior hacia el exterior que provoque un fallo en la prueba de presión. Por lo tanto, se recomienda fijar las conexiones del tubo en un bloque macizo de aluminio, manteniendo así el sistema cerrado durante la exposición.
Además, es aceptable sellar las conexiones con cera para mantener estas piezas funcionales durante la prueba de presión.
La frecuencia mínima aceptable para la realización de esta prueba deberá acordarse entre el proveedor y el contacto de proveedores de GM, y deberá documentarse en la presentación trimestral PPAP.
3.5.6.2 Aleación de zinc-aluminio – Nylon 11 o 12 extruido (GN).
Corte con cuchilla más corrosión cíclica GM9505P, Ciclo J, 10 ciclos (20 semanas). Utilizando tubos rectos con accesorios estándar, realizar rayados paralelos de 4 cm de longitud y separados 2,4 ± 0,1 mm entre sí, cerca del centro. Dentro de las 24 h posteriores al rayado, realizar la prueba de corrosión cíclica según GM9505P, Ciclo J, 10 ciclos (20 semanas). Tras completar los ciclos, el tubo debe superar una prueba de presión de 14 MPa para tubos de hasta 10,0 mm de diámetro exterior o de 7 MPa para tubos de más de 10 mm de diámetro exterior. Para que esta prueba sea válida, no debe producirse corrosión desde el interior hacia el exterior que provoque una falla en la prueba de presión. Por tanto, se recomienda fijar los accesorios del tubo en un bloque macizo de aluminio, manteniendo así el sistema herméticamente cerrado durante la exposición.
Además, es aceptable sellar las conexiones con cera para mantener estas piezas funcionales durante la prueba de presión.
Los resultados se informarán junto con la presentación para la aprobación de ingeniería.
3.6 Forma, dimensiones y calidad.
Los tubos de acero para automoción deben ser comercialmente redondos, lisos y libres de óxido y defectos que afecten su procesamiento o funcionalidad. El cordón de unión en el diámetro exterior del tubo puede ser aceptable mediante acuerdo con los compradores individuales; sin embargo, no deberá exceder la tolerancia del diámetro exterior ni interferir con la operación de conformado de embocadura ni con la obtención de juntas estancas. Un cordón en el interior es admisible, pero debe reducirse al mínimo exigido por una buena práctica de soldadura o brasado. Cuando se especifiquen longitudes determinadas, éstas deberán ser razonablemente rectas y sus extremos libres de rebabas.
3.6.1 Los tubos destinados a líneas hidráulicas de frenos deben tener una limpieza interna conforme a un máximo de 0,20 g por metro cuadrado de superficie interna, determinado según ASTM A254, Sección 8, Limpieza de la superficie interna.
3.6.2 Todos los recubrimientos deben resistir las condiciones normales de conformado, manipulación y almacenamiento a las que se somete el tubo, sin evidencia de descascarillado, descamación ni pérdida de adherencia al metal base. El bruñido longitudinal o periférico derivado de los procesos de fabricación y manipulación es aceptable.
3.7 Requisitos especiales.
Los requisitos especiales relativos a dimensiones, acabados, propiedades físicas o aplicaciones se acordarán entre el proveedor y el comprador.
3.8 Embalaje y marcado.
El material se entregará según lo especificado por el comprador. Los contenedores deberán estar claramente marcados con el nombre y dirección del proveedor, el número y nombre de la especificación del material, el número de orden de compra, el peso neto y cualquier otra información requerida por el comprador.
4 Proceso de fabricación
No aplicable.
5 Normas y reglamentos
5.1 Todos los materiales suministrados conforme a esta especificación deben cumplir los requisitos de GMW3001, Normas y reglamentos para especificaciones de materiales.
5.2 Todos los materiales suministrados bajo esta especificación deben cumplir con los requisitos de GMW3059, Sustancias restringidas y declarables para componentes.
6 Fuentes aprobadas
Se requiere la calificación técnica de una fuente aprobada para esta especificación. Únicamente las fuentes incluidas en el Archivo de Materiales de GM (MATSPC) bajo este número de especificación han sido calificadas por ingeniería como cumplidoras de los requisitos establecidos.
Apéndice A – Procedimiento para medir el espesor del recubrimiento de doble capa en tubos de acero para automoción
A1 Alcance
El procedimiento se utiliza para determinar el cumplimiento de un espesor mínimo especificado del recubrimiento y para establecer una correlación con los equipos utilizados para monitorear el espesor del recubrimiento en la producción. El sistema de recubrimiento consiste en un tubo de acero de bajo contenido de carbono como sustrato, con un ID descubierto o chapado en Ni, y un OD de aleación de zinc-aluminio seguido de un recubrimiento epoxi rico en aluminio o un recubrimiento extruido de Nylon 11 o 12. Los acabados se enumeran en GM123M/GM124M, bajo la designación de la Tabla 1: (GE), (GN) o (Ni). El procedimiento se utiliza para determinar el cumplimiento de un espesor mínimo especificado del recubrimiento y para establecer una correlación con los equipos utilizados para monitorear el espesor del recubrimiento en la producción. El sistema de recubrimiento consiste en un tubo de acero de bajo contenido de carbono como sustrato, con un ID descubierto o chapado en Ni, y un OD de aleación de zinc-aluminio seguido de un recubrimiento epoxi rico en aluminio o un recubrimiento extruido de Nylon 11 o 12. Los acabados se enumeran en GM123M/GM124M, bajo la designación de la Tabla 1: (GE), (GN) o (Ni).
A2 Normas de referencia
GM123M
GM124M
A3 Equipos utilizados
A3.1 Metalograf.
A3.2 Equipo de pulido metalográfico.
A4 Preparación de la muestra
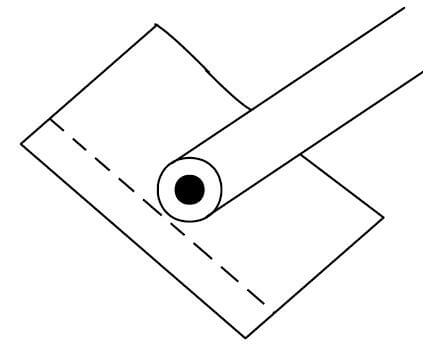
El tubo debe seccionarse en varias ubicaciones transversales para verificar el cumplimiento del espesor mínimo del recubrimiento. Las secciones deben desbarbillarse, limpiarse y secarse. Cada sección se envuelve individualmente en papel de aluminio, y dicho papel se moldea manualmente ajustándolo a la pieza (véase la Figura A1) antes del montaje. Es suficiente una sola capa de papel de aluminio, debiendo cubrirse completamente el tubo, con especial cuidado de no perforar el papel. Los pliegues y solapamientos excedentes deben quedar por encima del plano de pulido. Al montar, debe asegurarse que cada sección quede perpendicular al plano de pulido. Las muestras deben montarse mediante compresión con un polvo termoestable, como el ftalato de dialilo. El moldeo por compresión también sirve para ajustar firmemente el papel de aluminio al contorno del recubrimiento, logrando una excelente retención de bordes y una interfaz bien definida. El (los) montaje(s) debe(n) enfriarse lentamente hasta la temperatura ambiente para evitar la separación de los bordes.
A5 Procedimiento
A5.1 Preparación metalográfica.
A5.1.1 La sección montada se lija con una serie de papeles de lija cada vez más finos, comenzando con grano 180, seguido de 320 y finalmente 600, utilizando un buen caudal de agua como lubricante. Todo el lijado se realiza con presión ligera a moderada para minimizar el deslizamiento del recubrimiento.
A5.1.2 El porta-muestras se lava entre cada operación de lijado para eliminar cualquier residuo del medio abrasivo más grueso del paso anterior. Esto también evita la contaminación de las ruedas posteriores de lijado y pulido.
A5.1.3 La probeta debe girarse 90 grados entre cada etapa de lijado para minimizar la extracción de los recubrimientos más blandos y prevenir el deslizamiento en la interfaz entre la pintura epoxi o el recubrimiento de nylon y zinc-aluminio, así como en la interfaz entre zinc-aluminio y acero.
A5.1.4 Tras la última operación de lijado, lavar cuidadosamente, enjuagar con alcohol y secar antes de iniciar la secuencia final de pulido.
A5.1.5 El pulido final se lleva a cabo mediante ruedas de tela y compuestos de pulido con diamante. La secuencia recomendada es: 6 micras, seguida de 3, 1 y 0,25 micras. Una suspensión de alúmina de 0,05 micras puede utilizarse como último paso si se requiere una superficie libre de rayas. Sin embargo, la alúmina es alcalina y podría favorecer la aparición de manchas en la capa de zinc, dificultando la medición del espesor del recubrimiento. Por tanto, se recomienda omitir este paso hasta que se hayan completado las mediciones de espesor.
A5.1.6 Se aplica presión moderada únicamente durante el tiempo necesario para eliminar las rayas producidas en el paso anterior. Girar la muestra 90 grados entre cada rueda de pulido para garantizar que la integridad del recubrimiento no se vea afectada.
A5.1.7 La muestra se lava entre cada grado de micras para eliminar cualquier contaminante del paso anterior, tal como se hace también en la secuencia de lijado. Tras completar el pulido, el porta-muestras se lava con un jabón suave, se enjuaga y se seca completamente con metanol.
A5.2 Examen metalográfico & Mediciones de espesor.
A5.2.1 La muestra preparada se observa mediante el metalograf para asegurar que el porta-muestras esté relativamente libre de rayas y que las capas estén adheridas al tubo. Cada una de las interfaces del recubrimiento debe mostrar un buen contraste, sin deslizamiento ni extracción de los componentes microestructurales.
A5.2.2 Elija un aumento adecuado para resolver claramente las dos capas en la periferia de la sección transversal del tubo y la capa de níquel en el interior, cuando se especifique. Las mediciones se realizan generalmente a 500 o 1000 X.
A5.2.3 Inserte una retícula de medición adecuada en el recorrido óptico para medir el espesor de cada capa. Calibre la retícula con una escala micrométrica conocida o con una lámina antes de realizar cualquier medición.
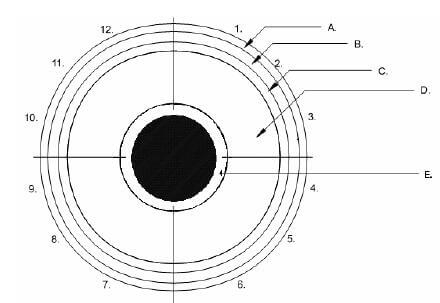
A5.2.4 Divida la periferia del tubo en cuatro cuadrantes separados. Marque la intersección de los extremos del envoltorio de lámina de aluminio a las 12 en punto. A partir de ahí, avanzando en sentido horario, marque cada sección subsiguiente a las 3, 6 y 9 en punto con respecto a la posición de las 12 en punto. En el campo de visión de cada cuadrante tome tres lecturas aleatorias que incluyan el valor de espesor mínimo (véanse las figuras A2 y A3). Informe cada una de las tres lecturas por cuadrante, para un total de 12 lecturas, tanto para las capas de zinc-aluminio y pintura epoxi o nylon como para el recubrimiento de níquel, cuando este último se especifique.
A5.2.5 Registre todos los valores de espesor y compárelos con las secciones aplicables de GM123M/GM124M. Los valores mínimos requeridos de espesor son los siguientes:
| Código | GE/P | GN | GE/Ni |
| Aleación de cinc-aluminio (μm mín.) | 3,0 | 3,0 | 3,0 |
| Pintura epoxi rica en aluminio (mín. μm) | 3,0 | – | 3,0 |
| Nylon 11 o 12 (μm mín.) | – | 150 | – |
| Níquel | – | – | 3,0 |