0. PREFAZIONE
0.1 Questa norma indiana è stata adottata dall’Indian Standards Institution il 15 luglio 1976, dopo che il progetto definito dal Comitato Settoriale «Tubi, tubazioni e raccordi in acciaio» era stato approvato dal Consiglio della Divisione «Strutture e metalli».
0.2 Si avvertiva da tempo la necessità di tubi in acciaio brasati al rame, specificamente impiegati nei settori automobilistico, della refrigerazione e delle cucine, per linee di carburante , linee freno, linee dell’olio e unità di riscaldamento e raffreddamento. Si auspica che questa norma fornisca le necessarie indicazioni all’industria e agli utilizzatori.
0.3 Nell’elaborazione di questa norma è stato preso spunto da ASTM A254-1970 «Specification for copper brazed steel tubing», pubblicata dall’American Society for Testing and Materials.
0.4 Ai fini della verifica della conformità a un determinato requisito della presente norma, il valore finale osservato o calcolato, che esprime il risultato di una prova o di un’analisi, deve essere arrotondato secondo IS : 2-1960*. Il numero di cifre significative conservato nel valore arrotondato deve corrispondere a quello del valore specificato nella presente norma.
1. AMBITO DI APPLICAZIONE
1.1 La presente norma riguarda due classi di tubi d’acciaio saldati al rame (Bundy), adatti a impieghi ingegneristici generali, in particolare nei settori automobilistico, della refrigerazione e delle cucine, per linee carburante, freno, olio, unità di riscaldamento e raffreddamento, ecc.
2. FORNITURA DEL MATERIALE 2.1 I requisiti generali relativi alla fornitura di tubi in acciaio brasati al rame devono conformarsi alla norma IS : 1387-1967.
3. FABBRICAZIONE
3.1 L’acciaio deve essere deossidato con alluminio, a crosta o ricoperto e deve essere prodotto mediante forno a fuoco aperto, forno elettrico, ossigeno basico o una combinazione di questi processi.
3.2 Il tubo deve essere realizzato mediante laminazione di nastro d’acciaio elettroplaccato in rame, formato successivamente in tubo e brasato in atmosfera riducente.
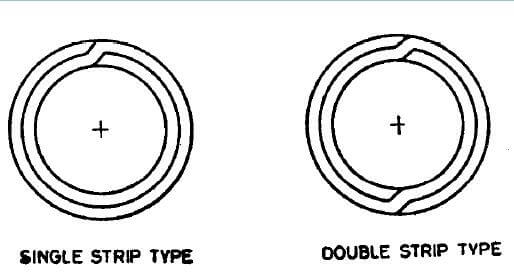
3.3 I tubi brasati di Classe 1 devono essere costruiti come illustrato nella Fig. 1.
3.4 I tubi brasati di Classe 2 devono essere costruiti come illustrato nella Fig. 2.
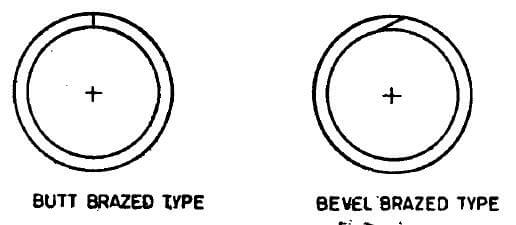
4. REQUISITI CHIMICI
4.1 L’acciaio, analizzato secondo le parti pertinenti della norma IS: 228, deve rispettare i seguenti requisiti:
| Elemento | Percentuale, max |
|---|---|
| Carbonio | 0,10 |
| Manganese | 0’50 |
| Fosforo | 0,035 |
| Zolfo | 0.035 |
4.2 Ogni colata deve essere analizzata dal produttore dell’acciaio per determinare le percentuali degli elementi specificati al punto 4.1. La composizione chimica così determinata deve essere comunicata all’acquirente dell’acciaio o al suo rappresentante e deve rispettare i requisiti indicati.
5. REQUISITI MECCANICI
5.1 Prova di trazione – I provini devono essere prelevati dalle estremità dei tubi (prima della lavorazione a freddo) e sottoposti a prova secondo la norma IS : 1894-19727, rispettando i seguenti requisiti:
| Resistenza a trazione | 290 N/mm²2, min |
| Resistenza allo snervamento | N/mm2, min |
| Allungamento su una lunghezza di misura di 65 mm | N/mm2, min |
5.2 Prova di appiattimento — La prova deve essere eseguita conformemente alla norma IS : 2328-1963:. Un anello di lunghezza non inferiore a 65 mm, ricavato da un’estremità di ciascun tubo prescelto, deve essere appiattito a freddo tra due superfici piane parallele senza presentare alcuna fessura o difetto, fino a quando le pareti interne risultino a contatto. Nel caso di tubi di Classe 2, la saldatura deve essere posizionata in modo da subire la massima deformazione durante l’appiattimento.
5.3 Prova di espansione – Deve essere eseguita conformemente alla norma IS : 2335-19635. Un tratto di tubo lungo circa 50 mm deve resistere all’espansione su un mandrino conico o su un cono con angolo al vertice di 30° fino a quando il diametro esterno all’estremità espansa risulti aumentato del 20 % senza presentare fessurazioni o altri difetti. Prima della prova di espansione, i tubi devono essere tagliati con bordo squadrato, svasati e sgrassati. Durante la prova di espansione, il tubo e il cono devono mantenere un perfetto concentrico.
5.4 Prova di piegatura — La prova deve essere eseguita conformemente alla norma IS : 2329-1963*. Il tubo prescelto per la prova deve resistere alla piegatura attorno a un mandrino cilindrico per un angolo di 360°, con la saldatura disposta a 90° rispetto al piano di piegatura. Il diametro del mandrino deve essere pari a sei volte il diametro esterno. Il provino deve superare tale prova senza presentare incrinature, piegamenti anomali (kinking) o altri difetti.
5.5 Prova di taglio per piegatura — Se un tratto di tubo tagliato e piegato manualmente a forma di forcina (con la saldatura sul lato interno) si rompe per flessione inversa nel raggio di curvatura, in direzione perpendicolare all’asse della piegatura, le pareti del tubo non devono separarsi né la saldatura deve fessurarsi.
5.6 Prove non distruttive — I tubi devono essere sottoposti a controllo al 100 % per difetti di brasatura e superficiali mediante prove non distruttive durante la produzione (vedere IS : 4853-19687 e IS : 7343-1974).
6. PROVA IDRAULICA
6.1 Ogni tubo deve essere in grado di resistere alla prova idraulica per un periodo di 5 secondi senza presentare alcun segno di cedimento, a una pressione calcolata secondo la seguente equazione:
P=2St/D
dove
P = pressione idraulica in N/mm²2;
S = tensione ammissibile del materiale, ovvero;
11O N/mm² per Classe I
45 N/mm² per la Classe II;
t = spessore della tubazione in mm; e
D = diametro esterno del tubo in mm.
7. PULIZIA DELLA SUPERFICIE INTERNA
7.1 Qualora specificato dall’acquirente, i tubi destinati ad alcune applicazioni, quali i condensatori per impianti frigoriferi, devono rispettare i seguenti requisiti di pulizia interna.
7.1.1 Quando un tratto di tubo viene lavato internamente con cloroformio o tricloroetilene redistillati, il residuo lasciato dopo l’evaporazione del solvente non deve superare 0,194 g/m² di superficie interna. Per eseguire la prova, versare 100 ml di solvente attraverso il tubo e raccoglierlo. La lunghezza totale di tubo sottoposta a prova deve essere non inferiore a 12,2 m, anche se tale lunghezza totale può essere ottenuta lavando diversi tratti separati e facendo scorrere lo stesso solvente attraverso ciascuno di essi in successione. Evaporare il solvente su bagnomaria o su bagnomaria caldo e asciugare a 110 °C fino alla completa eliminazione dei vapori.
7.2 Per mantenere questo livello di pulizia durante spedizione, movimentazione e stoccaggio, l’acquirente può richiedere al produttore di sigillare le estremità dei tubi con tappi o chiusure.
8. TOLLERANZE DIMENSIONALI
8.1 I tubi devono rispettare le tolleranze dimensionali ammesse specificate di seguito:
| Diametro esterno | |
| Sotto 4,8 mm | ±0,05 mm |
| da 4,8 mm a 95 mm incluso | ±0,08 mm |
| Oltre 9,5 mm fino a 15,9 mm compreso | ±0,10 mm |
| Spessore parete | |
| 0,50 mm fino a 0,76 mm compreso | ±0,08 mm |
| Oltre ~0,76 mm fino a 1,25 mm compreso | ±0,09 mm |
| Lunghezza | |
| Fino a 0,5 m compreso | ±0,75 mm |
| Oltre 0,5 m fino a 1,0 m compreso | ±1,5 mm |
| Oltre 1,0 m fino a 2,0 m compreso | ±3,0 mm |
| Oltre 2,0 m fino a 3,0 m compreso | ±6,0 mm |
| Oltre 3,0 m | +25,0 mm -0,0 mm |
9. LAVORAZIONE
9.1 I tubi finiti devono essere puliti, lisci e rotondi sia all’interno che all’esterno e devono essere privi di ruggine, calamina e difetti che ne compromettano la lavorabilità e l’idoneità all’uso. I tubi finiti devono essere ragionevolmente dritti.
10. REQUISITI AGGIUNTIVI
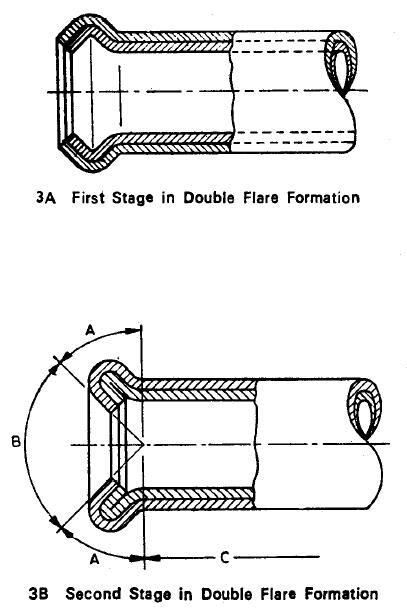
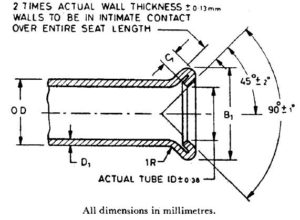
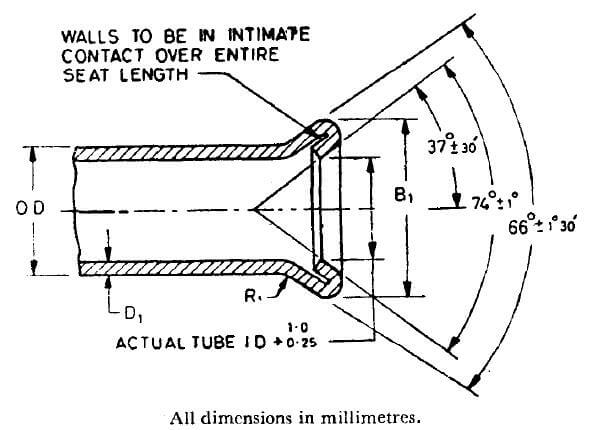
10.1 Prova di svasatura – I tubi di Classe 1 devono resistere alla svasatura doppia alle dimensioni indicate nelle Tabelle 1 e 2. La svasatura doppia deve essere eseguita su estremità dei tubi squadrate e sgrassate, utilizzando uno strumento manuale o una pressa a comando meccanico, in due fasi. Nella prima fase uno strumento forma il rigonfiamento (vedere Fig. 3A), mentre nella seconda fase un altro strumento conferisce la forma finale (vedere Fig. 3B).
I tubi non devono presentare fessurazioni attraverso la parete nel diametro maggiore del svasamento. È ammessa una separazione del giunto sovrapposto esterno solo nell’area A (vedi Fig. 3) all’estremità svasata del tubo. Tale separazione non deve superare i 3,0 mm di lunghezza e deve interessare esclusivamente lo spessore esterno. Non è ammessa alcuna separazione della saldatura nelle seguenti aree:
a) Area B (sede della svasatura, definita come la superficie compresa nell’angolo al vertice di 90°): la superficie conica deve essere liscia e priva di crepe o altre irregolarità che potrebbero causare perdite dopo il montaggio.
b) Area C (superficie oltre la lunghezza della doppia spessore fessurata dalla svasatura).
| NOMINALE ESTERNO DIAMETRO | DOPPIA SVASATURA DIAM., B1 | LUNGHEZZA CONIATA C1, min | Spessore parete D1 , Max | |
| Max | Min | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11.11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12.7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14.29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15.88 | 19.6 | 19.2 | 1,6 | 1,24 |
| NOMINALE ESTERNO DIAMETRO | DOPPIA SVASATURA DIAM., B1 | LUNGHEZZA CONIATA C1, min | Spessore parete D1 , Max | |
| Max | Min | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12.7 | 16.7 | 16.0 | 1,0±0,5 | 1,24 |
| 15.88 | 20.0 | 19.3 | 1,0±0,5 | 1,24 |
10.2 Rivestimento esterno – La superficie esterna dei tubi deve presentare un rivestimento di lega piombo-stagno applicato a caldo o di zinco elettrodepositato, come specificato dall’acquirente. Il peso e gli altri requisiti del rivestimento devono essere concordati tra produttore e acquirente.
10.3 Finitura delle estremità – Qualora specificato dall’acquirente, i tubi finiti devono avere estremità lisce e prive di bave.
11. Marcatura
11.1 Le seguenti informazioni devono essere riportate su un’etichetta o un cartellino fissato in modo sicuro ai fasci o alle scatole in cui i tubi vengono spediti:
a) Nome del produttore o marchio commerciale,
b) le dimensioni, e
c) Classe dei tubi.
11.1.1 I tubi possono essere inoltre contrassegnati con il Marchio di Certificazione ISI.
NOTA – L’uso del Marchio di Certificazione ISI è regolato dalle disposizioni della legge dell’Istituto Indiano delle Norme (Marchi di Certificazione) e dai Regolamenti e Norme emanati in base alla stessa. Il marchio ISI sui prodotti coperti da una norma indiana garantisce che tali prodotti sono stati realizzati conformemente ai requisiti della norma stessa, nell’ambito di un sistema ben definito di ispezione, prove e controllo qualità ideato e supervisionato dall’ISI e gestito dal produttore. I prodotti contrassegnati ISI sono inoltre sottoposti a controlli continui da parte dell’ISI per verificarne la conformità alla norma, come ulteriore garanzia. Ulteriori informazioni sulle condizioni alle quali può essere rilasciata ai produttori o trasformatori una licenza per l’uso del Marchio di Certificazione ISI , sono disponibili presso l’Istituto Indiano delle Norme.
12. INFORMAZIONI DA FORNIRE DA PARTE DELL’ACQUIRENTE
12.1 L’acquirente deve indicare nella sua richiesta o nell’ordine:
a) le dimensioni (diametro esterno, spessore di parete e lunghezza dei tubi);
b) la classe di tubo richiesta;
c) la pulizia della superficie interna, ove richiesta&;
d) il rivestimento esterno, ove richiesto; e
e) prescrizioni particolari, se presenti.