Esta norma se aplica a tubos de acero corrugados de doble capa soldados por bronceado, destinados a las canalizaciones de sistemas hidráulicos de cosechadoras, tractores, automóviles, refrigeradores domésticos, etc.
1. Gama de productos
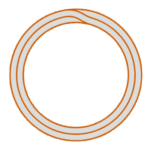
1.1. La forma, las dimensiones y la masa de 1 m de tubos deben corresponder a las indicadas en la Fig. 1 y en la Tabla 1.
Tabla 1 Tamaños & Pesos
| Diámetro exterior | Peso, kg/metro | ||
| Espesor de pared | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1.2. La longitud del tubo se fabrica:
dimensional: de 3 a 6 m; según solicitud del cliente, se permite fabricar tubos de medición de hasta 9 m de longitud;
no dimensional: de 1 a 6 m; a petición del usuario, se permite fabricar tubos no dimensionales de más de 6 m de longitud;
múltiplos: dentro de los límites de tubos no dimensionales con una multiplicidad de al menos 100 mm.
La tolerancia permitida para cada corte de una longitud múltiple no deberá superar los 5 mm. A petición del consumidor, se permite otra tolerancia.
1.3. Las desviaciones límite a lo largo de la longitud de los tubos de medición y múltiples no deben superar +10 mm.
1.4. Las desviaciones límite del diámetro exterior y del espesor de pared no deben superar las especificadas en la Tabla 2.
A petición del cliente, se fabrican tubos de mayor precisión: con un diámetro de 10 mm y una desviación máxima en el diámetro de ± 0,05; diámetro hasta 6 mm con una desviación máxima en el espesor de pared de no más de (–0,07, +0,05) mm.
1.5. A petición del consumidor, los tubos se fabrican con una tolerancia desplazada para el diámetro exterior, mientras que las desviaciones máximas se establecen mediante acuerdo entre el fabricante y el consumidor y no deben superar la desviación bilateral total indicada en la Tabla 2. En este caso,
Tabla 2: Tolerancias de tamaños &mm
| Diámetro exterior | Tolerancias del diámetro exterior (OD) | Tolerancias del espesor de pared | ||
| Normal | Alto | Normal | Alto | |
| Menos de 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 y superior | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| de 10 a 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. La ovalidad y la diferencia en los tubos no deben provocar que las dimensiones de los tubos excedan las desviaciones límite, respectivamente, para el diámetro exterior y el espesor de pared.
1.7. La curvatura de los tubos por cada 1 m de longitud no debe superar los 6 mm para tubos de precisión normal y 5 mm para tubos de alta precisión.
A petición del cliente, la curvatura de los tubos no deberá superar los 3 mm por cada 1 m de longitud.
1.8. Los extremos de los tubos deben cortarse en ángulo recto. Los extremos de los tubos de medición deben limpiarse de rebabas. A petición del consumidor, se permite la fabricación de tubos de medición sin eliminación de rebabas.
Ejemplos de marcado:
Tubo con diámetro exterior de 8 mm y espesor de pared de 0,7 mm, longitud de 3000 mm, fabricado en acero 08kp:
Tubo 8 х 0,7 х 3000-08кп GOST 11249-80
Lo mismo, longitud múltiplo de 100 mm:
Tubo 8×0.7x100kr-08kp GOST 11249-80
Lo mismo, longitud ilimitada:
Tubo 8х0,7-08кп GOST 11249-80
En la designación de tubos de precisión aumentada, tras la palabra «tubo» se añade la letra «P»; los tubos de la categoría de mayor calidad se indican con la letra «B», por ejemplo:
Tubo P 8×0,7-08кп GOST 11249-80
Tubo en 8×0,7×7950-08кп GOST 11249-80
2. REQUISITOS TÉCNICOS
2.1. Los tubos se fabrican conforme a los requisitos de esta norma para las regulaciones tecnológicas aprobadas según el procedimiento establecido.
Los tubos se fabrican a partir de banda de acero de los grados 08kp y 10 conforme a GOST 1050-88 y de 08Yu conforme a GOST 9045-93.
2.2. Los tubos deben soldarse con cobre sobre toda la superficie de contacto entre las capas, en atmósfera protectora.
No se permiten bordes unidos.
Se permiten capas despreciables y lamentables, siempre que no provoquen la formación de ondulaciones ni protuberancias en la curvatura realizada conforme a los requisitos del apartado 2.9.
2.3. Las superficies exterior e interior de los tubos deben estar libres de grietas, inclusiones, defectos y deslamaciones, así como de óxido.
Se permiten riesgos, cáscaras, arañazos y abolladuras dentro de los límites de las variaciones del espesor de pared; influjos locales insignificantes de cobre dentro de los límites de las desviaciones del diámetro exterior; color superficial no uniforme.
En la superficie interna de los tubos no debe haber suciedad ni productos de combustión de lubricantes; además, la contaminación residual de la superficie interna no debe superar los 0.350 g/m²2.
A petición del consumidor, la contaminación residual de la superficie interior de los tubos no deberá superar los 0,177 g/m2.
2.4. Las propiedades mecánicas del metal del tubo deben cumplir con las normas especificadas en la Tabla 3.
A petición del consumidor, la elongación relativa () para tubos con diámetro de hasta 6 mm deberá ser como mínimo del 30 %; para tubos con diámetro superior a 6 mm, del grado de acero 08kp como mínimo del 27 %, y del grado de acero 10 no inferior al 26 %.
| Grado de acero | Diámetro exterior (OD), mm | Resistencia a la tracción, MPa | Alargamiento, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & menos | 294 | 29 |
| Superior a 6 | 26 | ||
| 10 | 6 & menos | 26 | |
| Superior a 6 | 25 |
2.5. A solicitud del cliente, los tubos se fabrican con superficie exterior galvanizada. El espesor del recubrimiento de zinc debe ser de al menos 12 µm.
2.6. Los tubos deben resistir una presión hidráulica de 18,4 MPa (180 kgf/cm2 ). A petición del cliente, los tubos deben soportar una presión hidráulica de 35,7 MPa (350 kgf/cm²)2).
2.7. Los tubos deben resistir una doble embocadura sin presentar grietas ni deslamaciones, con un radio de transición exterior r = 1,0 ± 0,2 mm.
El diámetro de la brida formada en la doble brida debe corresponder al indicado en la Tabla 4.
| Diámetro exterior (OD) del tubo (mm) | Diámetro del abocinado (mín., mm) | Diámetro exterior (OD) del tubo (mm) | Diámetro del abocinado (mín., mm) | Diámetro exterior (OD) del tubo (mm) | Diámetro del abocinado (mín., mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Los tubos deben resistir el aplastamiento sin que se rompa el borde exterior, hasta una distancia entre los planos de aplastamiento igual a 4S (S = espesor nominal de pared).
Los tubos cuya elongación relativa sea de al menos el 30 % deben resistir la aplastamiento hasta una distancia entre los planos de aplastamiento igual a 3S.
2.9. Los tubos deben resistir la flexión alrededor de un mandril cuyo radio sea igual a tres veces el diámetro exterior.
2.10. Los tubos deben resistir la expansión hasta que el diámetro exterior aumente un 20%.
3. REGLAS DE ACEPTACIÓN
3.1. Los tubos se aceptan por lotes. El lote estará compuesto por tubos del mismo diámetro, espesor de pared y grado de acero, y deberá acompañarse de un único documento de calidad que contenga:
- La marca comercial o el nombre del fabricante y su marca registrada;
- Nombre de la empresa consumidora;
- Designación de esta norma;
- El tamaño de los tubos;
- Grado de acero;
- Número de fusión o lote; la composición química de los tubos metálicos deberá ajustarse al documento sobre calidad del fabricante de la palanquilla;
- Metro y número de tubos en piezas;
- Resultados del ensayo.
El número de tubos por lote no debe exceder de 500 piezas.
3.2. En caso de desacuerdo sobre la evaluación de la calidad de la composición química del metal, se seleccionará un tubo del lote para su inspección.
3,3. La inspección de la superficie exterior, las dimensiones y la calidad de la soldadura se realiza en cada lote de tubos.
3.4. Para verificar la contaminación de la superficie interna, se toma un tubo del lote. El control de la contaminación de la superficie interna de los tubos se realiza a solicitud del consumidor.
3.5. Para los ensayos de tracción, doble flexión, aplastamiento, curvatura, distribución, presión hidráulica hasta la rotura y verificación del espesor del recubrimiento de cinc, se toman dos tubos del lote. El ensayo de distribución de los tubos se realiza a solicitud del consumidor.
3.6. Para ensayar los tubos mediante presión hidráulica, se toma al menos el 1 % de los tubos del lote.
3.7. Al recibir resultados insatisfactorios en cualquiera de los indicadores ensayados, se repetirán las pruebas con el doble del número de tubos seleccionados del mismo lote.
Los resultados de los ensayos repetidos son aplicables a todo el lote.
4. MÉTODOS DE ENSAYO
4.1. Para control de calidad, se corta una muestra de cada tubo seleccionado.
4.2. La composición química del acero se determina de conformidad con las normas GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87 y GOST 22536.6-88. Las muestras para la determinación de la composición química se seleccionan conforme a la norma GOST 7565-81.
4.3. El examen de la superficie exterior se lleva a cabo sin utilizar dispositivos de aumento.
4.4. La contaminación residual de la superficie interna de los tubos se controla pesando la muestra en una balanza analítica antes y después del lavado de la superficie interna del tubo con un disolvente, sobre una longitud de 0,5–1 m enrollada en forma de hélice, y tras su secado. Como disolvente, utilícese gasolina B-70 conforme a la norma GOST 3134-78 o freón 113 según la norma GOST 23844-79.
4,4a. El control del espesor del recubrimiento de zinc se lleva a cabo mediante el método de gota, conforme a la norma GOST 9.302-88.
4.5. La calidad de la soldadura fuerte de los tubos se verifica mediante métodos de control no destructivos, de acuerdo con la documentación técnica. En caso de desacuerdos surgidos durante el control de los tubos mediante métodos no destructivos, se realizará una prueba de doblado.
4.6. La longitud se mide con una cinta métrica conforme a la norma GOST 7502-98.
El diámetro exterior de los tubos y el espesor de pared se miden mediante micrómetro conforme a GOST 6507-90.
La curvatura de los tubos se mide mediante una regla de calibración conforme a la norma GOST 8026-92 y una sonda para ensayos no destructivos (ND).
4.7. El ensayo de tracción se lleva a cabo conforme a la norma GOST 10006-80 sobre una probeta corta en forma de un trozo de tubo.
4.8. El ensayo bilateral se llevará a cabo conforme a los requisitos del apartado 2.8.
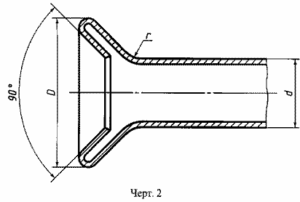
4.9. La prueba de aplanamiento se lleva a cabo de conformidad con la norma GOST 8695-75. Durante la prueba, el borde exterior debe desplazarse a lo largo de la línea de máxima flexión.
4.10. El ensayo de doblado se realiza según GOST 3728-78 con uso de material de aporte.
4.11. El ensayo de distribución se lleva a cabo conforme a GOST 8694-75 utilizando un cono cónico de 1:10.
Los tubos sometidos a la prueba de distribución no están sujetos a la prueba de aplastamiento.
4.12. La prueba hidráulica de los tubos se realiza según GOST 3845-75 con un tiempo de mantenimiento de al menos 5 s.
La prueba hidráulica de los tubos antes de su destrucción se lleva a cabo según la documentación técnica.
5. MARCADO, EMBALAJE, TRANSPORTE Y ALMACENAMIENTO
5.1. Marcado, embalaje, transporte y almacenamiento de tubos: conforme a GOST 10692-80.
5.1.1. Mediante acuerdo entre el fabricante y el consumidor, se permite embalar los tubos en paquetes o haces. En este caso, los tubos deberán sujetarse con alambre según GOST 3282-74 en tres puntos, envolverse longitudinalmente y en los extremos con papel engrasado conforme a GOST 8828-89, y posteriormente cubrirse con material de embalaje (esteras, tela no tejida, desechos o fibras artificiales), fijándose nuevamente con alambre según GOST 3282-74 en al menos tres puntos.
5.2. Embalaje de los tubos: a solicitud del consumidor.
5.2.1. Cada lote se ata con alambre conforme a la norma GOST 3282-74 o con cinta conforme a la norma GOST 3560-73, en al menos cuatro puntos.
5.2.2. Los tubos se entregan en paquetes compuestos por varios lotes, siendo un grado de acero el número total en un paquete, sin superar los 15 000 m.
5.2.3. Para evitar la entrada de humedad y suciedad en los tubos, cada paquete de tubos debe envolverse longitudinalmente, en su totalidad, con dos capas de papel parafinado conforme a la norma GOST 9569-79 o con papel asfáltico conforme a la norma GOST 515-77. En los extremos del paquete, el papel debe sellarse cuidadosamente; a continuación, los extremos del paquete deben envolverse con tela de embalaje conforme a la norma GOST 30090-93 o con tela de fibras artificiales o no tejida, o con materiales filmógenos, a una distancia de no menos de 1 m desde cada extremo. Los tubos embalados deben colocarse sobre rejillas de madera y atarse firmemente con cinta de embalaje conforme a la norma GOST 3560-73 o con alambre conforme a la norma GOST 3282-74. La distancia entre los puntos de sujeción no debe superar los 1,5 m. La longitud de una rejilla debe abarcar al menos dos puntos de sujeción. Las rejillas deben sobresalir más allá de los extremos del paquete una longitud no superior a 30 mm.