Haga clic aquí para obtener más información sobre nuestras líneas de freno y productos relacionados.
1. Alcance
Esta norma especifica las tuberías metálicas destinadas principalmente a sistemas de frenos, combustible y lubricación de automóviles (en lo sucesivo denominadas «tuberías»).
Observaciones:
Las normas aplicables a esta norma se indican a continuación.
JIS G3141Chapas y tiras de acero al carbono laminadas en frío
JIS G3445Tubos de acero al carbono para usos estructurales en maquinaria
JIS G 3472Tubos de acero al carbono soldados por resistencia eléctrica para usos estructurales en automóviles
JIS H 3300Tubos y tuberías sin costura de cobre y aleaciones de cobre
JIS Z 2241Método de ensayo de tracción para materiales metálicos
JIS Z2244Método de ensayo de dureza Vickers
JIS Z2251Método de ensayo de microdureza Vickers y Knoop
JASO M 104Método de ensayo para tubos de freno automotriz
2. Clasificación
2.1 Tipo de tubo
Los tubos se clasificarán en los siguientes 4 grupos:
Tabla 1 Tubos para automoción
| Tipo | Código | Ejemplo de aplicación |
|---|---|---|
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | TDW | Tubo principalmente para frenos |
| Tubos soldados de acero de bajo contenido en carbono | TSW | Tubo principalmente para combustible y lubricación |
| Tubos de acero al carbono para usos estructurales en maquinaria | STKM 11J | Tubo para refrigeración, etc. |
| Tubos y tuberías sin costura de cobre y aleaciones de cobre | C1201 o C1220 | Tubo principalmente para frenos neumáticos |
2.2 Clasificación del tratamiento superficial
Los tubos se clasificarán según la tabla adjunta, de acuerdo con los tipos de tratamiento superficial:
Tabla 2: Tratamiento superficial
| Tipo | |||||||||
| Sin tratamiento superficial | Recubrimiento por inmersión de aleación estaño-plomo | Recubrimiento electrolítico de cinc | Película orgánica sobre recubrimiento electrolítico de zinc | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubos soldados de acero de bajo contenido en carbono | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubos de acero al carbono para usos estructurales en maquinaria | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Tubos y tuberías sin costura de cobre y aleaciones de cobre | C1201 o C1220 | ||||||||
3. Calidad
3.1 Apariencia
Tanto el interior como el exterior del tubo terminado deben ser lisos y estar libres de grietas, defectos o corrosión.
3.2 Composición química
La composición química del tubo deberá cumplir con JIS G3141, JIS G3445, JIS G 3472 y JIS H 3300.
3.3 Propiedades mecánicas
La propiedad mecánica de los tubos deberá cumplir lo especificado en la Tabla 3.
Tabla 3: Propiedades mecánicas
| Tipo | Código | Resistencia a la tracción MPa | Límite elástico MPa | Alargamiento % | Dureza HV | Expansión por doblado, doblado plano |
|---|---|---|---|---|---|---|
Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | TDW | No inferior a 294 | No inferior a 176 | No inferior a 25 | No más de HV150 | La pared del tubo no deberá presentar defectos ni grietas tras la realización de los ensayos especificados en la Tabla 10 |
| Tubos soldados de acero de bajo contenido en carbono | TSW | |||||
| Tubos de acero al carbono para usos estructurales en maquinaria | STKM 11J | No inferior a 294 | No inferior a 30 | |||
| Tubos y tuberías sin costura de cobre y aleaciones de cobre | C1201 o C1220 | No inferior a 206 | No inferior a 40 |
3.4 Tratamiento superficial
(1) El espesor del tratamiento superficial deberá ajustarse a lo indicado en la Tabla 4 y la Tabla 5.
Tabla 4: Espesor del tratamiento superficial interior
| Tipo | Código | Espesor del tratamiento de la superficie interior |
|---|---|---|
| Tubos soldados de acero bajo en carbono de doble pared | TDW | Tal como se recubre con cobre para el proceso de fusión |
| Tubos soldados de acero bajo en carbono | TSW | Recubrimiento de cobre de al menos 3 μm |
| Tubos de acero al carbono para usos estructurales en maquinaria | STKM 11J | – |
| Tubos y cañerías sin costura de cobre y aleaciones de cobre | C1201 o C1220 | – |
Tabla 5: Espesor del tratamiento superficial exterior
| Tipo | Espesor del tratamiento de la superficie exterior | ||||||
| Recubrimiento de aleación estaño-plomo por inmersión | Recubrimiento electrolítico de cinc | Película orgánica sobre recubrimiento electrolítico de zinc | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | Promedio de 6 μm, mínimo de 3 μm | No menos de 8 μm | No inferior a 13 μm | No inferior a 25 μm | Recubrimiento de cinc no inferior a 8 μm | Recubrimiento de cinc no inferior a 13 μm | Recubrimiento de cinc no inferior a 25 μm |
| Película orgánica: promedio 20 μm, mínimo 10 μm | |||||||
| Tubos soldados de acero de bajo contenido en carbono | Recubrimiento de cinc no inferior a 8 μm | Recubrimiento de cinc no inferior a 13 μm | Recubrimiento de cinc no inferior a 25 μm | ||||
| Película orgánica: promedio 20 μm, mínimo 10 μm | |||||||
| Tubos de acero al carbono para usos estructurales en maquinaria | |||||||
| Tubos y tuberías sin costura de cobre y aleaciones de cobre | No se requerirá ningún tratamiento | ||||||
(2) Resistencia a la corrosión
El ensayo se realizará conforme al ensayo de corrosión especificado en la Tabla 10 y cumplirá los requisitos indicados en la Tabla 6.
Tabla 6: Resistencia a la corrosión
| Tipo y código del recubrimiento | Criterios | ||
| Tiempo transcurrido hasta la formación del producto blanco de corrosión (h) | Tiempo transcurrido hasta la aparición de óxido (óxido rojo) (h) | ||
| Recubrimiento electrolítico de zinc | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Recubrimiento sumergido de aleación estaño-plomo | T | El óxido de hierro (óxido rojo) deberá aparecer en 5 puntos o menos por cada 50 cm.2en 24 horas. | |
| Película orgánica sobre recubrimiento electrolítico de zinc | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Rendimiento de la película orgánica
El rendimiento de la película orgánica deberá ajustarse a lo especificado en la Tabla 6 y cumplir los requisitos establecidos en la Tabla 7, tras la realización de los ensayos indicados en la Tabla 10 según proceda.
Tabla 7: Rendimiento de la película orgánica
| Elementos de ensayo | Criterios |
|---|---|
| Ensayo de flexión | No deben aparecer descamación, grietas ni arrugas. |
| Ensayo de descascarillado | No debe haber descamación ni grietas evidentes. |
| Ensayo de ciclos térmicos | No deben aparecer ampollas ni descamación. |
| Ensayo con agua tibia | No deben aparecer ampollas, descamación, grietas ni disolución. |
| Ensayo de resistencia a fluidos | No deben aparecer ampollas, descamación, grietas ni disolución. |
| Ensayo de resistencia al ozono | No deben aparecer descamación ni grietas. |
3.5 Presión garantizada y presión de rotura
Los tubos se ensayarán conforme a la Tabla 10 y resistirán la presión garantizada especificada en la Tabla 8 sin sufrir deformaciones perjudiciales.
Tabla 8 Presión de garantía y presión de rotura
| Tipo | Código | Diámetro nominal | Presión de garantía (MPa) | Presión de rotura MPa |
|---|---|---|---|---|
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | TDW | <4.76 6 y 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tubos soldados de acero de bajo contenido en carbono | TSW | <6.35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tubos de acero al carbono para usos estructurales en maquinaria | STKM 11J | |||
| Tubos y tuberías sin costura de cobre y aleaciones de cobre | C1201 o C1220 | De conformidad con JIS H 3300 | ||
Tabla 9 Diámetro nominal y dimensiones
| Diámetro nominal | diámetro exterior | Espesor | Tolerancia | ||||
| Dimensión estándar | Tolerancia | Dimensión estándar | |||||
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | Tubos soldados de acero de bajo contenido en carbono | Tubos de acero al carbono para usos estructurales en maquinaria | Tubos sin costura de cobre y aleaciones de cobre | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0.9 1.0 | 1,0 | |||
| 12.7 | 12.7 | 0.9 1.0 | 0.9 1.0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1.0 1.2 | ||||
| 18 | 18 | 1.0 1.2 | 1,0 | ||||
| 19 | 19 | 1.0 1.2 | |||||
| 20 | 20 | 1.0 1.2 | 1,0 | ||||
| 21 | 21 | 1.0 1.2 | |||||
| 22 | 22 | 1.0 1.2 | 1,0 | ||||
| 22.2 | 22.2 | 1.0 1.2 | |||||
Tabla 10 Método de ensayo
| Artículo | Tipo | ||||||||||
| Tubo de acero de baja aleación de carbono de doble pared soldado al cobre | Tubos soldados de acero de bajo contenido en carbono | Tubos de acero al carbono para usos estructurales en maquinaria | Tubos y tuberías sin costura de cobre y aleaciones de cobre | ||||||||
| Ensayo de tracción | De conformidad con JIS Z2241 (Método de ensayo de tracción para materiales metálicos). | ||||||||||
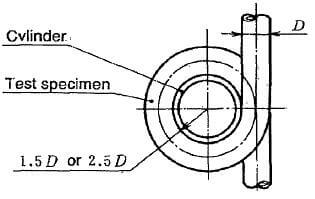
| Prueba de doblado | Ejemplo: verificación de la aparición de defectos, grietas u otros fallos tras doblar el tubo 360 grados alrededor de un cilindro cuyo radio se indica a continuación.
| – | |||||||||
| Prueba de expansión | (1) La longitud de la probeta de ensayo será de 100 mm. (2) Examinar si aparecen defectos o grietas cuando se introduce una herramienta cónica con una inclinación de 1/10 en uno de los extremos de la probeta y se expande esta hasta que el diámetro de la cara final aumente un 20 %. | (1) La longitud de la probeta de ensayo será de 100 mm. (2) Examinar si aparecen defectos o grietas cuando se introduce una herramienta cónica de 60 grados en uno de los extremos de la probeta y se expande esta hasta que el diámetro de la cara final aumente un 20 %. | De conformidad con JIS H 3300 | ||||||||
| Ensayo en desarrollo | – | (1) La longitud de la probeta de ensayo será de 100 mm. (2) Ejemplo: comprobar si aparecen defectos perjudiciales tales como grietas o descamaciones en la soldadura, al dividir longitudinalmente la probeta en dos mitades simétricas respecto a la soldadura (ángulo de 90 grados a cada lado de la soldadura) y desarrollarla para formar una placa plana. | – | ||||||||
| Prueba de aplastamiento y flexión | (1) La longitud de la probeta de ensayo será de 100 mm. (2) Examinar si aparecen defectos o grietas cuando la probeta se sujeta entre placas paralelas, las cuales se comprimen de modo que el interior del tubo entre en contacto íntimo, logrando así una probeta plana; seguidamente, dicha probeta plana se dobla 90 grados respecto al eje, alrededor de un cilindro cuyo diámetro sea tres veces el espesor de pared del tubo, y posteriormente se estira nuevamente hasta quedar recta. | ||||||||||
| Prueba de aplastamiento | (1) La longitud de la probeta de ensayo será de 100 mm. (2) Examinar si aparecen defectos o grietas cuando la probeta se sujeta entre placas paralelas, las cuales se comprimen de modo que la distancia entre ellas sea igual a tres veces el espesor de pared del tubo. Durante la compresión, la soldadura del tubo debe colocarse formando un ángulo de 90 grados respecto a la dirección de la fuerza aplicada. | De conformidad con JIS H 3300 | |||||||||
| Prueba de presión de garantía | Verificar si ocurre alguna fuga u otro defecto cuando el tubo se somete a la presión hidráulica especificada y se mantiene durante 5 minutos. | – | |||||||||
| Prueba de presión de rotura | De conformidad con el apartado 5.10 especificado en JASO M104. | – | |||||||||
| Prueba de espesor del tratamiento superficial | La práctica estándar será el ensayo microscópico. | – | |||||||||
| Ensayo de resistencia a la corrosión | De conformidad con el apartado 5.6, ensayo de niebla salina neutra, especificado en JASO M104. | – | |||||||||
| Prueba de rendimiento de la capa | De conformidad con el apartado 5. (método de ensayo) especificado en JASO M104. | – | |||||||||
| Prueba de dureza | De conformidad con JIS Z2244 o JIS Z2251 | – | |||||||||
4. Método de fabricación
4.1 Método de fabricación de los tubos de acero de bajo carbono con doble pared soldados por bronceado
Los tubos de acero al carbono de doble pared soldados fuertemente deben fabricarse recubriendo con cobre ambas superficies del acero SPCC especificado en la norma JIS G3141, conformándolo en forma de tubo de doble pared y sellando las juntas mediante soldadura fuerte con cobre y fusión en un horno reductor.
4.2 Método de fabricación de los tubos de acero de bajo carbono soldados
Las tuberías soldadas de acero de bajo carbono se fabrican recubriendo con cobre ambas superficies o únicamente la superficie interior de la chapa SPCC especificada en la norma JIS G 3141, conformándola en forma tubular y sellando los bordes mediante soldadura por resistencia eléctrica; sin embargo, la superficie interior puede quedar sin recubrimiento de cobre si así lo acuerdan mutuamente el comprador y el fabricante.
4.3 Método de fabricación de los tubos de acero al carbono para usos estructurales en maquinaria
La fabricación de tubos de acero al carbono para usos estructurales en maquinaria se realizará conforme a las normas JIS G 3445 y JIS G3472.
4.4 Método de fabricación de los tubos y tuberías sin costura de cobre y aleaciones de cobre
La fabricación de tubos y tuberías sin costura de cobre y aleaciones de cobre se realizará conforme a la norma JIS H3300.
5 Dimensiones de los tubos
5.1 Diámetro nominal y dimensiones del tubo
El diámetro nominal y las dimensiones del tubo deberán ajustarse a lo indicado en la Tabla 9.
5.2 Forma del extremo del tubo
El extremo formado del tubo deberá ajustarse a las Tablas adjuntas 1-8.
6. Método de ensayo
El método de ensayo deberá seguir lo indicado en la Tabla 10.
7. Inspección
7.1 Inspección de la apariencia
Los resultados de la inspección deberán cumplir los requisitos especificados en el apartado anterior 3.1.
7.2 Inspección de las propiedades mecánicas
La inspección se realizará de conformidad con el apartado anterior 6 y los resultados deberán cumplir los requisitos especificados en el apartado anterior 4.3.
7.3 Inspección de las dimensiones
Los resultados de la inspección deberán cumplir los requisitos especificados en el apartado anterior 5.
7.4 Inspección de la superficie Tratamiento
La inspección deberá realizarse conforme al apartado anterior 6 y los resultados deberán cumplir los requisitos especificados en el apartado anterior 3.4.
7.5 Inspección de la presión de garantía
Los resultados de la inspección deberán cumplir los requisitos especificados en el apartado anterior 6.
8. Designación del producto
La designación de los productos se realizará según el número de norma, el tipo de tubo y el tipo y diámetro nominal de la superficie exterior.