Clicca qui per saperne di più sulle nostre linee freno e sui prodotti correlati.
1 Ambito di applicazione
Queste specifiche riguardano due tipi di tubi in acciaio adatti ad applicazioni automobilistiche. Sono previsti requisiti per il metallo base, per i materiali di rivestimento opzionali e per i tubi rivestiti. Tali requisiti si applicano al prodotto in uscita dai laminatoi per tubi e dalle linee di applicazione dei rivestimenti, che talvolta costituiscono impianti separati. Questi tubi vengono utilizzati nella produzione di componenti e insiemi personalizzati. Si raccomanda di validare tali componenti e insiemi rispetto a parametri quali prestazioni anticorrosive, conducibilità e continuità elettrica, resistenza meccanica, aspetto estetico e altre proprietà critiche specifiche dell’applicazione.
1.1 GM123M.
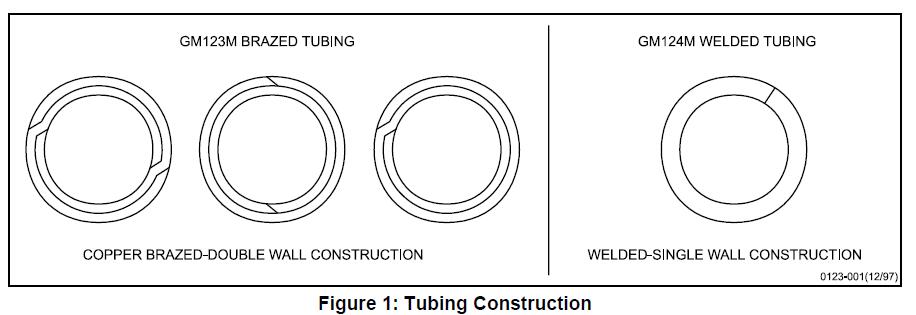
Norma per tubi a doppia parete in cui le due pareti e i giunti sono brasati al rame in atmosfera riducente, per ottenere tubi idonei per impianti idraulici. Non deve essere utilizzato per impianti carburante poiché il rame residuo può contribuire alla formazione di gas acido. Vedere Figura 1.
1.2 GM124M.
Norma per tubi a singola parete in cui il giunto è saldato a resistenza elettrica. È raccomandato per impianti carburante, impianti di servosterzo, tubi di raffreddamento olio cambio, tubi lubrificazione, tubi sottovuoto, ecc. Vedere Figura 1.
1.3 Codice di designazione dei tubi.
Si raccomanda di utilizzare i codici riportati nel paragrafo 3.1 sui disegni e sugli ordini d’acquisto per indicare il tipo di tubazione, il diametro esterno, lo spessore di parete, la finitura dello stato di fornitura e il rivestimento del diametro interno (ID).
1.4 Applicazione tipica.
GM123M è generalmente utilizzato per le tubazioni idrauliche dei freni, mentre GM124M è generalmente utilizzato per le tubazioni del carburante, dello sterzo assistito, del refrigeratore dell’olio del cambio, dell’olio lubrificante, del vuoto, ecc.
2 Riferimenti
Nota: Sono applicabili esclusivamente gli standard approvati più recenti, salvo diversa specifica.
2.1 Norme/Specifiche esterne.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Norme/Specifiche GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Riferimenti aggiuntivi.
Informazioni relative ai carburanti GMPT sono disponibili contattando GM Powertrain Materials Engineering.
• GMPT-6-006 TF2 benzina
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Benzina ossidata
• GMPT-6-023 E85 a basso pH
3 Requisiti
3.1 Requisiti generali.
Il materiale base per il tubo deve essere acciaio laminato a freddo delle qualità 1006, 1008 o 1010 secondo SAE J403. Il materiale per la brasatura deve essere rame o lega di rame come specificato nella norma SAE J463, lega di rame UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primo elemento tra parentesi: B oppure W.
B = brasatura, W = saldatura
‘II’ = Diametro esterno del tubo dopo brasatura o saldatura (mm)
‘III’ = Spessore della parete (mm)
‘IV’ = Processo di produzione (*)
‘V’ = Automobilistico
‘VI’ = Rivestimento interno del diametro (**)
(*) Abbreviazioni del processo:
A = Ricotto
P = liscio
U = Non ricotto (come saldato)
G = Rivestimento metallico in lega zinco-alluminio
F = Rame fuso
E = Rivestimento verniciato esteso per protezione anticorrosiva
N = Nylon 11 o 12 estruso
C = Placcatura in rame – Lo spessore standard della placcatura in rame è di 0,009 mm minimo. Se è richiesto uno spessore diverso da quello standard, si deve indicare immediatamente dopo la lettera C un numero (o numeri); ad esempio, C13 indica uno spessore minimo di 0,013 mm.
(**) Abbreviazioni del diametro interno
Blank = Liscio
P = liscio
Ni = nichelatura
Esempio:
GM124M (W/6.00/0.7/AGE/V/Ni) – indica un tubo saldato a parete singola, diametro esterno 6 mm, spessore di parete 0.7 mm, tubo ricotto, protetto dalla corrosione mediante uno strato di base costituito da una lega metallica zinco-alluminio e uno strato superiore di vernice, approvato per applicazioni automobilistiche, con interno placcato al nichel.
3.2 Proprietà meccaniche.
I seguenti requisiti si applicano esclusivamente ai tipi più comuni di tubi in acciaio; ossia quelli saldati e ricotti, e quelli saldobrasati come prodotti. Le caratteristiche di altre categorie di tubi, quali i tubi saldati meccanici o i tubi induriti per deformazione plastica, devono essere concordate separatamente tra fornitore e acquirente.
3.2.1 Le prove di trazione devono essere eseguite sul tubo finito secondo i metodi di prova indicati nella norma ASTM E8. Le proprietà a trazione devono rispettare la SAE J526 per i tubi saldati e la SAE J527 per i tubi brasati.
3.2.2 Il tubo deve resistere all’espansione su un mandrino conico con pendenza di 1:10 fino ad un aumento del 20% del diametro esterno (OD) all’estremità espansa, senza presentare fessurazioni o difetti (ASTM A254, paragrafo 6.3). Prima della prova di espansione, il tubo deve essere tagliato perpendicolarmente, con bordo arrotondato (crowned) e sgrassato (deburred). Deve essere fissato saldamente e perfettamente in asse nello stampo, e lo stantuffo deve essere guidato lungo l’asse del tubo.
3.2.3 Salvo diversa specifica, il tubo deve resistere alla seguente pressione idraulica statica interna:
• Fino a 10,0 mm di diametro esterno………………..35 MPa
• Da oltre 10,0 fino a 16,0 mm di diametro esterno…….15 MPa
Nota: Una successiva lavorazione a freddo del tubo (avvolgimento, raddrizzamento, piegatura, trafilatura, ecc.) aumenta la resistenza e la durezza del tubo. Resistenza e durezza significativamente superiori per applicazioni specifiche possono essere ottenute mediante lavorazione a freddo o tempra superficiale del tubo.
3.3 Dimensioni.
Le tubazioni devono rispettare le dimensioni e le tolleranze indicate dall’acquirente.
3.3.1 Tubi saldati.
Il diametro nominale e lo spessore di parete devono conformarsi a quelli indicati nella norma SAE J526. Il diametro esterno massimo per la lega zinco-alluminio più il rivestimento superficiale in Nylon 11 o 12, GN, è riportato nella Tabella 2.
3.3.1.1 Cordone di saldatura interno (ID) nichelato.
Per garantire un buon ri-fusione del nichel nella zona di saldatura, è fondamentale che il cordone di saldatura presenti un profilo trasversale regolare e dimensioni minime del cordone. Riportare la dimensione dell’altezza del cordone (l’altezza tipica del cordone deve essere pari o inferiore a 0,15 mm; continuare a monitorare l’altezza del cordone fino a quando non sarà definito un valore massimo accettabile).
Esempi tipici di profili di cordone di saldatura corretti e non desiderabili sono mostrati nella Figura 2.
3.3.2 Tubi brasati.
Il diametro nominale e lo spessore di parete devono conformarsi a quelli indicati nello standard SAE J527. Il diametro esterno massimo per la lega zinco-alluminio con rivestimento superficiale in Nylon 11 o 12, GN, è riportato nella Tabella 2.
3.3.3 Estremità svasate.
3.3.3.1 Le svasature di tipo SAE devono rispettare le dimensioni e le tolleranze indicate nella norma SAE J533.
3.3.3.2 Le svasature di tipo ISO devono rispettare le dimensioni e le tolleranze indicate nella norma SAE J1290.
3.3.3.3 ESTREMITÀ SVASATE. Nel caso di GM123M (svasatura invertita), le estremità svasate dei tubi devono conformarsi ai Requisiti Supplementari riportati nella sezione S1 della norma ASTM A254.
3.4 Finiture superficiali.
La finitura interna ed esterna dei tubi deve conformarsi alla finitura specificata riportata nella Tabella 1.
Tabella 1: Codici di finitura esterna e relativi requisiti
| Finitura | Codice finitura | Descrizione e requisiti di materiale |
| Liscio | P | Nessun rivestimento; solo metallo base (acciaio 1006, 1008 o 1010 secondo SAE J403) |
| Lega zinco-alluminio | G | Rivestimento in lega zinco-alluminio a caldo. Composizione chimica: lega alluminio 5% – zinco bilanciato secondo ASTM B750 Massa del rivestimento: 50 g/m² secondo ASTM A875, Sezione 8. Lo spessore del rivestimento deve essere di almeno tre micrometri in qualsiasi punto del tubo, come indicato nell’Appendice A. |
| Lega zinco-alluminio – protezione anticorrosiva estesa | GE | Lega zinco-alluminio come descritta sopra, seguita da un processo di pretrattamento approvato e da un rivestimento epossidico ricco di alluminio approvato. Misurazioni dello spessore: La vernice epossidica ricca di alluminio della finitura GE deve avere uno spessore minimo di tre micron in qualsiasi punto del tubo, misurato secondo le procedure riportate nell’Appendice A. Lo spessore effettivo dei rivestimenti nella finitura GE deve essere monitorato sia circonferenzialmente che longitudinalmente per ogni linea di produzione tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Placcatura in rame | C | Tubo elettrodepositato |
| Lega zinco-alluminio – nylon 11 o 12 estruso | GN | Leghe zinco-alluminio come descritto sopra, seguite da uno strato di rivestimento di nylon 11 o 12. Aspetto: Il rivestimento superficiale deve essere uniforme nel colore e privo di discontinuità quali linee di scorrimento, pori, crateri o rugosità anomala. Il rivestimento superficiale deve essere di colore nero, salvo diversa indicazione sul disegno tecnico. Spessore del film: Il rivestimento superficiale in Nylon 11 o 12 deve avere uno spessore minimo di 150 μm, misurato mediante esame microscopico secondo l’Appendice A. Lo spessore massimo del rivestimento deve essere controllato in base al diametro esterno massimo (Tabella 2). Lo spessore effettivo dei rivestimenti nella finitura GN deve essere monitorato sia circonferenzialmente che longitudinalmente per ogni linea di produzione tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Nichelatura | Ni | Rivestimento interno in nichel elettrodepositato. Misurazioni dello spessore: Lo spessore della placcatura elettrolitica al nichel sull’ID del tubo finito deve essere di almeno 3 micron su tutta la superficie interna del tubo, misurato secondo le procedure riportate nell’Appendice A. Lo spessore effettivo della placcatura nella finitura Ni deve essere monitorato sia circonferenzialmente che longitudinalmente per ogni linea di produzione tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Altro | Z | Da definire |
Nota: Il rivestimento superficiale GN non deve essere utilizzato su applicazioni per tubazioni di carburante liquido fino a quando non sia stata ottenuta l’approvazione completa del materiale per tali applicazioni.
Tabella 2: Diametro esterno massimo per il rivestimento GN
| Dimensione nominale del tubo (mm) | Diametro esterno del tubo rivestito, max (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Resistenza ambientale (GE, GN e Ni).
3.5.1 Prova in nebbia salina (GM4298P).
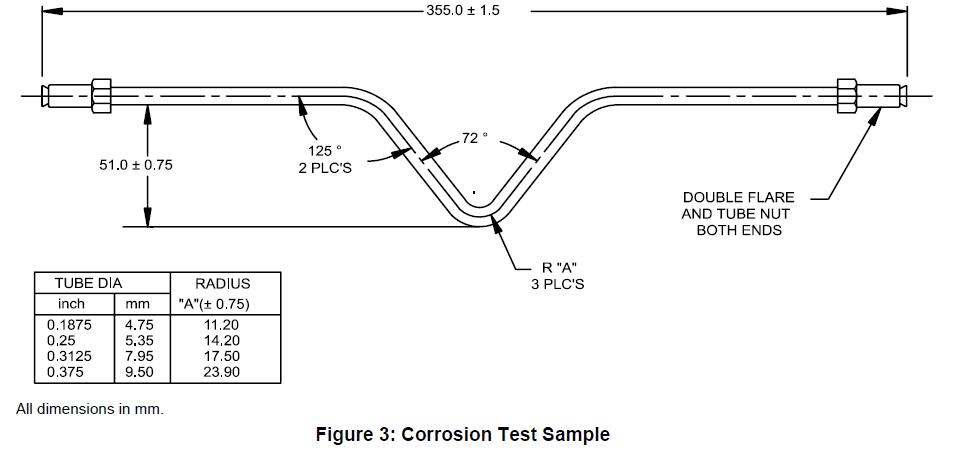
I tubi rivestiti devono essere sottoposti ai seguenti test di corrosione e metodi di valutazione. Tutti i test di corrosione devono essere eseguiti su parti finite o su campioni di prova come indicato nella Figura 3. I campioni di prova descritti nella Figura 3 devono essere posizionati nella camera di prova con il gomito formatosi rivolto verso il basso, senza tuttavia entrare in contatto con la fixture di prova, salvo diversa indicazione. Le parti finite devono essere posizionate nella camera di prova secondo quanto concordato tra il laboratorio di prova e l’ente di revisione. La frequenza di esecuzione di tutti i test di corrosione deve essere documentata nel piano di controllo.
Nota: I contaminanti superficiali possono causare macchie in un test di corrosione. Le macchie in assenza di corrosione non devono essere registrate come guasti da corrosione.
3.5.1.1 Lega zinco-alluminio – Protezione anticorrosiva estesa (GE).
I tubi GE con protezione anticorrosiva estesa devono resistere a 1000 h di esposizione alla nebbia salina secondo la norma GM4298P, con un massimo di 1,5 mm di ritiro (creepback) (vedere GM9102P) dai graffi longitudinali e senza ulteriore perdita di adesione dopo l’esposizione a GM4298P e la successiva soffiatura ad aria.
3.5.1.2 Lega zinco-alluminio – Nylon 11 o 12 estruso (GN): resistenza agli scheggiamenti a basse temperature più prova in nebbia salina (GM9508P, GM4298P).
Sottoporre i campioni di tubi formati (vedere Figura 3) al test di resistenza agli scheggiamenti secondo GM9508P, Metodo B, cinque volte ciascuno. I tubi devono essere posizionati nel gravelometro in modo che il piano individuato dalla curvatura risulti parallelo al pannello. Entro 24 ore dall’esposizione nel gravelometro, i provini devono essere sottoposti alla prova in nebbia salina secondo ASTM B117 o GM4298P.
Il tubo non deve presentare corrosione del metallo base che si estenda per più di 1 mm dall’area colpita dai ciottoli dopo 2000 h. Le aree non colpite dai ciottoli devono essere prive di ruggine dopo 2000 h.
3.5.2 Prova di umidità (GM4465P, GM9071P).
I tubi con protezione anticorrosiva estesa (GE) devono essere sottoposti a 96 h di prova di umidità secondo GM4465P. Immediatamente dopo la prova di umidità, i tubi devono essere asciugati accuratamente e sottoposti al test di adesione del nastro secondo GM9071P, con l’eccezione che sul tubo deve essere praticata una incisione lineare longitudinale. L’adesione deve essere pari ad almeno il 99%.
3.5.3 Prova di umidità su nichel elettrodepositato (Ni) (GM4465P, GM9071P).
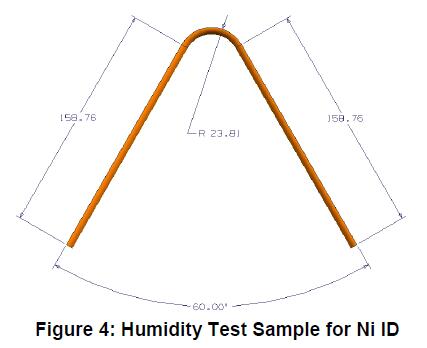
Il rivestimento interno in nichel deve essere sottoposto al seguente test di umidità utilizzando campioni rettilinei di 100 mm e campioni di prova come mostrato nella Figura 4. Tre campioni di prova per ogni configurazione devono essere sezionati longitudinalmente, esponendo le superfici interne del tubo. I bordi tagliati dei campioni di prova devono essere adeguatamente protetti per impedire la fuoriuscita di ruggine. I campioni devono essere posizionati nella camera di prova con le superfici interne rivolte verso l’alto. I campioni rettilinei devono essere posti ad un angolo di circa 30° rispetto alla verticale, in modo da consentire lo scolo dell’umidità. Il rivestimento in nichel deve resistere a 168 h di esposizione all’umidità secondo la norma GM4465P, senza presentare ruggine rossa al di fuori della zona saldata (zona termicamente influenzata). Qualsiasi corrosione
la zona saldata (zona termicamente influenzata) richiederà l’approvazione dell’Ufficio Materiali Engineering di GM.
3.5.4 Prova di resistenza ai solventi (GM9509P).
I tubi con protezione anticorrosiva estesa (GE), sottoposti al test di strofinamento con solvente MEK secondo GM9509P, devono ottenere un punteggio pari a uno o superiore dopo 50 cicli di strofinamento (doppio passaggio). Questo test deve essere eseguito su ogni lotto di produzione di tubi e documentato nel piano di controllo. Un lotto di produzione deve essere definito nei documenti del sistema qualità.
3.5.5 Resistenza ai fluidi.
3.5.5.1 I tubi con protezione anticorrosiva estesa (GE) non devono presentare ammorbidimento né difetti del film dopo immersione per 24 h in liquido per freni (GM4653M), benzina TF2 (GMPT-6-006), biodiesel (GMPT-5-005), gasolio n. 2 (GMPT-5-001), benzina ossidata (GMPT-6-019) ed E85 a basso pH (GMPT-6-023). Questa prova deve essere eseguita almeno una volta alla settimana sui pezzi prodotti o sui campioni secondo la Figura 3 e deve essere documentata nel piano di controllo.
Nota: Informazioni relative ai carburanti GMPT sono disponibili contattando GM Powertrain Materials Engineering. I carburanti devono essere acquistati da fornitori approvati GM. Utilizzare il livello di suffisso più aggiornato per ciascun carburante, secondo quanto indicato dall’ingegnere GM Powertrain.
3.5.5.2 Lega zinco-alluminio – Nylon 11 o 12 estruso (GN).
3.5.5.2.1 Preparazione del campione.
I campioni devono avere una lunghezza minima di 80 mm. Effettuare due tagli paralleli distanti 2,4 ± 0,1 mm longitudinalmente al tubo, utilizzando un taglierino Stanley con lama #99E o equivalente. I tagli devono attraversare completamente lo strato di nylon e il primer fino al substrato, per tutta la lunghezza del tubo. Posizionare sei campioni per fluido in un contenitore richiudibile. Riempire il barattolo con il fluido richiesto indicato nella Tabella 3, in modo che circa metà di ciascun campione risulti immersa. Sigillare il contenitore. Immergere i campioni per il tempo e alla temperatura specificati nella Tabella 3. Al termine del tempo di immersione previsto, rimuovere i campioni dal fluido e asciugarli con un tovagliolo di carta.
Tabella 3: Resistenza ai fluidi
| Fluido | Tempo (h) | Temperatura (°C) |
| Acqua distillata | 504 | 23 ± 2 |
| Liquido freno (GM4653M) | 504 | 60 ± 2 |
| Benzina ossidata (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| #2 Diesel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 a basso pH (GMPT-6-023) | 504 | 23 ± 2 |
| Liquido refrigerante motore (GM6277M) | 504 | 23 ± 2 |
| Solvente per lavavetri (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedura di separazione del rivestimento.
Con un taglierino, eseguire un taglio perpendicolare tra i due tagli paralleli, vicino all’estremità del campione immersa nel fluido. Posizionando il bordo della lama nel taglio perpendicolare, tentare di sollevare o staccare la striscia di nylon fino a poter afferrare la sezione con una pinza o strumento equivalente. Staccare progressivamente fino a quando la sezione si rompe oppure viene completamente rimossa lungo l’intera lunghezza del tubo. Se la striscia non è stata completamente rimossa, ripetere la procedura partendo dall’estremità esposta al vapore del campione.
3.5.5.2.3 Criteri di accettazione.
Non devono essere presenti bolle né delaminazione del nylon prima della procedura di separazione del rivestimento. Dopo la procedura di separazione del rivestimento, il campione è considerato accettabile se la striscia di nylon si rompe. Se non si rompe, la striscia deve mostrare un fallimento coesivo del primer. Per fallimento coesivo si intende la presenza visibile di primer residuo sia sulla striscia di nylon sia sul substrato del tubo.
3.5.5.3 Rivestimento interno in nichel elettrodepositato.
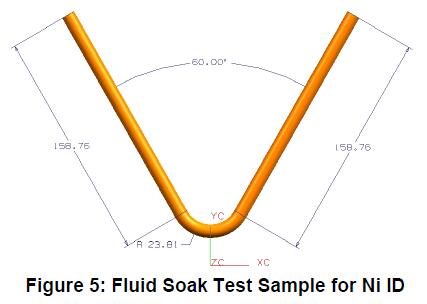
I tubi con rivestimento interno in nichel devono essere sottoposti ai fluidi elencati di seguito utilizzando campioni rettilinei di 100 mm e campioni di prova come mostrato nella Figura 5. Tre campioni di prova per ogni configurazione devono essere esposti per 504 h a 60°C (90°C per Bio-Diesel e gasolio #2), riempiendoli per metà con i seguenti fluidi: Bio-Diesel (GMPT-5-005), gasolio #2 (GMPT-5-001), benzina ossidata (GMPT-6-019), benzina corrosiva bifase (GMPT-6-020*) ed E85 a basso pH (GMPT-6-023). Dopo 504 h di immersione, i campioni devono essere sezionati longitudinalmente e ispezionati: non è ammessa alcuna corrosione né pitting al di fuori della zona saldata (zona termicamente influenzata). Eventuale corrosione all’interno della zona saldata (zona termicamente influenzata) richiede l’approvazione del reparto Materiali Engineering di GM.
Nota: Informazioni relative ai carburanti GMPT sono disponibili contattando GM Powertrain Materials Engineering. I carburanti devono essere acquistati da fornitori approvati GM. Utilizzare il livello di suffisso più aggiornato per ciascun carburante, secondo quanto indicato dall’ingegnere GM Powertrain.
3.5.6 Prova ciclica di corrosione (GM9505P, ciclo J oppure GM9540P).
3.5.6.1 I tubi con protezione anticorrosiva estesa (GE) devono essere sottoposti a una prova di prestazione che prevede l’impiego di campioni di tubo opportunamente formati (vedere Figura 3) sottoposti a 10 cicli (20 settimane) del ciclo J della norma GM9505P oppure alla prova GM9540P, durata D. Al termine dei cicli, i tubi devono superare una prova di pressione di 14 MPa per tubi con diametro esterno fino a 10,0 mm oppure di 7 MPa per tubi con diametro esterno superiore a 10 mm. Affinché questa prova sia valida, non deve verificarsi alcuna corrosione dall’interno verso l’esterno tale da causare il fallimento nella prova di pressione. Si raccomanda pertanto di fissare i raccordi del tubo in un blocco solido di alluminio, per mantenere il sistema chiuso durante l’esposizione.
Inoltre, è accettabile sigillare i raccordi con una cera per mantenere il funzionamento di questi componenti durante la prova di pressione.
La frequenza minima accettabile per l’esecuzione di questo test deve essere concordata tra fornitore e referente GM fornitore e deve essere documentata nell’ambito della presentazione trimestrale PPAP.
3.5.6.2 Lega zinco-alluminio – Nylon 11 o 12 estruso (GN).
Taglio con coltello più corrosione ciclica GM9505P, Ciclo J, 10 cicli (20 settimane). Utilizzare tubi dritti con raccordi standard, tracciare linee parallele lunghe 4 cm e distanziate tra loro di 2,4 ± 0,1 mm, in prossimità del centro. Entro 24 h dal tracciamento, eseguire la prova di corrosione ciclica secondo GM9505P, Ciclo J, 10 cicli (20 settimane). Al termine dei cicli, il tubo deve superare una prova di pressione di 14 MPa per tubi con diametro esterno fino a 10,0 mm o di 7 MPa per tubi con diametro esterno superiore a 10 mm. Affinché questa prova sia valida, non deve verificarsi corrosione dall’interno verso l’esterno tale da causare un fallimento nella prova di pressione. Si raccomanda pertanto di fissare i raccordi del tubo in un blocco solido di alluminio, al fine di mantenere il sistema chiuso durante l’esposizione.
Inoltre, è accettabile sigillare i raccordi con una cera per mantenere il funzionamento di questi componenti durante la prova di pressione.
I risultati devono essere riportati insieme alla richiesta di approvazione ingegneristica.
3.6 Forma, dimensioni e qualità.
I tubi in acciaio per autoveicoli devono essere commercialmente rotondi, lisci e privi di ruggine e difetti che ne compromettano la lavorabilità o l’idoneità all’uso. Il cordone di giunzione sul diametro esterno del tubo può essere accettato previo accordo con il singolo acquirente; tuttavia, tale cordone non deve superare la tolleranza sul diametro esterno né interferire con l’operazione di svasatura o con la realizzazione di giunzioni ermetiche. È ammesso un cordone anche sulla superficie interna, purché ridotto al minimo consentito da buone pratiche di saldatura o brasatura. Quando vengono specificate lunghezze precise, i tubi devono essere ragionevolmente dritti e le estremità prive di bave.
3.6.1 I tubi destinati all’impiego come tubazioni per impianti frenanti idraulici devono presentare una pulizia interna conforme a un massimo di 0,20 g per metro quadrato di superficie interna, determinata secondo la norma ASTM A254, Sezione 8 – Pulizia della superficie interna.
3.6.2 Tutti i rivestimenti devono resistere alle normali condizioni di formatura, manipolazione e stoccaggio cui sono sottoposti i tubi, senza mostrare segni di scheggiatura, sfaldamento o perdita di adesione al metallo di base. È accettabile la lucidatura longitudinale o periferica derivante dalle operazioni di lavorazione e manipolazione.
3.7 Requisiti speciali.
I requisiti speciali relativi a dimensioni, finiture, proprietà fisiche o applicazioni devono essere concordati tra fornitore e acquirente.
3.8 Imballaggio e marcatura.
Il materiale deve essere spedito secondo le specifiche del cliente. I contenitori devono essere chiaramente contrassegnati con il nome e l’indirizzo del fornitore, il numero e il nome della specifica del materiale, il numero dell’ordine d’acquisto, il peso netto e qualsiasi altra informazione richiesta dal cliente.
4 Processo di produzione
Non applicabile.
5 Regole e regolamenti
5.1 Tutti i materiali forniti in conformità alla presente specifica devono rispettare i requisiti della norma GMW3001, Regole e regolamenti per le specifiche dei materiali.
5.2 Tutti i materiali forniti conformemente alla presente specifica devono rispettare i requisiti di GMW3059, Sostanze vietate e soggette a dichiarazione per componenti.
6 fornitori approvati
Per questa specifica è richiesta la qualifica ingegneristica di una fonte approvata. Solo le fonti elencate nel GM Materials File (ovvero MATSPC) con questo numero di specifica sono state qualificate dall’ufficio ingegneristico come conformi ai requisiti della presente specifica.
Appendice A – Procedura per la misurazione dello spessore del rivestimento a doppio strato sui tubi in acciaio per autoveicoli
A1 Ambito di applicazione
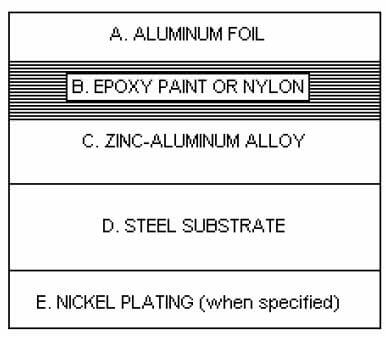
La procedura è utilizzata per verificare la conformità allo spessore minimo specificato del rivestimento e per stabilire una correlazione con le apparecchiature impiegate per il monitoraggio dello spessore del rivestimento in produzione. Il sistema di rivestimento consiste in un tubo in acciaio a basso contenuto di carbonio, con interno (ID) privo di rivestimento oppure nichelato, e esterno (OD) ricoperto da una lega zinco-alluminio seguita da un rivestimento epossidico ricco di alluminio oppure da un rivestimento estruso in Nylon 11 o 12. Le finiture sono elencate nelle norme GM123M/GM124M, nella Tabella 1 con le designazioni (GE), (GN) o (Ni). La procedura è utilizzata per verificare la conformità allo spessore minimo specificato del rivestimento e per stabilire una correlazione con le apparecchiature impiegate per il monitoraggio dello spessore del rivestimento in produzione. Il sistema di rivestimento consiste in un tubo in acciaio a basso contenuto di carbonio, con interno (ID) privo di rivestimento oppure nichelato, e esterno (OD) ricoperto da una lega zinco-alluminio seguita da un rivestimento epossidico ricco di alluminio oppure da un rivestimento estruso in Nylon 11 o 12. Le finiture sono elencate nelle norme GM123M/GM124M, nella Tabella 1 con le designazioni (GE), (GN) o (Ni).
A2 Norme di riferimento
GM123M
GM124M
A3 Attrezzature utilizzate
A3.1 Metallografo.
A3.2 Attrezzature per lucidatura metallurgica.
A4 Preparazione del campione
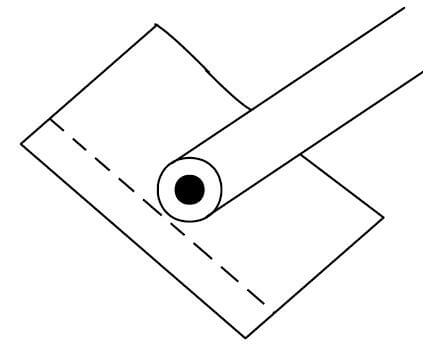
Il tubo deve essere sezionato in diversi punti trasversali per verificare il rispetto dello spessore minimo del rivestimento. Le sezioni devono essere sbarbate, pulite e asciugate. Ciascuna sezione deve essere avvolta singolarmente in foglio di alluminio, quindi il foglio deve essere modellato manualmente aderente al campione (vedi Figura A1) prima del montaggio. È richiesto un solo strato di foglio, e il tubo deve essere completamente ricoperto, avendo cura di non forare il foglio. Le pieghe e le sovrapposizioni in eccesso devono trovarsi al di sopra del piano di lucidatura. Prestare attenzione durante il montaggio, assicurandosi che ogni sezione sia perpendicolare al piano di lucidatura. I campioni devono essere montati a compressione con una polvere termoindurente, ad esempio ftalato di diallile. La pressofusione contribuisce inoltre a far aderire strettamente il foglio al contorno del rivestimento, garantendo un’eccellente tenuta dei bordi e un’interfaccia ben definita. Il/i supporto/i deve/no essere raffreddato/i lentamente fino alla temperatura ambiente per evitare distacchi ai bordi.
A5 Procedura
A5.1 Preparazione metallografica.
A5.1.1 La sezione incapsulata viene sottoposta a rettifica con una serie progressiva di carte abrasive sempre più fini, partendo da grana 180, quindi 320 e infine 600, con abbondante flusso d’acqua come lubrificante. Tutte le operazioni di rettifica devono essere eseguite con pressione leggera o moderata per minimizzare lo sbavamento del rivestimento.
A5.1.2 Il campione incapsulato viene lavato tra un’operazione di rettifica e l’altra per rimuovere eventuali residui dell’abrasivo più grossolano utilizzato nel passaggio precedente; ciò evita anche la contaminazione delle ruote successive di rettifica e lucidatura.
A5.1.3 Il provino deve essere ruotato di 90 gradi tra ogni passaggio di rettifica per ridurre al minimo il distacco dei rivestimenti più morbidi e prevenire lo sbavamento dell’interfaccia tra vernice epossidica o nylon e rivestimento in zinco-alluminio, nonché dell’interfaccia tra rivestimento in zinco-alluminio e acciaio.
A5.1.4 Dopo l’ultima operazione di rettifica, lavare accuratamente, risciacquare con alcol ed asciugare prima della sequenza finale di lucidatura.
A5.1.5 La lucidatura finale viene eseguita mediante ruote di tessuto e composti diamantati per lucidatura. La sequenza raccomandata prevede prima una granulometria di sei micron, seguita da 3, 1 e 0,25 micron. Una sospensione di allumina da 0,05 micron può essere utilizzata come ultimo passaggio qualora si richieda una superficie priva di graffi. Tuttavia, l’allumina è alcalina e potrebbe favorire la colorazione del rivestimento in zinco, rendendo difficoltosa la misurazione dello spessore. Si raccomanda pertanto di omettere questo passaggio fino al completamento delle misurazioni di spessore.
A5.1.6 Viene applicata una pressione moderata soltanto per il tempo necessario a rimuovere i graffi prodotti dall’ultimo passaggio. Ruotare il campione di 90 gradi tra ogni ruota di lucidatura per garantire che l’integrità del rivestimento non venga compromessa.
A5.1.7 Il campione viene lavato tra ogni passaggio di lucidatura con granulometria diversa per rimuovere eventuali contaminanti dal passaggio precedente, analogamente a quanto fatto nella sequenza di rettifica. Al termine della lucidatura, il provino incastonato viene lavato con un sapone delicato, risciacquato e asciugato accuratamente con metanolo.
A5.2 Esame metallografico & Misurazioni dello spessore.
A5.2.1 Il campione preparato viene osservato al microscopio metallografico per verificare che l’incastonatura sia relativamente priva di graffi e che gli strati aderiscano correttamente al tubo. Ciascuna interfaccia di rivestimento deve presentare un buon contrasto, senza sbavature né distacco dei componenti microstrutturali.
A5.2.2 Scegliere un ingrandimento adeguato per risolvere chiaramente i due strati lungo la periferia della sezione trasversale del tubo e lo strato di nichel interno, quando specificato. Le misurazioni vengono generalmente effettuate a 500× o 1000×.
A5.2.3 Inserire un reticolo di misura appropriato nel percorso ottico per misurare lo spessore di ciascuno strato. Calibrare il reticolo con una scala micrometrica nota o con un vetrino di calibrazione prima di effettuare qualsiasi misurazione.
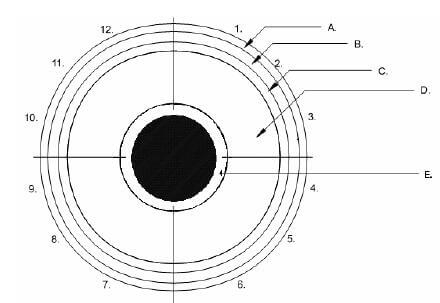
A5.2.4 Dividere la periferia del tubo in quattro quadranti distinti. Contrassegnare come posizione delle 12:00 l’intersezione delle estremità dell’involucro in foglia di alluminio. Procedendo in senso orario da tale punto, contrassegnare le successive sezioni rispettivamente come 3:00, 6:00 e 9:00 rispetto alla posizione delle 12:00. In ciascun quadrante, effettuare tre misurazioni casuali che includano il valore di spessore minimo (vedere Figure A2 e A3). Riportare ciascuna delle tre letture per quadrante (per un totale di 12 letture) sia per il rivestimento in zinco-alluminio che per la vernice epossidica o il nylon, e per la placcatura in nichel qualora specificata.
A5.2.5 Registrare tutti i valori di spessore e confrontarli con le sezioni applicabili delle norme GM123M/GM124M. I valori minimi richiesti di spessore sono i seguenti:
| Codice | GE/P | GN | GE/Ni |
| Lega zinco-alluminio (min μm) | 3.0 | 3.0 | 3.0 |
| Vernice epossidica ricca di alluminio (min μm) | 3.0 | – | 3.0 |
| Nylon 11 o 12 (min μm) | – | 150 | – |
| Nichel | – | – | 3.0 |