Tiêu chuẩn này áp dụng cho các ống thép hai lớp dạng xoắn được hàn dùng trong hệ thống thủy lực của máy gặt liên hợp, máy kéo, ô tô, tủ lạnh gia dụng, v.v.
1. Danh mục sản phẩm
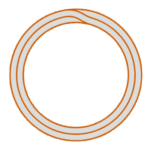
1.1. Hình dạng, kích thước và khối lượng của 1 m ống phải phù hợp với các giá trị nêu trong Hình 1 và Bảng 1.
Bảng 1 Kích thước & Trọng lượng
| Đường kính ngoài | Trọng lượng, kg/mét | ||
| Độ dày thành ống | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. Chiều dài ống được sản xuất:
kích thước – từ 3 đến 6 m; theo yêu cầu của khách hàng, cho phép sản xuất ống đo dài tới 9 m;
không đo được – từ 1 đến 6 m; theo yêu cầu của người dùng, cho phép sản xuất ống không tiêu chuẩn dài hơn 6 m;
bội số — trong giới hạn của các ống không có kích thước với bội số ít nhất là 100 mm.
Dung sai cho mỗi lần cắt đối với ống có chiều dài bội số không được vượt quá 5 mm. Theo yêu cầu của người tiêu dùng, có thể áp dụng dung sai khác.
1.3. Độ lệch giới hạn dọc theo chiều dài của ống đo và ống nhiều đoạn không được vượt quá +10 mm.
1.4. Độ lệch giới hạn về đường kính ngoài và độ dày thành ống không được vượt quá các giá trị quy định trong Bảng 2.
Theo yêu cầu của khách hàng, sản xuất ống có độ chính xác cao hơn: đường kính 10 mm với sai lệch tối đa về đường kính là ± 0,05; đường kính đến 6 mm với sai lệch tối đa về độ dày thành ống không vượt quá (-0,07, +0,05) mm.
1.5. Theo yêu cầu của người tiêu dùng, các ống được sản xuất với dung sai dịch chuyển đối với đường kính ngoài, trong khi các độ lệch tối đa được xác lập thông qua thỏa thuận giữa nhà sản xuất và người tiêu dùng và không được vượt quá tổng độ lệch hai phía nêu trong Bảng 2. Trong trường hợp này,
Bảng 2 Kích cỡ & Dung sai mm
| Đường kính ngoài | Dung sai OD | Các độ sai lệch về độ dày thành ống | ||
| Bình thường | Cao | Bình thường | Cao | |
| Dưới 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 trở lên | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| từ 10 đến 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Độ ô van và sự chênh lệch của các ống không được dẫn đến việc kích thước của các ống vượt quá các độ lệch giới hạn tương ứng đối với đường kính ngoài và độ dày thành ống.
1.7. Độ cong của ống trên mỗi 1 m chiều dài không được vượt quá 6 mm đối với ống có độ chính xác thông thường và 5 mm đối với ống có độ chính xác cao.
Theo yêu cầu của khách hàng, độ cong vênh của ống không được vượt quá 3 mm trên mỗi 1 m chiều dài.
1.8. Các đầu ống phải được cắt vuông góc. Các đầu ống đo phải được làm sạch hết ba-vơ. Theo yêu cầu của người tiêu dùng, việc sản xuất ống đo mà không vát mép được cho phép.
Các ví dụ về cách đánh dấu:
Ống có đường kính ngoài 8 mm và độ dày thành ống 0,7 mm, chiều dài 3000 mm, làm bằng thép 08kp:
Ống 8 х0,7х3000-08кп GOST 11249-80
Cùng chiều dài, bội số của 100 mm:
Ống 8×0.7x100kr-08kp GOST 11249-80
Cùng chiều dài, không giới hạn:
Ống 8х0,7-08кп GOST 11249-80
Trong ký hiệu ống có độ chính xác tăng cao, sau từ “pipe” (ống) sẽ thêm chữ cái “P”; ống thuộc hạng chất lượng cao nhất được ký hiệu là “B”, ví dụ:
Ống P 8х0,7-08кп GOST 11249-80
Ống In 8х0,7х7950-08кп GOST 11249-80
2. YÊU CẦU KỸ THUẬT
2.1. Ống được sản xuất theo các yêu cầu của tiêu chuẩn này đối với quy trình công nghệ đã được phê duyệt theo quy trình quy định.
Ống được chế tạo từ dải thép các mác 08kp và 10 theo GOST 1050-88 và 08Yu theo GOST 9045-93.
2.2. Các ống phải được hàn mềm bằng đồng trên toàn bộ bề mặt tiếp xúc giữa các lớp trong môi trường khí bảo vệ.
Không cho phép các mép dán.
Các lớp bị suy giảm không đáng kể được phép tồn tại, miễn là chúng không gây ra hiện tượng nhăn hoặc gồ lên khi uốn theo yêu cầu tại điều 2.9.
2.3. Bề mặt ngoài và bề mặt trong của ống phải không có vết nứt, rỗ, khuyết tật, bong lớp hay gỉ.
Các rủi ro, vỏ bong, vết xước và vết lõm nằm trong giới hạn sai lệch độ dày thành ống được cho phép; các vùng đồng chảy cục bộ không đáng kể nằm trong giới hạn sai lệch đường kính ngoài; màu sắc bề mặt không đồng đều.
Trên bề mặt bên trong của ống không được có bụi bẩn hay sản phẩm cháy của chất bôi trơn; lượng nhiễm bẩn còn sót lại trên bề mặt trong không được vượt quá 0,350 g/m²2.
Theo yêu cầu của người tiêu dùng, lượng tạp chất còn sót lại trên bề mặt trong của ống không được vượt quá 0.177 g/m².2.
2.4. Tính chất cơ học của kim loại ống phải tuân thủ các tiêu chuẩn nêu trong Bảng 3.
Theo yêu cầu của người tiêu dùng, độ giãn dài tương đối (δ) đối với ống có đường kính đến 6 mm phải đạt ít nhất 30%; đối với ống có đường kính trên 6 mm, từ mác thép 08kp — ít nhất 27%, từ mác thép 10 — không dưới 26%.
| Mác thép | OD, mm | Độ bền kéo, MPa | Độ giãn dài, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & ít hơn | 294 | 29 |
| Trên 6 | 26 | ||
| 10 | 6 & ít hơn | 26 | |
| Trên 6 | 25 |
2.5. Theo yêu cầu của khách hàng, ống được sản xuất với bề mặt ngoài mạ kẽm. Độ dày lớp mạ kẽm phải tối thiểu là 12 micromet.
2.6. Ống phải chịu được áp lực thủy lực 18,4 MPa (180 kgf/cm2 ). Theo yêu cầu của khách hàng, ống phải chịu được áp lực thủy lực 35,7 MPa (350 kgf/cm²)2).
2.7. Ống phải chịu được việc tạo hai đầu loe mà không xuất hiện vết nứt hay bong lớp tại bán kính chuyển tiếp ngoài r = 1,0 ± 0,2 mm.
Đường kính mặt bích tạo thành trên ống hai mặt bích phải phù hợp với giá trị nêu trong Bảng 4.
| Đường kính ngoài (OD) của ống (mm) | Đường kính phần loe (tối thiểu, mm) | Đường kính ngoài (OD) của ống (mm) | Đường kính phần loe (tối thiểu, mm) | Đường kính ngoài (OD) của ống (mm) | Đường kính phần loe (tối thiểu, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Ống phải chịu được ép dẹt mà không bị rách mép ngoài đến khoảng cách giữa hai mặt ép bằng 4S (S – độ dày danh nghĩa của thành ống).
Ống có độ giãn dài tương đối tối thiểu 30% phải chịu được thử ép dẹt đến khoảng cách giữa hai mặt ép là 3S.
2.9. Ống phải chịu được uốn quanh trục có bán kính bằng ba lần đường kính ngoài.
2.10. Ống phải chịu được biến dạng dẻo cho đến khi đường kính ngoài tăng lên 20%.
3. QUY TẮC CHẤP NHẬN
3.1. Ống được chấp nhận theo từng lô. Mỗi lô phải bao gồm các ống có cùng đường kính, độ dày thành ống và mác thép, và phải được chứng nhận bởi một tài liệu chất lượng duy nhất bao gồm:
- Nhãn hiệu hoặc tên của nhà sản xuất và nhãn hiệu của họ;
- Tên doanh nghiệp – người tiêu dùng;
- Ký hiệu tiêu chuẩn này;
- Kích thước của các ống;
- Mác thép;
- Số lần nấu chảy hoặc lô, thành phần hóa học của ống kim loại phải tuân theo tài liệu về chất lượng do nhà sản xuất phôi cung cấp;
- Mét và số lượng ống theo chiếc;
- Kết quả thử nghiệm.
Số lượng ống trong một lô không được vượt quá 500 chiếc.
3.2. Trong trường hợp có tranh chấp về đánh giá chất lượng thành phần hóa học của kim loại, một ống từ lô sẽ được chọn để kiểm tra.
3,3. Kiểm tra bề mặt ngoài, kích thước và chất lượng lớp hàn đồng được thực hiện trên từng lô ống.
3.4. Để kiểm tra bề mặt bên trong nhằm phát hiện nhiễm bẩn, lấy một ống từ lô. Việc kiểm soát mức độ nhiễm bẩn trên bề mặt bên trong của ống được thực hiện theo yêu cầu của người tiêu dùng.
3.5. Đối với các thử nghiệm kéo, uốn kép, dẹt, uốn cong, phân bố, thử thủy lực đến khi phá hủy và kiểm tra độ dày lớp mạ kẽm, lấy hai ống từ lô. Thử nghiệm phân bố ống được thực hiện theo yêu cầu của người tiêu dùng.
3.6. Để thử nghiệm áp lực thủy lực đối với ống, lấy ít nhất 1% số ống trong lô.
3.7. Khi nhận được kết quả thử nghiệm không đạt yêu cầu đối với bất kỳ chỉ tiêu nào, sẽ tiến hành thử nghiệm lại trên số lượng ống tăng gấp đôi được chọn từ cùng một lô.
Kết quả của các phép thử lặp lại áp dụng cho toàn bộ lô.
4. Phương pháp thử nghiệm
4.1. Để kiểm soát chất lượng, một mẫu được cắt từ mỗi ống được chọn.
4.2. Thành phần hóa học của thép được xác định theo GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. Mẫu để xác định thành phần hóa học được lựa chọn theo GOST 7565-81.
4.3. Việc kiểm tra bề mặt ngoài được thực hiện mà không sử dụng thiết bị phóng đại.
4.4. Ô nhiễm còn sót lại trên bề mặt trong của ống được giám sát bằng cách cân mẫu trên cân phân tích trước khi rửa bề mặt trong của ống bằng dung môi với chiều dài 0,5–1 m, cuộn thành hình xoắn ốc, và sau đó rửa sạch, sấy khô. Dung môi sử dụng là xăng B-70 theo GOST 3134-78 hoặc freon 113 theo GOST 23844-79.
4.4a. Kiểm soát độ dày lớp mạ kẽm được thực hiện bằng phương pháp nhỏ giọt theo GOST 9.302-88.
4.5. Chất lượng mối hàn ống được kiểm tra bằng các phương pháp kiểm soát không phá hủy theo tài liệu kỹ thuật. Trong trường hợp có tranh chấp phát sinh khi kiểm soát ống bằng các phương pháp kiểm soát không phá hủy, sẽ tiến hành thử uốn.
4.6. Chiều dài được đo bằng thước dây theo tiêu chuẩn GOST 7502-98.
Đường kính ngoài và độ dày thành ống được đo bằng thước cặp vi kế theo tiêu chuẩn GOST 6507-90.
Độ cong của ống được đo bằng thước căn chỉnh theo tiêu chuẩn GOST 8026-92 và đầu dò cho kiểm tra không phá hủy (ND).
4.7. Thử kéo được thực hiện theo tiêu chuẩn GOST 10006-80 trên mẫu ngắn dưới dạng một đoạn ống.
4.8. Thử nghiệm hai mặt được thực hiện theo yêu cầu tại Điều 2.8.
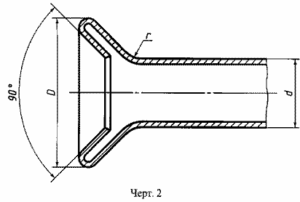
4.9. Thử nghiệm dẹt được thực hiện theo GOST 8695-75. Khi thử nghiệm, mép ngoài phải di chuyển dọc theo đường cong có độ uốn lớn nhất.
4.10. Thử nghiệm uốn được thực hiện theo GOST 3728-78 với việc sử dụng vật liệu độn.
4.11. Thử nghiệm phân bố được thực hiện theo GOST 8694-75 bằng cách sử dụng đầu côn có độ côn 1:10.
Ống đã được thử phân phối thì không phải thực hiện thử ép dẹt.
4.12. Thử nghiệm thủy lực đối với ống được thực hiện theo GOST 3845-75 với thời gian giữ áp suất tối thiểu 5 s.
Việc kiểm tra ống bằng áp lực thủy lực trước khi phá hủy được thực hiện theo tài liệu kỹ thuật.
5. ĐÁNH DẤU, ĐÓNG GÓI, VẬN CHUYỂN VÀ BẢO QUẢN
5.1. Đánh dấu, đóng gói, vận chuyển và bảo quản ống — theo GOST 10692-80.
5.1.1. Theo thỏa thuận giữa nhà sản xuất và người tiêu dùng, việc đóng gói ống thành từng bao hoặc bó là được phép. Trong trường hợp này, các ống phải được buộc bằng dây thép theo GOST 3282-74 tại ba vị trí, bọc giấy dầu theo GOST 8828-89 dọc theo chiều dài và ở hai đầu, sau đó bọc thêm vật liệu đóng gói (thảm, vải không dệt, vải vụn hoặc sợi nhân tạo) và buộc lại bằng dây thép theo GOST 3282-74 tại ít nhất ba vị trí.
5.2. Đóng gói ống – theo yêu cầu của người tiêu dùng.
5.2.1. Mỗi lô được buộc bằng dây thép theo GOST 3282-74 hoặc băng buộc theo GOST 3560-73 tại ít nhất bốn vị trí.
5.2.2. Ống được giao trong các bao bì gồm nhiều lô, mỗi bao bì chỉ chứa một loại thép với tổng chiều dài không vượt quá 15.000 m.
5.2.3. Để ngăn ngừa hơi ẩm và bụi xâm nhập vào ống, mỗi bao bì ống phải được bọc dọc toàn bộ chiều dài bằng hai lớp giấy parafin theo GOST 9569-79 hoặc giấy bitum theo GOST 515-77. Tại hai đầu bao bì, giấy phải được bịt kín cẩn thận; sau đó hai đầu bao bì phải được quấn bằng vải đóng gói theo GOST 30090-93 hoặc bằng vải sợi nhân tạo hoặc vải không dệt, vật liệu màng ở khoảng cách không nhỏ hơn 1 m tính từ mỗi đầu. Các ống đã đóng gói phải được xếp lên giá gỗ và buộc chặt bằng băng đóng gói theo GOST 3560-73 hoặc dây thép theo GOST 3282-74. Khoảng cách giữa các mắt xích không được vượt quá 1,5 m. Chiều dài của một giá phải gồm ít nhất hai mắt xích. Các thanh ngang của giá phải nhô ra ngoài hai đầu bao bì một đoạn không quá 30 mm.