انقر هنا لمعرفة المزيد عن خطوط الفرامل لدينا والمنتجات ذات الصلة.
1 النطاق
تغطي هذه المواصفات نوعين من أنابيب الصلب المناسبة للاستخدامات السيارات. وتشمل المتطلبات المحددة للمعدن الأساسي، وللمواد الطلائية الاختيارية، ولأنابيب الصلب المطلية. وتنطبق هذه المتطلبات على المنتج الخارح من مصانع الأنابيب وخطوط تطبيق الطلاء، والتي قد تكون أحيانًا منشآت منفصلة. وتُستخدم هذه الأنابيب في إنتاج قطع وأجزاء مجمعة مخصصة. ويوصى بالتحقق من صلاحية تلك القطع والأجزاء المجمعة من حيث أداء مقاومة التآكل، والتوصيلية الكهربائية والاستمرارية، والمتانة، والمظهر، وغيرها من الخصائص الحرجة الخاصة بكل تطبيق معين.
1.1 GM123M.
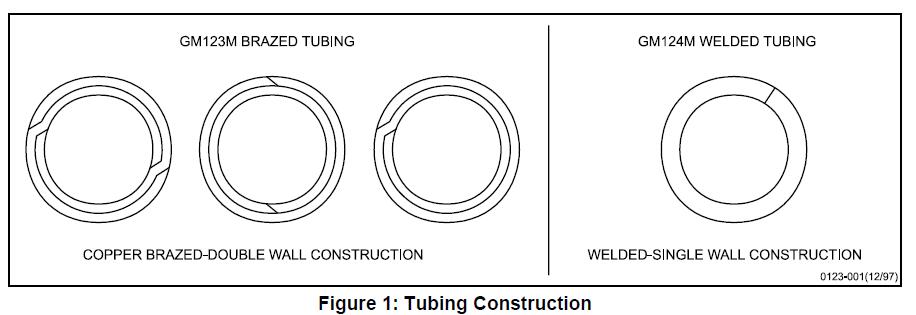
يغطي أنابيب البناء ذات الجدار المزدوج حيث يتم لحام الجدارين والمفاصل بالنحاس في جو مختزل لإنتاج أنابيب تلبي متطلبات خطوط الهيدروليك. ولا ينبغي استخدامها في خطوط الوقود لأن بقايا النحاس قد تسهم في تكوّن الغاز الكريهي. انظر الشكل 1.
1.2 GM124M.
يغطي أنابيب البناء ذات الجدار الواحد حيث يتم لحام المفصل بطريقة اللحام بالمقاومة الكهربائية. ويُوصى باستخدامها في خطوط الوقود وخطوط التحكم بالقدرة وتبريد زيت ناقل الحركة وخطوط زيت التشحيم وخطوط الفراغ وغيرها. انظر الشكل 1.
١.٣ رمز تحديد الأنبوب.
ويوصى باستخدام الرموز الواردة في البند 3.1 على الرسومات وأوامر الشراء لتحديد نوع الأنبوب، والقطر الخارجي، وسماكة الجدار، وحالة التصنيع والتشطيب، والطلاء الداخلي للقطر الداخلي (ID).
١.٤ الاستخدام النموذجي.
تُستخدم مواصفة GM123M عادةً في خطوط الفرامل الهيدروليكية، بينما تُستخدم مواصفة GM124M عادةً في خطوط الوقود، وخطوط التوجيه بالطاقة، وخطوط مبرد زيت ناقل الحركة، وخطوط زيت التشحيم، وخطوط الفراغ، إلخ.
2 المراجع
ملاحظة: تنطبق فقط أحدث المعايير المعتمدة ما لم يُذكر خلاف ذلك.
2.1 المعايير/المواصفات الخارجية.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 معايير/مواصفات شركة جنرال موتورز (GM).
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 مراجع إضافية.
يمكن الحصول على معلومات حول وقود GMPT من خلال الاتصال بقسم هندسة مواد محركات GM Powertrain.
• GMPT-6-006 بنزين TF2
• GMPT-5-005 ديزل حيوي
• GMPT-5-001 #2 ديزل
• GMPT-6-019 بنزين مؤكسد
• GMPT-6-023 وقود E85 منخفض الرقم الهيدروجيني (pHe)
3 المتطلبات
٣.١ المتطلبات العامة.
يجب أن يكون مادة الأنبوب الأساسية فولاذًا مدرفلًا على البارد من الدرجة 1006 أو 1008 أو 1010 وفقًا لمعيار SAE J403. ويجب أن تكون مادة اللحام البرازية نحاسًا أو سبيكة نحاسية وفقًا لما هو محدَّد في معيار SAE J463، السبيكة النحاسية UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = البند الأول داخل الأقواس: إما حرف B أو حرف W.
B = ملحوم بالبراز، W = ملحوم كهربائيًا
‘II’ = القطر الخارجي للأنبوب بعد اللحام بالنحاس أو بعد اللحام (مم)
‘III’ = سماكة الجدار (مم)
‘IV’ = عملية التصنيع (*)
‘V’ = Automotive
‘VI’ = الطلاء الداخلي للقطر (**)
(*) اختصارات العمليات:
أ = مُلَدَّن
P = أملس
U = غير مُلَيَّن (كما هو ملحوم)
ج = طبقة معدنية مطلية بسبيكة الزنك-الألومنيوم
F = نحاس ملتحم
E = طلاء واقٍ موسّع ضد التآكل
ن = نايلون 11 أو 12 مُستخرج
ج = طلاء النحاس – السماكة القياسية لطبقة النحاس هي ٠٫٠٠٩ مم كحد أدنى. وإذا احتاج الأمر إلى سماكة غير قياسية، فيجب استخدام رقم/أرقام مباشرة بعد الحرف ج، مثلاً: ج١٣ تعني سماكة ٠٫٠١٣ مم كحد أدنى.
(**) اختصارات القطر الداخلي
فارغ = عادي
P = أملس
Ni = طلاء النيكل
مثال:
GM124M (W/6.00/0.7/AGE/V/Ni) – يشير إلى أنبوب فولاذي ملحوم ذي جدار واحد، قطر خارجي 6 مم، سماكة جدار 0.7 مم، مُنقّى حراريًا، ومحمي من التآكل بطبقة أساسية من سبيكة الزنك-الألومنيوم، تتبعها طبقة رقيقة من الطلاء، معتمدة للاستخدام في التطبيقات automobile، ومطلية داخليًا بالنيكل.
٣.٢ الخصائص الميكانيكية.
تنطبق المتطلبات التالية فقط على الأنواع الأكثر شيوعًا من أنابيب الفولاذ؛ أي الأنابيب الملحومة والمُنقَّاة حراريًّا، والأنابيب الملحومة بالنحاس كما هي عند التصنيع. أما خصائص فئات الأنابيب الأخرى، مثل الأنابيب الملحومة الميكانيكية أو الأنابيب المُقوَّاة بالتشويه، فتكون وفقًا لما يتم الاتفاق عليه خصوصًا بين المورد والمشتري.
٣.٢.١ يجب إجراء اختبارات الشد على الأنبوب النهائي وفقًا لطرق اختبار الأنابيب المحددة في معيار ASTM E8. ويجب أن تتوافق خصائص الشد مع معيار SAE J526 للأنابيب الملحومة ومع معيار SAE J527 للأنابيب الملحومة بالنحاس.
٣.٢.٢ يجب أن يكون الأنبوب قادرًا على التمدد فوق مشبك مدبب مائل بنسبة ١ إلى ١٠ حتى يزداد القطر الخارجي للطرف الممدود بنسبة ٢٠٪ دون تشقق أو ظهور عيوب (معيار ASTM A254، البند ٦.٣). ويجب قطع الأنبوب قبل الاختبار بشكل مربع، وتقويس الحافة، وإزالة الحواف الزائدة. كما يجب تثبيته بإحكام ومربع في القالب، ويجب توجيه المثقاب بدقة على محور الأنبوب.
٣.٢.٣ ما لم يُذكر خلاف ذلك، يجب أن يتحمل الأنبوب ضغطًا هيدروليكيًّا ساكنًا داخليًّا داخليًّا وفق المتطلبات التالية:
• حتى 10.0 مم قطر خارجي………………..35 ميجا باسكال
• أكثر من 10.0 حتى 16.0 مم قطر خارجي…….15 ميجا باسكال
ملاحظة: يؤدي التشكيل البارد اللاحق للأنبوب (مثل اللف، والتجانس، والثني، والسحب، وما إلى ذلك) إلى زيادة مقاومته وصلابته. ويمكن تحقيق مقاومة وصلابة أعلى بكثير لتطبيقات محددة عن طريق التشكيل البارد أو التصلب السطحي للأنبوب.
٣.٣ الأبعاد.
يجب أن تتوافق الأنابيب مع الأبعاد والتسامحات التي حددها المشتري.
٣.٣.١ أنابيب اللحام.
يجب أن يتوافق القطر الاسمي وسماكة الجدار مع القيم المذكورة في معيار SAE J526. أما أقصى قطر خارجي لأنابيب سبيكة الزنك-الألومنيوم مع طبقة علوية من النايلون 11 أو 12 (GN) فيُذكر في الجدول 2.
٣.٣.١.١ حبة لحام داخلية مطلية بالنيكل.
ولضمان إعادة صهر طبقة النيكل بكفاءة عالية عند منطقة اللحام، من المهم أن تكون حبة اللحام ذات ملف عرضي أملس وأصغر أبعاد ممكنة. ويجب الإبلاغ عن بُعد ارتفاع الحبة (ويجب أن يكون الارتفاع النموذجي للحبة ٠٫١٥ مم أو أقل. ويجب متابعة قياس ارتفاع الحبة باستمرار حتى يتم تحديد الحد الأقصى المسموح به لارتفاع الحبة).
يُظهر الشكل 2 أدناه أمثلة نموذجية لملامح الحبة الجيدة مقابل الملامح غير المرغوب فيها.
٣.٣.٢ أنابيب اللحام بالنحاس.
يجب أن تتوافق القطر الاسمي وسماكة الجدار مع القيم المذكورة في معيار SAE J527. ويمكن إيجاد أقصى قطر خارجي (OD) للسبيكة الزنكية-الألومنيومية مع طبقة سطحية علوية من نايلون 11 أو 12، GN، في الجدول 2.
٣.٣.٣ نهايات مُوسَّعة.
٣.٣.٣.١ يجب أن تتوافق نهايات التوسيع من النوع SAE مع الأبعاد والتسامحات الموضحة في معيار SAE J533.
٣.٣.٣.٢ يجب أن تتوافق نهايات التوسيع من النوع ISO مع الأبعاد والتسامحات الموضحة في معيار SAE J1290.
٣.٣.٣.٣ النهايات الموسَّعة. وفي حالة GM123M (النهاية الموسَّعة المعكوسة)، يجب أن تتوافق نهايات توسيع الأنابيب مع المتطلبات التكميلية الواردة في القسم S1 من معيار ASTM A254.
٣.٤ التشطيبات.
يجب أن تتوافق النهاية على الجزء الداخلي والخارجي للأنابيب مع النهاية المحددة في الجدول 1.
الجدول 1: رموز التشطيب الخارجي والمتطلبات المرتبطة بها
| النهاية | رمز النهاية | الوصف ومتطلبات المادة |
| أملس | P | بدون طلاء؛ المعدن الأساسي فقط (فولاذ 1006 أو 1008 أو 1010 وفقًا لمعيار SAE J403) |
| سبيكة الزنك-الألومنيوم | G | طلاء سبائك الزنك والألمنيوم بالغمر الساخن. التركيب الكيميائي: سبيكة تحتوي على 5% ألمنيوم وباقيها زنك وفقًا لمعيار ASTM B750 كتلة الطلاء: ٥٠ غرام/م² وفقاً لمعيار ASTM A875 القسم ٨. ويجب ألا تقل السماكة عن ٣ ميكرومتر في أي مكان على الأنبوب وفقاً للملحق (أ). |
| سبيكة الزنك-الألومنيوم – حماية موسعة ضد التآكل | GE | سبيكة زنك-ألمنيوم كما هو موصوف أعلاه، تليها عملية معالجة أولية معتمدة وطلاء إيبوكسي غني بالألمنيوم معتمد. قياسات السُمك:يجب أن تكون طبقة الطلاء الإيبوكسي الغنية بالألومنيوم في التشطيب GE ذات سماكة لا تقل عن ثلاثة ميكرومترات في أي مكان على الأنبوب، وفقًا لإجراءات القياس الواردة في الملحق أ. ويجب رصد السماكة الفعلية للطلاءات في التشطيب GE دوريًّا وطولياً لكل خط أنابيب. ويجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| طلاء نحاسي | كربون | أنابيب مطلية كهربائيًا |
| سبيكة الزنك-الألومنيوم – نيلون ١١ أو ١٢ مقذوف | GN | سبيكة الزنك-الألومنيوم كما ورد وصفها أعلاه، متبوعة بطبقة علوية من النيلون ١١ أو ١٢. المظهر:يجب أن تكون الطبقة العلوية متجانسة اللون وخالية من الانقطاعات مثل خطوط التدفق، والثقوب الدقيقة، والفوارات، أو الخشونة غير الطبيعية. ويجب أن تكون الطبقة العلوية بلون أسود ما لم يُذكر خلاف ذلك في الرسم الهندسي. سماكة الفيلم:يجب أن يكون طبقة النايلون 11 أو 12 العلوية ذات سماكة لا تقل عن 150 ميكرومتر عند قياسها بالفحص المجهرى وفقًا الملحق أ. ويجب التحكم في السماكة القصوى للطلاء وفقًا القطر الخارجي الأقصى (الجدول 2). ويجب رصد السماكة الفعلية للطلاءات في التشطيب GN دوريًّا وطولياً لكل خط أنابيب. ويجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| طلاء النيكل | Ni | قطر داخلي مغطى بطلاء نيكل كهربائي. قياسات السُمك:يجب أن تكون سماكة طلاء النيكل المُرسَب كهربائيًا على السطح الداخلي للأنبوب النهائي لا تقل عن 3 ميكرومترات في جميع أنحاء السطح الداخلي للأنبوب، وفقًا لإجراءات القياس الواردة في الملحق أ. ويجب رصد سماكة الطلاء الفعلية في التشطيب Ni دوريًّا وطولياً لكل خط أنابيب. ويجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| أخرى | Z | يُحدد لاحقًا |
ملاحظة: لا ينبغي استخدام الطبقة السطحية العلوية GN في تطبيقات خطوط وقود السوائل حتى يتم الحصول على الموافقة الكاملة على المادة لتطبيقات خطوط وقود السوائل.
الجدول 2: القطر الخارجي الأقصى لطلاء GN
| مقاس الأنبوب الاسمي (مم) | أقصى قطر خارجي للأنبوب المغلف، مم |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 مقاومة الظروف البيئية (GE، GN وNi).
3.5.1 اختبار رش الملح (GM4298P).
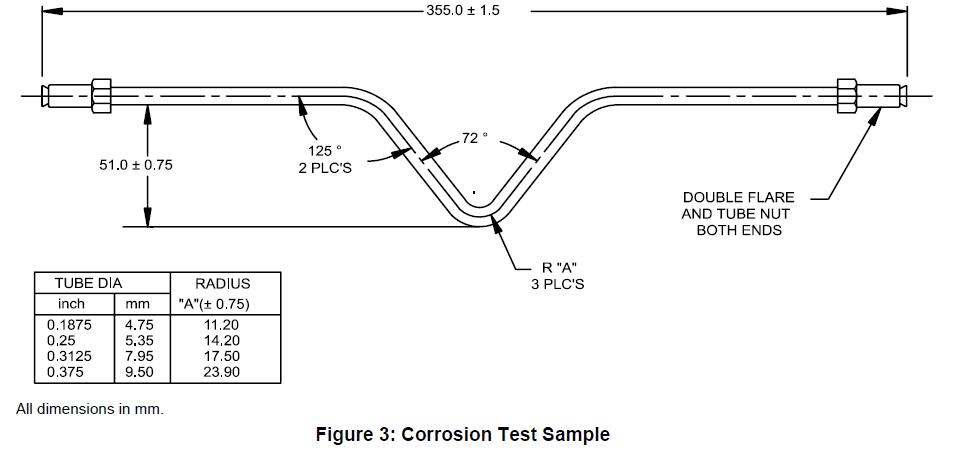
يجب إخضاع الأنابيب المطلية لاختبارات التآكل وطرق التقييم التالية. ويجب إجراء جميع اختبارات التآكل على الأجزاء المصنّعة أو على عينة الاختبار الموضّحة في الشكل ٣. ويجب ترتيب عينات الاختبار الموصوفة في الشكل ٣ داخل غرفة الاختبار بحيث يواجه الكوع المُشكَّل جهة الأسفل دون أن يلامس حامل الاختبار، ما لم يُذكر خلاف ذلك. أما الأجزاء المصنّعة فيجب ترتيبها داخل غرفة الاختبار وفق الاتفاق بين جهة الاختبار والجهة المُراجِعة. ويجب توثيق تكرار إجراء جميع اختبارات التآكل في خطة التحكم.
ملاحظة: قد تتسبب الملوثات السطحية في ظهور بقع صدأ أثناء اختبار التآكل. ولا ينبغي تسجيل البقع التي تظهر في غياب التآكل كفشل ناتج عن التآكل.
3.5.1.1 سبيكة الزنك-الألومنيوم – حماية موسَّعة ضد التآكل (GE).
يجب أن تتحمل أنابيب حماية التآكل الممتدة من شركة GE تعرضًا لمدة ١٠٠٠ ساعة لرذاذ الملح وفقًا للمواصفة GM4298P، مع ألا يتجاوز امتداد التآكل (Creepback) ١,٥ مم من الخدوش الموضوعة طوليًّا (انظر المواصفة GM9102P)، وألا يحدث أي فقدان آخر في الالتصاق بعد التعرض للمواصفة GM4298P وبعد نفخ الهواء.
3.5.1.2 سبيكة الزنك-الألومنيوم – نايلون 11 أو 12 م擠َّد (GN): مقاومة انفصال الرقائق عند درجات الحرارة المنخفضة بالإضافة إلى اختبار رش الملح (GM9508P، GM4298P).
خضع عينات الأنبوب المشكَّلة (انظر الشكل ٣) لاختبار مقاومة الرقائق وفق المعيار GM9508P، الطريقة باء، خمس مرات لكل عينة. ويجب وضع الأنبوب في جهاز اختبار الحصى بحيث يكون المستوى الناتج عن الانحناء موازيًا للوحة الاختبار. ويجب وضع العينات بعد التعرُّض لجهاز اختبار الحصى خلال ٢٤ ساعة في بيئة رش الملح وفق معيار ASTM B117 أو GM4298P.
لا يجوز أن تمتد ظاهرة تآكل المعدن الأساسي أكثر من 1 مم من منطقة التأثير بالحصى بعد 2000 ساعة. كما يجب أن تكون المناطق غير المتأثرة بالحصى خالية تمامًا من الصدأ بعد 2000 ساعة.
3.5.2 اختبار الرطوبة (GM4465P، GM9071P).
يجب أن تخضع أنابيب التوصيل المحمية ضد التآكل الموسَّعة (GE) لاختبار الرطوبة لمدة 96 ساعة وفقًا للمعيار GM4465P. وبعد الانتهاء مباشرةً من اختبار الرطوبة، يجب مسح الأنبوب جافًّا ثم إجراء اختبار التصاق الشريط وفقًا للمعيار GM9071P، مع استثناءٍ يتمثل في عمل خدش خطي على طول الأنبوب. ويجب أن يكون التصاق الشريط لا يقل عن 99%.
3.5.3 اختبار الرطوبة لأنابيب النيكل المطلية كهربائيًا (Ni) (GM4465P، GM9071P).
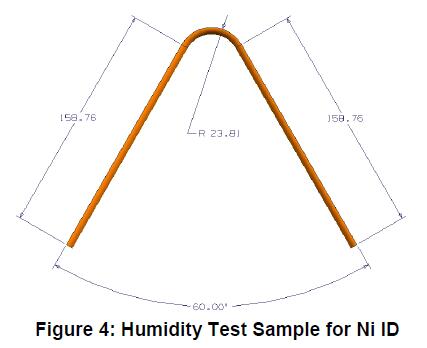
يجب تعريض طبقة التغليف الداخلية المطلية بالنيكل لاختبار الرطوبة التالي باستخدام عينات مستقيمة بطول 100 مم وعينات الاختبار الموضحة في الشكل 4. ويجب قص ثلاث عينات اختبار من كل تكوين بشكل طولي، مما يكشف الأسطح الداخلية للأنبوب. ويجب حماية الحواف المقطوعة لعينات الاختبار بشكل كافٍ لمنع تسرب الصدأ. وتُوضع العينات في غرفة الاختبار مع توجيه الأسطح الداخلية نحو الأعلى. وتُوضع العينات المستقيمة بزاوية تقارب 30° من الرأسي لتمكين تصريف الرطوبة. ويجب أن تتحمل طبقة النيكل تعرضًا للرطوبة لمدة 168 ساعة وفقًا للمعيار GM4465P دون ظهور صدأ أحمر خارج منطقة اللحام (المنطقة المتأثرة حراريًّا). وأي تآكل
في منطقة اللحام (المنطقة المتأثرة حراريًّا) تتطلب موافقة قسم هندسة المواد في شركة جنرال موتورز (GM).
3.5.4 اختبار الاحتكاك بالمذيبات (GM9509P).
يجب أن تحصل أنابيب التوصيل المحمية ضد التآكل الموسَّعة (GE) عند اختبارها بفرك المذيب MEK وفقًا للمعيار GM9509P على تقييم لا يقل عن الدرجة الأولى بعد إتمام 50 دورة فرك مزدوجة. ويجب إجراء هذا الاختبار على كل دفعة إنتاج من الأنابيب، مع توثيق النتائج في خطة التحكم. وتُعرَّف الدفعة الإنتاجية في وثائق نظام الجودة.
3.5.5 مقاومة السوائل.
3.5.5.1 يجب ألا تظهر أنابيب التوصيل المحمية ضد التآكل الموسَّعة (GE) أي تليُّن أو عيوب في الطبقة السطحية بعد غمرها لمدة 24 ساعة في سائل الفرامل (GM4653M)، أو البنزين TF2 (GMPT-6-006)، أو الديزل الحيوي (GMPT-5-005)، أو الديزل رقم 2 (GMPT-5-001)، أو البنزين المؤكسد (GMPT-6-019)، أو الوقود الإيثانولي E85 منخفض الأس الهيدروجيني (GMPT-6-023). ويجب إجراء هذا الاختبار باستخدام سائل الفرامل مرة واحدة على الأقل أسبوعيًّا على القطع المنتجة أو العينات وفق الشكل 3، ويجب توثيقه في خطة التحكم.
ملاحظة: يمكن الحصول على المعلومات المتعلقة بوقود GMPT عن طريق التواصل مع قسم هندسة مواد محركات GM Powertrain. ويجب شراء الوقود من الموردين المعتمدين من شركة GM. واستخدم أحدث مستوى للاحقة (suffix level) لكل وقود وفقًا لما يحدده مهندس GM Powertrain.
3.5.5.2 سبيكة الزنك-الألومنيوم – نايلون 11 أو 12 م擠َّد (GN).
3.5.5.2.1 إعداد العينة.
يجب أن تكون العينات بطول لا يقل عن ٨٠ مم. ويجري عمل قطعين متوازيين على طول الأنبوب، وبفاصل ٢٫٤ ± ٠٫١ مم، باستخدام سكين يدوي من نوع ستانلي (Stanley) بشفرة رقم ٩٩إي أو ما يعادلها. ويجب أن تخترق هذه القطوع طبقة النايلون والطبقة التمهيدية حتى تصل إلى الطبقة الأساسية على امتداد طول الأنبوب بالكامل. وتُوضع ست عينات في حاوية قابلة للإغلاق لكل سائل. وتُملأ الجرة بالسائل المطلوب من الجدول ٣ بحيث يغمر السائل حوالي نصف كل عينة. ثم تُغلق الحاوية بإحكام. وتُنقع العينات لمدة وعند درجة حرارة مناسبتين وفقًا لما هو مطلوب في الجدول ٣. وبعد انتهاء مدة النقع المطلوبة، تُزال العينات من السائل وتُجفف بمنشفة ورقية.
الجدول 3: مقاومة السوائل
| السائل | الزمن (ساعة) | درجة الحرارة (°م) |
| ماء مقطر | 504 | 23 ± 2 |
| سائل الفرامل (GM4653M) | 504 | 60 ± 2 |
| البنزين المؤكسد (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| الديزل الحيوي (GMPT-5-005) | 504 | 23 ± 2 |
| الديزل رقم 2 (GMPT-5-001) | 504 | 23 ± 2 |
| إيثانول E85 منخفض الحموضة (GMPT-6-023) | 504 | 23 ± 2 |
| سائل تبريد المحرك (GM6277M) | 504 | 23 ± 2 |
| مذيب غسالة الزجاج الأمامي (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 إجراء فصل الطلاء.
باستخدام سكين الأدوات، قم بعمل قطع عمودي بين القطعين المتوازيين بالقرب من طرف العينة التي غُمرت في السائل. ثم، باستخدام حافة الشفرة في هذا القطع العمودي، حاول رفع أو تقشير شريط النايلون حتى يصبح بالإمكان الإمساك بالجزء المُقشَّر باستخدام زوج من الملقط أو أداة مكافئة. واصل التقشير حتى تنفصل هذه القطعة تمامًا أو حتى تُزال من طول الأنبوب بالكامل. وإذا لم تُزل الشريحة بالكامل، كرر الإجراء بدءًا من طرف العينة المعرَّض للبخار.
3.5.5.2.3 معايير القبول.
ولا يجب أن تظهر أي علامات على تكوّن فقاعات أو انفصال في طبقة النايلون قبل إجراء عملية فصل الطلاء. وبعد إجراء عملية فصل الطلاء، يُعتبر العينة مقبولة إذا انكسر شريط النايلون. وإذا لم ينكسر، فيجب أن يُظهر الشريط فشلًا تماسكيًّا في الطبقة الأولية. ويُعرَّف الفشل التماسكي بأنه وجود دليل مرئي على بقاء الطبقة الأولية على شريط النايلون وعلى سطح الأنبوب القاعدي.
3.5.5.3 طلاء النيكل الكهربائي على السطح الداخلي (ID).
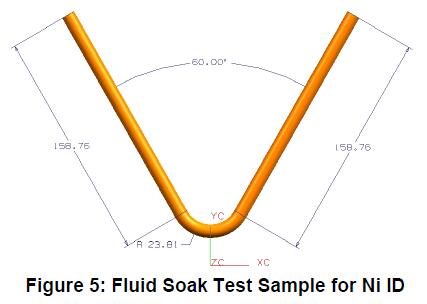
يجب تعريض أنابيب السطح الداخلي المطلية بالنيكل للسوائل المدرجة أدناه باستخدام عينات مستقيمة بطول 100 مم وعينات الاختبار الموضحة في الشكل 5. وتُعرض ثلاث عينات اختبار من كل تكوين لمدة 504 ساعة عند درجة حرارة 60°م (أو 90°م للديزل الحيوي والديزل رقم 2) عند ملء نصف سعتها بالسوائل التالية: الديزل الحيوي (GMPT-5-005)، والديزل رقم 2 (GMPT-5-001)، والبنزين المؤكسد (GMPT-6-019)، والبنزين ثنائي الطور المسبب للتآكل (GMPT-6-020*) والإيثانول 85% منخفض الأس الهيدروجيني (GMPT-6-023). وبعد مرور 504 ساعة من الغمر، تُقطع العينات بشكل طولي وتُفتش — ولا يسمح بأي تآكل أو تآكل نقطي خارج منطقة اللحام (المنطقة المتأثرة حراريًّا). وأي تآكل داخل منطقة اللحام (المنطقة المتأثرة حراريًّا) يتطلب موافقة قسم هندسة المواد لدى شركة جنرال موتورز.
ملاحظة: يمكن الحصول على المعلومات المتعلقة بوقود GMPT عن طريق التواصل مع قسم هندسة مواد محركات GM Powertrain. ويجب شراء الوقود من الموردين المعتمدين من شركة GM. واستخدم أحدث مستوى للاحقة (suffix level) لكل وقود وفقًا لما يحدده مهندس GM Powertrain.
3.5.6 اختبار التآكل الدوري (GM9505P، الدورة J أو GM9540P).
3.5.6.1 تخضع أنابيب التوصيل المحمية ضد التآكل الموسَّعة (GE) لاختبار أداء يتكون من عينات أنابيب مُشكَّلة بشكل صحيح (انظر الشكل 3) وتُعرَّض لـ10 دورات (أي 20 أسبوعًا) من دورة GM9505P (الدورة J) أو لاختبار GM9540P بمدة الاختبار D. وبعد انتهاء الدورات، يجب أن تتفوق الأنبوبات في اختبار الضغط بحيث تتحمل ضغطًا لا يقل عن 14 ميجا باسكال للأنابيب ذات القطر الخارجي حتى 10.0 مم، أو 7 ميجا باسكال للأنابيب ذات القطر الخارجي أكثر من 10 مم. ولتصبح هذه النتيجة صالحة، لا يجوز أن يحدث تآكل من الداخل إلى الخارج يؤدي إلى فشل في اختبار الضغط. ولذلك، يُوصى بتثبيت وصلات الأنبوب في كتلة صلبة من الألومنيوم للحفاظ على إغلاق النظام أثناء التعرض.
وعلاوةً على ذلك، يُسمح بختم التوصيلات بالشمع للحفاظ على وظائف هذه الأجزاء أثناء اختبار الضغط.
يجب الاتفاق بين المورد ومسؤول المورد لدى شركة GM على أقل تكرار مقبول لإجراء هذا الاختبار، ويجب توثيق ذلك ضمن تقديم وثائق PPAP الفصلية.
3.5.6.2 سبيكة الزنك-الألومنيوم – نايلون 11 أو 12 م擠َّد (GN).
قطع بالسكين بالإضافة إلى اختبار التآكل الدوري وفق معيار GM9505P، الدورة J، ١٠ دورات (٢٠ أسبوعًا). باستخدام أنبوب مستقيم مع التوصيلات القياسية، يُخطَّط خطان متوازيان طول كلٍّ منهما ٤ سم والمسافة بينهما ٢٫٤ ± ٠٫١ مم قرب المركز. ويُجرى الاختبار الدوري للتآكل وفق معيار GM9505P، الدورة J، ١٠ دورات (٢٠ أسبوعًا) خلال ٢٤ ساعة من الخطِّ. وبعد إكمال الدورات، يجب أن يتحمل الأنبوب اختبار ضغط لا يقل عن ١٤ ميجا باسكال للأنابيب ذات القطر الخارجي حتى ١٠٫٠ مم أو ٧ ميجا باسكال للأنابيب ذات القطر الخارجي أكثر من ١٠ مم. ولصحة هذا الاختبار، لا يجوز أن يتسبب التآكل الناتج من الداخل إلى الخارج في فشل اختبار الضغط. ولذلك، يُوصى بتثبيت توصيلات الأنبوب في كتلة صلبة من الألومنيوم للحفاظ على إغلاق النظام أثناء التعرُّض.
وعلاوةً على ذلك، يُسمح بختم التوصيلات بالشمع للحفاظ على وظائف هذه الأجزاء أثناء اختبار الضغط.
يجب الإبلاغ عن النتائج مع تقديم الطلب للحصول على الموافقة الهندسية.
3.6 الشكل، والأبعاد، والجودة.
يجب أن تكون أنابيب الصلب المستخدمة في السيارات مستديرة تجارياً، وسلسة، وخالية من الصدأ والعُيوب التي تؤثر سلباً على عمليات المعالجة أو قابلية الاستخدام. ويُسمح بوجود حافة لحام على القطر الخارجي للأنابيب باتفاق خطي مع المشترين الأفراد. ومع ذلك، فلا يجوز أن تتجاوز هذه الحافة حدود التحمل المسموح بها للقطر الخارجي، ولا يجوز أن تعيق عملية تشكيل الحواف (Flare Forming) أو إنجاز وصلات التوصيل المحكمة ضد التسرب. ويُسمح بوجود حافة لحام على السطح الداخلي للأنبوب، شريطة أن تكون بأدنى حد ممكن وفقاً لأفضل ممارسات اللحام أو التوصيل بالنحاس. وفي حال تحديد أطوال محددة، يجب أن تكون الأنابيب مستقيمة بشكل معقول، وأن تكون الأطراف خالية من الحواف الحادة أو الشوائب.
3.6.1 يجب أن تتوافق أنابيب التوصيل المخصصة لخطوط الفرامل الهيدروليكية من حيث نظافة السطح الداخلي مع الحد الأقصى البالغ 0.20 غرام لكل متر مربع من السطح الداخلي، وذلك وفقًا لمعيار ASTM A254، القسم 8 (نظافة السطح الداخلي).
3.6.2 يجب أن تتحمّل جميع الطبقات الطلائية ظروف التشكيل والمعالجة والتخزين الاعتيادية التي تتعرض لها الأنابيب دون أن تظهر عليها أي علامات تفتت أو تقشُّر أو فقدان للالتصاق بالفلز الأساسي. ويُسمح باللمعان الطولي أو المحيطي الناتج عن عمليات المعالجة والمناولة.
3.7 متطلبات خاصة.
تُحدد المتطلبات الخاصة المتعلقة بالأبعاد، والتشطيبات، والخصائص الفيزيائية أو التطبيقات حسب الاتفاق المبرم بين المورد والمشتري.
3.8 التغليف والوسم.
يجب شحن المواد وفقًا للمواصفات التي يحددها المشتري. ويجب أن تكون الحاويات مُوسومةً بوضوح باسم المورد وعنوانه، ورقم مواصفات المادة واسمها، ورقم أمر الشراء، والوزن الصافي، وأي معلومات أخرى يحددها المشتري.
4 عملية التصنيع
غير قابل للتطبيق.
٥ القواعد والأنظمة
5.1 يجب أن تتوافق جميع المواد المورَّدة وفق هذه المواصفة مع متطلبات المواصفة GMW3001، والقواعد والأنظمة الخاصة بمواصفات المواد.
٥.٢ يجب أن تتوافق جميع المواد المورَّدة وفقًا لهذا المواصفة مع متطلبات وثيقة GMW3059 الخاصة بالمواد المحظورة والمُبلَّغ عنها للأجزاء.
6 مصادر معتمدة
تتطلب هذه المواصفة مؤهلات هندسية من مصدر معتمد. ولا يُعتبر أي مصدر مؤهلًا وفق متطلبات هذه المواصفة إلا إذا كان مدرجًا في ملف مواد جنرال موتورز (GM Materials File)، أي في وثيقة MATSPC تحت رقم هذه المواصفة.
الملحق أ — إجراء لقياس سماكة الطلاء ثنائي الطبقة على الأنابيب الفولاذية المستخدمة في صناعة السيارات
أ1 نطاق التغطية
تُستخدم هذه الطريقة لتحديد مدى الامتثال للسماكة الدنيا المحددة للطلاء، ولإعداد ارتباط (توصيل) مع المعدات المستخدمة لمراقبة سماكة الطلاء أثناء الإنتاج. ويتكون نظام الطلاء من أنبوب فولاذي منخفض الكربون كقاعدة، إما بسطح داخلي (ID) عاري أو مطلي بالنيكل، وسطح خارجي (OD) مكوَّن من سبيكة زنك-ألمنيوم يتبعها طلاء إيبوكسي غني بالألمنيوم أو طلاء نايلون ١١ أو ١٢ م擠د. ويمكن الاطلاع على التشطيبات المذكورة في الوثائق GM123M/GM124M، ضمن الجدول ١ تحت الرموز (GE)، (GN) أو (Ni). تُستخدم هذه الطريقة لتحديد مدى الامتثال للسماكة الدنيا المحددة للطلاء، ولإعداد ارتباط (توصيل) مع المعدات المستخدمة لمراقبة سماكة الطلاء أثناء الإنتاج. ويتكون نظام الطلاء من أنبوب فولاذي منخفض الكربون كقاعدة، إما بسطح داخلي (ID) عاري أو مطلي بالنيكل، وسطح خارجي (OD) مكوَّن من سبيكة زنك-ألمنيوم يتبعها طلاء إيبوكسي غني بالألمنيوم أو طلاء نايلون ١١ أو ١٢ م擠د. ويمكن الاطلاع على التشطيبات المذكورة في الوثائق GM123M/GM124M، ضمن الجدول ١ تحت الرموز (GE)، (GN) أو (Ni).
أ2 المعايير المرجعية
GM123M
GM124M
أ3 المعدات المستخدمة
أ3.1 مجهر معدني
أ3.2 معدات تلميع المعادن
أ4 إعداد العينات
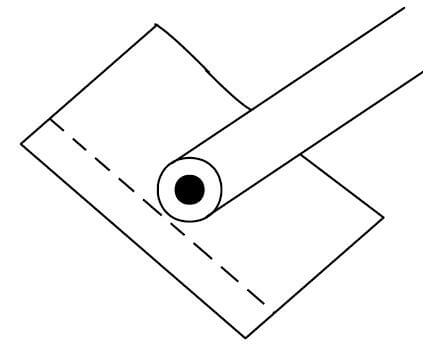
يجب تقسيم الأنبوب إلى عدة مقاطع عرضية لتحديد مدى الامتثال لأدنى سمك مطلوب للطلاء. ثم تُزال الحواف الحادة من المقاطع، وتُنظَّف وتُجفَّف. ويُلف كل قطاع على حدة بورق ألمنيوم، ثم يُشكَّل الورق بإحكام حول القطعة بالأصابع (انظر الشكل A1) قبل التثبيت. ويُكتفى بطبقة واحدة من الورق، مع ضرورة تغطية الأنبوب بالكامل بعناية تامة لتفادي ثقب الورق. ويجب أن تكون الطيات والازدواجات الزائدة أعلى مستوى السطح المصقول. وعند التثبيت، يجب الانتباه جيدًا إلى أن يكون كل قطاع عموديًا تمامًا على مستوى السطح المصقول. ويجب تثبيت العينات تحت ضغط باستخدام مسحوق حراري تصلّب مثل دايليل فثالات. كما أن التثبيت بالضغط يساعد أيضًا على تشكيل ورق الألمنيوم بإحكام حول محيط الطلاء، مما يوفّر احتفاظًا ممتازًا بالحواف وواجهة مُعرَّفة بدقة. ويجب أن تبرد العينة(المستعرضة) تدريجيًّا حتى درجة حرارة الغرفة لمنع انفصال الحواف.
أ5 الإجراء
أ5.1 إعداد العينات المجهرية المعدنية
أ5.1.1 تُجرَّف العينة المُثبتة باستخدام سلسلة من ورق الجرش ذي الدقة المتزايدة بدءًا من درجة خشونة 180، ثم 320، وأخيرًا 600، مع تدفق جيد للماء كمادة تشحيم. ويتم كل عملية جرش باستخدام ضغط خفيف إلى متوسط لتقليل ظاهرة التمليس (Smearing) للطلاء.
أ5.1.2 تُغسل العينة المُثبتة بين كل مرحلة جرش لإزالة أي جزيئات من ورق الجرش الخشن المستخدم في المرحلة السابقة، كما يساعد ذلك في منع تلوث عجلات الجرش والتلميع اللاحقة.
أ5.1.3 يجب تدوير العينة بمقدار 90 درجة بين كل خطوة من خطوات الجلخ لتقليل سحب الطبقات الأطرَف من الطلاءات الأطرَف وتجنب تشويه واجهة طلاء الإيبوكسي أو النايلون مع طبقة الزنك-الألومنيوم، وكذلك واجهة طبقة الزنك-الألومنيوم مع الفولاذ.
أ5.1.4 بعد إتمام عملية الجلخ النهائية، يُغسل العينة غسلاً جيدًا، ثم تُشطف بالكحول وتُجفَّف تمامًا قبل البدء في سلسلة التلميع النهائية.
أ5.1.5 يتم التلميع النهائي باستخدام عجلات قماشية ومُركَّبات تلميع ماسية. والترتيب الموصى به هو: 6 ميكرون، ثم 3 ميكرون، ثم 1 ميكرون، ثم 0.25 ميكرون. ويمكن استخدام معلق أكسيد الألومنيوم بحجم 0.05 ميكرون كخطوة نهائية إذا كان الهدف الحصول على سطح خالٍ تمامًا من الخدوش. ومع ذلك، فإن أكسيد الألومنيوم قاعدي وقد يؤدي إلى تلون طبقة الزنك، ما يصعِّب قياس سماكة الطلاء. ولذلك يُوصى باستبعاد هذه الخطوة حتى اكتمال قياسات السماكة.
أ5.1.6 يُطبَّق ضغط معتدل فقط لفترة كافية لإزالة أي خدوش ناتجة عن الخطوة السابقة. ويجب تدوير العينة بمقدار 90 درجة بين كل عجلة تلميع لضمان عدم الإخلال بسلامة الطبقة الطلائية.
أ5.1.7 تُغسل العينة بين كل درجة من درجات الحجم الميكروني لإزالة أي ملوثات متبقية من الخطوة السابقة، تمامًا كما هو الحال في سلسلة الجلخ. وبعد الانتهاء من التلميع، تُغسل القاعدة (المونت) بصابون لطيف، ثم تُشطف وتُجفَّف جفافًا تامًا بالميثانول.
أ5.2 الفحص المعدني المجهرى & قياسات السماكة.
أ5.2.1 تُفحص العينة المحضَّرة تحت المجهر المعدني للتأكد من أن القاعدة نظيفة نسبيًّا من الخدوش وأن الطبقات ملتصقة جيدًا بأنبوب الاختبار. ويجب أن تظهر واجهات الطبقات المختلفة تباينًا جيدًا دون أي تشويه أو سحب لمكونات البنية المجهرية.
أ5.2.2 اختر التكبير المناسب لتمييز الطبقتين بوضوح حول محيط المقطع العرضي لأنبوب الاختبار، وكذلك طبقة النيكل الداخلية عند تحديدها. وتُجرى القياسات عمومًا عند تكبير 500× أو 1000×.
أ5.2.3 أدخل شبكة قياس مناسبة في مسار الضوء لقياس سماكة كل طبقة. وقم مسبقًا بمعايرة الشبكة باستخدام مقياس ميكرومتر معروف أو شريحة معايرة قبل إجراء أي قياسات.
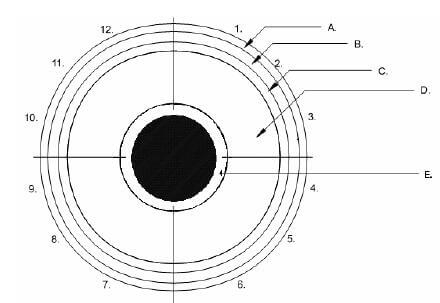
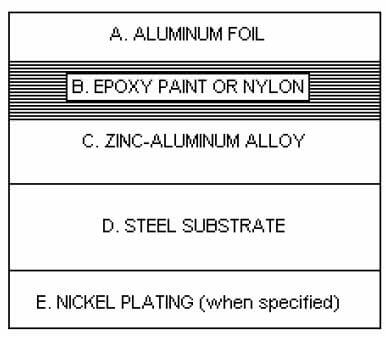
أ5.2.4 قسِّم محيط الأنبوب إلى أربعة رُباعيات منفصلة. وحدِّد نقطة تقاطع طرفي غلاف رقائق الألومنيوم عند وضع الساعة 12. ومن تلك النقطة، وبحركة في اتجاه عقارب الساعة، حدِّد كل قسم لاحق عند مواضع الساعات 3 و6 و9 بالنسبة لموضع الساعة 12. وفي مجال الرؤية الخاص بكل رُباعية، خذ ثلاث قراءات عشوائية تشمل أقل قيمة لسماكة الطلاء (انظر الشكلين أ2 وأ3). وسجل كل واحدة من القراءات الثلاث في كل رُباعية — أي ما مجموعه 12 قراءة — لكل من طبقة الزنك-الألومنيوم وطلاء الإيبوكسي أو النايلون، وكذلك لطلاء النيكل عند تحديده.
أ5.2.5 سجِّل جميع قيم السماكة وقارنها بالأقسام ذات الصلة من المواصفات GM123M/GM124M. أما القيم الدنيا المطلوبة لسماكة الطلاء فهي كما يلي:
| الرمز | جي إي/بي | GN | جي إي/ني |
| سبيكة الزنك-الألومنيوم (حد أدنى بالميكرومتر) | 3.0 | 3.0 | 3.0 |
| طلاء إيبوكسي غني بالألومنيوم (حد أدنى بالمايكرومتر) | 3.0 | – | 3.0 |
| نايلون 11 أو 12 (بحد أدنى μm) | – | 150 | – |
| النيكل | – | – | 3.0 |