تنطبق هذه المواصفة القياسية على الأنابيب الفولاذية المُجعَّدة ذات الطبقتين الملحومتين، والمخصصة لأنظمة الأنابيب الهيدروليكية في الحصادات والجرارات والسيارات والثلاجات المنزلية وغيرها.
1. التشكيلة
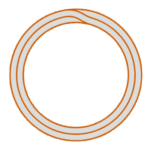
1.1. يجب أن تتطابق شكل الأنبوب وأبعاده وكتلته لكل متر واحد مع ما هو مذكور في الشكل 1 والجدول 1.
الجدول 1: الأحجام & والأوزان
| القطر الخارجي | الوزن، كجم/متر | ||
| سماكة الجدار | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1.2. يُصنع طول الأنبوب وفقًا لما يلي:
الأبعاد — من 3 إلى 6 أمتار، ويُسمح، وفقًا لطلب العميل، بإنتاج الأنابيب القياسية بطول يصل إلى 9 أمتار؛
غير قابل للقياس — من 1 إلى 6 أمتار، وبطلبٍ من العميل يُسمح بإنتاج أنابيب غير معيارية أطول من 6 أمتار؛
مضاعفات — ضمن حدود الأنابيب غير المُقاسة، وبمضاعفة لا تقل عن 100 مم.
يجب ألا تتجاوز هامش التصنيع لكل قصّة في الطول المتعدد ٥ مم. وبطلب من المستهلك، يجوز تطبيق هامش آخر.
١.٣. لا يجوز أن تتجاوز الانحرافات المسموح بها على طول الأنبوب القياسي والأنابيب المتعددة +١٠ مم.
١.٤. لا يجوز أن تتجاوز الانحرافات المسموح بها في القطر الخارجي وسماكة الجدار القيم المحددة في الجدول ٢.
بناءً على طلب العميل، تُصنَّع أنابيب ذات دقة مُرتفعة: بقطر 10 مم مع أقصى انحراف في القطر ± 0.05؛ وقطر حتى 6 مم مع أقصى انحراف في سماكة الجدار لا يتجاوز (-0.07، +0.05) مم.
١.٥. بناءً على طلب المستهلك، تُصنَّع الأنابيب بانحرافات مُزاحة للقطر الخارجي، بينما تُحدَّد أقصى انحرافات مسموحة اتفاقًا بين الشركة المصنِّعة والمستهلك، ولا يجوز أن تتجاوز مجموع الانحرافات الثنائية المذكورة في الجدول ٢. وفي هذه الحالة،
الجدول 2 الأحجام & التسامحاتملم
| القطر الخارجي | تسامح القطر الخارجي | تحمّلات سماكة الجدار | ||
| عادي | عالي | عادي | عالي | |
| أقل من ٦ | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 فما فوق | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| من 10 إلى 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
١.٦. لا يجوز أن تؤدي البيضاوية واختلاف الأبعاد في الأنابيب إلى تجاوز الأبعاد المسموح بها للانحرافات الحدية، على التوالي، بالنسبة للقطر الخارجي وسماكة الجدار.
١.٧. لا يجوز أن تتجاوز انحناءات الأنابيب لكل متر واحد من الطول ٦ مم بالنسبة للأنابيب ذات الدقة العادية، و٥ مم بالنسبة للأنابيب ذات الدقة العالية.
بناءً على طلب العميل، لا يجوز أن تتجاوز انحناءات الأنابيب ٣ مم لكل متر واحد من الطول.
١.٨. يجب قص أطراف الأنابيب بزاوية قائمة. يجب تنظيف أطراف الأنابيب القياسية من الحواف الحادة. وبناءً على طلب المستهلك، يُسمح بتصنيع الأنابيب القياسية دون إزالة الحواف الحادة.
أمثلة على العلامات:
أنبوب قطره الخارجي 8 مم وسماكة جداره 0.7 مم، وطوله 3000 مم، مصنوع من فولاذ 08ك.ب.:
أنبوب 8 × 0,7 × 3000–08ك.ب. GOST 11249-80
نفس الطول، مضاعفات ١٠٠ مم:
أنبوب 8×0.7×100kr–08ك.ب. GOST 11249-80
نفس الطول، بدون حد أقصى للطول:
أنبوب 8×0,7–08ك.ب. GOST 11249-80
وفي ترميز الأنابيب ذات الدقة المُعزَّزة، تُضاف الحرف “P” بعد كلمة “أنبوب”، أما الأنابيب التابعة لأعلى فئة جودة فهي تحمل الحرف “B”، على سبيل المثال:
أنبوب P 8×0,7–08ك.ب. GOST 11249-80
أنبوب داخلي 8×0,7×7950–08ك.ب. GOST 11249-80
2. المتطلبات الفنية
2.1. تُصنع الأنابيب وفقًا لمتطلبات هذه المواصفة القياسية واللوائح التكنولوجية المعتمدة وفق الإجراء المعمول به.
تُصنع الأنابيب من شرائط فولاذية من الدرجات الفولاذية 08ك.ب. و10 وفقًا لمعيار GOST 1050-88، ومن الفولاذ 08يُو وفقًا لمعيار GOST 9045-93.
2.2. يجب لحام الأنابيب بالنحاس بالكامل على سطح التلامس الكامل للطبقات في جو واقي.
غير مسموح بالحواف الملصوقة.
يُسمح بطبقات تآكلية ضئيلة غير ملحوظة، شريطة ألا تتسبب في تكوين تجعّدات أو نتوءات عند الثني المُنفَّذ وفقًا لمتطلبات البند 2.9.
2.3. يجب أن تكون الأسطح الخارجية والداخلية للأنابيب خاليةً من الشقوق والتقاطعات والعُيوب والانفصال الطبقي والصدأ.
يُسمح بالعيوب مثل التشققات والقشور والخدوش والانبعاجات ضمن حدود تقلبات سماكة الجدار؛ والتدفقات المحلية غير الملحوظة للنحاس ضمن حدود الانحرافات في القطر الخارجي؛ ولون السطح غير الموحد.
لا يجوز أن تكون هناك أتربة أو بقايا احتراق مواد التشحيم على السطح الداخلي للأنابيب، بينما لا يجب أن تتجاوز التلوث المتبقي على السطح الداخلي 0.350 غرام/متر2.
بناءً على طلب المستهلك، لا يجوز أن تتجاوز التلوث المتبقي للسطح الداخلي للأنابيب ٠٫١٧٧ جم/م².2.
2.4. يجب أن تتوافق الخصائص الميكانيكية لمعدن الأنبوب مع المعايير المحددة في الجدول 3.
بناءً على طلب المستهلك، يجب ألا تقل النسبة المئوية للامتداد النسبي (δ) للأنابيب التي يبلغ قطرها حتى ٦ مم عن ٣٠٪،而对于 الأنابيب التي يتجاوز قطرها ٦ مم، فيجب ألا تقل هذه النسبة عن ٢٧٪ بالنسبة لدرجة الفولاذ ٠٨kp، وعن ٢٦٪ على الأقل بالنسبة لدرجة الفولاذ ١٠.
| درجة الفولاذ | القطر الخارجي، مم | الشد، ميجا باسكال | الاستطالة، % |
|---|---|---|---|
| 08кп، 08Ю | 6 & أقل | 294 | 29 |
| أكثر من ٦ | 26 | ||
| 10 | 6 & أقل | 26 | |
| أكثر من ٦ | 25 |
2.5. بناءً على طلب العميل، تُصنع الأنابيب بسطح خارجي مغلفن. ويجب ألا تقل سماكة طبقة الزنك عن 12 ميكرونًا.
2.6. يجب أن تتحمل الأنابيب ضغطًا هيدروليكيًّا قدره 18.4 ميجا باسكال (180 كجم/سم²2 ). بناءً على طلب العميل، يجب أن تتحمل الأنابيب ضغطًا هيدروليكيًّا قدره 35.7 ميجا باسكال (350 كجم/سم²2).
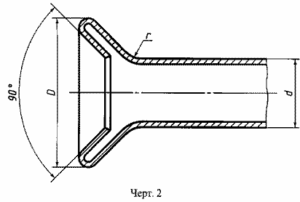
2.7. يجب أن تتحمل الأنابيب التفلُّر المزدوج دون ظهور شقوق أو انفصال طبقي عند نصف قطر الانتقال الخارجي r = 1.0 ± 0.2 مم.
يجب أن يتطابق قطر الحواف المُشكَّلة في الحافة المزدوجة مع القيمة الموضحة في الجدول ٤.
| القطر الخارجي للأنبوب (مم) | قطر التوسيع (الحد الأدنى، مم) | القطر الخارجي للأنبوب (مم) | قطر التوسيع (الحد الأدنى، مم) | القطر الخارجي للأنبوب (مم) | قطر التوسيع (الحد الأدنى، مم) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. يجب أن تتحمل الأنابيب التسطيح دون تمزُّق الحافة الخارجية إلى مسافة بين مستويي التسطيح تساوي 4S (حيث S هي سماكة الجدار الاسمية).
يجب أن تتحمل الأنابيب التي تمتلك استطالة نسبية لا تقل عن 30% اختبار التسطيح حتى تصل المسافة بين مستويَي التسطيح إلى 3S.
2.9. يجب أن تتحمل الأنابيب الانحناء حول القالب ذي نصف القطر المساوي لثلاثة أضعاف القطر الخارجي.
2.10. يجب أن تتحمل الأنابيب عملية التوزيع حتى يزداد القطر الخارجي بنسبة 20%.
٣. قواعد القبول
٣.١. يتم قبول الأنابيب على دفعات. ويجب أن تتكون الدفعة من أنابيب ذات نفس القطر والسمك ودرجة الفولاذ، ويجب أن تُرفق بها وثيقة جودة واحدة تحتوي على:
- العلامة التجارية أو اسم الشركة المصنعة وعلامتها التجارية؛
- اسم المؤسسة-المستهلك؛
- تسمية هذا المعيار؛
- أبعاد الأنابيب؛
- درجة الفولاذ;
- عدد عمليات الصهر أو الدفعات، وتتوافق التركيبة الكيميائية لأنابيب المعدن مع الوثائق الخاصة بجودة السبائك المقدمة من قبل الشركة المصنعة؛
- المتر وعدد الأنابيب بالقطع؛
- نتائج الاختبار.
لا يجوز أن يتجاوز عدد الأنابيب في الدفعة الواحدة 500 قطعة.
٣.٢. في حالة وجود خلاف حول تقييم جودة التركيب الكيميائي للمعدن، يُختار أنبوب واحد من الدفعة للفحص.
3.3. يُخضع كل دفعة من الأنابيب لفحص السطح الخارجي والأبعاد وجودة اللحام.
3.4. للفحص عن التلوث على السطح الداخلي، يُؤخذ أنبوب واحد من الدفعة. ويُجرى فحص التلوث على السطح الداخلي للأنابيب بناءً على طلب المستهلك.
3.5. لإخضاع الأنابيب لاختبارات الشد، والانحناء المزدوج، والتسطّح، والانحناء، والتوزيع، والضغط الهيدروليكي حتى الفشل، والتحقق من سماكة طبقة الزنك، يُؤخذ أنبوبان من الدفعة. ويُجرى اختبار توزيع الأنابيب بناءً على طلب المستهلك.
3.6. لإخضاع الأنابيب لاختبار الضغط الهيدروليكي، يُؤخذ ما لا يقل عن 1% من الأنابيب في الدفعة.
3.7. عند تلقي نتائج غير مُرضية لأي من الاختبارات، حتى لو كان ذلك على مؤشر واحد فقط، تُكرَّر الاختبارات على ضعف عدد الأنابيب المُختارة من نفس الدفعة.
تنطبق نتائج الاختبارات المتكررة على الدفعة بأكملها.
4. طرق الاختبار
٤.١. لأغراض مراقبة الجودة، تُقطَع عينة واحدة من كل أنبوب مختار.
٤.٢. يتم تحديد التركيب الكيميائي للفولاذ وفق المواصفات القياسية GOST 22536.0-87 وGOST 22536.1-88 وGOST 22536.2-87 وGOST 22536.3-88 وGOST 22536.4-88 وGOST 22536.5-87 وGOST 22536.6-88. وتُختار العينات المخصصة لتحليل التركيب الكيميائي وفقًا للمواصفة القياسية GOST 7565-81.
٤.٣. يتم فحص السطح الخارجي دون استخدام أجهزة تكبير.
٤.٤. يتم رصد التلوث المتبقي على السطح الداخلي للأنابيب عن طريق وزن العينة على موازين تحليلية قبل غسل السطح الداخلي للأنبوب بمذيب على طول ٠.٥–١ متر، ملفوفًا على هيئة لولب، وبعدها بعد غسله وجفافه. ويُستخدم كمذيب البنزين B-70 وفقًا للمواصفة القياسية GOST 3134-78 أو الكلوروفلوروكربون ١١٣ (Hladon 113) وفقًا للمواصفة القياسية GOST 23844-79.
4.4ا. يتم التحكم في سماكة طبقة الزنك باستخدام طريقة القطرة وفقًا للمعيار GOST 9.302-88.
٤.٥. يتم فحص جودة لحام الأنابيب باستخدام طرق غير تدميرية للرقابة وفقًا للتوثيق الفني. وفي حالة حدوث خلافات أثناء الرقابة على الأنابيب بالطرق غير التدميرية، يُجرى اختبار الانحناء.
٤.٦. يتم قياس الطول باستخدام شريط قياس وفقًا للمعيار GOST 7502-98.
يتم قياس القطر الخارجي للأنابيب وسماكة الجدار باستخدام ميكرومتر وفقًا للمعيار GOST 6507-90.
يتم قياس انحناء الأنابيب باستخدام مسطرة معايرة وفقًا للمواصفة GOST 8026-92 وجهاز كشف غير مدمر (ND).
٤.٧. يُجرى اختبار الشد وفقًا للمعيار GOST 10006-80 على عينة قصيرة على هيئة قطعة من الأنبوب.
٤.٨. يجب إجراء الاختبار ثنائي الوجه وفقًا لمتطلبات البند ٢.٨.
4.9. يُجرى اختبار التسطيح وفقًا للمعيار GOST 8695-75. وأثناء الاختبار، يجب أن يمر الحافة الخارجية على طول خط أقصى انحناء.
٤.١٠. يُجرى اختبار الانحناء وفقًا للمواصفة القياسية GOST 3728-78 باستخدام حشوة.
٤.١١. يُجرى اختبار التوزيع وفقًا للمواصفة القياسية GOST 8694-75 باستخدام مخروط مائل بنسبة ١:١٠.
الأنابيب الخاضعة لاختبار التوزيع لا تخضع لاختبار التسطيح.
٤.١٢. يُجرى الاختبار الهيدروليكي للأنابيب وفقًا للمواصفة القياسية GOST 3845-75 مع زمن احتفاظ لا يقل عن ٥ ثوانٍ.
يتم إجراء اختبار الأنابيب بالضغط الهيدروليكي قبل التدمير وفقًا للوثائق الفنية.
5. العلامات والتغليف والنقل والتخزين
٥.١. الوسم والتغليف والنقل والتخزين للأنابيب — وفقًا للمعيار GOST 10692-80.
٥.١.١. يجوز، باتفاقٍ بين المصنِّع والمستهلك، تغليف الأنابيب في عبوات أو حزم. وفي هذه الحالة، يجب ربط الأنابيب بالسلك وفقًا للمعيار GOST 3282-74 في ثلاث نقاط، ثم لفُّها على طول طولها وعند نهاياتها بورق مُزيَّت وفقًا للمعيار GOST 8828-89، ثم تغليفها بمادة تغليف (سجاد، أو نسيج غير منسوج، أو خردة، أو ألياف صناعية) بالسلك وفقًا للمعيار GOST 3282-74 في ثلاث نقاط على الأقل.
5.2. تغليف الأنابيب – بناءً على طلب المستهلك.
5.2.1. يجب ربط كل دفعة بالأسلاك وفقًا للمعيار GOST 3282-74 أو بالشريط وفقًا للمعيار GOST 3560-73 في أربع نقاط على الأقل.
5.2.2. يتم تسليم الأنابيب في عبوات تتكون من عدة دفعات، حيث يشكّل درجة واحدة من الفولاذ العدد الإجمالي في عبوة واحدة لا يتجاوز 15,000 متر.
5.2.3. ولمنع دخول الرطوبة والأتربة إلى الأنابيب، يجب لف كل حزمة أنابيب على امتدادها الكامل بطبقتين من الورق المشبع بالبارافين وفقًا للمعيار GOST 9569-79 أو الورق القارّي وفقًا للمعيار GOST 515-77. ويجب إغلاق طرفي اللف بإحكام، ثم تغليف طرفي الحزمة بقماش تغليف وفقًا للمعيار GOST 30090-93 أو بقماش ألياف صناعية أو أقمشة غير منسوجة أو مواد بلاستيكية على مسافة لا تقل عن ١ متر من كل طرف. ويجب وضع الأنابيب المُغلفة داخل شبكات خشبية وربطها بإحكام بشريط تغليف وفقًا للمعيار GOST 3560-73 أو بالأسلاك وفقًا للمعيار GOST 3282-74. ولا يجب أن تتجاوز المسافة بين الحلقات ١٫٥ متر، ويجب أن تكون طول شبكة واحدة لا يقل عن حلقتين. ويجب أن تبرز الشبكات خارج طرفي الكيس بمقدار لا يزيد على ٣٠ مم.