1. النطاق
1.1 تحدد هذه المواصفة المتطلبات الخاصة بأنابيب النحاس غير الملحومة والمُنقّاة حراريًّا (التنعيم اللامع)، والمناسبة للاستخدام في أنظمة التبريد وخطوط الزيت وخطوط البنزين وغيرها، حيث يُشترط أن تكون السطوح الداخلية للأنابيب خاليةً بشكل أساسي من القشور والأوساخ.
1.1.1 تُورَّد الأنابيب المصنوعة من أيٍّ من رموز النحاس التالية حسب نظام UNS، ما لم يُنص على خلاف ذلك في العقد أو أمر الشراء:
| رقم يونس للنحاس (UNS) C10200 C10300 C10800 C12000 C12200 | نوع النحاس خالٍ من الأكسجين دون عوامل إزالة الأكسجين المتبقية خالٍ من الأكسجين، فوسفور منخفض جدًّا خالٍ من الأكسجين، فوسفور منخفض مُزيل للأكسجين باستخدام الفوسفور، فوسفور متبقٍ منخفض مُزيل للأكسجين باستخدام الفوسفور، فوسفور متبقٍ مرتفع |
1.2 القيم المذكورة بوحدات الإنش-الرطل هي القيمة القياسية باستثناء حجم الحبيبات، الذي يُعطى بوحدات النظام الدولي (SI).
1.3 هذه المواصفة تُعدّ مواصفةً مكملةً للمواصفة القياسية SI B 68M؛ ولذلك لا ترد في هذه المواصفة معادلات بالوحدات الدولية (SI).
1.4 عبارة التحذير المتعلقة بالمخاطر التالية تنطبق فقط على طريقة الاختبار الموضحة في البندَين 20.5 و21.2.6 من هذه المواصفة: لا يهدف هذا المعيار إلى معالجة جميع مخاوف السلامة، إن وُجدت، المرتبطة باستخدامه. ويقع على عاتق مستخدم هذا المعيار مسؤولية وضع ممارسات السلامة والصحة المناسبة وتحديد مدى انطباق القيود التنظيمية قبل الاستخدام.
2. الوثائق المرجعية
2.1 معايير ASTM:
المواصفة B 68M للأنابيب النحاسية غير الملحومة، والمُعالجة حرارياً بلون لامع[Metric]
طريقة الاختبار B 153 لاختبار التوسع (اختبار الدبوس) للأنابيب والأنابيب النحاسية وسبائك النحاس
المواصفة B 251 للمتطلبات العامة للأنابيب النحاسية وسبائك النحاس المصنوعة بطريقة السحب والتشكيل دون لحام
طرق الاختبار B 577 لكشف أكسيد النحاس الأحادي (القابلية للتآكل الهيدروجيني) في النحاس
التصنيف B 601 لتصنيفات درجات الليونة للنحاس وسبائك النحاس — المصنوعة بطريقة السحب والتشكيل أو الصب
B 846 مصطلحات النحاس وسبائكه
الدليل E 3 لإعداد العينات المعدنية المجهرية
طرق الاختبار E 8 لاختبار الشد للمواد المعدنية
الممارسة E 29 لاستخدام الأرقام المعنوية في بيانات الاختبار لتحديد المطابقة مع المواصفات
طرق الاختبار E 53 لتحديد محتوى النحاس في النحاس غير المسبوك بالوزن
طرق الاختبار E 62 لتحليل النحاس وسبائكه كيميائيًّا (بالطرق الطيفية الضوئية)
طرق الاختبار E 112 لتحديد متوسط حجم الحبيبات
الممارسة E 243 لفحص الأنابيب النحاسية وأنابيب السبائك النحاسية بالتيار الكهربائي الدوامي (التيار الإعصاري)
الممارسة E 255 لأخذ العينات من النحاس وسبائكه لتحديد التركيب الكيميائي6
الممارسة E 527 لتسمية المعادن والسبائك (UNS)
٣. المصطلحات
3.1 التعريفات:
٣.١.١ راجع المصطلحات في البند B 846 لتعريف المصطلحات المتعلقة بالنحاس وسبائكه.
٣.١.٢ تلدين لامع, n—معالجة حرارية تُجرى في جو خاضع للتحكم بحيث تُقلَّل أكسدة السطح إلى أقل حدٍّ ممكن، ويظل السطح نسبيًّا لامعًا.
3.2 تعريفات المصطلحات الخاصة بهذه المواصفة القياسية:
3.2.1 قادر على—لا يلزم أن يقوم منتج المادة بأداء الاختبار. ومع ذلك، إذا أثبت الاختبار اللاحق الذي يجريه المشتري أن المادة لا تفي بهذه المتطلبات، فإن المادة تخضع للرفض.
4. معلومات الطلب
٤.١ تتضمن طلبات الشراء للمُنتَجات المعلومات التالية:
٤.١.١ التعيين القياسي وفق ASTM وسنة الإصدار (مثل: B 68 – ٩٥)،
٤.١.٢ رقم النحاس وفق نظام UNS (مثل: C10200)،
٤.١.٣ الحالة الميكانيكية (القسم ٨)،
٤.١.٤ الأبعاد والقطر وسماكة الجدار (القسم ١٦)،
٤.١.٥ طريقة التوريد: أطوال مستقيمة أو لفات،
٤.١.٦ الطول الكلي أو عدد القطع لكل مقاس،
٤.١.٧ الوزن الكلي لكل مقاس،
٤.١.٨ عند شراء المنتج للوكالات الحكومية الأمريكية.
٤.٢ الخيارات التالية متاحة ويجب تحديدها وقت تقديم الطلب عند الحاجة:
٤.٢.١ اختبار كهرومغناطيسي (تيار دوامي)،
٤.٢.٢ اختبار الهشاشة،
٤.٢.٣ اختبار التمدد،
٤.٢.٤ اختبار التسطيح،
٤.٢.٥ الشهادة،
٤.٢.٦ تقرير اختبار المصنع.
5. المتطلبات العامة
5.1 تشكل الأقسام التالية من المواصفة B 251 جزءًا من هذه المواصفة.
5.1.1 المصطلحات، العام،
5.1.2 المادة والتصنيع،
5.1.3 الجودة والتشطيب والمظهر،
5.1.4 أهمية الحدود العددية،
5.1.5 الفحص،
5.1.6 الرفض وإعادة الفحص،
5.1.7 الشهادات،
5.1.8 تقارير الاختبار،
5.1.9 التغليف وترميز العبوات،
5.1.10 المتطلبات التكميلية.
5.2 بالإضافة إلى ذلك، عندما يظهر قسمٌ في هذه المواصفة وعنوانه مطابق تمامًا لأحد العناوين المشار إليها في البند 5.1، فقد يتضمّن هذا القسم متطلبات تلغي أو تحل محل تلك الواردة في المواصفة B 251. وفي حالة التعارض، فإن هذه المواصفة هي السائدة.
6. المواد والتصنيع
6.1 المواد:
6.1.1 يجب أن يكون مادة التصنيع عبارة عن سبائك أو قضبان أو أنابيب من النحاس حسب الرقم الموحَّد لنظام الترميز العالمي (UNS) C10200 أو C10300 أو C10800 أو C12000 أو C12200، ويجب أن تكون ذات جودة كافية لتصلح لتصنيع المنتجات الأنبوبية الموصوفة.
6.2 التصنيع:
6.2.1 يجب أن تُصنَّع الأنبوبة باستخدام عمليات التشغيل الساخنة أو الباردة التي تؤدي إلى إنتاج تركيب متجانس ومتناسق من النوع المُدرَّب في المنتج النهائي. ويجب سحب الأنبوبة على البارد للوصول إلى الأبعاد النهائية والسمك المطلوب للجدار، ثم تُخضع لعملية التلدين اللامع لتلبية درجة الليونة المحددة.
٧. التركيب الكيميائي
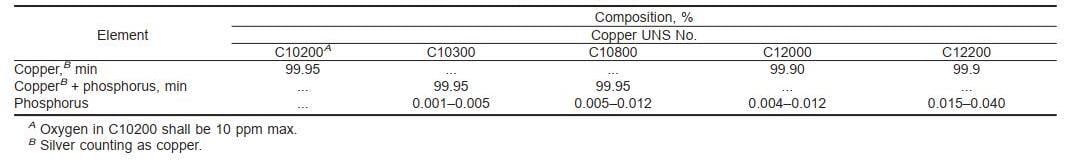
٧.١ يجب أن يتوافق المادة مع المتطلبات المحددة في الجدول ١ بالنسبة للنحاس المحدد.
٧.٢ لا تمنع حدود المواصفات هذه وجود عناصر أخرى. ولا يُحظر تحديد حدود للعناصر غير المسمّاة وطلب إجراء التحليل باتفاق بين الشركة المصنعة أو المورد والمشتري.
٨. حالة التلدين
٨.١ يجب أن تُورَّد الأنابيب في إحدى حالتَي التلدين المذكورتين أدناه:
| مُنْعَش (O) O50 O60 | تصنيف حالة التلدين (تلدين خفيف) (تلدين لين) |
٨.١.١ تُعرَّف حالات التلدين في التصنيف B 601.
٩. حجم الحبيبات
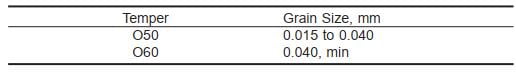
٩.١ يجب أن تتوافق الأنابيب ذات الحالات اللدنية O50 (مُخفَّفة حراريًّا خفيفًا) وO60 (مُخفَّفة حراريًّا لينًا) مع متطلبات الجدول ٢.
١٠. المتطلبات الميكانيكية
10.1 مقاومة الشد:
١٠.١.١ يجب أن يكون للأنبوب مقاومة شدّ لا تقل عن ٣٠ ksi عند إجراء الاختبار وفقًا لطرق الاختبار E ٨.
١٠.٢ المطيلية:
10.2.1 يجب أن تكون نسبة استطالة الشد للأنبوب لا تقل عن 40 % (طول قياس 2 بوصة) عند إجراء الاختبار وفقًا لطرق الاختبار E 8.
١١. المتطلبات الأداء
11.1 اختبار التوسع:
11.1.1 عندما يتم تحديدها في العقد أو أمر الشراء، يجب أن يكون القطر الخارجي للأنبوب المورَّد قادرًا على التوسع وفقًا لما يلي عند إجراء الاختبار وفقًا لطريقة الاختبار B 153.
| القطر الخارجي، بالبوصة 3⁄4 وتحت فوق 3⁄4 | التوسع، % 40 30 |
11.1.1.1 يجب ألا تظهر شقوق أو تمزقات في الأنبوب الموسع عند الفحص البصري دون استخدام معدات خاصة أو وسائل تحسين ما عدا النظارات التصحيحية.
11.1.2 يُعتبر اختبار التسطيح بديلاً اختياريًّا لاختبار التوسيع للأنابيب المُنقَّعة ذات القطر الأكبر من ٤ بوصات.
11.2 اختبار التسطيح:
11.2.1 عندما يتم تحديدها في العقد أو أمر الشراء، يجب أن يكون الأنبوب قادرًا على التسطيح وفقًا لـ الطريقة الموضحة في البند 21.2.6.1 ولا تحتوي على شقوق أو عيوب مرئية بالعين المجردة في الجزء المفلطح.
12. الفحص المجهرى
12.1 يجب أن تكون عينات النحاس حسب أرقام UNS: C10200 وC10300 وC12000 خاليةً تمامًا من أكسيد النحاس الأحادي (Cu₂O) وفقًا للإجراء (أ) من طرائق الاختبار B 577. أما عند توريد النحاس حسب أرقام UNS: C10800 أو C12200 فلا يُطلب إجراء هذا الفحص. وفي حالة النزاع، تُطبَّق طريقة التحكيم وفقًا للإجراء (ج) من طرائق الاختبار B 577.
13. الهشاشة الناتجة عن الهيدروجين
13.1 يجب أن تكون عينات النحاس حسب أرقام UNS: C10200 وC12000 وC12200 قادرةً على اجتياز اختبار الهشاشة وفقًا للإجراء (ب) من طرائق الاختبار B 577. ولا يُفرض تنفيذ هذا الاختبار فعليًّا بموجب شروط هذه المواصفة ما لم يُذكر ذلك صراحةً في معلومات الطلب. وفي حالة النزاع، تُطبَّق طريقة التحكيم وفقًا للإجراء (ج) من طرائق الاختبار B 577.
14. الاختبارات غير التدميرية
14.1 باتفاقٍ بين المصنِّع والمشتري، يمكن فحص كل أنبوب يصل طوله إلى ٣1⁄8 بوصة في القطر الخارجي تخضع لاختبار كهرومغناطيسي (التيار الدوامي). ولإجراء هذا الاختبار، يُفحص الأنبوب في حالته النهائية بعد السحب أو بعد التلدين، قبل اللف أو على شكل أطوال مستقيمة قبل التلدين النهائي.
14.2 اختبار كهرومغناطيسي (بالتيار الدوامي):
14.2.1 عند فحص الأنابيب وفقًا لممارسة E 243، تُعتبر الأنابيب التي لا تُفعِّل جهاز الإشارة في وحدة الاختبار مُطابقةً لمتطلبات هذا الاختبار.
15. المشتريات الخاصة بوكالات الحكومة الأمريكية
15.1 عندما ينص العقد أو أمر الشراء على أن الشراء يتم لصالح إحدى وكالات الحكومة الأمريكية، فإن الأنابيب المورَّدة يجب أن تتوافق مع الشروط المحددة في المتطلبات التكميلية للمواصفة B 251.
16. الأبعاد والانحرافات المسموحة
16.1 يجب أن تكون الأبعاد والتسامحات الخاصة بالمنتج المشمول بهذه المواصفة كما هو محدَّد في الجداول التالية والفقرات ذات الصلة من المواصفة B 251:
16.1.1 تحمّل سماكة الجدار— الجدول 1.
16.1.2 تسامح القطر— الجدول 3.
16.1.3 تسامح الطول— الجدولان 5 و6.
16.1.4 استقامة القطع— الرجوع إلى قسم استقامة القطع.
16.2 لفائف، تحملات الطول— الرجوع إلى الجداول 2 و3 و4 و5 من هذه المواصفة.

17. جودة التصنيع، والتشطيب، والمظهر
17.1 جودة التصنيع:
17.1.1 يجب أن يكون الأنبوب المورَّد نظيفًا وخاليًا من الأوساخ والقشور والعُيوب الأخرى، مع السماح بالعيوب السطحية التي لا تؤثر على الغرض المقصود من الاستخدام.
17.1.2 يجب أن يُخضع الأنبوب للتصليح اللامع بعد آخر عملية سحب، أو بعد اللف عند الحاجة.
17.2 النهاية والمظهر:
17.2.1 يجب أن تكون سطوح الأنبوب الداخلية والخارجية مشابهة في المظهر للنحاس المصلي لامع.
18. أخذ العينات
18.1 يجب أن تكون حجم الدفعة وحجم الجزء المأخوذ كعينة وطريقة اختيار أجزاء العينة كما يلي:
18.1.1 حجم الدفعة—يجب ألا يتجاوز حجم الدفعة ١٠٠٠٠ رطل أو جزءٍ منها.
١٨.١.٢ حجم الجزء— يجب اختيار أجزاء العيّنات بحيث تكون ممثلة للدفعة وفقًا للجدول الزمني التالي:
| عدد القطع في الدفعة 1 إلى 50 51 إلى 200 201 إلى 1500 أكثر من 1500 | عدد العينات المراد أخذها 1 2 3 0.2 % من العدد الإجمالي للقطع في الدفعة، ولكن دون أن يتجاوز ذلك 10 قطع |
18.1.2.1 في حالة الأنابيب المورَّدة على هيئة لفات، يجب قطع طولٍ كافٍ من كل لفة مختارة للاختبارات اللازمة كافة. ويجب تضمين الجزء المتبقي من اللفات المختارة ضمن الشحنة، ويُستثنى الانحراف المسموح به في الطول بالنسبة لهذه اللفات.
18.2 التركيب الكيميائي:
18.2.1 تُحضَّر العينة المركبة من أوزان تقريبية متساوية مأخوذة من أجزاء العينات، وتُحضَّر وفقًا لممارسة E 255. ويجب ألا يقل وزن العينة المركبة عن 150 غرامًا.
18.2.2 يحق للمصنِّع اختيار أخذ العينات وقت صب السبائك أو من المنتج شبه المكتمل. وإذا تم تحديد التركيب الكيميائي أثناء عملية التصنيع، فلا يلزم أخذ عينات من المنتج النهائي.
18.2.3 عند أخذ العينات وقت صب السبائك، يجب أخذ عينتين على الأقل: الأولى بعد بدء الصب، والأخرى قرب نهاية الصب، لكل مجموعة سبائك تُصب في وقت واحد من نفس مصدر المعدن المنصهر.
18.2.4 عند أخذ العينات من المنتج شبه المكتمل، يجب أخذ عينة واحدة تمثِّل كل 10000 رطل أو جزء منها، على أن لا يُطلب أكثر من عينة واحدة لكل قطعة.
19. عدد الاختبارات وإعادة الاختبارات
19.1 الاختبارات:
19.1.1 التركيب الكيميائي— تُحدَّد كالمتوسط الحسابي للنتائج المستخلصة من عمليتي تحليل على الأقل لكل عنصر محدَّد.
19.1.2 الشد، والاستطالة، وحجم الحبيبات— تُبلَّغ كمتوسط للنتائج المستخلصة من عيّنات الاختبار، ويجب أن تتطابق كل عيّنة مع متطلبات المواصفة.
19.1.3 اختبارات أخرى— يجب إعداد عيّنتين على الأقل لكلٍّ من الاختبارات الأخرى، ويجب أن تستوفي كل عيّنة متطلبات الاختبار.
19.2 إعادة الاختبار:
19.2.1 عندما تُظهر نتائج الاختبار التي يجريها المشتري عدم مطابقتها لمتطلبات مواصفات المنتج، يحق للمصنِّع أو المورد إجراء اختبار تكراري.
19.2.2 يُجرى الاختبار التكراري وفقًا للتوجيهات الواردة في هذه المواصفة الخاصة بالاختبار الأولي، ما عدا عدد عينات الاختبار التي يجب أن تكون ضعف العدد المطلوب عادةً لهذا الاختبار.
19.2.3 يجب أن تتوافق نتائج جميع العينات في الاختبار التكراري مع متطلبات هذه المواصفة، وأي عدم امتثالٍ يُعد سببًا لرفض الدفعة بالكامل.
20. إعداد العينات
20.1 التركيب الكيميائي:
20.1.1 تقع مسؤولية إعداد العينات التحليلية لتحديد التركيب الكيميائي على مختبر الإبلاغ.
20.2 حجم الحبيبات، والفحص المجهري، وتشقق الهيدروجين:
20.2.1 تُحضَّر عينات الاختبار وفقًا للدليل E 3.
20.2.1.1 يجب أن يشبه سطح العينة قسمًا طوليًّا شعاعيًّا للأنبوب.
20.3 اختبار الشد والاستطالة:
20.3.1 يجب أن تكون عينات الاختبار ذات مقطع كامل للأنبوب، وأن تتوافق مع المتطلبات المحددة في القسم المعنون «العينات الخاصة بالأنابيب والأنابيب الفولاذية» في طرق الاختبار E 8، ما لم تمنع قيود جهاز الاختبار استخدام مثل هذه العينات.
20.3.2 تُقبل عينات الاختبار المتوافقة مع العينة رقم 1 في الشكل 13 من طرق الاختبار E 8 عند تعذُّر استخدام العينة ذات المقطع الكامل.
20.4 اختبار التوسع (بواسطة الدبوس):
20.4.1 تُحضَّر عينات الاختبار وفقًا لطريقة الاختبار B 153.
20.5 اختبار التسطيح:
20.5.1 تُقطَّع عينات اختبار بطول 4 بوصات من طرفَي قطعتين من الأنبوب. ولا يتطلب ذلك أي إعداد خاص.
21. طرق الاختبار
21.1 التحليل الكيميائي:
21.1.1 في حالة وجود خلاف، يُحدد التركيب الكيميائي وفقًا لما يلي:
طريقة اختبار العنصر
النحاس E 53
الفوسفور E 62
21.1.2 تُحدَّد طريقة(طرق) الاختبار المُستخدمة لتحديد العنصر(العناصر) المطلوبة وفقًا للاتفاق التعاقدى أو أمر الشراء بالاتفاق بين الشركة المصنِّعة أو المورِّد والمشترى.
21.2 يجب أن تتوافق الأنابيب المورَّدة مع الخصائص الفيزيائية والميكانيكية وجميع المتطلبات الأخرى الواردة في هذه المواصفة عند اختبارها أو فحصها وفقًا لطريقة الاختبار أو الممارسة المناسبة التالية:
| اختبار | طريقة أو منهجية الاختبار |
| حجم الحبيبات | E 112 |
| شد | E 8 |
| المطيلية التوسع (اختبار الدبوس) | E 8 B 153 |
| الفحص المجهرى | B 577 |
| الإجراء أ | |
| الهشاشة الناتجة عن الهيدروجين | B 577 |
| الإجراء ب | |
| اختبار التسطيح | القسم ٢١٫٢٫٦ |
| فحص كهرومغناطيسي (بالتيار الدوامي) | E 243 |
21.2.1 حجم الحبيبات— في حالة النزاع، تُحدَّد حجم الحبيبات بطريقة التقاطع.
21.2.2 مقاومة الشد— في حالة النزاع، تُحدَّد مقاومة الشد وفقًا لطرق الاختبار E 8.
21.2.3 الفحص المجهرى:
21.2.3.1 يجب اتباع الإجراء A؛ ومع ذلك، وفي حالة النزاع، يُتبع الإجراء C من طرق الاختبار B 577.
21.2.4 الهشاشة الناتجة عن الهيدروجين:
21.2.4.1 يجب اتباع الإجراء B؛ ومع ذلك، وفي حالة النزاع، يُتبع الإجراء C من طرق الاختبار B 577.
21.2.5 اختبار كهرومغناطيسي (بالتيار الدوامي)— كل أنبوب يصل قطره إلى 3 بوصات شاملًا1⁄8 بوصة في القطر الخارجي تخضع لاختبار التيار الدوامي. ويجب أن يتبع الاختبار الإجراءات المحددة في الممارسة E 243. وتُمرَّر الأنابيب عبر وحدة اختبار التيار الدوامي المُهيَّأة لتوفير معلومات عن مدى ملاءمة الأنبوب للتطبيق المقصود.
21.2.5.1 ويجب استخدام معايير عمق الشق أو الفتحة المثقوبة.
(a) معايير عمق التجويف، مقربة إلى أقرب 0.001 إنش، يجب أن تكون 22% من سماكة الجدار. وينبغي أن تكون تحمل خطأ عمق التجويف 60.0005 بوصة
(b) يجب أن تُثقب الفتحات بشكل شعاعي عبر الجدار باستخدام جهاز ثقب مناسب مزوَّد بحلقة توجيهية لتوجيه المثقاب، مع أخذ الحيطة والحذر لتجنب تشويه الأنبوب أثناء الثقب. ويجب أن يكون قطر الفتحة المثقوبة وفقًا لما يلي، وألا يختلف عن القطر المحدد للفتحة بمقدار أكثر من +0.001، -0.000 إنش.
| القطر الخارجي للأنبوب، بالبوصة | قطر الثقوب المثقوبة، بالبوصة | رقم المثقب |
| 1⁄4 إلى 3⁄4، متضمنًا | 0.025 | 72 |
| أكثر من 3⁄4 إلى 1، شاملة | 0.031 | 68 |
| أكثر من ١ إلى ١1⁄4، متضمنًا | 0.036 | 64 |
| أكثر من ١1⁄4 إلى 11⁄2، متضمنًا | 0.042 | 58 |
| أكثر من ١1⁄2 إلى 13⁄4، متضمنًا | 0.046 | 56 |
| أكثر من ١3⁄4 إلى 2، شاملة | 0.052 | 55 |
21.2.5.2 وبديلًا لذلك، وبخيار الشركة المصنِّعة، عند استخدام وحدات تيار دوامي غير حساسة للسرعة والمزودة بإمكانية تحديد جزء من أقصى إشارة عدم توازن، تُستخدم أقصى إشارات عدم توازن تالية:
| الأحجام القياسية للأنابيب، بالبوصة | النسبة المئوية القصوى |
| حجم إشارة عدم التوازن 0.2 0.3 0.4 | حتى 3⁄8، متضمنًا 1⁄2 إلى 2، شاملة أكثر من 2 إلى 3، شاملة |
21.2.5.3 تُعتبر الأنابيب التي لا تُفعِّل جهاز الإشارة في جهاز الاختبار بالتيار الدوامي مُطابقة لمتطلبات هذا الاختبار. أما الأنابيب التي تشير وحدة الاختبار إلى وجود عيوب فيها، فيمكن للشركة المصنِّعة — وفق خيارها — إعادة فحصها أو إعادة اختبارها لتحديد ما إذا كانت العيب موجودًا أم لا.يُعد سببًا للرفض. أما الإشارات الناتجة عن تلف ميكانيكي طفيف أو تراب أو رطوبة فلا تُعد سببًا للرفض ما دامت أبعاد الأنبوب لا تزال ضمن الحدود المحددة، وكان الأنبوب مناسبًا للتطبيق المقصود.
21.2.6 اختبار التسطيح:
21.2.6.1 تُسطَّح العينة ببطء بواسطة مكبس بحيث يمر مقياسٌ مضبوطٌ على ثلاثة أضعاف سماكة جدار الأنبوب بسهولة عبر الجزء المسطَّح من الأنبوب.
22. الكلمات المفتاحية
22.1 مُعالجة حراريًّا لتلميع السطح؛ أنبوب نحاسي؛ أنبوب بدون لحام؛ أنبوب نحاسي