0. AVANT-PROPOS
0,1 La présente norme indienne a été adoptée par l’Indian Standards Institution le 15 juillet 1976, après que le projet, finalisé par le Comité sectoriel des tubes, tuyaux et raccords en acier, eut été approuvé par le Conseil de la division « Structures et métaux ».
0,2 Il y avait depuis longtemps un besoin pressant de tubes en acier cuivrés utilisés spécifiquement dans les secteurs automobile, frigorifique et de la cuisinière, notamment pour les lignes de carburant, les lignes de freinage, les lignes d’huile ainsi que les unités de chauffage et de climatisation. On espère que la présente norme fournira aux professionnels du secteur et aux utilisateurs les orientations nécessaires.
0,3 L’élaboration de la présente norme a bénéficié de l’aide fournie par la norme ASTM A 254-1970 « Specification for copper brazed steel tubing », publiée par l’American Society for Testing and Materials.
0,4 Pour déterminer si une exigence particulière de la présente norme est respectée, la valeur finale observée ou calculée, exprimant le résultat d’un essai ou d’une analyse, doit être arrondie conformément à la norme IS : 2-1960*. Le nombre de chiffres significatifs conservés dans la valeur arrondie doit être identique à celui de la valeur spécifiée dans la présente norme.
1. DOMAINE D’APPLICATION
1.1 La présente norme couvre deux classes de tubes en acier brasés au cuivre, destinés aux usages généraux en ingénierie, notamment dans les secteurs automobile, frigorifique et de la cuisinière, pour les conduites de carburant, les freins, les lubrifiants, les unités de chauffage et de climatisation, etc.
2. FOURNITURE DU MATÉRIAU 2.1 Les exigences générales relatives à la fourniture de tubes en acier cuivrés-brasés doivent être conformes à la norme IS : 1387-1967.
3. FABRICATION
3.1 L’acier doit être un acier tué à l’aluminium, à la cuillère ou obturé et doit être produit par four à réverbère, four électrique, four à oxygène basique ou une combinaison de ces procédés.
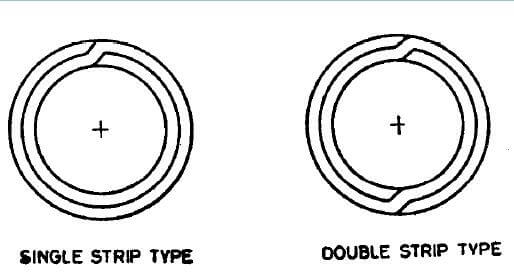
3.2 Le tube doit être fabriqué par laminage d’une bande d’acier électroplaquée de cuivre sous forme de tubes, suivie d’un brasage dans une atmosphère réductrice.
3.3 Les tubes brasés de classe 1 doivent être construits comme indiqué à la figure 1.
3.4 Les tubes brasés de classe 2 doivent être construits comme indiqué à la figure 2.
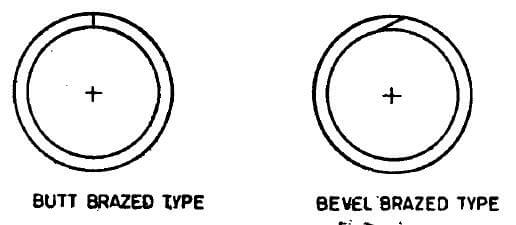
4. EXIGENCES CHIMIQUES
4.1 L’acier, lorsqu’il est analysé conformément aux parties pertinentes de la norme IS : 228, doit satisfaire aux exigences suivantes :
| Élément | Pourcentage, valeur maximale |
|---|---|
| Carbone | 0,10 |
| Manganèse | 0’50 |
| Phosphore | 0,035 |
| Soufre | 0.035 |
4.2 Chaque coulée doit faire l’objet d’une analyse chimique effectuée par le fabricant d’acier afin de déterminer les pourcentages des éléments spécifiés au paragraphe 4.1. La composition chimique ainsi déterminée doit être communiquée à l’acheteur de l’acier ou à son représentant , et doit satisfaire aux exigences prescrites.
5. EXIGENCES MÉCANIQUES
5.1 Essai de traction — Les éprouvettes doivent être prélevées aux extrémités des tubes (avant travail à froid) et essayer conformément à la norme IS : 1894-19727, et satisfaire aux exigences suivantes :
| Résistance à la traction | 290 N/mm²2, min |
| Limite d’élasticité | N/mm2, min |
| Allongement sur une longueur de mesure de 65 mm | N/mm2, min |
5.2 Essai d’aplatissement — L’essai doit être réalisé conformément à la norme IS : 2328-1963:. Un anneau d’au moins 65 mm de longueur, découpé à l’une des extrémités de chaque tube sélectionné, doit pouvoir être aplati à froid entre deux surfaces planes et parallèles sans présenter aucune fissure ni défaut, jusqu’à ce que les parois intérieures soient en contact. Dans le cas des tubes de classe 2, la soudure doit être positionnée de façon à subir la déformation maximale lors de l’aplatissement.
5.3 Essai d’expansion – Il doit être réalisé conformément à la norme IS : 2335-19635. Une section de tube d’environ 50 mm de longueur doit résister à une expansion sur une mandrin conique ou un cône à angle au sommet de 30° jusqu’à ce que le diamètre extérieur à l’extrémité élargie augmente de 20 % sans fissuration ni autre défaut apparent. Avant l’essai d’expansion, les tubes doivent être coupés à angle droit, avec chantournage et ébavurage. Le tube et le cône doivent rester concentriques pendant l’essai d’expansion.
5.4 Essai de pliage — L’essai doit être réalisé conformément à la norme IS : 2329-1963*. Le tube sélectionné pour l’essai doit résister à un pliage autour d’une forme cylindrique sur 360°, la ligne de soudure étant orientée à 90° par rapport au plan de pliage. Le diamètre de la forme doit être égal à six fois le diamètre extérieur. L’éprouvette doit résister à cet essai sans flambement, sans fissuration ni autre défaut.
5.5 Essai de cisaillement en pliage — Si une section de tube coupée et pliée manuellement en forme d’épingle à cheveux (soudure située sur la face intérieure) se cisaille lors d’un redressement inverse au rayon de courbure, dans une direction perpendiculaire à l’axe du pliage, ni les parois du tube ne doivent se séparer, ni la soudure ne doit se fissurer.
5.6 Contrôle non destructif — Les tubes doivent faire l’objet d’un contrôle à 100 % des défauts de brasage et des défauts de surface par des méthodes non destructives durant la production (voir IS : 4853-19687 et IS : 7343-1974).
6. ESSAI HYDRAULIQUE
6.1 Chaque tube doit pouvoir résister à un essai hydraulique pendant 5 secondes sans présenter de signe de rupture, sous une pression calculée selon l’équation suivante :
P = 2St/D
où
P = pression hydraulique en N/mm²2;
S = contrainte admissible du matériau, c’est-à-dire ;
11O N/mm² pour la classe I
45 N/mm² pour la classe II ;
t = épaisseur de la paroi du tube en mm ; et
D = diamètre extérieur du tube en mm.
7. PROPRETÉ DE LA SURFACE INTÉRIEURE
7.1 Lorsqu’il est spécifié par l’acheteur, les tubes destinés à certaines utilisations, telles que les condenseurs frigorifiques, doivent satisfaire aux exigences suivantes en matière de propreté interne.
7.1.1 Lorsqu’un tronçon de tube est rincé intérieurement avec du chloroforme redistillé ou du trichloroéthylène redistillé, le résidu restant après évaporation du solvant ne doit pas dépasser 0,194 g/m² de surface intérieure. Pour effectuer cet essai, verser 100 ml de solvant à travers le tube et recueillir le liquide. La longueur totale de tube testée doit être d’au moins 12,2 m, bien que cette longueur totale puisse être obtenue en rinçant plusieurs tronçons séparés successivement avec le même solvant. Évaporer le solvant au bain-marie ou au bain d’eau chaude, puis sécher à 110 °C jusqu’à complète élimination des vapeurs.
7.2 Afin de maintenir ce niveau de propreté pendant le transport, la manutention et le stockage, l’acheteur peut demander au fabricant de boucher les extrémités des tubes à l’aide de bouchons ou de dispositifs de fermeture.
8. TOLÉRANCES DIMENSIONNELLES
8.1 Les tubes doivent respecter les écarts tolérés sur les dimensions spécifiés ci-après :
| Diamètre extérieur | |
| Inférieur à 4,8 mm | ±0,05 mm |
| 4,8 mm à 95 mm inclus | ±0,08 mm |
| Plus de 9,5 mm jusqu’à et y compris 15,9 mm | ±0,10 mm |
| Épaisseur de paroi | |
| 0,50 mm à 0,76 mm inclus | ±0,08 mm |
| Plus de ~0,76 mm jusqu’à et y compris 1,25 mm | ±0,09 mm |
| Longueur | |
| Jusqu’à et y compris 0,5 m | ±0,75 mm |
| Supérieur à 0,5 m jusqu’à et y compris 1,0 m | ±1,5 mm |
| Plus de 1,0 m jusqu’à et y compris 2,0 m | ±3,0 mm |
| Plus de 2,0 m jusqu’à et y compris 3,0 m | ±6,0 mm |
| Plus de 3,0 m | +25,0 mm -0,0 mm |
9. EXÉCUTION
9.1 Les tubes finis doivent être propres, lisses et ronds, tant à l’intérieur qu’à l’extérieur, et exempts de rouille, de calamine et de défauts nuisant à leur usinabilité ou à leur aptitude à l’emploi. Les tubes finis doivent être raisonnablement droits.
10. EXIGENCES COMPLÉMENTAIRES
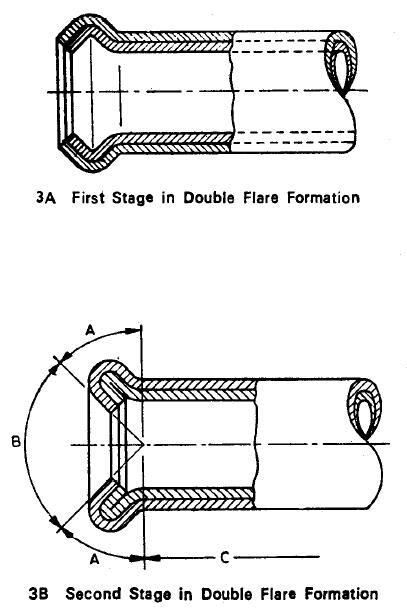
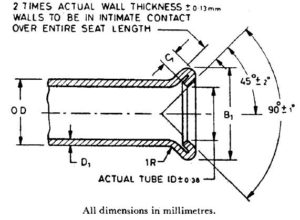
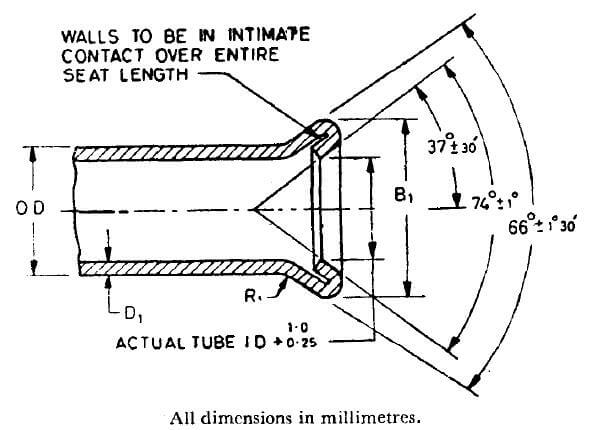
10.1 Essai de flare – Les tubes de classe 1 doivent supporter un double flare aux dimensions indiquées dans les Tableaux 1 et 2. Le double flare doit être réalisé sur des extrémités de tube carrées et débarrassées des bavures, à l’aide d’un outil manuel ou d’une presse motorisée, en deux étapes : lors de la première étape, un outil forme le renflement (voir Fig. 3A), tandis que, lors de la deuxième étape, un autre outil donne la forme finale (voir Fig. 3B).
Les tubes ne doivent pas se fendre à travers la paroi au niveau du diamètre majeur du évasement. Une séparation de la jonction extérieure en recouvrement est autorisée uniquement dans la zone A (voir Fig. 3) à l’extrémité évasée du tube. Cette séparation ne doit pas excéder 3,0 mm de longueur et doit être limitée à l’épaisseur extérieure uniquement. La séparation du cordon de soudure est interdite dans les zones suivantes :
a) Zone B (siège du flare, définie comme la surface située dans l’angle inclus de 90°) : la surface conique doit être lisse et exempte de fissures ou d’autres irrégularités pouvant provoquer des fuites après assemblage.
b) Zone C (surface située au-delà de la longueur de la double épaisseur fendue par le flare).
| NOMINAL EXTÉRIEUR DIAMÈTRE | EMBOU T DOUBLE, DIA B1 | LONGUEUR FRAPPÉE C1, min | Épaisseur de paroi D1 , Max | |
| Max | Min. | |||
| 3,18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11.11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12.7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14.29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15.88 | 19.6 | 19.2 | 1,6 | 1,24 |
| NOMINAL EXTÉRIEUR DIAMÈTRE | EMBOU T DOUBLE, DIA B1 | LONGUEUR FRAPPÉE C1, min | Épaisseur de paroi D1 , Max | |
| Max | Min. | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12.7 | 16.7 | 16.0 | 1,0 ± 0,5 | 1,24 |
| 15.88 | 20.0 | 19.3 | 1,0 ± 0,5 | 1,24 |
10.2 Revêtement extérieur – La surface extérieure des tubes doit présenter un revêtement d’alliage plomb-étain appliqué par immersion à chaud ou un revêtement de zinc électrodéposé, selon les spécifications de l’acheteur. Le poids et les autres exigences relatives au revêtement doivent faire l’objet d’un accord entre le fabricant et l’acheteur.
10.3 Finition des extrémités – Lorsqu’il est spécifié par l’acheteur, les tubes finis doivent présenter des extrémités lisses, exemptes de bavures.
11. Marquage
11.1 Les informations suivantes doivent être indiquées sur une étiquette ou une marque fixée de façon sécurisée aux faisceaux ou aux caisses dans lesquels les tubes sont expédiés :
a) Nom du fabricant ou marque déposée,
b) les dimensions, et
c) Classe des tubes.
11.1.1 Les tubes peuvent également porter le marquage de certification ISI.
NOTE – L’utilisation du marquage de certification ISI est régie par les dispositions de la loi de l’Institution indienne des normes (marques de certification) ainsi que par les règles et réglementations établies en vertu de ladite loi. Le marquage ISI apposé sur les produits couverts par une norme indienne atteste qu’ils ont été fabriqués conformément aux exigences de cette norme dans le cadre d’un système bien défini d’inspection, d’essais et de maîtrise de la qualité, conçu et supervisé par l’ISI et mis en œuvre par le producteur. Les produits portant le marquage ISI sont également vérifiés en continu par l’ISI afin de garantir leur conformité à la norme correspondante, ce qui constitue une garantie supplémentaire. Les conditions précises dans lesquelles une licence d’utilisation du marquage de certification ISI peut être accordée aux fabricants ou transformateurs sont disponibles auprès de l’Institution indienne des normes.
12. INFORMATIONS À FOURNIR PAR L’ACHETEUR
12.1 L’acheteur doit préciser dans sa demande ou sa commande :
a) les dimensions (diamètre extérieur, épaisseur de paroi et longueur des tubes) ;
b) la classe de tube requise ;
c) propreté de la surface intérieure là où elle est requise& ;
d) le revêtement externe, le cas échéant ; et
e) exigences particulières, le cas échéant.