Clicca qui per saperne di più sulle nostre linee freno e sui prodotti correlati.
1. Ambito di applicazione
Questo standard specifica i tubi metallici per impieghi prevalentemente nei circuiti frenanti, di alimentazione carburante e di lubrificazione degli autoveicoli (di seguito denominati “tubi”).
Osservazioni:
Le norme applicabili a questo standard sono riportate di seguito.
JIS G3141Lamiere e nastri in acciaio al carbonio laminati a freddo
JIS G3445Tubi in acciaio al carbonio per impieghi strutturali in macchinari
JIS G 3472Tubi in acciaio al carbonio saldati a resistenza elettrica per impieghi strutturali automobilistici
JIS H 3300Tubi e tubazioni senza saldatura in rame e leghe di rame
JIS Z 2241Metodo di prova di trazione per materiali metallici
JIS Z2244Metodo di prova di durezza Vickers
JIS Z2251Metodo di prova della microdurezza Vickers e Knoop
JASO M 104 Metodo di prova per tubi freno automobilistici
2. Classificazione
2.1 Tipo di tubo
I tubi devono essere classificati nei seguenti 4 gruppi:
Tab. 1 Tubi per applicazioni automobilistiche
| Tipo | Codice | Esempio di applicazione |
|---|---|---|
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | TDW | Tubazioni principalmente per freni |
| Tubi saldati in acciaio a basso contenuto di carbonio | TSW | Tubazioni principalmente per carburante e lubrificazione |
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | STKM 11J | Tubazioni per raffreddamento, ecc. |
| Tubi e tubazioni senza saldatura in rame e leghe di rame | C1201 o C1220 | Tubazioni principalmente per freni ad aria |
2.2 Classificazione del trattamento superficiale
I tubi devono essere classificati come indicato nella tabella sottostante, in base al tipo di trattamento superficiale:
Tabella 2 Trattamento superficiale
| Tipo | |||||||||
| Senza trattamento superficiale | Rivestimento in lega stagno-piombo applicato per immersione | Rivestimento elettrolitico di zinco | Film organico su rivestimento elettrolitico di zinco | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubi saldati in acciaio a basso contenuto di carbonio | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Tubi e tubazioni senza saldatura in rame e leghe di rame | C1201 o C1220 | ||||||||
3. Qualità
3.1 Aspetto
Sia l’interno che l’esterno del tubo finito devono essere lisci e privi di crepe, difetti o ruggine.
3.2 Composizione chimica
La composizione chimica del tubo deve essere conforme a JIS G3141, JIS G3445, JIS G 3472 e JIS H 3300.
3.3 Proprietà meccaniche
Le proprietà meccaniche dei tubi devono rispettare la Tabella 3.
Tabella 3 Proprietà meccaniche
| Tipo | Codice | Resistenza a trazione, MPa | Punto di snervamento MPa | Allungamento % | Durezza HV | Espansione per piegatura, piegatura piana |
|---|---|---|---|---|---|---|
Tubi d’acciaio a doppia parete brasati, in acciaio dolce | TDW | Non inferiore a 294 | Non inferiore a 176 | Non inferiore a 25 | Non superiore a HV150 | La parete del tubo deve essere priva di difetti o crepe dopo l’esecuzione dei test indicati nella Tabella 10 |
| Tubi saldati in acciaio a basso contenuto di carbonio | TSW | |||||
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | STKM 11J | Non inferiore a 294 | Non inferiore a 30 | |||
| Tubi e tubazioni senza saldatura in rame e leghe di rame | C1201 o C1220 | Non inferiore a 206 | Non inferiore a 40 |
3.4 Trattamento superficiale
(1) Lo spessore del trattamento superficiale deve essere conforme alla Tabella 4 e alla Tabella 5.
Tabella 4 Spessore del trattamento superficiale interno
| Tipo | Codice | Spessore del trattamento della superficie interna |
|---|---|---|
| Tubo saldato a brasatura a doppia parete in acciaio a basso tenore di carbonio | TDW | Con rivestimento in rame per il processo di fusione |
| Tubi saldati in acciaio a basso tenore di carbonio | TSW | Rivestimento in rame non inferiore a 3 μm |
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | STKM 11J | – |
| Tubi e tubazioni senza saldatura in rame e leghe di rame | C1201 o C1220 | – |
Tabella 5 Spessore del trattamento superficiale esterno
| Tipo | Spessore del trattamento della superficie esterna | ||||||
| Rivestimento in lega stagno-piombo applicato per immersione | Rivestimento elettrolitico di zinco | Film organico su rivestimento elettrolitico di zinco | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | Spessore medio 6 μm, minimo 3 μm | Non inferiore a 8 μm | Non inferiore a 13 μm | Non inferiore a 25 μm | Strato di zinco non inferiore a 8 μm | Strato di zinco non inferiore a 13 μm | Strato di zinco non inferiore a 25 μm |
| Film organico: spessore medio 20 μm, minimo 10 μm | |||||||
| Tubi saldati in acciaio a basso contenuto di carbonio | Rivestimento di zinco non inferiore a 8 μm | Rivestimento di zinco non inferiore a 13 μm | Rivestimento di zinco non inferiore a 25 μm | ||||
| Film organico: spessore medio 20 μm, minimo 10 μm | |||||||
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | |||||||
| Tubi e tubazioni senza saldatura in rame e leghe di rame | Nessun trattamento richiesto | ||||||
(2) Resistenza alla corrosione
La prova deve essere eseguita conformemente al test di corrosione specificato nella Tabella 10 e deve soddisfare i requisiti indicati nella Tabella 6.
Tabella 6 Resistenza alla corrosione
| Tipo e codice del rivestimento | Criteri | ||
| Tempo trascorso fino alla formazione del prodotto bianco di corrosione (h) | Tempo trascorso fino alla formazione di ruggine (ruggine rossa) (h) | ||
| Rivestimento elettrolitico in zinco | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Rivestimento immerso in lega stagno-piombo | T | La ruggine ferrosa (ruggine rossa) deve apparire in non più di 5 punti ogni 50 cm.2 in 24 ore. | |
| Film organico su rivestimento elettrolitico di zinco | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Prestazioni del film organico
Le prestazioni del film organico devono essere conformi alla Tabella 6 e soddisfare i requisiti della Tabella 7, dopo aver effettuato, ove necessario, le prove previste dalla Tabella 10.
Tabella 7 Prestazioni del film organico
| Voci di prova | Criteri |
|---|---|
| Prova di piegatura | Non devono verificarsi distacchi, crepe né rughe. |
| Prova di scheggiatura | Non devono verificarsi distacchi né crepe evidenti. |
| Prova di cicli termici | Non devono verificarsi bolle né distacchi. |
| Prova in acqua calda | Non devono verificarsi bolle, distacchi, crepe e dissoluzione. |
| Prova di resistenza ai fluidi | Non devono verificarsi bolle, distacchi, crepe e dissoluzione. |
| Prova di resistenza all’ozono | Non devono verificarsi distacchi né crepe. |
3.5 Pressione di garanzia e pressione di rottura
I tubi devono essere sottoposti alle prove indicate nella Tabella 10 e devono resistere alla pressione di garanzia specificata nella Tabella 8 senza subire deformazioni dannose.
Tabella 8 Pressione di garanzia e pressione di scoppio
| Tipo | Codice | Diametro nominale | Pressione di garanzia MPa | Pressione di rottura, MPa |
|---|---|---|---|---|
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | TDW | <4,76 6 e 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tubi saldati in acciaio a basso contenuto di carbonio | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tubi in acciaio al carbonio per impieghi strutturali meccanici | STKM 11J | |||
| Tubi e tubazioni senza saldatura in rame e leghe di rame | C1201 o C1220 | Ai sensi della norma JIS H 3300 | ||
Tabella 9 Diametro nominale e dimensioni
| Diametro nominale | diametro esterno | Spessore | Tolleranza | ||||
| Dimensione standard | Tolleranza | Dimensione standard | |||||
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | Tubi saldati in acciaio a basso contenuto di carbonio | Tubi in acciaio al carbonio per impieghi strutturali meccanici | Tubi senza saldatura in rame e leghe di rame | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tab. 10 Metodo di prova
| Voce | Tipo | ||||||||||
| Tubi d’acciaio a doppia parete brasati, in acciaio dolce | Tubi saldati in acciaio a basso contenuto di carbonio | Tubi in acciaio al carbonio per impieghi strutturali meccanici | Tubi e tubazioni senza saldatura in rame e leghe di rame | ||||||||
| Prova di trazione | Ai sensi della norma JIS Z2241 (Metodo di prova di trazione per materiali metallici). | ||||||||||
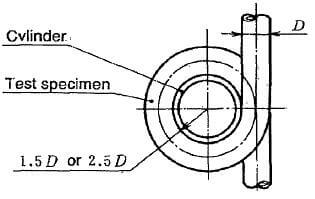
| Prova di piegamento | Verificare se si verificano difetti, crepe o altri difetti quando il tubo viene piegato di 360 gradi intorno a un cilindro avente il raggio specificato di seguito.
| – | |||||||||
| Prova di espansione | (1) La lunghezza del provino deve essere di 100 mm. (2) Verificare l’eventuale presenza di difetti o crepe quando uno strumento conico avente una pendenza di 1/10 viene inserito in un’estremità del provino e il provino viene espanso fino a che il diametro della faccia estrema risulti aumentato del 20%. | (1) La lunghezza del provino deve essere di 100 mm. (2) Verificare l’eventuale presenza di difetti o crepe quando uno strumento conico con angolo di 60 gradi viene inserito in un’estremità del provino e il provino viene espanso fino a che il diametro della faccia estrema risulti aumentato del 20%. | Ai sensi della norma JIS H 3300 | ||||||||
| Prova di sviluppo | – | (1) La lunghezza del provino deve essere di 100 mm. (2) Verificare l’eventuale presenza di difetti dannosi quali crepe o scrostamenti sulla saldatura, tagliando longitudinalmente il provino con un’angolazione di 90 gradi su ciascun lato della saldatura e sviluppandolo successivamente in una piastra piana. | – | ||||||||
| Prova di appiattimento e piegatura | (1) La lunghezza del provino deve essere di 100 mm. (2) Verificare l’eventuale presenza di difetti o crepe quando il provino è tenuto tra due piastre parallele, premute in modo tale che l’interno del tubo entri in contatto completo per appiattire il provino, e il provino appiattito venga piegato una volta di 90 gradi rispetto all’asse intorno a un cilindro avente un diametro pari a tre volte lo spessore della parete del tubo, quindi riportato in posizione rettilinea. | ||||||||||
| Prova di appiattimento | (1) La lunghezza del provino deve essere di 100 mm. (2) Verificare l’eventuale presenza di difetti o crepe quando il provino è tenuto tra due piastre parallele, premute in modo tale che la distanza tra le piastre risulti pari a tre volte lo spessore della parete del tubo. Durante la pressione, la saldatura del tubo deve essere posizionata a 90 gradi rispetto alla direzione della forza applicata. | Ai sensi della norma JIS H 3300 | |||||||||
| Prova di pressione di garanzia | Verificare se si verificano perdite o altri difetti quando il tubo è sottoposto alla pressione idraulica specificata e mantenuto sotto tale pressione per 5 minuti. | – | |||||||||
| Prova di pressione di rottura | Ai sensi del punto 5.10 specificato nella norma JASO M104. | – | |||||||||
| Prova dello spessore del trattamento superficiale | La prassi standard prevede la prova microscopica. | – | |||||||||
| Prova di resistenza alla corrosione | Ai sensi del punto 5.6, prova con nebbia salina neutra, specificato nella norma JASO M104. | – | |||||||||
| Prova di prestazione del film | Ai sensi del punto 5. (metodo di prova) specificato nella norma JASO M104. | – | |||||||||
| Prova di durezza | Ai sensi delle norme JIS Z2244 o JIS Z2251 | – | |||||||||
4. Metodo di produzione
4.1 Metodo di produzione dei tubi in acciaio a basso tenore di carbonio con doppia parete saldati a brasatura
I tubi saldobrasati a doppia parete in acciaio a basso tenore di carbonio devono essere realizzati mediante rivestimento in rame di entrambe le superfici dell’acciaio SPCC specificato nella norma JIS G3141, formatura in tubo a doppia parete e sigillatura dei giunti mediante brasatura al rame e fusione in forno riducente.
4.2 Metodo di produzione dei tubi saldati in acciaio a basso tenore di carbonio
I tubi saldati in acciaio a basso contenuto di carbonio devono essere realizzati mediante rivestimento in rame su entrambe le superfici o sulla sola superficie interna dell’acciaio SPCC specificato nella norma JIS G 3141, formando successivamente un profilo tubolare e sigillando i bordi mediante saldatura a resistenza elettrica; tuttavia, il rivestimento in rame sulla superficie interna può essere omesso previo accordo tra acquirente e produttore.
4.3 Metodo di produzione dei tubi in acciaio al carbonio per impieghi strutturali meccanici
La produzione di tubi in acciaio al carbonio per impieghi strutturali meccanici deve avvenire conformemente alle norme JIS G 3445 e JIS G3472.
4.4 Metodo di produzione dei tubi e delle tubazioni senza saldatura in rame e leghe di rame
La produzione di tubi e tubazioni senza saldatura in rame e leghe di rame deve avvenire secondo la norma JIS H3300.
5 Dimensioni dei tubi
5.1 Diametro nominale e dimensioni del tubo
Il diametro nominale e le dimensioni del tubo devono conformarsi alla Tabella 9.
5.2 Forma dell’estremità del tubo
L’estremità del tubo formatata deve rispettare le Tabelle allegate 1-8.
6. Metodo di prova
Il metodo di prova deve essere conforme alla Tabella 10.
7. Ispezione
7.1 Ispezione dell’aspetto
I risultati dell’ispezione devono soddisfare i requisiti specificati nel precedente punto 3.1.
7.2 Ispezione delle proprietà meccaniche
L’ispezione deve essere condotta conformemente al precedente punto 6 e i risultati devono soddisfare i requisiti specificati nel precedente punto 4.3.
7.3 Ispezione delle dimensioni
I risultati dell’ispezione devono soddisfare i requisiti specificati nel precedente punto 5.
7.4 Ispezione della superficie trattamento
L’ispezione deve essere condotta secondo quanto indicato nel precedente punto 6 e i risultati devono soddisfare i requisiti specificati nel precedente punto 3.4.
7.5 Ispezione della pressione di garanzia
I risultati dell’ispezione devono soddisfare i requisiti specificati nel precedente punto 6.
8. Designazione del prodotto
La designazione dei prodotti deve avvenire secondo il numero della norma, il tipo di tubo, nonché il tipo e il diametro nominale della superficie esterna.