Questa norma si applica a tubi in acciaio ondulati a doppio strato brasati, destinati alle tubazioni dei sistemi idraulici di mietitrebbie, trattori, autoveicoli, frigoriferi domestici, ecc.
1. Gamma di prodotti
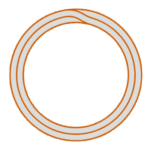
1.1. La forma, le dimensioni e la massa di 1 m di tubi devono corrispondere a quelle indicate nella Fig. 1 e nella Tabella 1.
Tab. 1 Dimensioni & Pesi
| Diametro esterno | Peso, kg/metro | ||
| Spessore parete | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. La lunghezza del tubo è realizzata:
dimensionale – da 3 a 6 m; su richiesta del cliente è consentita la produzione di tubi di misura fino a 9 m di lunghezza;
immisurabile – da 1 a 6 m; su richiesta dell’utente è consentita la produzione di tubi non dimensionali di lunghezza superiore a 6 m;
multipli – entro i limiti dei tubi non dimensionali con un multiplo di almeno 100 mm.
Il tolleranza per ogni taglio di una lunghezza multipla non deve superare i 5 mm. Su richiesta del cliente, è ammessa un’altra tolleranza.
1.3. Le deviazioni limite lungo la lunghezza dei tubi di misura e multipli non devono superare +10 mm.
1.4. Le deviazioni limite del diametro esterno e dello spessore della parete non devono superare i valori indicati nella Tabella 2.
Su richiesta del cliente vengono prodotti tubi con precisione aumentata: diametro 10 mm con deviazione massima del diametro di ± 0,05; diametro fino a 6 mm con deviazione massima dello spessore di parete non superiore a (−0,07, +0,05) mm.
1.5. Su richiesta del consumatore, i tubi vengono prodotti con tolleranza spostata per il diametro esterno; le deviazioni massime sono stabilite mediante accordo tra il produttore e il consumatore e non devono superare la deviazione bilaterale totale indicata nella Tabella 2. In questo caso,
Tabella 2 Dimensioni & Tolleranze mm
| Diametro esterno | Tolleranze sul diametro esterno | Tolleranze dello spessore della parete | ||
| Normale | Alta | Normale | Alta | |
| Sotto 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 e oltre | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| da 10 a 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. L’ovalità e la differenza nei tubi non devono portare le dimensioni dei tubi oltre le deviazioni limite rispettivamente per il diametro esterno e lo spessore della parete.
1.7. La curvatura dei tubi per 1 m di lunghezza non deve superare 6 mm per i tubi di precisione normale e 5 mm per i tubi di alta precisione.
Su richiesta del cliente, la curvatura dei tubi non deve superare i 3 mm per ogni metro di lunghezza.
1.8. Le estremità dei tubi devono essere tagliate ad angolo retto. Le estremità dei tubi di misura devono essere sgrassate dalle bave. Su richiesta del consumatore, è ammessa la produzione di tubi di misura senza sgrassatura delle bave.
Esempi di marcatura:
Tubo con diametro esterno 8 mm e spessore di parete 0,7 mm, lunghezza 3000 mm, realizzato in acciaio 08kp:
Tubo 8 х0,7х3000-08кп GOST 11249-80
La stessa lunghezza, multiplo di 100 mm:
Tubo 8×0.7x100kr-08kp GOST 11249-80
La stessa lunghezza, illimitata:
Tubo 8х0,7-08кп GOST 11249-80
Nella designazione dei tubi di precisione aumentata, dopo la parola «tubo» si aggiunge la lettera «P»; per i tubi della categoria di qualità più elevata si utilizza la lettera «B», ad esempio:
Tubo P 8х0,7-08кп GOST 11249-80
Tubo In 8х0,7х7950-08кп GOST 11249-80
2. REQUISITI TECNICI
2.1. I tubi sono prodotti conformemente ai requisiti della presente norma e alle regolamentazioni tecnologiche approvate secondo la procedura stabilita.
I tubi sono realizzati in nastri di acciaio delle qualità 08kp e 10 conformemente al GOST 1050-88 e 08Yu secondo il GOST 9045-93.
2.2. I tubi devono essere brasati in rame su tutta la superficie di contatto degli strati in atmosfera protettiva.
Non sono ammessi bordi incollati.
Sono ammessi strati di degradazione trascurabili, purché non causino la formazione di corrugazioni o rigonfiamenti nella curvatura eseguita conformemente ai requisiti del paragrafo 2.9.
2.3. Le superfici esterna ed interna dei tubi devono essere prive di crepe, inclusioni, difetti, delaminazioni e ruggine.
Sono ammessi difetti quali scheggiature, graffi e ammaccature entro i limiti delle tolleranze sullo spessore di parete; influssi locali insignificanti di rame entro i limiti delle tolleranze sul diametro esterno; colore superficiale non uniforme.
Sulla superficie interna dei tubi non devono essere presenti sporco né residui della combustione dei lubrificanti; la contaminazione residua della superficie interna non deve superare 0.350 g/m²2.
Su richiesta del consumatore, la contaminazione residua della superficie interna dei tubi non deve superare 0,177 g/m².2.
2.4. Le proprietà meccaniche del metallo del tubo devono conformarsi alle norme indicate nella Tabella 3.
Su richiesta del consumatore, l’allungamento relativo (δ) per i tubi con diametro fino a 6 mm deve essere almeno del 30%; per i tubi con diametro superiore a 6 mm, in acciaio della qualità 08kp deve essere almeno del 27%, in acciaio della qualità 10 non inferiore al 26%.
| Classe di acciaio | Diametro esterno, mm | Trazione, MPa | Allungamento, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & in meno | 294 | 29 |
| Superiore a 6 | 26 | ||
| 10 | 6 & in meno | 26 | |
| Superiore a 6 | 25 |
2.5. Su richiesta del cliente, i tubi vengono realizzati con superficie esterna zincata. Lo spessore del rivestimento di zinco deve essere di almeno 12 micron.
2.6. I tubi devono resistere a una pressione idraulica di 18,4 MPa (180 kgf/cm2 ). Su richiesta del cliente, i tubi devono resistere a una pressione idraulica di 35,7 MPa (350 kgf/cm2).
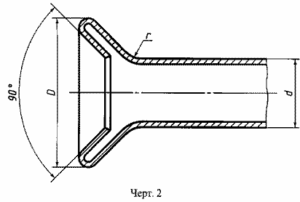
2.7. I tubi devono resistere alla doppia svasatura senza presentare crepe né delaminazioni, con un raggio di transizione esterno r = 1,0 ± 0,2 mm.
Il diametro del risalto formato nel doppio risalto deve corrispondere a quanto indicato nella Tabella 4.
| Diametro esterno (OD) del tubo (mm) | Diametro svasatura (min, mm) | Diametro esterno (OD) del tubo (mm) | Diametro svasatura (min, mm) | Diametro esterno (OD) del tubo (mm) | Diametro svasatura (min, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. I tubi devono resistere alla schiacciatura senza strappare il bordo esterno fino a una distanza tra i piani di schiacciatura pari a 4S (S = spessore nominale della parete).
I tubi con allungamento relativo di almeno il 30% devono resistere alla schiacciatura fino a una distanza tra i piani di schiacciatura pari a 3S.
2.9. I tubi devono resistere alla piegatura attorno a un mandrino con raggio pari a tre volte il diametro esterno.
2.10. I tubi devono resistere alla deformazione fino a un aumento del diametro esterno del 20%.
3. REGOLE DI ACCETTAZIONE
3.1. I tubi sono accettati in lotti. Il lotto deve essere costituito da tubi dello stesso diametro, spessore di parete e grado di acciaio e deve essere accompagnato da un unico documento di qualità contenente:
- Il marchio commerciale o il nome del produttore e il suo marchio commerciale;
- Nome dell’impresa-utilizzatore;
- Designazione della presente norma;
- Le dimensioni dei tubi;
- Classe di acciaio;
- Numero di fusione o partita; la composizione chimica dei tubi metallici deve essere conforme al documento sulla qualità rilasciato dal produttore del billetto;
- Metro e numero di tubi in pezzi;
- Risultati delle prove.
Il numero di tubi in un lotto non deve superare le 500 pezzi.
3.2. In caso di disaccordo nella valutazione della qualità della composizione chimica del metallo, viene selezionato un tubo dal lotto per l’ispezione.
3.3. Il controllo della superficie esterna, delle dimensioni e della qualità della saldatura viene effettuato su ogni lotto di tubi.
3.4. Per verificare la contaminazione della superficie interna, viene prelevato un tubo dal lotto. Il controllo della contaminazione della superficie interna dei tubi viene effettuato su richiesta del consumatore.
3.5. Per le prove di trazione, doppia flessione, schiacciamento, piegatura, distribuzione, pressione idraulica fino a rottura e verifica dello spessore del rivestimento in zinco, vengono prelevati due tubi dal lotto. La prova di distribuzione sui tubi viene effettuata su richiesta del consumatore.
3.6. Per la prova di pressione idraulica sui tubi, viene prelevato almeno l’1% dei tubi del lotto.
3.7. In caso di risultati insoddisfacenti dei test, anche su un solo indicatore, vengono ripetuti i test su un numero doppio di tubi selezionati dallo stesso lotto.
I risultati delle prove ripetute si applicano all’intero lotto.
4. METODI DI PROVA
4.1. Ai fini del controllo qualità, un campione viene prelevato da ciascun tubo selezionato.
4.2. La composizione chimica dell’acciaio è determinata secondo le norme GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. I campioni per la determinazione della composizione chimica sono prelevati secondo la norma GOST 7565-81.
4.3. L’esame della superficie esterna viene effettuato senza l’uso di dispositivi di ingrandimento.
4.4. La contaminazione residua della superficie interna dei tubi viene monitorata pesando il campione su bilance analitiche prima e dopo il lavaggio della superficie interna del tubo con un solvente, su una lunghezza di 0,5–1 m, avvolto a spirale, e successivamente all’essiccazione. Come solvente si utilizza benzina B-70 conformemente alla norma GOST 3134-78 o freon 113 conformemente alla norma GOST 23844-79.
4.4a. Il controllo dello spessore del rivestimento di zinco viene effettuato con il metodo a gocce secondo la norma GOST 9.302-88.
4.5. La qualità della saldatura dei tubi è verificata mediante metodi non distruttivi di controllo sulla documentazione tecnica. In caso di disaccordi sorti durante il controllo dei tubi con metodi non distruttivi, viene eseguito un test di piegatura.
4.6. La lunghezza è misurata con un nastro metrico secondo la norma GOST 7502-98.
Il diametro esterno dei tubi e lo spessore della parete sono misurati con un micrometro conformemente alla norma GOST 6507-90.
La curvatura dei tubi è misurata mediante riga di calibrazione conformemente alla norma GOST 8026-92 e una sonda per controlli non distruttivi (ND).
4.7. La prova di trazione è eseguita secondo la norma GOST 10006-80 su un campione corto costituito da un tratto di tubo.
4.8. La prova su entrambi i lati deve essere eseguita conformemente ai requisiti del paragrafo 2.8.
4.9. La prova di appiattimento viene eseguita secondo la norma GOST 8695-75. Durante la prova, il bordo esterno deve seguire la linea di massima flessione.
4.10. La prova di piegatura viene eseguita secondo la norma GOST 3728-78 con l’uso di materiale di apporto.
4.11. La prova di distribuzione viene eseguita secondo la norma GOST 8694-75 utilizzando un cono tronco di pendenza 1:10.
I tubi sottoposti alla prova di distribuzione non sono soggetti alla prova di schiacciamento.
4.12. La prova idraulica dei tubi viene eseguita secondo la norma GOST 3845-75 con un tempo di mantenimento di almeno 5 s.
La prova idrostatica delle tubazioni prima della distruzione è eseguita secondo la documentazione tecnica.
5. MARCATURA, IMBALLAGGIO, TRASPORTO E STOCCAGGIO
5.1. Marcatura, imballaggio, trasporto e stoccaggio dei tubi — secondo GOST 10692-80.
5.1.1. Su accordo tra produttore e utilizzatore, è ammesso imballare i tubi in pacchi o fasci. In tal caso, i tubi devono essere legati con filo conforme a GOST 3282-74 in tre punti, avvolti longitudinalmente e alle estremità con carta oleata conforme a GOST 8828-89, quindi protetti con materiale d’imballaggio (stuoie, tessuto non tessuto, scarti o fibre artificiali), fissato con filo conforme a GOST 3282-74 in almeno tre punti.
5.2. Imballaggio dei tubi – su richiesta del consumatore.
5.2.1. Ogni lotto è legato con filo secondo la norma GOST 3282-74 o con nastro secondo la norma GOST 3560-73 in almeno quattro punti.
5.2.2. I tubi sono consegnati in pacchi composti da diversi lotti; un solo grado di acciaio costituisce il numero totale di tubi in un pacco, non superiore a 15.000 m.
5.2.3. Per impedire l’ingresso di umidità e sporco nei tubi, ogni imballo di tubi deve essere avvolto lungo tutta la sua lunghezza con due strati di carta paraffinata secondo la norma GOST 9569-79 oppure con carta bituminosa secondo la norma GOST 515-77. Alle estremità dell’imballo, la carta deve essere accuratamente sigillata; quindi le estremità dell’imballo devono essere avvolte con tessuto da imballaggio secondo la norma GOST 30090-93 oppure con tessuto di fibre artificiali o non tessuto, o con materiali filmogeni, a una distanza di non meno di 1 m da ciascuna estremità. I tubi imballati devono essere disposti su graticci di legno e fissati saldamente con nastro da imballaggio secondo la norma GOST 3560-73 oppure con filo secondo la norma GOST 3282-74. La distanza tra i legami non deve superare 1,5 m. La lunghezza di un singolo graticcio deve essere pari ad almeno due legami. I graticci devono sporgere oltre le estremità dell’imballo per una lunghezza massima di 30 mm.