1. Ambito di applicazione
1.1 La presente specifica stabilisce i requisiti per tubi di rame senza saldatura, brillantemente ricotti, idonei all’impiego nella refrigerazione, nelle linee olio, nelle linee benzina, ecc., dove è richiesto un tubo con superficie interna essenzialmente priva di incrostazioni e contaminanti.
1.1.1 I tubi devono essere forniti nei seguenti riferimenti UNS del rame, salvo diversa indicazione nel contratto o nell’ordine d’acquisto:
| Rame UNS n. C10200 C10300 C10800 C12000 C12200 | Tipo di rame Senza ossigeno, privo di disossidanti residui Senza ossigeno, fosforo extra-basso Senza ossigeno, fosforo basso Disossidato al fosforo, fosforo residuo basso Disossidato al fosforo, fosforo residuo alto |
1.2 I valori espressi nelle unità imperiali (pollici-libbre) costituiscono lo standard, ad eccezione della granulometria, espressa in unità SI.
1.3 La presente specifica è la controparte in unità imperiali della specifica SI B 68M; pertanto, non vengono riportate equivalenze in unità SI nella presente specifica.
1.4 L’avvertenza relativa ai rischi si applica esclusivamente al metodo di prova descritto alle Sezioni 20.5 e 21.2.6 della presente specifica: Questo standard non pretende di affrontare tutti i possibili problemi di sicurezza connessi al suo utilizzo. Spetta all’utente di questo standard stabilire opportune pratiche di sicurezza e salute sul lavoro e verificare l’applicabilità delle limitazioni normative prima dell’uso.
2. Documenti di riferimento
2.1 Standard ASTM:
B 68M Specifica per tubi in rame senza saldatura, brillantati e ricotti[Metric]
B 153 Metodo di prova per espansione (prova con perno) di tubi e tubazioni in rame e leghe di rame
B 251 Specifica per i requisiti generali dei tubi in rame e leghe di rame laminati senza saldatura
B 577 Metodi di prova per la rilevazione dell’ossido rameoso (suscettibilità all’embrittimento da idrogeno) nel rame
B 601 Classificazione delle designazioni di tempra per rame e leghe di rame – laminati e fusi
B 846 Terminologia per rame e leghe di rame
Norma E 3: Guida per la preparazione di campioni metallografici
Norma E 8: Metodi di prova per la trazione di materiali metallici
Norma E 29: Prassi per l’uso delle cifre significative nei dati di prova al fine di determinare la conformità alle specifiche
Norma E 53: Metodi di prova per la determinazione del contenuto di rame nel rame non legato mediante gravimetria
Norma E 62: Metodi di prova per l’analisi chimica del rame e delle leghe di rame (metodi fotometrici)
Norma E 112: Metodi di prova per la determinazione della dimensione media del grano
Norma E 243: Prassi per l’esame elettromagnetico (correnti parassite) di tubi in rame e leghe di rame
Norma E 255: Prassi per il campionamento di rame e leghe di rame ai fini della determinazione della composizione chimica6
Norma E 527: Prassi per la numerazione dei metalli e delle leghe (UNS)
3. Terminologia
3.1 Definizioni:
3.1.1 Consultare la Terminologia B 846 per le definizioni dei termini relativi al rame e alle sue leghe.
3.1.2 ricottura brillante, n—un trattamento termico effettuato in atmosfera controllata, in modo da ridurre al minimo l’ossidazione superficiale e mantenere la superficie relativamente brillante.
3.2 Definizioni dei termini specifici della presente norma:
3.2.1 in grado di—la prova non deve necessariamente essere eseguita dal produttore del materiale. Tuttavia, qualora successive verifiche da parte dell’acquirente dimostrino che il materiale non soddisfa tali requisiti, quest’ultimo potrà essere rifiutato.
4. Informazioni per l’ordine
4.1 Includere le seguenti informazioni negli ordini per i prodotti:
4.1.1 Designazione ASTM e anno di pubblicazione (ad esempio, B 68 – 95),
4.1.2 Numero rame UNS (ad esempio, C10200),
4.1.3 Tempera (Sezione 8),
4.1.4 Dimensioni, diametro e spessore di parete (Sezione 16),
4.1.5 Confezionamento: lunghezze rettilinee o bobine,
4.1.6 Lunghezza totale o numero di pezzi per ciascuna dimensione,
4.1.7 Peso totale per ciascuna dimensione e
4.1.8 Quando il prodotto è acquistato per conto di enti governativi statunitensi.
4.2 Le seguenti opzioni sono disponibili e devono essere specificate al momento dell’ordine, qualora richieste:
4.2.1 Prova elettromagnetica (correnti parassite),
4.2.2 Prova di fragilità,
4.2.3 Prova di espansione,
4.2.4 Prova di appiattimento,
4.2.5 Certificazione e
4.2.6 Rapporto di prova di fabbrica.
5. Requisiti generali
5.1 Le seguenti sezioni della specifica B 251 fanno parte integrante della presente specifica.
5.1.1 Terminologia, generale,
5.1.2 Materiale e produzione,
5.1.3 Lavorazione, finitura e aspetto,
5.1.4 Significato dei limiti numerici,
5.1.5 Ispezione,
5.1.6 Rifiuto e riesame,
5.1.7 Certificazione,
5.1.8 Relazioni di prova,
5.1.9 Imballaggio e marcatura dell’imballaggio,
5.1.10 Requisiti supplementari.
5.2 Inoltre, qualora nella presente specifica compaia una sezione con titolo identico a quelle richiamate al punto 5.1, tale sezione può contenere requisiti che sostituiscono quelli previsti dalla specifica B 251. In caso di conflitto, prevalgono i requisiti della presente specifica.
6. Materiali e processo di fabbricazione
6.1 Materiali:
6.1.1 Il materiale di partenza deve essere costituito da billette, barre o tubi in rame con numero UNS C10200, C10300, C10800, C12000 o C12200 e deve essere di qualità tale da risultare idoneo alla lavorazione nei prodotti tubolari descritti.
6.2 Produzione:
6.2.1 Il tubo deve essere prodotto mediante processi di lavorazione a caldo o a freddo tali da ottenere una struttura omogenea e uniforme in condizione di prodotto finito. Il tubo deve essere trafilato a freddo fino alle dimensioni e allo spessore di parete finali e sottoposto ad un trattamento di ricottura brillante per raggiungere la tempra specificata.
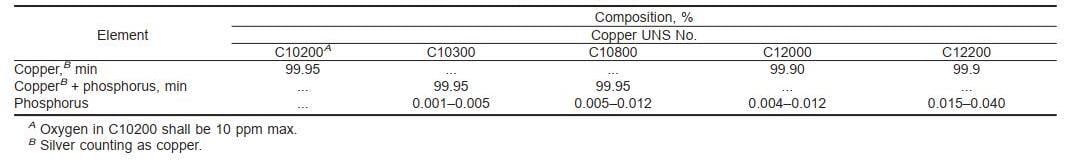
7. Composizione chimica
7.1 Il materiale deve conformarsi ai requisiti prescritti nella Tabella 1 per il rame specificato.
7.2 Questi limiti di specifica non escludono la presenza di altri elementi. Non è vietato stabilire limiti per elementi non nominati e richiedere analisi concordate tra produttore/fornitore e acquirente.
8. Temperatura di ricottura
8.1 Il tubo deve essere fornito in uno dei due tipi di ricottura indicati di seguito:
| Ricotto (O) O50 O60 | Designazione della tempra (ricottura leggera) (ricottura morbida) |
8.1.1 I tipi di ricottura sono definiti nella classificazione B 601.
9. Dimensione del grano
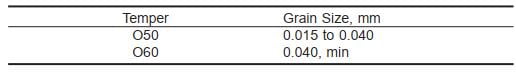
9.1 I tubi nelle tempere O50 (ricotta leggera) e O60 (ricotta morbida) devono soddisfare i requisiti della Tabella 2.
10. Requisiti relativi alle proprietà meccaniche
10.1 Resistenza a trazione:
10.1.1 Il tubo deve presentare una resistenza a trazione minima di 30 ksi quando sottoposto a prova secondo i Metodi di prova E 8.
10.2 Allungamento:
10.2.1 L’allungamento a trazione del tubo deve essere di almeno il 40 % (lunghezza di riferimento di 2 pollici) quando sottoposto a prova secondo i Metodi di prova E 8.
11. Requisiti prestazionali
11.1 Prova di espansione:
11.1.1 Quando specificato nel contratto o nell’ordine d’acquisto, il diametro esterno del tubo fornito deve essere in grado di essere espanso come segue, quando sottoposto a prova secondo il Metodo di prova B 153.
| Diametro esterno, in. 3⁄4 e sotto sopra 3⁄4 | Espansione, % 40 30 |
11.1.1.1 Il tubo espanso non deve presentare fessure o rotture visibili mediante ispezione visiva senza l’uso di apparecchiature speciali o di mezzi di potenziamento, ad eccezione dell’uso di lenti correttive.
11.1.2 La prova di appiattimento costituisce un’alternativa facoltativa alla prova di espansione per i tubi ricotti con diametro superiore a 4 pollici.
11.2 Prova di appiattimento:
11.2.1 Quando specificato nel contratto o nell’ordine d’acquisto, il tubo deve essere in grado di essere schiacciato secondo quanto previsto dal metodo descritto al punto 21.2.6.1 e non deve presentare crepe o difetti visibili ad occhio nudo nella sezione appiattita.
12. Esame microscopico
12.1 I campioni di rame UNS C10200, C10300 e C12000 devono essere privi di ossido rameoso, come determinato dalla Procedura A delle Norme di prova B 577. Quando vengono forniti rame UNS C10800 o C12200, l’esame non è richiesto. In caso di controversia, si applica il metodo di riferimento secondo la Procedura C delle Norme di prova B 577.
13. Fragilità da idrogeno
13.1 I campioni di rame UNS C10200, C12000 e C12200 devono essere in grado di superare la prova di fragilità da idrogeno della Procedura B delle Norme di prova B 577. L’esecuzione effettiva di tale prova non è obbligatoria ai sensi della presente specifica, salvo che sia espressamente prevista nelle informazioni relative all’ordine. In caso di controversia, si applica il metodo di riferimento secondo la Procedura C delle Norme di prova B 577.
14. Prove non distruttive
14.1 Su accordo tra produttore e acquirente, ogni tubo fino a 31⁄8 in. in diametro esterno devono essere sottoposti a prova elettromagnetica (con correnti parassite). Per questa prova, il tubo deve essere esaminato nello stato finale trafilato o ricotto, prima dell’avvolgimento o in lunghezze rettilinee prima del ricottura finale.
14.2 Prova elettromagnetica (a corrente parassita):
14.2.1 Quando esaminati secondo la Pratica E 243, i tubi che non attivano il dispositivo di segnalazione dell’unità di prova vengono considerati conformi ai requisiti della prova.
15. Acquisti per conto di agenzie governative statunitensi
15.1 Qualora il contratto o l’ordine d’acquisto specifichino che l’acquisto è effettuato per conto di un’agenzia del governo statunitense, i tubi forniti devono conformarsi alle condizioni stabilite nei Requisiti Supplementari della Specifica B 251.
16. Dimensioni e tolleranze ammesse
16.1 Le dimensioni e le tolleranze relative al prodotto coperto da questa specifica devono essere quelle indicate nelle tabelle seguenti e nei paragrafi correlati della Specifica B 251:
16.1.1 Tolleranza dello spessore della parete—Tabella 1.
16.1.2 Tolleranze sul diametro—Tabella 3.
16.1.3 Tolleranze di lunghezza—Tabelle 5 e 6.
16.1.4 Perpendicolarità del taglio—Riferirsi alla sezione «Perpendicolarità del taglio».
16.2 Bobine, tolleranze di lunghezza—Riferirsi alla Tabella 2, Tabella 3, Tabella 4 e Tabella 5 della presente specifica.

17. Lavorazione, finitura e aspetto
17.1 Lavorazione:
17.1.1 Il tubo fornito deve essere pulito, privo di sporco, incrostazioni e altri difetti; tuttavia sono accettabili difetti superficiali di natura tale da non interferire con l’applicazione prevista.
17.1.2 Il tubo deve essere ricotto in atmosfera controllata (bright annealed) dopo l’ultima operazione di trafilatura o, se richiesto, dopo l’avvolgimento su bobina.
17.2 Finitura e aspetto:
17.2.1 Le superfici interna ed esterna del tubo devono presentare un aspetto tipico del rame ricotto in atmosfera controllata (bright annealed copper).
18. Campionamento
18.1 La grandezza del lotto, la dimensione della porzione e la selezione delle porzioni campione devono essere le seguenti:
18.1.1 Dimensione del lotto—La dimensione del lotto è di 10 000 lb o frazione di tale quantità.
18.1.2 Dimensione della porzione—I campioni devono essere prelevati in modo rappresentativo del lotto secondo il seguente programma:
| Numero di pezzi nel lotto 1–50 51–200 201–1500 Oltre 1500 | Numero di campioni da prelevare 1 2 3 0,2 % del numero totale di pezzi nel lotto, ma non superiore a 10 pezzi |
18.1.2.1 Nel caso di tubi forniti in bobine, da ciascuna bobina prescelta per i test deve essere tagliata una lunghezza sufficiente a eseguire tutti i test necessari. La parte rimanente delle bobine selezionate deve essere inclusa nella spedizione e la tolleranza ammessa sulla lunghezza di tali bobine viene sospesa.
18.2 Composizione chimica:
18.2.1 Il campione composito deve essere preparato prelevando quantità approssimativamente uguali in peso dalle porzioni campione e deve essere preparato secondo la Practice E 255. Il peso minimo del campione composito deve essere di 150 g.
18.2.2 Il produttore ha la facoltà di effettuare il campionamento al momento della colata o dal semilavorato. Qualora la composizione sia stata determinata durante il processo produttivo, il campionamento del prodotto finito non è richiesto.
18.2.3 Qualora il campionamento avvenga al momento della colata, devono essere prelevati almeno due campioni per ogni gruppo di colate eseguite simultaneamente dalla stessa fonte di metallo fuso: uno subito dopo l’inizio e uno verso la fine della colata.
18.2.4 Qualora i campioni siano prelevati dal semilavorato, ne deve essere prelevato uno per rappresentare ogni 10 000 lb o frazione di tale quantità, fatta eccezione per il caso in cui non sia richiesto più di un campione per singolo pezzo.
19. Numero di prove e riprove
19.1 Prove:
19.1.1 Composizione chimica—Deve essere determinata come media aritmetica dei risultati ottenuti da almeno due determinazioni replicate per ciascun elemento specificato.
19.1.2 Trazione, allungamento e dimensione del grano—Deve essere riportata come media dei risultati ottenuti dai provini di prova; ciascun provino deve conformarsi ai requisiti della specifica.
19.1.3 Altri test—Per ciascuno degli altri test devono essere preparati almeno due provini, e ciascuno di essi deve soddisfare i requisiti di prova.
19.2 Ritesto:
19.2.1 Qualora i risultati delle prove effettuate dall’acquirente non rispettino i requisiti della specifica di prodotto, il produttore o il fornitore ha la facoltà di eseguire una nuova prova (retest).
19.2.2 La riprova deve essere eseguita secondo le indicazioni contenute nella presente specifica per la prova iniziale, fatta eccezione per il numero di campioni da sottoporre a prova, che dovrà essere pari al doppio del numero normalmente richiesto.
19.2.3 I risultati di tutte le prove effettuate nella riprova devono rispettare i requisiti della presente specifica; il mancato rispetto costituisce motivo di rigetto del lotto.
20. Preparazione del campione
20.1 Composizione chimica:
20.1.1 La preparazione dei campioni analitici per la determinazione della composizione chimica è responsabilità del laboratorio che redige la relazione.
20.2 Dimensione del grano, esame microscopico ed embrittimento da idrogeno:
20.2.1 I campioni di prova devono essere preparati secondo la Guida E 3.
20.2.1.1 La superficie del campione deve approssimare una sezione longitudinale radiale del tubo.
20.3 Prova di trazione e di allungamento:
20.3.1 I campioni di prova devono essere costituiti dall’intera sezione trasversale del tubo e devono rispettare i requisiti specificati nella sezione ’Campioni per tubi e tubazioni’ dei Metodi di prova E 8, salvo qualora le limitazioni della macchina di prova ne impediscano l’utilizzo.
20.3.2 Sono accettabili per l’uso i campioni di prova conformi al Campione n. 1 della Fig. 13 dei Metodi di prova E 8, qualora non sia possibile utilizzare campioni a sezione intera.
20.4 Prova di espansione (con perno):
20.4.1 I campioni di prova devono essere preparati secondo il Metodo di prova B 153.
20.5 Prova di appiattimento:
20.5.1 I campioni di prova, lunghi 4 pollici, devono essere tagliati da un’estremità di due lunghezze di tubo. Non è richiesta alcuna preparazione speciale.
21. Metodi di prova
21.1 Analisi chimica:
21.1.1 In caso di disaccordo, la composizione chimica deve essere determinata come segue:
Metodo di prova degli elementi
Rame E 53
Fosforo E 62
21.1.2 Il/i metodo/i di prova per la determinazione dell’elemento/i richiesto/i dall’accordo contrattuale o dall’ordine d’acquisto devono essere concordati tra il produttore o fornitore e l’acquirente.
21.2 I tubi forniti devono conformarsi alle proprietà fisiche e meccaniche e a tutti gli altri requisiti della presente specifica quando sottoposti a prove o esami secondo il seguente metodo di prova o prassi appropriata:
| Prova | Metodo o procedura di prova |
| Dimensione del grano | E 112 |
| Trazione | E 8 |
| Allungamento Espansione (prova con perno) | E 8 B 153 |
| Esame microscopico | B 577 |
| Procedura A | |
| Fragilità da idrogeno | B 577 |
| Procedura B | |
| Prova di appiattimento | Sezione 21.2.6 |
| Esame elettromagnetico (a corrente parassita) | E 243 |
21.2.1 Dimensione del grano—In caso di contestazione, la dimensione del grano deve essere determinata con il metodo dell’intercetta.
21.2.2 Resistenza a trazione—In caso di contestazione, la resistenza a trazione deve essere determinata secondo i Metodi di Prova E 8.
21.2.3 Esame microscopico:
21.2.3.1 Deve essere applicata la Procedura A; tuttavia, in caso di contestazione, deve essere applicata la Procedura C dei Metodi di prova B 577.
21.2.4 Fragilità da idrogeno:
21.2.4.1 Deve essere applicata la Procedura B; tuttavia, in caso di contestazione, deve essere applicata la Procedura C dei Metodi di prova B 577.
21.2.5 Prova elettromagnetica (a corrente parassita)—Ciascun tubo fino a 3 pollici compresi1⁄8 in. in diametro esterno devono essere sottoposti a prova con correnti parassite. La prova deve seguire le procedure indicate nella norma E 243. I tubi devono essere fatti passare attraverso un’unità di prova con correnti parassite regolata per fornire informazioni sull’idoneità del tubo all’applicazione prevista.
21.2.5.1 Devono essere utilizzati standard con intaglio o fori calibrati.
(a) La profondità della tacca, arrotondata al millesimo di pollice più vicino, deve corrispondere al 22 % dello spessore della parete. La tolleranza sulla profondità della tacca deve essere 60,0005 in.
(b) I fori devono essere realizzati radialmente attraverso la parete mediante un apposito dispositivo di foratura dotato di un supporto guida per la punta, avendo cura di evitare deformazioni del tubo durante l’operazione. Il diametro del foro deve rispettare quanto indicato di seguito e non deve discostarsi di più di +0,001, -0,000 pollici rispetto al diametro specificato.
| Diametro esterno (OD) del tubo, pollici | Diametro dei fori trapanati, in. | Numero della punta di perforazione |
| 1⁄4 a 3⁄4, compreso | 0.025 | 72 |
| Oltre 3⁄4 a 1, compreso | 0.031 | 68 |
| Oltre 1 fino a 11⁄4, compreso | 0.036 | 64 |
| Oltre 11⁄4 a 11⁄2, compreso | 0.042 | 58 |
| Oltre 11⁄2 a 13⁄4, compreso | 0.046 | 56 |
| Oltre 13⁄4 a 2, compreso | 0.052 | 55 |
21.2.5.2 In alternativa, a discrezione del produttore, utilizzando unità a correnti parassite insensibili alla velocità, dotate di funzione per selezionare una frazione del segnale massimo di squilibrio, devono essere utilizzati i seguenti segnali massimi di squilibrio:
| Dimensione standard del tubo, in. | Percentuale massima |
| Intensità del segnale di squilibrio 0,2 0,3 0,4 | Fino a 3⁄8, compreso 1⁄2 da oltre 2 a 3, compreso |
21.2.5.3 I tubi che non attivano il dispositivo di segnalazione del rilevatore a correnti parassite sono considerati conformi ai requisiti della presente prova. I tubi con discontinuità evidenziate dall’unità di prova possono, a discrezione del produttore, essere sottoposti nuovamente ad esame o a nuova prova per stabilire se la discontinuitàcostituisce motivo di rifiuto. I segnali attribuibili a lievi danni meccanici, presenza di terra o umidità non costituiscono motivo di rifiuto dei tubi, purché le dimensioni del tubo rientrino nei limiti prescritti e il tubo sia idoneo all’applicazione prevista.
21.2.6 Prova di appiattimento:
21.2.6.1 Il campione deve essere schiacciato lentamente mediante una pressa, in modo che un calibro impostato su tre volte lo spessore della parete del tubo possa passare liberamente sulla sezione schiacciata del tubo.
22. Parole chiave
22.1 ricotto brillante; tubo di rame; tubo senza saldatura; tubo in rame