0. MUQADDIMAH
0.1 Piawaian India ini telah diadopsi oleh Institut Piawaian India pada 15 Julai 1976, selepas draf yang disiapkan oleh Jawatankuasa Bahagian Tiub Keluli, Paip dan Fitting telah diluluskan oleh Majlis Bahagian Struktur dan Logam.
0.2 Telah lama dirasakan keperluan terhadap tiub keluli yang dibraz secara tembaga khususnya dalam industri automotif, penyejukan dan dapur untuk saluran bahan api, saluran brek, saluran minyak serta unit pemanasan dan penyejukan. Di harapkan piawaian ini akan memberikan panduan yang diperlukan kepada industri dan pengguna.
0.3 Dalam penyediaan piawaian ini, bantuan telah diperoleh daripada ASTM : A 254-1970 ‘Spesifikasi untuk tiub keluli yang dibraz secara tembaga’ yang dikeluarkan oleh American Society for Testing and Materials.
0.4 Untuk menentukan sama ada suatu kehendak tertentu dalam piawaian ini dipatuhi, nilai akhir—sama ada yang dicerap atau dikira—yang menyatakan hasil ujian atau analisis, mesti dibundarkan mengikut IS : 2-1960*. Bilangan tempat bererti yang dikekalkan dalam nilai yang dibundarkan haruslah sama dengan bilangan tempat bererti yang dinyatakan dalam piawaian ini.
1. SKOP
1.1 Standard ini merangkumi dua kelas tiub keluli yang disambung dengan pembrazan tembaga, sesuai untuk kegunaan kejuruteraan umum, khususnya dalam industri automotif, penyejukan udara, dan dapur untuk saluran bahan api, saluran brek, saluran minyak, unit pemanasan dan penyejukan, dan sebagainya.
2. PENYEDIAAN BAHAN 2.1 Keperluan umum berkaitan penyediaan tiub keluli berkelombong tembaga hendaklah mematuhi IS : 1387-1967.
3. PEMBUATAN
3.1 Keluli tersebut mestilah keluli yang dimatikan dengan aluminium, keluli rimming atau keluli bertutup dan mestilah dihasilkan melalui proses dapur terbuka, relau elektrik, oksigen asas atau kombinasi daripada proses-proses ini.
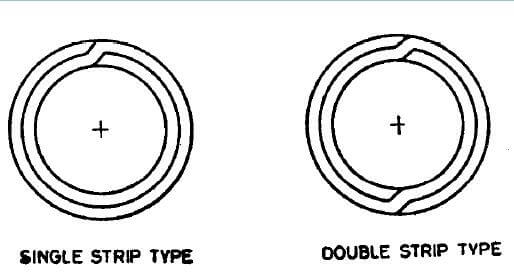
3.2 Tiub ini hendaklah dibuat dengan menggulung jalur keluli berlapis tembaga secara elektrolitik dalam bentuk tiub dan seterusnya disambung dengan teknik brazing dalam atmosfera pereduksian.
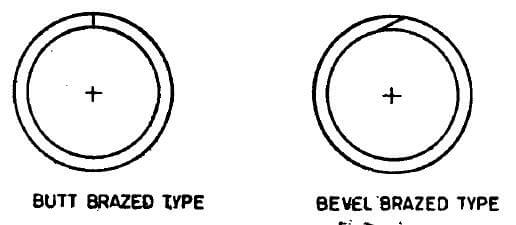
3.3 Tiub bersambung dengan teknik brazing Kelas 1 hendaklah dibina seperti yang ditunjukkan dalam Rajah 1.
3.4 Tiub bersambung dengan teknik brazing Kelas 2 hendaklah dibina seperti yang ditunjukkan dalam Rajah 2.
4. KEHENDAK KIMIA
4.1 Keluli apabila dianalisis mengikut bahagian-bahagian berkaitan IS: 228 hendaklah mematuhi keperluan berikut:
| Unsur | Peratus, Maks |
|---|---|
| Karbon | 0.10 |
| Mangan | 1’50 |
| Fosforus | 0.035 |
| Sulfur | 0.035 |
4.2 Setiap hawa hendaklah dianalisis oleh pengilang keluli untuk menentukan peratusan unsur-unsur yang dinyatakan dalam 4.1. Komposisi kimia yang ditentukan sedemikian hendaklah dilaporkan kepada pembeli keluli, atau wakilnya , dan hendaklah mematuhi keperluan yang dinyatakan.
5. KEHENDAK MEKANIKAL
5.1 Ujian Regangan – Sampel ujian diambil dari hujung tiub (sebelum kerja sejuk) dan diuji mengikut IS : 1894-19727 serta mesti mematuhi keperluan berikut:
| Kekuatan Tarik | 290 N/mm²2, min |
| Kekuatan Hasil | N/mm2, min |
| Pemanjangan pada panjang pengukuran 65 mm | N/mm2, min |
5.2 Ujian Ratakan—Ujian ini dijalankan mengikut IS : 2328-1963:. Satu cincin berukuran sekurang-kurangnya 65 mm panjang, dipotong dari salah satu hujung tiub yang dipilih, apabila dalam keadaan sejuk, harus diratakan di antara dua permukaan rata selari tanpa menunjukkan sebarang retak atau cacat, sehingga dinding dalaman bersentuhan. Bagi tiub Kelas 2, sambungan seam harus diletakkan supaya mengalami deformasi maksimum semasa proses perataan.
5.3 Ujian Pengembangan – Ujian ini perlu dijalankan mengikut IS : 2335-19635. Satu bahagian tiub berukuran kira-kira 50 mm panjang harus mampu menahan pengembangan di atas mandrel tirus atau kon yang mempunyai sudut tercangkum 30° sehingga diameter luar pada hujung yang dikembangkan meningkat sebanyak 20 peratus tanpa retak atau menunjukkan kecacatan lain. Sebelum ujian pengembangan, tiub perlu dipotong rata, tepi segi empat sama dibulatkan (crowned) dan dikeluarkan segala pinggir tajam (deburred). Tiub dan kon mesti kekal konsentrik semasa ujian pengembangan.
5.4 Ujian Lenturan – Ujian ini perlu dijalankan mengikut IS : 2329-1963*. Tiub yang dipilih untuk ujian harus mampu menahan lenturan mengelilingi acuan silinder sebanyak 360°, dengan garis sambungan berada pada sudut 90° terhadap satah lenturan. Diameter acuan mestilah enam kali diameter luar. Spesimen ujian harus mampu menahan ujian ini tanpa menggelembung (kinking), retak atau menunjukkan kecacatan lain.
5.5 Ujian Lenturan Geseran – Jika satu keratan tiub yang dipotong dan dilenturkan secara manual dalam bentuk pin rambut (seam berada di sebelah dalam) mengalami geseran melalui lenturan balik pada jejari lenturan dalam arah berserenjang terhadap paksi lenturan, maka dinding tiub tidak boleh terpisah dan seam tidak boleh retak.
5.6 Pengujian Bukan Merosakkan – Tiub perlu diperiksa 100 peratus untuk kecacatan penyambungan dan permukaan melalui pengujian bukan merosakkan semasa pengeluaran (rujuk IS : 4853-19687 dan IS : 7343-1974).
6. UJIAN HIDRAULIK
6.1 Setiap tiub mesti mampu menahan ujian hidraulik selama 5 saat tanpa sebarang tanda kegagalan, pada tekanan yang dikira menggunakan persamaan berikut:
P=2St/D
di mana
P = tekanan hidraulik dalam N/mm2;
S = tegasan dibenarkan bagi bahan, iaitu;
11O N/mm? untuk Kelas I
45 N/mm² untuk Kelas II;
t = ketebalan dinding tiub dalam mm; dan
D = diameter luar tiub dalam mm.
7. KEBERSIHAN PERMUKAAN DALAM
7.1 Apabila dinyatakan oleh pembeli, tiub untuk kegunaan tertentu, seperti kondenser penyejukan, hendaklah mematuhi kehendak berikut bagi kebersihan dalaman.
7.1.1 Apabila satu panjang tiub dibasuh secara dalaman dengan kloroform terdestilasi semula atau trikloroetilena terdestilasi semula, sisa yang tinggal selepas pelarut menguap tidak boleh melebihi 0.194 g/m² permukaan dalaman. Untuk menjalankan ujian ini, tuangkan 100 ml pelarut melalui tiub dan kumpulkan. Jumlah panjang tiub yang diuji mestilah sekurang-kurangnya 12.2 m, walaupun jumlah panjang ini boleh diperoleh dengan membasuh beberapa panjang tiub berasingan dan menuangkan pelarut yang sama melalui setiap satunya secara berturut-turut. Uapkan pelarut di atas kukus atau air panas dan keringkan pada suhu 110°C sehingga wap sepenuhnya hilang.
7.2 Untuk mengekalkan tahap kebersihan ini semasa penghantaran, pengendalian dan penyimpanan, pembeli boleh meminta pengilang menutup hujung tiub dengan penutup atau tutup.
8. TOLERANSI DIMENSI
8.1 Tiub hendaklah mematuhi variasi dimensi yang dibenarkan seperti yang dinyatakan di bawah:
| Diameter Luar | |
| Di bawah 4.8 mm | ±0.05 mm |
| 4.8 mm hingga 95 mm termasuk | ±0.08 mm |
| Lebih daripada 9.5 mm hingga 15.9 mm termasuk | ±0.10 mm |
| Ketebalan Dinding | |
| 0.50 mm hingga 0.76 mm termasuk | ±0.08 mm |
| Lebih daripada 0.76 mm hingga 1.25 mm termasuk | ±0.09 mm |
| Panjang | |
| Sehingga dan termasuk 0.5 m | ±0.75 mm |
| Lebih daripada 0.5 m hingga 1.0 m termasuk | ±1.5 mm |
| Lebih daripada 1.0 m hingga 2.0 m termasuk | ±3.0 mm |
| Lebih daripada 2.0 m hingga 3.0 m termasuk | ±6.0 mm |
| Lebih daripada 3.0 m | +25.0 mm -0.0 mm |
9. KERJASAMA
9.1 Tiub siap hendaklah bersih, licin dan bulat, baik di bahagian dalam mahupun luar, serta bebas daripada karat, skala dan cacat yang mengganggu proses pemprosesan dan kebolehgunaan. Tiub siap hendaklah cukup lurus.
10. KEPELUAN TAMBAHAN
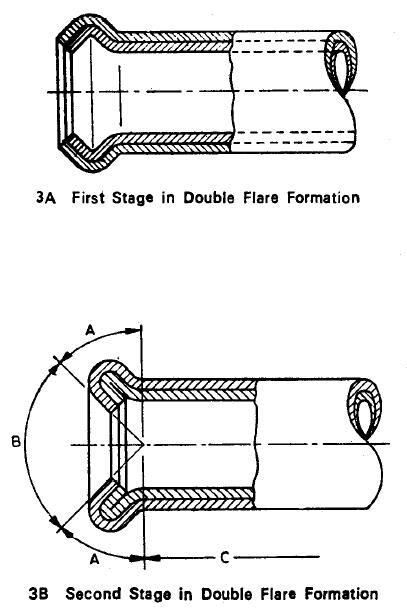
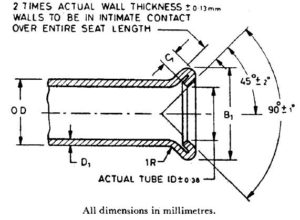
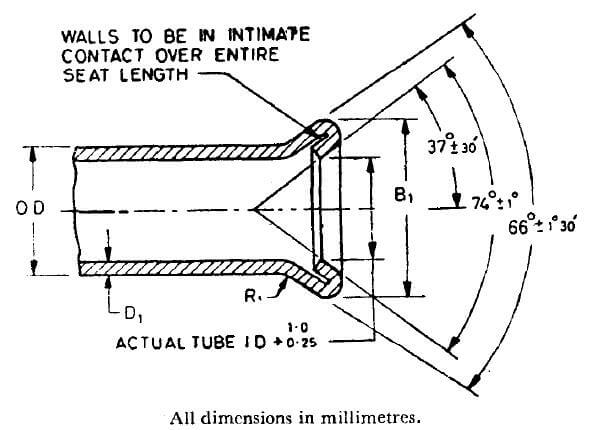
10.1 Flare Test -Class 1 tubes shall stand being double flared to the dimensions shown in Tables 1 and 2. The double flaring shall be done on square, deburred tube ends, using a hand tool or powered press, in two stages. Jn the first stage a tool forms the upset (see Fig. 3A ), while in the second stage another tool gives the final shape ( see Fig. 3B).
Tiub-tiub ini tidak boleh pecah melalui dinding pada diameter utama flare. Pemisahan sambungan lap luar dibenarkan pada hujung tiub yang dibengkokkan hanya di kawasan A (rujuk Rajah 3). Pemisahan ini tidak boleh melebihi 3,0 mm panjangnya dan terhad kepada ketebalan luar sahaja. Pemisahan sambungan tidak dibenarkan di kawasan-kawasan berikut:
a) Kawasan B (tempat flare, ditakrifkan sebagai permukaan dalam sudut tercangkum 90°): permukaan konikal mesti licin dan bebas daripada retakan atau ketidaksekataan lain yang boleh menyebabkan kebocoran selepas pemasangan.
b) Kawasan C (permukaan di luar panjang bahagian berganda yang retak akibat proses flare).
| NOMINAL LUAR DIAMETER | PENGEMBANGAN GANDA DIA, B1 | PANJANG DIBENTUK C1, Min | Ketebalan Dinding D1 , Maks | |
| Maks | Min | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| NOMINAL LUAR DIAMETER | PENGEMBANGAN GANDA DIA, B1 | PANJANG DIBENTUK C1, Min | Ketebalan Dinding D1 , Maks | |
| Maks | Min | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 Salutan Luar – Permukaan luar tiub mesti mempunyai salutan aloi timah-plumbum celup panas atau salutan zink elektroplating seperti yang dinyatakan oleh pembeli. Berat dan keperluan lain bagi salutan tersebut mesti dipersetujui antara pengilang dan pembeli.
10.3 Permukaan Hujung – Apabila dinyatakan oleh pembeli, tiub siap mesti mempunyai hujung yang licin dan bebas daripada gerigi.
11. PENANDAAN
11.1 Maklumat berikut perlu dicetak pada tag atau label yang dilekatkan dengan kukuh pada ikatan atau kotak di mana tiub-tiub tersebut dihantar:
a) Nama pengilang atau jenama dagang,
b) Saiz, dan
c) Kelas tiub.
11.1.1 Tiub-tiub tersebut juga boleh dicetak dengan Tanda Pengesahan ISI.
CATATAN – Penggunaan Tanda Pengesahan ISI dikawal oleh ketentuan Akta Institusi Piawaian India (Tanda Pengesahan) dan Peraturan serta Peraturan-Peraturan yang dibuat di bawahnya. Tanda ISI pada produk yang diliputi oleh suatu Piawaian India memberikan jaminan bahawa produk tersebut dihasilkan untuk mematuhi keperluan piawaian tersebut di bawah sistem pemeriksaan, ujian dan kawalan kualiti yang ditetapkan dengan jelas, yang direka dan diawasi oleh ISI serta dijalankan oleh pengeluar. Produk bertanda ISI juga diperiksa secara berterusan oleh ISI untuk memastikan kesesuaian dengan piawaian tersebut sebagai langkah keselamatan tambahan. Butiran syarat-syarat di mana lesen untuk menggunakan Tanda Pengesahan ISI boleh diberikan kepada pengilang atau pemproses boleh diperoleh daripada Institusi Piawaian India.
12. MAKLUMAT YANG PERLU DIBERIKAN OLEH PEMBELI
12.1 Pembeli hendaklah menyatakan dalam permohonan atau pesanannya:
a) saiz (diameter luar, ketebalan dinding dan panjang tiub);
b) kelas tiub yang diperlukan;
c) kebersihan permukaan dalaman di mana diperlukan&;
d) salutan luaran apabila diperlukan; dan
e) keperluan khas, jika ada.