Pendahuluan
DBL ini merujuk kepada ciri-ciri dan keperluan untuk tiub bagi saluran brek dan bahan api serta tiub aluminium bagi saluran regenerasi dan saluran pelepasan udara. Tiub untuk aplikasi lain seperti saluran hidraulik tidak diliputi oleh DBL ini.
Edisi ini menggantikan edisi sebelumnya Standard ini bertarikh 2013-12.
Nota aplikasi:
Sejajar dengan lingkup aplikasi, penggunaan versi semasa Piawaian Syarikat ini hendaklah disemak bagi projek kenderaan baharu atau komponen yang belum mempunyai konsep/spesifikasi asas atau spesifikasi keperluan komponen yang diluluskan pada tarikh keluaran versi ini.
Dokumen kontrak berkaitan mengawal paksa aplikasi versi Standard Syarikat ini oleh pembekal.
1 Skop Aplikasi
Versi produk bagi jenis tiub untuk saluran brek, bahan api, regenerasi dan saluran pelepasan udara disenaraikan dalam Jadual 1. Versi produk menentukan bahan asas serta jenis lapisan dan ketebalan lapisan pada permukaan dalaman dan luaran tiub berlapis.
Jadual 1: Versi produk, gambaran keseluruhan
| Versi produk | Jenis Tiub: tiub berdinding dua dibalut yang diperbuat daripada keluli untuk saluran brek dan bahan api | ||||
|---|---|---|---|---|---|
| salutan permukaan luar | Pelapisan permukaan dalaman | ||||
| Logam | Ketebalan | Plastik | Ketebalan | ||
| Aplikasi: pematerian susulan. Perlindungan kakisan seterusnya (DBL 8451.11 atau 7391) | |||||
| 4040.10 | tiada* | tiada* | tiada* | ||
| Aplikasi: kawasan yang sangat mudah terkena kakisan | |||||
| 4040.31 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 11 | ≥ 120 µm | tiada* |
| 4040.32 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Disalut zink secara elektrolitik | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Disalut zink secara elektrolitik | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Dilapisi secara celup panas ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Dilapisi Al secara celup panas | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Disalut zink secara elektrolitik | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Jenis Tiub: tiub berdinding satu dikimpal yang diperbuat daripada keluli untuk saluran bahan api | |||||
| 4040.50 | Disalut zink secara elektrolitik | ≥ 25 µm | PVF | ≥ 8 µm | Dilapisi zink secara elektrolitik ≥ 3 µm |
| 4040.51 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Disalut zink secara elektrolitik | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Dilapisi Al secara celup panas | ≥ 100 µm | ≥ 100 µm | ||
| Jenis Tiub: tiub aluminium untuk saluran regenerasi dan saluran pernafasan | |||||
| 4040.60 | tanpa | PA 12 | ≥ 120 µm | tanpa | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Jenis Tiub: tiub tidak bersadur untuk kawasan yang tertakluk kepada tekanan haba | |||||
| Aplikasi: saluran bahan api | |||||
| 4040.71 | Tiub keluli tahan karat yang dilas | Keluli 1.4404 | Untuk kawasan yang sangat rentan terhadap kakisan, contohnya kawasan di bawah lantai | ||
| 4040.72 | Keluli 1.4571 | ||||
| 4040.73 | Keluli 1.4301 | Tidak sesuai untuk kawasan yang sangat rentan terhadap kakisan | |||
| 4040.74 | Keluli 1.4541 | ||||
| Aplikasi: saluran brek | |||||
| 4040.80 | tiub CuNiFer ditarik tanpa sambungan | ||||
permukaan.
Tiub dibalut berdinding dua yang diperbuat daripada keluli (PVs.10-.49) lebih disukai digunakan di mana tuntutan rintangan tekanan sangat tinggi, contohnya pada tiub saluran brek. Tiub berdinding tunggal yang dilas dan diperbuat daripada keluli (PVs.51-.57) lebih disukai digunakan di mana tuntutan rintangan tekanan kurang ketat, seperti pada tiub saluran bahan api. Untuk keperluan sekunder dari segi rintangan suhu dan tekanan, contohnya pada tiub regenerasi dan tiub pelepas udara, tiub aluminium boleh digunakan (PVs.60-.62). Dalam kes pendedahan suhu berterusan di atas 130° C, tiub yang dilas dan diperbuat daripada keluli tahan karat (tiub bahan api, PVs.71-.74) atau tiub CuNiFer yang ditarik tanpa sambungan (tiub brek, PV.80) mesti digunakan. Keperluan untuk tiub bahan api tekanan tinggi tidak termasuk dalam lingkup DBL ini.
Siapkan/lapisan hendaklah dipilih berdasarkan keperluan dari segi rintangan kakisan dan rintangan haba. Suhu operasi maksimum bagi lapisan permukaan disenaraikan dalam Jadual 2.
Jadual 2: Suhu Pengoperasian Maksimum bagi Lapisan Permukaan
| Suhu [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Maks. jangka pendek (15 minit) | – | 150 | 160 | 170 | 150 |
| Maks. kekal | – | 130 | 130 | 140 | 130 |
2 Rujukan normatif
Dokumen rujukan berikut diperlukan untuk aplikasi dokumen ini. Bagi rujukan bertarikh, hanya edisi yang dirujuk yang berlaku. Bagi rujukan tanpa tarikh, edisi terkini dokumen yang dirujuk (termasuk sebarang perubahan) hendaklah digunakan.
- ASTM B 750 Alooi Aluminium-Mischmetal yang Diperbuat daripada Zink dan 5% Aluminium (UNS Z38510) dalam Bentuk Ingot untuk Lapisan Celup Panas
- DBL 8585 Senarai Bahan Negatif untuk Pemilihan Bahan
- DIN 74234 Sistem Brek Hidraulik; Paip Brek, Pengembangan
- DIN EN 10130 Produk Rata Keluli Berkarbon Rendah Dibebat Sejuk untuk Pembentukan Sejuk
- DIN EN 10296-2 Tiub Keluli Bulat Dilas untuk Tujuan Kejuruteraan Mekanikal dan Umum – Bahagian 2: Keluli Tahan Karat
- DIN EN 12449 Tembaga dan Aloia Tembaga – Tiub Bulat Tanpa Sambungan untuk Tujuan Umum
- DIN EN 573-3 Aluminium dan Aloia Aluminium – Komposisi Kimia dan Bentuk Produk Tempa – Bahagian 3: Komposisi Kimia dan Bentuk Produk
- DIN EN ISO 1463 Lapisan Logam dan Oksida – Pengukuran Ketebalan Lapisan – Kaedah Mikroskopik
- DIN EN ISO 6892-1 Bahan Logam – Ujian Regangan – Bahagian 1: Kaedah Ujian pada Suhu Bilik
- DIN EN ISO 8492 Bahan Logam – Tiub – Ujian Ratakan
- DIN EN ISO 8493 Bahan Logam – Tiub – Ujian Mengembang dengan Alat Pengembang
- DIN EN ISO 9227 Ujian Kakisan dalam Atmosfera Tiruan – Ujian Semprotan Garam
- MBN 10338 Sistem Bahan Api – Sambungan Hos; Hujung Tiub – Piawaian Reka Bentuk
- MBN 10375 Ujian Kakisan Bahan Logam dalam Bahan Api
- MBN 10494-6 Kaedah Ujian Cat
- MBN 10517 Penyediaan Ujian Kakisan bagi Tiub Sistem Brek dan Bahan Api
- Spesifikasi Sambungan Pantas SAE J2044 untuk Sistem Bahan Api Cecair dan Wap/Emisi
3 Istilah dan Takrifan
| A50 | Simbol untuk pemanjangan pada pecah bagi spesimen dengan panjang pengukuran 50 mm. |
| A10 | Simbol untuk pemanjangan pada pecah bagi spesimen dengan panjang pengukuran 10 mm. |
| PV | Singkatan bagi “versi produk” |
| CASS | Singkatan bagi “uji semburan garam asid asetik berkelajuan tinggi kuprum” |
| DBL | Singkatan bagi “Daimler-Benz-Liefervorschrift” (“Spesifikasi Bekalan”). |
| DIN | Singkatan bagi “Deutsches Institut für Normung” (“Institut Piawaian Jerman”). |
| ISIR | Singkatan bagi “laporan pemeriksaan sampel awal” |
| EN | Singkatan bagi “Europäische Norm” (“Piawaian Eropah”) |
| ISO | Singkatan bagi “International Organization for Standardization” |
| AHT | Singkatan bagi “iklim kondensasi dengan kelembapan dan suhu udara yang berubah-ubah” |
| CDC | Singkatan bagi “cathodic dip coat” |
| MIG | Singkatan bagi “gas inert logam” |
| MB | Singkatan bagi “Mercedes-Benz” |
| MBN | Singkatan bagi “Mercedes-Benz Norm” (“Piawaian Mercedes-Benz”) |
| NfN | Tidak sesuai untuk rekabentuk baharu |
| NSS | Singkatan bagi “uji semburan garam neutral” |
| PA | Singkatan bagi “poliamida” |
| PVF | Singkatan bagi “polivinil fluorida” |
| Rm Rp0,2 SAE | Simbol untuk kekuatan tegangan Simbol untuk kekuatan alah anjakan pada regangan tetap 0,2 % Singkatan bagi “Society of Automotive Engineers” |
| SALT | singkatan bagi “Source Approval Lab Tests” |
4 Keperluan Umum
Untuk menjamin keselamatan produk dan kualiti produk, serta memenuhi keperluan homologasi, semua perkara berkaitan
peraturan undang-undang dan undang-undang mesti dipatuhi. Selain itu, keperluan berkaitan Kumpulan Daimler juga terpakai.
Semua bahan, prosedur, proses, komponen, dan sistem mesti mematuhi semua peruntukan undang-undang semasa
keperluan berkaitan bahan teregulasi dan kebolehpulangan kitar semula.
DBL 8585 mesti dipatuhi.
Prasyarat untuk pembekalan kepada Daimler ialah kelulusan sumber pembelian bagi setiap versi produk dan setiap tapak pengeluaran yang diberikan oleh jabatan pakar bahan. Butiran mengenai proses pembuatan dan bahan mentah yang digunakan hendaklah dibekalkan di sini.
5 Penetapan bahan ringkas untuk dokumentasi
contohnya untuk tiub berkelim satu dinding: keluli DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Sifat umum bahan dan keadaan penghantaran
6.1 Bahan, pengeluaran dan salutan
6.1.1 Bahan
Bahan tiub asas dan peraturan piawaian bagi setiap versi produk disenaraikan dalam Jadual 3.
Jadual 3: Bahan dan spesifikasi untuk pelbagai versi produk
| Versi Produk | Jenis dan Bahan Tiub | Spesifikasi |
|---|---|---|
| .10 hingga .49 | Tiub dibalut berdinding dua yang diperbuat daripada keluli | mengikut DIN EN 10130 |
| .50 hingga .57 | Tiub dilas berdinding tunggal yang diperbuat daripada keluli | mengikut DIN EN 10130 |
| .60 hingga .62 | Tiub aluminium | EN AW 3103 mengikut DIN EN 573-3 |
| .71 hingga .74 | Tiub diperbuat daripada keluli tahan karat* | mengikut DIN EN 10296-2 |
| .80 | Tiub CuNifer ditarik tanpa jahitan | CuNi10Fe1Mn mengikut DIN EN 12449 |
* Di kawasan yang mengalami tekanan korosif berat seperti kawasan di bawah lantai, bahan 1.4404 dan 1.4571 harus digunakan
6.1.2 Tiub berdinding dua yang dibalut, diperbuat daripada keluli
Jalur keluli berlapis kuprum atau nikel melalui elektrodeposisi pada satu atau kedua-dua belah permukaannya dibentuk menjadi tiub berdinding dua melalui proses penggulungan dan penarikan, kemudian dipateri tanpa bahan pemateri tambahan. Tiub-tiub ini ditarik dan direndamkan (annealed) mengikut keperluan. Jalur keluli berlapis pada kedua-dua belah permukaan mesti digunakan untuk versi produk 4040.10.
6.1.3 Tiub berdinding satu yang dilas, diperbuat daripada keluli
Jalur keluli berlapis nikel melalui elektrodeposisi pada satu atau kedua-dua belah permukaannya dibentuk menjadi tiub awal (billet berongga) melalui proses penggulungan dan penarikan, dikimpal menggunakan proses induktif atau kimpalan rintangan, kemudian dibentuk sejuk ke dimensi akhirnya dalam kilang pengurangan regangan (stretch reducing mill) yang beroperasi secara langsung setelah proses kimpalan. Lapisan nikel di bahagian dalam tiub mengalir menutupi sambungan kimpalan semasa proses kimpalan. Ketebalan lapisan nikel dalaman kurang daripada 3 μm dibenarkan di kawasan sambungan kimpalan, dengan nilai minimum 1 μm tidak boleh dilanggar.
6.1.4 Tiub yang diperbuat daripada keluli tahan karat
Tiub-tiub ini dihasilkan, mengikut budi bicara pengilang, melalui kimpalan leburan atau kimpalan tekanan daripada jalur atau kepingan yang dibentuk secara sesuai. Sambungan kimpalan boleh diratakan dengan kaedah-kaedah yang sesuai seperti mengetuk atau menggelek semasa proses pengeluaran.
Pelbagai keluli tahan karat yang berbeza dari segi rintangan kakisan boleh digunakan sebagai bahan tiub; sila rujuk juga Bab 8.1 Bahan. Pemilihan gred keluli bergantung kepada beban kakisan yang dikenakan ke atas tiub pada kenderaan dan mesti diklarifikasi oleh jabatan pakar berkaitan. Secara umumnya, pemilihan bahan dan jaminan teliti terhadap tingkah laku kakisan untuk aplikasi tiub daripada keluli tahan karat harus diberikan pertimbangan sepenuhnya.
6.1.5 Tiub aluminium yang ditarik
Tiub-tiub ini diekstrusi menggunakan alat pintu lubang yang diperbuat daripada bahan pepejal dan kemudian ditarik kepada dimensi akhir yang diperlukan. Tiub-tiub ini dilunakkan secara anneal antara proses penarikan jika perlu.
6.1.6 Salutan celup panas ZnAl
Salutan celup panas ZnAl dengan PV.43 dijalankan mengikut ASTM B 750 (kira-kira 5% aluminium).
6.2 Sifat umum tiub
Tiub-tiub ini mesti mempunyai permukaan yang licin dan bersih di bahagian dalam dan luar dengan rupa yang bersih serta seragam, dan bebas daripada produk kakisan. Lapisan zink tidak boleh kelihatan. Tanda pengapit pada permukaan dibenarkan sekiranya toleransi diameter tiub dipatuhi. Bagi tiub berkelim, kecacatan ringan dibenarkan di kawasan sambungan kimpalan pada bahagian dalam tiub.
Tanpa mengira jumlah panjang tiub, tiub-tiub tersebut mesti bergolek secara automatik dari meja pengukur dengan kecondongan 10°.
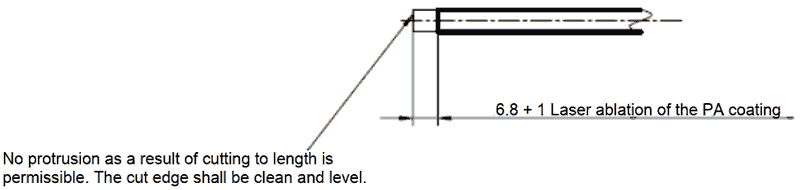
Jika tiub dengan hujung yang dipotong menggunakan laser dibekalkan, tepi potongan mesti bersih dan rata. Timbul akibat pemotongan kepada panjang tertentu tidak dibenarkan (rujuk Rajah 1).
6.3 Had untuk cacat permukaan yang kelihatan pada tiub bersalut PVF
Versi produk yang terlibat: PV.40, PV.43, PV.50
Maklumat ini bertujuan sebagai spesifikasi garis besar untuk memudahkan pemahaman antara pengilang tiub dan pembekal.
Untuk definisi dan had bagi cacat permukaan yang kelihatan, rujuk Lampiran A.
6.4 Penghantaran
Penghantaran berterusan harus sepadan dengan sampel yang telah diluluskan.
6.5 Penandaan
Tiub-tiub ini mesti dilabel dengan tanda syarikat, tarikh pengeluaran dan talian pengeluaran, yang bersifat kekal, tahan lap (wipe-proof) dan tidak boleh dicabut. Sekurang-kurangnya satu capan penuh mesti hadir. Penandaan UV dibenarkan. Bagi diameter tiub ≤ 3,4 mm, penandaan boleh diabaikan.
6.6 Pembungkusan
Bagi diameter tiub sehingga 4,75 mm dan panjang sehingga 2000 mm, tiub-tiub tersebut hendaklah dibekalkan secara longgar dalam bekas, dan bagi panjang melebihi 2000 mm dalam ikatan 50 tiub. Hujung tiub dalam ikatan 50 tiub hendaklah dilindungi daripada kemasukan habuk dengan menggunakan beg filem. Tiub yang dibekalkan secara “longgar” dalam bekas hendaklah dilindungi daripada kemasukan habuk dengan menggunakan filem. Bagi semua diameter tiub lain, peraturan pembungkusan hendaklah dipersetujui mengikut spesifikasi pelanggan.
Kelompok tidak boleh dicampur dalam pembungkusan. Bekas yang mengandungi lebih daripada satu kelompok tertakluk kepada persetujuan Daimler, dan ini hendaklah ditandakan secara jelas pada bekas tersebut.
7 Toleransi
7.1 Toleransi panjang tetap
Jadual 4 memberikan toleransi panjang tetap untuk semua versi produk.
| Julat panjang tiub | Toleransi panjang tanpa pemprosesan hujung | Toleransi panjang dengan pemprosesan hujung |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm hingga 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm hingga 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tiub berdinding dua yang dibalut, diperbuat daripada keluli
Jadual 5 memberikan toleransi diameter luar (dengan dan tanpa perlindungan permukaan) serta ketebalan dinding untuk versi produk tiub berdinding dua berlilit.
Jadual 5: Toleransi untuk tiub berdinding dua berlilit: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] Toleransi -0,2 [mm] | diameter luar tiub asas [mm] Toleransi ± 0,07 [mm] | Ketebalan dinding [mm] Toleransi ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
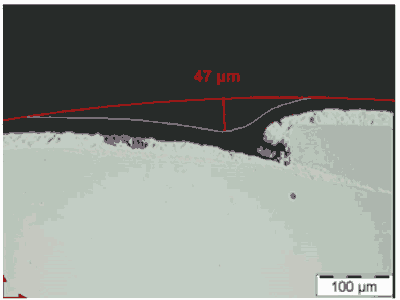
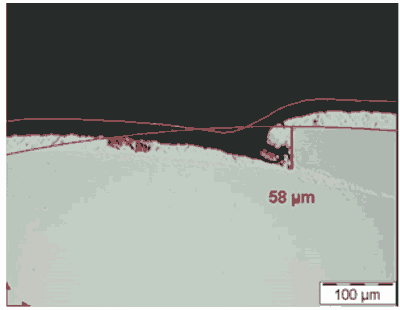
Tiub yang dibalut dan tiub yang dikimpal tidak boleh mempunyai sebarang lekuk atau cekungan sambungan ≥ 60 µm pada permulaan sambungan. Kedalaman cekungan sambungan diukur pada bahagian luar lapisan plastik (cekungan sambungan lapisan atas, Rajah 2) dan pada bahagian keluli tanpa lapisan (cekungan sambungan, Rajah 3). Untuk mengukur cekungan sambungan lapisan atas, letakkan bulatan di sekeliling lapisan plastik dan ukur ke arah ini. Untuk menentukan cekungan sambungan, letakkan bulatan di sekeliling tiub tanpa lapisan dan ukur ke bahan asas.
7.3 Tiub berdinding tunggal yang dikimpal, diperbuat daripada keluli
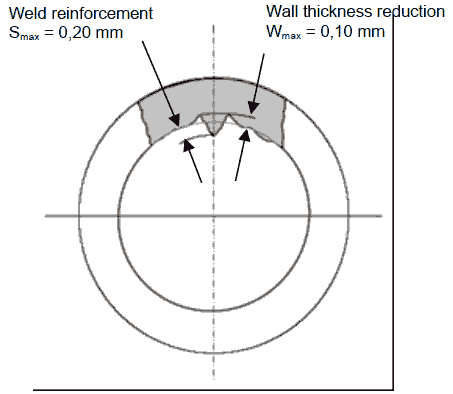
Jadual 6 memberikan had toleransi untuk versi produk tiub berdinding tunggal yang dilas tanpa perlindungan permukaan. Had toleransi kebulatan adalah maksimum 70 µm. Rajah 4 menunjukkan gambar rajah skematik bagi galur sambungan las maksimum yang dibenarkan dan pengurangan ketebalan dinding di kawasan sebatan.
Jadual 6: Toleransi untuk tiub berdinding tunggal yang dilas: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] Toleransi – 0,2 [mm] | diameter luar tiub asas [mm] Toleransi ± 0,08 [mm] | Ketebalan dinding [mm] | ||
|---|---|---|---|---|
| .50 | .51 hingga .56 | Toleransi ± 0,05 [mm] | Toleransi ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tiub aluminium
Jadual 7 memberikan had toleransi untuk diameter luar dan ketebalan dinding tiub aluminium dengan dan tanpa perlindungan permukaan.
Jadual 7: Toleransi untuk tiub aluminium: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] | Toleransi [mm] | diameter luar tiub asas [mm] | Toleransi [mm] | Ketebalan dinding [mm] | Toleransi [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tiub diperbuat daripada keluli tahan karat
Jadual 8 memberikan had toleransi untuk tiub yang diperbuat daripada keluli tahan karat. Mengikut DIN 10296-2, Jadual A.1 WCR, permukaan logam berkilat. Sambungan las mesti sukar dikesan.
Jadual 8: Toleransi untuk tiub keluli tahan karat: diameter luar dan ketebalan dinding
| diameter luar [mm] | Toleransi [mm] | Ketebalan dinding [mm] | Toleransi [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tiub CuNifer tanpa sambungan yang ditarik
Bagi tiub CuNiFer ditarik tanpa sambungan, dimensi dan toleransinya mengikut DIN 74234 D.
8 Ujian
8.1 Ketebalan Lapisan
Ketebalan lapisan ditentukan secara metalografi daripada sekurang-kurangnya 6 ukuran yang diagih secara sekata di seluruh lilitan tiub. Nilai-nilai dalam Jadual 1 bagi ketebalan lapisan minimum hendaklah dipatuhi. Ketebalan lapisan minimum dan maksimum serta ketebalan lapisan purata hendaklah ditentukan. Ketebalan lapisan maksimum tidak ditakrifkan secara eksplisit, tetapi toleransi bagi diameter luar maksimum dengan perlindungan permukaan dalam Jadual 5–8 hendaklah dipatuhi.
Dalam kes pertelingkahan, ketebalan lapisan bagi pelapisan logam dan pelapisan plastik ditentukan mengikut DIN EN ISO 1463. Bagi tiub berlapis PA11/PA12/PA612, lapisan plastik hendaklah dialihkan terlebih dahulu sebelum proses pengembangan (flaring). Seterusnya, sekurang-kurangnya 15 µm zink / 25 µm Al mesti wujud di kawasan ini.
8.2 Ujian regangan dan ujian mengembang menggunakan mandrel
Jadual 9 memberikan nilai kekuatan yang perlu dicapai pada tiub bersalut dalam keadaan seperti dihantar. Kekuatan alah, kekuatan tegangan dan pemanjangan selepas pecah ditentukan melalui ujian tegangan mengikut ISO 6892-1. Ujian pengembangan peluncur dijalankan mengikut DIN EN ISO 8493.
Jadual 9: Nilai kekuatan pada tiub bersalut dalam keadaan seperti dihantar
| Versi produk | Kekuatan hasil Rp0,2, [MPa] | Kekuatan tegangan Rm, [MPa] | Pemanjangan selepas patah A50, [%] | Ujian pengembangan drif mengikut DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 hingga 57 | 200-400* | ≥ 290 | ≥ 14 | Ujian pengembangan drif ≥ 20 % |
| .60 hingga .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 hingga .74 | ≥ 195 | ≥ 500 | ≥ 35 | Ujian pengembangan drif ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Ujian pengembangan drif ≥ 20 % |
*PV.33, PV.48 dan PV.49 hingga 430 MPa adalah mungkin
8.3 Ujian tekanan dalaman
Ujian tekanan dalaman hanya berkaitan dengan PV .10 hingga .49 (tiub dibalut berganda) dan PV .80 (tiub CuNifer tanpa seam yang ditarik). Tekanan pecah tiub-tiub tersebut perlu diuji secara sistematik dan didokumentasikan. Nilai-nilai mengikut Jadual 10 mesti dipatuhi.
Jadual 10: Tekanan yang Dibenarkan dalam ujian tekanan dalaman
| diameter luar tiub asas [mm] | Ketebalan dinding [mm] | Tekanan letupan [bar] | Tekanan operasi dibenarkan*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 hingga 4,75 | 0,7 | 1100 | 400 |
| 5,67 hingga 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Kesesuaian flare dan ujian lentur untuk semua versi produk
Flare harus dihasilkan mengikut MBN 10338, DIN 74 234, dan SAE J2044.
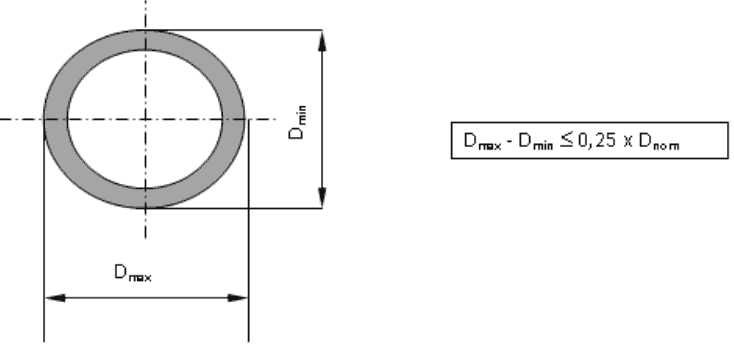
Tiub-tiub ini mesti mampu dibengkokkan pada jejari pembengkokan terkecil mengikut Jadual 11. Perubahan maksimum dalam keratan rentas ditunjukkan dalam Rajah 5.
Jadual 11: Jejari lenturan yang Dibenarkan dalam ujian lenturan dan ujian kakisan
| diameter luar [mm] | Jejari lenturan terkecil, r di atas roller pembentuk[mm] |
|---|---|
| 3,2 hingga 3,4 | 6 |
| 4,47 hingga 4,75 | 12 |
| 5,67 hingga 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Ujian ricih lentur
Bagi tiub berbalut dan sistem salutan
Jika suatu bahagian tiub dibengkokkan secara manual berbentuk pin rambut dan dibengkokkan ke hadapan dan ke belakang sehingga pecah, lapisan-lapisan pelapisan tidak boleh terpisah, dan sambungan brazing tidak boleh terbelah. Bagi diameter tiub ≥ 8 mm bagi PVs .10 – .49, koyakan kecil pada sambungan brazing dibenarkan kecuali pada permulaan sambungan, selagi koyakan tersebut tidak mempengaruhi nilai teknologi dan kebolehprosesan, contohnya penurunan flare. Pelapisan yang digunakan tidak boleh retak.
Alternatifnya, ujian penggeperan rapat mengikut DIN EN ISO 8492 boleh dijalankan untuk menilai sambungan pematerian.
Selain itu, perkara berikut juga berlaku berkenaan ujian rata rapat mengikut DIN EN ISO 8492 dan ujian lenturan geseran:
Untuk menilai penyolderan di bahagian luar permulaan sambungan, permulaan sambungan hendaklah berada pada kedudukan jam 12.
Selepas ujian ratakan penutupan, tiada kuprum boleh dilihat pada bahagian luar sambungan.
8.6 Ujian Kakisan
8.6.1 Rintangan kakisan permukaan luar tiub
Versi produk .31 hingga .62, dengan lapisan pada permukaan luar
Perlindungan permukaan berkenaan kakisan logam asas dan kakisan zink mengikut Jadual 12 hendaklah diuji pada spesimen yang dibengkokkan (180°) menjadi bentuk jepit rambut. Jejari pembengkokan hendaklah diambil daripada Jadual 11 (rol pembentuk). Simpan bahagian tiub berbentuk jepit rambut secara tergantung dalam ruang ujian dengan hujung tiub menghala ke bawah.
Untuk menguji lekatan plastik, lapisan plastik hendaklah terlebih dahulu dikerosakkan dengan membuat goresan. Tanda goresan hendaklah dibuat mengikut MBN 10517. Penilaian dilakukan mengikut MBN 10494-6 mengenai resapan pada tanda goresan, ringkasan pendek U/2. Penilaian hendaklah dijalankan selepas 24 jam
selepas dikeluarkan daripada bilik ujian. Sudut ujian pada tiub yang digores mesti dipatuhi mengikut DIN EN 9227.
Versi produk .71 hingga .80, tanpa lapisan pada permukaan luar
Ujian rintangan kakisan berkaitan kakisan logam asas dijalankan ke atas bahagian tiub sepanjang 300 mm.
Penilaian hendaklah dijalankan 24 jam selepas dikeluarkan daripada bilik ujian.
Jadual 12: Ujian rintangan kakisan pada permukaan luar tiub
| Versi produk | Ujian kakisan mengikut DIN EN ISO 9227 | ||
|---|---|---|---|
| Jenis | Bahagian lenturan 300 mm | Bahagian tergores 300 mm | |
| Versi produk | Jenis | Bahagian 300 mm, tidak dilenturkan, tidak tergores | |
| .30 hingga .57 | NSS | 1000 jam tanpa kakisan logam asas (RR) 480 j corak korosi Zn/Al <1 % (WR) | 480 j penembusan U/2 ≤ 2 mm |
| .60 hingga .62 | CASS | 480 j tanpa kakisan logam asas (WR) | 240 jam penyerapan U/2 ≤ 2 mm |
| .71 hingga .74 | NSS | 1000 jam tanpa kakisan logam asas | |
| .80 | 1000 jam tanpa kakisan logam asas, kedalaman serangan korosi maksimum < 10 µm | ||
8.6.2 Rintangan kakisan permukaan dalam tiub saluran bahan api
Pembekal paip atau komponen hendaklah memberikan bukti kesesuaian permukaan dalaman untuk cecair yang akan diangkut melalui ujian kakisan. Rintangan bahan api disahkan melalui ujian mengikut MBN 10375. Ujian ini dijalankan sekali bagi setiap tapak pengeluaran dan gred bahan api.
Perhatikan bahawa tingkah laku kakisan bahan logam merupakan sifat sistem (bahan/alam sekitar), oleh itu tiada kesimpulan boleh dibuat, sebagai contoh, daripada tingkah laku kakisan suatu bahan dalam bahan api diesel kepada tingkah laku kakisan dalam bahan api petrol. Prinsip yang sama juga berlaku bagi penggunaan bahan tambah bahan api sintetik atau biojen yang semakin meningkat.
8.7 Perekatan selepas pendedahan haba
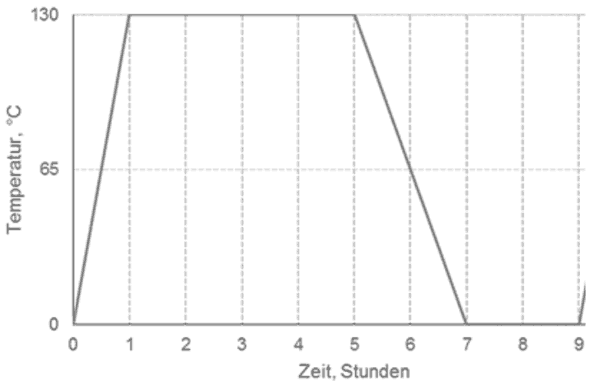
Bagi versi produk dengan salutan plastik, PVs .30 hingga 62, lekatan selepas pendedahan haba perlu diuji. Ujian ini dijalankan pada tiub lurus tidak lentur dengan panjang sekitar 300 mm.
5 kitaran ujian suhu berselang-seli: 1 kitaran terdiri daripada 130°C/4j (fasa pemanasan 1j), kemudian disejukkan ke 0°C dalam masa 2j. Masa penahanan pada 0°C ialah 2j. 9j setiap kitaran, jumlahnya 45j.
Sasaran: Tiada pemisahan lapisan, gelembung atau pengelupasan.
8.8 Dokumentasi keputusan ujian
Keputusan ujian yang dispesifikasikan mesti didokumentasikan dan disimpan oleh pembekal (keperluan minimum: sijil ujian bahan, keteguhan kebocoran, kekuatan dan tekanan letupan). Keputusan tersebut mesti tersedia untuk diserahkan apabila diminta pada bila-bila masa.
Lampiran A (mengikat): Had bagi cacat permukaan yang kelihatan pada tiub bersalut PVF (versi produk 40, 43, 50)
A.1 Takrifan cacat permukaan yang dibenarkan
· Inklusi/serpihan: cacat permukaan yang disebabkan oleh objek asing yang terbenam dalam lapisan PVF, atau kawasan tanpa salutan akibat penyingkiran objek asing tersebut.
· Garisan: cacat permukaan yang berupa lekuk kecil berbentuk tidak sekata dalam arah yang tidak ditakrifkan.
· Takik (garisan dalam): cacat permukaan berbentuk lekuk berbentuk garis yang jelas akibat sentuhan dengan objek asing.
A.2 Had bagi cacat permukaan yang kelihatan
Untuk memudahkan penentuan pantas terhadap sisihan permukaan, kriteria yang dirumuskan dalam Jadual 13 hendaklah digunakan. Berikut adalah prinsip asasnya: lapisan zink mesti sentiasa wujud. Zink mesti menunjukkan kilauan perak yang tertutup sepenuhnya. Tiada tembaga boleh kelihatan. Jika tembaga kelihatan, maka garisan tersebut tidak memenuhi spesifikasi.
Jadual 13: Kecacatan permukaan
| Kedudukan | Klasifikasi cacat | Aduan |
|---|---|---|
| Rajah 7: Inklusi/serpihan: lebih kurang 1–2 mm | Tidak, ok. | |
| Rajah 8: Garis-garis (scratch) sehingga 5 mm: Tiada takik yang ketara; pelapisan zink pada tiub tidak rosak. | Di kawasan yang kelihatan (kompartmen enjin): Tidak, ok; Pekerjaan semula dengan cat yang digunakan oleh pengilang tiub, atas sebab penampilan. | |
| Rajah 9: Garis-garis (scratch) berukuran antara 5 mm dan 10 mm atau antara 10 mm dan 20 mm panjangnya: Tiada takik yang ketara; pelapisan zink pada tiub tidak rosak. | FK 1 | Ya, tidak ok; Pekerjaan semula dengan cat yang digunakan oleh pengilang tiub, atas sebab penampilan yang diperlukan, kemudian diterima |
| Rajah 10 dan 11: Garis-garis (scratch) lebih daripada 20 mm panjangnya atau kerosakan ketara/lebih dalam/takik tanpa mengira panjang; lapisan zink rosak (lapisan tembaga kemerahan kelihatan bersinar sedikit). | FK 5 | Ya, tidak ok; Baris sisa – tidak boleh dipasang / mesti digantikan. |
Lampiran B (mengikat): Halaman tambahan untuk ujian BQF/contoh awal
Laporan pemeriksaan sampel awal ke kilang pelanggan MB dan dokumen SALT mengenai kelulusan
sumber pembelian hendaklah memasukkan maklumat berikut dalam jadual perbandingan sasaran-sebenar (rujuk Jadual
14).
Jadual 14: Jadual perbandingan sasaran-sebenar
| Keperluan | Penerangan | Spesifikasi | Makmal BQF | Makmal ISIR |
|---|---|---|---|---|
| Laluan pengeluaran | Lokasi langkah pengeluaran masing-masing perlu dinyatakan. | Dokumen SALT | C | C |
| analisis kimia | Komposisi kimia hendaklah sepadan dengan piawaian yang sesuai bagi versi produk tersebut. | Bab 6.1, Jadual 3 | C | C |
| diameter luar dan ketebalan dinding | Toleransi diameter luar (dengan dan tanpa lapisan) dan ketebalan dinding dipatuhi. | Bab 7.1-6, Jadual 5-8 | C | C |
| Cekungan jahitan | PVs.30-49 kepatuhan terhadap toleransi lekuk sambungan pada permukaan luar dipenuhi. | Bab 7.2, Rajah 2-3 | C | C |
| Penguatan sambungan las dan pengurangan ketebalan dinding | PVs.50-59 kepatuhan terhadap pelebaran maksimum sambungan kimpalan dan pengurangan ketebalan dinding dipenuhi. | Bab 7.3, Rajah 4 | C | C |
| Ketebalan lapisan | Had spesifikasi terendah dalam Jadual 1 dipatuhi. | Bab 8.1, Jadual 1 | C | C |
| Sifat mekanikal | Ujian tegangan berkenaan ketegaran mengalir, kekuatan tegangan dan pemanjangan selepas pecah, serta ujian pengembangan hanyut. | Bab 8.2, Jadual 9 | C | C |
| Ujian tekanan dalaman | Bukti tekanan letupan mesti diberikan. | Bab 8.3, Jadual 10 | C | C |
| Ujian Kesesuaian Flare dan Lenturan | Bukti bahawa flare boleh dibuat. Perubahan maksimum dalam keratan rentas selepas pembengkokan mesti dipatuhi. | Bab 8.4, MBN 10338, DIN 234, SAE J2044, Jadual 11, Rajah 5 | C | C |
| Ujian ricih lenturan | Tiada pemisahan antara pelapisan individu, bukaan sambungan solder, atau pecah sambungan solder selepas pembengkokan sehingga patah. | Bab 8.5 | C | C |
| Ujian kakisan, bahagian luar | Ujian kakisan yang berbeza mesti dilalui bergantung kepada versi produk. | Bab 8.6.1, Jadual 12, DIN EN ISO 9227 (NSS dan CASS) | C+ (Aplikasi goresan perlu diuji secara berasingan) | C |
| Ujian kakisan, di bahagian dalam | Bukti ketahanan kakisan pada permukaan dalaman dan jahitan kimpalan untuk bahan api yang diangkut mesti diberikan sekali bagi setiap lokasi untuk saluran bahan api. | Bab 8.6.2, MBN 10374 | C | – |
| Kelekatan lapisan | 5 kitaran – kitaran suhu tanpa pengasingan lapisan. | Bab 8.7, Rajah 6 | C | C |
Lampiran C (maklumat): Gambaran keseluruhan versi produk dengan status NFN
Tidak sesuai untuk rekabentuk baharu
Jadual 15: Gambaran keseluruhan PV dengan status NFN
| Versi produk | Jenis Tiub | permukaan luar | Permukaan dalam | Aplikasi | |
|---|---|---|---|---|---|
| Lapisan logam | Salutan plastik | ||||
| 4040.20 tidak sesuai untuk rekabentuk baharu | Tiub dibalut berdinding dua | Disalut zink secara elektrolitik 12 – 15 μm | tanpa | tiada* | Saluran brek Sambungan dengan flens terbuka (flared flange). |
| 4040.30 tidak sesuai untuk rekabentuk baharu | Tiub dibalut berdinding dua | Disalut zink secara elektrolitik ≥ 25 μm | tanpa | tiada* | Saluran brek seperti di bawah PV .20 |
| 4040.70 tidak sesuai untuk rekabentuk baharu | Tiub keluli tahan karat yang dilas | tanpa | tanpa | tanpa | Saluran bahan api di kawasan yang tertakluk kepada tekanan haba |