Cliquez ici pour en savoir plus sur nos lignes de frein et produits associés.
1. Domaine d’application
Cette norme spécifie les tubes métalliques principalement utilisés pour les freins, les circuits de carburant et de lubrification des automobiles (ci-après dénommés « tubes »).
Remarques :
Les normes applicables à cette norme sont indiquées ci-dessous.
JIS G3141Tôles et bandes en acier au carbone laminées à froid
JIS G3445Tubes en acier au carbone destinés aux structures mécaniques
JIS G 3472Tubes en acier au carbone soudés par résistance électrique destinés aux structures automobiles
JIS H 3300Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre
JIS Z 2241Méthode d’essai de traction des matériaux métalliques
JIS Z2244Méthode d’essai de dureté Vickers
JIS Z2251Méthode d’essai de microdureté Vickers et Knoop
JASO M 104Méthode d’essai pour les tubes de frein automobile
2. Classification
2.1 Type de tube
Les tubes doivent être classés en quatre groupes suivants :
Tableau 1 Tubes pour automobiles
| Type | Code | Exemple d’application |
|---|---|---|
| Tube en acier à faible teneur en carbone à double paroi brasé | TDW | Tubes principalement destinés aux freins |
| Tubes soudés en acier faiblement allié | TSW | Tubes principalement destinés aux circuits de carburant et de lubrification |
| Tubes en acier au carbone destinés aux structures mécaniques | STKM 11J | Tubes destinés au refroidissement, etc. |
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | C1201 ou C1220 | Tubes principalement destinés aux freins à air |
2.2 Classification du traitement de surface
Les tubes doivent être classés comme indiqué dans le tableau ci-dessous, selon le type de traitement de surface :
Tableau 2 Traitement de surface
| Type | |||||||||
| Sans traitement de surface | Revêtement trempé en alliage étain-plomb | Revêtement de zinc électrolytique | Film organique sur revêtement de zinc électrolytique | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tube en acier à faible teneur en carbone à double paroi brasé | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubes soudés en acier faiblement allié | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubes en acier au carbone destinés aux structures mécaniques | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | C1201 ou C1220 | ||||||||
3. Qualité
3.1 Aspect
L’intérieur et l’extérieur du tube fini doivent être lisses et exempts de fissures, défauts ou rouille.
3.2 Composition chimique
La composition chimique du tube doit être conforme aux normes JIS G3141, JIS G3445, JIS G 3472 et JIS H 3300.
3.3 Propriété mécanique
Les propriétés mécaniques des tubes doivent être conformes au Tableau 3.
Tableau 3 Propriétés mécaniques
| Type | Code | Résistance à la traction, MPa | Limite d’élasticité, MPa | Allongement % | Dureté HV | Expansion par cintrage, cintrage à plat |
|---|---|---|---|---|---|---|
Tube en acier à faible teneur en carbone à double paroi brasé | TDW | Pas moins de 294 | Pas moins de 176 | Pas moins de 25 | Pas plus de HV150 | La paroi du tube doit être exempte de défauts ou de fissures après réalisation des essais prévus au Tableau 10 |
| Tubes soudés en acier faiblement allié | TSW | |||||
| Tubes en acier au carbone destinés aux structures mécaniques | STKM 11J | Pas moins de 294 | Pas moins de 30 | |||
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | C1201 ou C1220 | Pas moins de 206 | Pas moins de 40 |
3.4 Traitement de surface
(1) L’épaisseur du traitement de surface doit être conforme au tableau 4 et au tableau 5.
Tableau 4 Épaisseur du traitement de surface intérieur
| Type | Code | Épaisseur du traitement de la surface intérieure |
|---|---|---|
| Tube soudé à deux parois en acier faiblement allié | TDW | Revêtement de cuivre à l’état brut pour le procédé de fusion |
| Tubes soudés en acier faiblement allié | TSW | Revêtement de cuivre d’une épaisseur minimale de 3 µm |
| Tubes en acier au carbone pour usages structuraux mécaniques | STKM 11J | – |
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | C1201 ou C1220 | – |
Tableau 5 Épaisseur du traitement de surface extérieur
| Type | Épaisseur du traitement de la surface extérieure | ||||||
| Revêtement trempé en alliage étain-plomb | Revêtement de zinc électrolytique | Film organique sur revêtement de zinc électrolytique | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tube en acier à faible teneur en carbone à double paroi brasé | Épaisseur moyenne : 6 µm, minimum : 3 µm | Pas moins de 8 μm | Pas moins de 13 μm | Pas moins de 25 μm | Revêtement de zinc d’au moins 8 μm | Revêtement de zinc d’au moins 13 μm | Revêtement de zinc d’au moins 25 μm |
| Film organique : épaisseur moyenne 20 μm, minimum 10 μm | |||||||
| Tubes soudés en acier faiblement allié | Revêtement de zinc d’au moins 8 μm | Revêtement de zinc non inférieur à 13 μm | Revêtement de zinc d’au moins 25 μm | ||||
| Film organique : épaisseur moyenne 20 μm, minimum 10 μm | |||||||
| Tubes en acier au carbone destinés aux structures mécaniques | |||||||
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | Aucun traitement n’est requis. | ||||||
(2) Résistance à la corrosion
L’essai doit être réalisé conformément au test de corrosion spécifié dans le Tableau 10 et respecter les exigences du Tableau 6.
Tableau 6 Résistance à la corrosion
| Type et code du revêtement | Critères | ||
| Durée écoulée avant formation du produit de corrosion blanc (h) | Durée écoulée jusqu’à l’apparition de rouille (rouille rouge) (h) | ||
| Revêtement de zinc électrolytique | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Revêtement trempé en alliage étain-plomb | T | La rouille ferreuse (rouille rouge) doit apparaître sur 5 points ou moins par 50 cm.2en 24 heures. | |
| Film organique sur revêtement de zinc électrolytique | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Performance du film organique
Les performances du film organique doivent être conformes au Tableau 6 et satisfaire aux exigences du Tableau 7, après réalisation des essais prévus au Tableau 10, selon les besoins.
Tableau 7 : Performances du film organique
| Éléments d’essai | Critères |
|---|---|
| Essai de pliage | Aucune délamination, fissuration ni rides ne doit apparaître. |
| Essai de délamination | Aucune délamination ni fissuration apparente ne doit apparaître. |
| Essai de cycles thermiques | Aucune cloque ni délamination ne doit apparaître. |
| Essai à l’eau tiède | Aucune cloque, délamination, fissuration ni dissolution ne doit apparaître. |
| Essai de résistance aux fluides | Aucune cloque, délamination, fissuration ni dissolution ne doit apparaître. |
| Essai de résistance à l’ozone | Aucune délamination ni fissuration ne doit apparaître. |
3.5 Pression garantie et pression de rupture
Les tubes doivent être soumis aux essais prévus au tableau 10 et résister à la pression garantie spécifiée au tableau 8, sans présenter de déformation dommageable.
Tableau 8 : Pression garantie et pression à la rupture
| Type | Code | Diamètre nominal | Pression garantie (MPa) | Pression d’éclatement, en MPa |
|---|---|---|---|---|
| Tube en acier à faible teneur en carbone à double paroi brasé | TDW | <4,76 6 et 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tubes soudés en acier faiblement allié | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tubes en acier au carbone destinés aux structures mécaniques | STKM 11J | |||
| Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | C1201 ou C1220 | Conformément à la norme JIS H 3300 | ||
Tableau 9 : Diamètre nominal et dimensions
| Diamètre nominal | diamètre extérieur | Épaisseur | Tolérance | ||||
| Dimension standard | Tolérance | Dimension standard | |||||
| Tube en acier à faible teneur en carbone à double paroi brasé | Tubes soudés en acier faiblement allié | Tubes en acier au carbone destinés aux structures mécaniques | Tubes sans soudure en cuivre et en alliages de cuivre | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tableau 10 Méthode d’essai
| Article | Type | ||||||||||
| Tube en acier à faible teneur en carbone à double paroi brasé | Tubes soudés en acier faiblement allié | Tubes en acier au carbone destinés aux structures mécaniques | Tubes et tuyaux sans soudure en cuivre et en alliages de cuivre | ||||||||
| Essai de traction | Conformément à la norme JIS Z2241 (Méthode d’essai de traction des matériaux métalliques). | ||||||||||
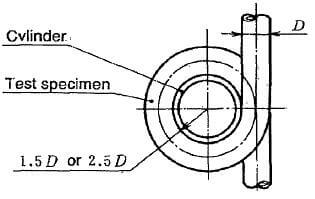
| Essai de pliage | Exemple : vérifier si des défauts, fissures ou autres anomalies sont apparus lorsqu’un tube est plié de 360 degrés autour d’un cylindre dont le rayon est celui indiqué ci-dessous.
| – | |||||||||
| Essai d’expansion | (1) La longueur de l’éprouvette d’essai doit être de 100 mm. (2) Vérifier l’apparition ou non de défauts ou de fissures lorsqu’un outil conique à cône de 1/10 est inséré dans une extrémité de l’éprouvette et que celle-ci est dilatée jusqu’à ce que le diamètre de l’extrémité augmente de 20 %. | (1) La longueur de l’éprouvette d’essai doit être de 100 mm. (2) Vérifier l’apparition ou non de défauts ou de fissures lorsqu’un outil conique d’angle de 60 degrés est inséré dans une extrémité de l’éprouvette et que celle-ci est dilatée jusqu’à ce que le diamètre de l’extrémité augmente de 20 %. | Conformément à la norme JIS H 3300 | ||||||||
| Essai de développement | – | (1) La longueur de l’éprouvette d’essai doit être de 100 mm. (2) Exemple : vérifier l’apparition ou non de défauts préjudiciables tels que fissures ou écaillage sur la soudure, lorsque l’éprouvette d’essai est fendue longitudinalement à 90 degrés de part et d’autre de la soudure, puis développée pour former une plaque plane. | – | ||||||||
| Essai d’aplatissement et de pliage | (1) La longueur de l’éprouvette d’essai doit être de 100 mm. (2) Vérifier l’apparition ou non de défauts ou de fissures lorsque l’éprouvette est maintenue entre deux plaques parallèles, comprimées de façon à ce que l’intérieur du tube entre en contact complet afin d’aplatir l’éprouvette, puis que cette éprouvette aplatie soit fléchie une fois de 90 degrés dans le sens perpendiculaire à son axe autour d’un cylindre dont le diamètre équivaut à trois fois l’épaisseur de paroi du tube, avant d’être redressée. | ||||||||||
| Essai d’aplatissement | (1) La longueur de l’éprouvette d’essai doit être de 100 mm. (2) Vérifier l’apparition ou non de défauts ou de fissures lorsque l’éprouvette est maintenue entre deux plaques parallèles, comprimées de façon à réduire la distance entre les plaques à trois fois l’épaisseur de paroi du tube. Lors de la compression, la soudure du tube doit être orientée à 90 degrés par rapport à la direction de la force appliquée. | Conformément à la norme JIS H 3300 | |||||||||
| Essai de pression garantie | Vérifier si des fuites ou autres défauts sont apparus lorsque le tube est soumis à la pression hydraulique spécifiée pendant 5 minutes. | – | |||||||||
| Essai de pression d’éclatement | Conformément au point 5.10 de la norme JASO M104. | – | |||||||||
| Essai d’épaisseur du traitement de surface | La pratique standard consiste en un essai microscopique. | – | |||||||||
| Essai de résistance à la corrosion | Conformément au point 5.6, essai de brouillard salin neutre, de la norme JASO M104. | – | |||||||||
| Essai de performance du film | Conformément au point 5. (méthode d’essai) de la norme JASO M104. | – | |||||||||
| Essai de dureté | Conformément à la norme JIS Z2244 ou à la norme JIS Z2251 | – | |||||||||
4. Méthode de fabrication
4.1 Méthode de fabrication des tubes en acier à faible teneur en carbone à double paroi brasés
Les tubes soudés-brasés à double paroi en acier faiblement allié doivent être fabriqués en revêtant de cuivre les deux faces de tôle d’acier SPCC spécifiée dans la norme JIS G3141, en formant cette tôle en tube à double paroi, puis en scellant les soudures par brasage au cuivre et fusion dans un four à atmosphère réductrice.
4.2 Méthode de fabrication des tubes en acier à faible teneur en carbone soudés
Les tubes soudés en acier faiblement allié doivent être réalisés en revêtant de cuivre les deux faces ou uniquement la face intérieure de la tôle SPCC spécifiée dans la norme JIS G 3141, en la formant en tube, puis en scellant les bords par soudage par résistance électrique ; toutefois, le revêtement intérieur en cuivre peut être omis si l’acheteur et le fabricant en conviennent mutuellement.
4.3 Méthode de fabrication des tubes en acier au carbone destinés aux structures mécaniques
La fabrication des tubes en acier au carbone destinés aux structures mécaniques doit être conforme aux normes JIS G 3445 et JIS G3472.
4.4 Méthode de fabrication des tubes et tuyaux sans soudure en cuivre et alliages de cuivre
La fabrication de tubes et de conduits sans soudure en cuivre et en alliages de cuivre doit être conforme à la norme JIS H3300.
5 Dimensions des tubes
5.1 Diamètre nominal et dimensions du tube
Le diamètre nominal et les dimensions du tube doivent être conformes au Tableau 9.
5.2 Forme de l’extrémité du tube
L’extrémité du tube formée doit respecter les tableaux joints 1 à 8.
6. Méthode d’essai
La méthode d’essai doit être conforme au Tableau 10.
7. Inspection
7.1 Inspection de l’apparence
Les résultats de l’inspection doivent satisfaire aux exigences spécifiées ci-dessus au point 3.1.
7.2 Inspection des propriétés mécaniques
L’inspection doit être réalisée conformément au point 6 ci-dessus et les résultats doivent satisfaire aux exigences spécifiées ci-dessus au point 4.3.
7.3 Inspection des dimensions
Les résultats de l’inspection doivent satisfaire aux exigences spécifiées ci-dessus au point 5.
7.4 Inspection de la surface traitement
L’inspection doit être réalisée conformément au point 6 ci-dessus et les résultats doivent satisfaire aux exigences spécifiées ci-dessus au point 3.4.
7.5 Inspection de la pression garantie
Les résultats de l’inspection doivent satisfaire aux exigences spécifiées ci-dessus au point 6.
8. Désignation du produit
La désignation des produits doit suivre le numéro de norme, le type de tube, ainsi que le type et le diamètre nominal de la surface extérieure.