Cette norme s’applique aux tubes en acier ondulés à double couche brasés, destinés aux circuits hydrauliques des moissonneuses-batteuses, des tracteurs, des automobiles, des réfrigérateurs domestiques, etc.
1. Gamme de produits
1.1. La forme, les dimensions et la masse de 1 m de tube doivent correspondre à celles indiquées à la figure 1 et dans le tableau 1.
Tableau 1 Dimensions & Poids
| Diamètre extérieur | Poids, kg/mètre | ||
| Épaisseur de paroi | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. La longueur du tube est la suivante :
dimensions – de 3 à 6 m ; sur demande du client, il est autorisé de produire des tubes de mesure jusqu’à 9 m de longueur ;
immesurable — de 1 à 6 m ; sur demande de l’utilisateur, il est autorisé de produire des tubes non dimensionnés de plus de 6 m de longueur ;
multiples – dans les limites des tubes sans dimension avec un pas minimal de 100 mm.
La tolérance autorisée pour chaque coupe d’une longueur multiple ne doit pas dépasser 5 mm. À la demande du client, une autre tolérance peut être acceptée.
1.3. Les écarts limites sur la longueur des tubes mesurés et multiples ne doivent pas dépasser +10 mm.
1.4. Les écarts limites sur le diamètre extérieur et l’épaisseur de paroi ne doivent pas dépasser ceux spécifiés dans le Tableau 2.
Sur demande du client, des tubes de précision accrue sont fabriqués : diamètre de 10 mm avec un écart maximal sur le diamètre de ± 0,05 ; diamètre jusqu’à 6 mm avec un écart maximal sur l’épaisseur de paroi de (-0,07, +0,05) mm.
1.5. À la demande du client, les tubes sont fabriqués avec une tolérance décalée pour le diamètre extérieur ; les écarts maximaux sont alors fixés par accord entre le fabricant et le client, sans toutefois dépasser l’écart bilatéral total indiqué dans le Tableau 2. Dans ce cas,
Tableau 2 Dimensions & Tolérancesmm
| Diamètre extérieur | Tolérances sur le diamètre extérieur | Tolérances sur l’épaisseur de paroi | ||
| Normal | Élevé | Normal | Élevé | |
| Inférieur à 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 et plus | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| de 10 à 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. L’ovalité et la différence entre les tubes ne doivent pas conduire à des dimensions des tubes hors des écarts limites respectifs pour le diamètre extérieur et l’épaisseur de paroi.
1.7. La courbure des tubes par mètre de longueur ne doit pas dépasser 6 mm pour les tubes de précision normale et 5 mm pour les tubes de haute précision.
À la demande du client, la courbure des tubes ne doit pas dépasser 3 mm par mètre de longueur.
1.8. Les extrémités des tubes doivent être coupées à angle droit. Les extrémités des tubes mesurés doivent être débarrassées des bavures. À la demande du client, la fabrication de tubes mesurés sans ébavurage est autorisée.
Exemples de marquage :
Tube de diamètre extérieur 8 mm et d’épaisseur de paroi 0,7 mm, longueur 3000 mm, fabriqué en acier 08kp :
Tube 8 × 0,7 × 3000-08кп GOST 11249-80
La même longueur, multiple de 100 mm :
Tube 8 × 0,7 × 100kr-08kp GOST 11249-80
La même longueur, sans limite :
Tube 8 × 0,7-08кп GOST 11249-80
Dans la désignation des tubes de précision accrue, après le mot « tube », la lettre « P » est ajoutée ; les tubes de la catégorie de qualité la plus élevée sont désignés par la lettre « B », par exemple :
Tube P 8 × 0,7-08кп GOST 11249-80
Tube In 8 × 0,7 × 7950-08кп GOST 11249-80
2. EXIGENCES TECHNIQUES
2.1. Les tubes sont fabriqués conformément aux exigences de la présente norme et aux réglementations technologiques approuvées selon la procédure établie.
Les tubes sont fabriqués à partir de bande d’acier des nuances 08kp et 10 conformément à la norme GOST 1050-88, ainsi que 08Yu selon la norme GOST 9045-93.
2.2. Les tubes doivent être brasés en cuivre sur toute la surface de contact des couches dans une atmosphère protectrice.
Les bords collés ne sont pas autorisés.
Des couches déplorables négligeables sont autorisées, à condition qu’elles n’entraînent pas la formation de plis ni de bosses lors du pliage effectué conformément aux exigences du paragraphe 2.9.
2.3. Les surfaces extérieure et intérieure des tubes doivent être exemptes de fissures, d’inclusions, de défauts et de délaminations, ainsi que de rouille.
Les risques, coquilles, rayures et bosses sont autorisés dans les limites des variations d’épaisseur de paroi ; des infiltrations locales insignifiantes de cuivre dans les limites des écarts de diamètre extérieur ; une couleur de surface non uniforme.
La surface intérieure des tubes ne doit présenter aucune saleté ni résidus de combustion de lubrifiants ; la contamination résiduelle de la surface interne ne doit pas dépasser 0,350 g/m²2.
À la demande du client, la contamination résiduelle de la surface intérieure des tubes ne doit pas dépasser 0,177 g/m².2.
2.4. Les propriétés mécaniques du métal constitutif des tubes doivent être conformes aux normes indiquées dans le tableau 3.
À la demande du client, l’allongement relatif (δ) des tubes dont le diamètre est inférieur ou égal à 6 mm doit être d’au moins 30 % ; pour les tubes de diamètre supérieur à 6 mm, il doit être d’au moins 27 % pour l’acier de nuance 08kp et d’au moins 26 % pour l’acier de nuance 10.
| Qualité d’acier | Diamètre extérieur, mm | Traction, MPa | Allongement, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & en moins | 294 | 29 |
| Supérieur à 6 | 26 | ||
| 10 | 6 & en moins | 26 | |
| Supérieur à 6 | 25 |
2.5. Sur demande du client, les tubes sont fabriqués avec une surface extérieure galvanisée. L’épaisseur du revêtement de zinc doit être d’au moins 12 microns.
2.6. Les tubes doivent résister à une pression hydraulique de 18,4 MPa (180 kgf/cm2 ). À la demande du client, les tubes doivent résister à une pression hydraulique de 35,7 MPa (350 kgf/cm²)2).
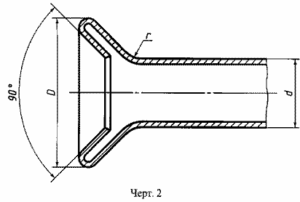
2.7. Les tubes doivent supporter un double embout conique sans apparition de fissures ni de délaminations, avec un rayon de transition extérieur r = 1,0 ± 0,2 mm.
Le diamètre de la bride formée dans la double bride doit correspondre à celui indiqué dans le Tableau 4.
| Diamètre extérieur (OD) du tube (mm) | Diamètre de l’évasement (min, mm) | Diamètre extérieur (OD) du tube (mm) | Diamètre de l’évasement (min, mm) | Diamètre extérieur (OD) du tube (mm) | Diamètre de l’évasement (min, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Les tubes doivent résister à l’aplatissement sans déchirure du bord extérieur, jusqu’à une distance entre les plans d’aplatissement égale à 4S (S : épaisseur nominale de paroi).
Les tubes présentant un allongement relatif d’au moins 30 % doivent résister à l’aplatissement jusqu’à une distance entre les plans d’aplatissement égale à 3S.
2.9. Les tubes doivent résister au pliage autour d’une mandrin dont le rayon est égal à trois fois le diamètre extérieur.
2.10. Les tubes doivent résister à la distribution jusqu’à ce que leur diamètre extérieur augmente de 20 %.
3. RÈGLES D’ACCEPTATION
3.1. Les tubes sont acceptés par lots. Le lot doit être constitué de tubes de même diamètre, épaisseur de paroi et nuance d’acier, et doit être accompagné d’un seul document de qualité contenant :
- La marque déposée ou le nom du fabricant et sa marque déposée ;
- Nom de l’entreprise-consommatrice ;
- Désignation de la présente norme ;
- Le diamètre des tubes ;
- Qualité d’acier ;
- Numéro de fusion ou de lot ; la composition chimique des tubes métalliques doit être conforme au document relatif à la qualité fourni par le fabricant de la billette ;
- Mètre et nombre de tubes en pièces ;
- Résultats des essais.
Le nombre de tubes par lot ne doit pas dépasser 500 pièces.
3.2. En cas de désaccord sur l’évaluation de la qualité de la composition chimique du métal, un tube est prélevé au hasard dans le lot pour inspection.
3,3. L’inspection de la surface extérieure, des dimensions et de la qualité de la brasure est effectuée sur chaque lot de tubes.
3.4. Pour vérifier la contamination de la surface interne, un tube est prélevé sur le lot. Le contrôle de la contamination de la surface interne des tubes est effectué à la demande du client.
3.5. Pour les essais de traction, de double déflexion, d’aplatissement, de pliage, de répartition, de pression hydraulique jusqu’à la rupture, ainsi que pour la vérification de l’épaisseur du revêtement de zinc, deux tubes sont prélevés sur le lot. L’essai de répartition des tubes est effectué à la demande du client.
3.6. Pour les essais à la pression hydraulique, au moins 1 % des tubes du lot sont prélevés.
3.7. En cas de résultats d’essais non conformes, même pour un seul indicateur, des essais complémentaires sont effectués sur le double du nombre de tubes prélevés dans le même lot.
Les résultats des essais répétés s’appliquent à l’ensemble du lot.
4. MÉTHODES D’ESSAI
4.1. Pour le contrôle qualité, un échantillon est prélevé sur chaque tube sélectionné.
4.2. La composition chimique de l’acier est déterminée conformément aux normes GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. Les échantillons destinés à la détermination de la composition chimique sont prélevés conformément à la norme GOST 7565-81.
4.3. L’examen de la surface extérieure est effectué sans l’usage d’appareils grossissants.
4.4. La contamination résiduelle de la surface interne des tubes est surveillée par pesée de l’échantillon sur une balance analytique avant et après lavage de la surface intérieure du tube avec un solvant, sur une longueur de 0,5 à 1 m, enroulée en hélice, puis séchage. Comme solvant, utiliser de l’essence B-70 conformément à la norme GOST 3134-78 ou du fréon 113 conformément à la norme GOST 23844-79.
4.4a. Le contrôle de l’épaisseur du revêtement de zinc est effectué par la méthode de la goutte, conformément à la norme GOST 9.302-88.
4.5. La qualité du brasage des tubes est vérifiée par des méthodes d’essai non destructif conformément à la documentation technique. En cas de désaccord lors du contrôle des tubes par essais non destructifs, un essai de pliage est réalisé.
4.6. La longueur est mesurée à l’aide d’un ruban mesure conforme à la norme GOST 7502-98.
Le diamètre extérieur des tubes et l’épaisseur de paroi sont mesurés à l’aide d’un micromètre conformément à la norme GOST 6507-90.
La courbure des tubes est mesurée à l’aide d’une règle étalonnée conformément à la norme GOST 8026-92 et d’une sonde pour CND.
4.7. L’essai de traction est réalisé conformément à la norme GOST 10006-80 sur un échantillon court constitué d’un tronçon de tube.
4.8. L’essai double-face doit être réalisé conformément aux exigences du paragraphe 2.8.
4.9. L’essai d’aplatissement est réalisé conformément à la norme GOST 8695-75. Lors de l’essai, le bord extérieur doit suivre la ligne de plus grande courbure.
4.10. L’essai de pliage est réalisé conformément à la norme GOST 3728-78 avec l’utilisation d’un matériau d’apport.
4.11. L’essai de distribution est réalisé conformément à la norme GOST 8694-75 à l’aide d’un cône conique de pente 1:10.
Les tubes soumis à l’essai de répartition ne sont pas soumis à l’essai d’aplatissement.
4.12. L’essai hydraulique des tubes est réalisé conformément à la norme GOST 3845-75 avec un temps de maintien d’au moins 5 s.
L’essai des tubes sous pression hydraulique avant rupture est réalisé conformément à la documentation technique.
5. MARQUAGE, EMBALLAGE, TRANSPORT ET STOCKAGE
5.1. Marquage, emballage, transport et stockage des tubes — conformément à la norme GOST 10692-80.
5.1.1. Sur accord entre le fabricant et le client, il est autorisé d’emballer les tubes en colis ou en faisceaux. Dans ce cas, les tubes doivent être liés par fil métallique conformément à la norme GOST 3282-74 en trois endroits, enveloppés sur toute leur longueur et aux extrémités dans du papier huilé conforme à la norme GOST 8828-89, puis recouverts d’un matériau d’emballage (nattes, tissu non tissé, chiffons ou fibres artificielles), et à nouveau fixés par fil métallique conforme à la norme GOST 3282-74 en au moins trois endroits.
5.2. Emballage des tubes – à la demande du client.
5.2.1. Chaque lot est ligaturé avec du fil conforme à la norme GOST 3282-74 ou avec une bande conforme à la norme GOST 3560-73, en au moins quatre endroits.
5.2.2. Les tubes sont livrés en paquets composés de plusieurs lots ; un même acier constitue l’ensemble d’un paquet, dont la longueur totale ne dépasse pas 15 000 m.
5.2.3. Afin d’empêcher l’intrusion d’humidité et de saleté dans les tubes, chaque paquet de tubes doit être entouré sur toute sa longueur de deux couches de papier paraffiné conforme à la norme GOST 9569-79 ou de papier bitumé conforme à la norme GOST 515-77. Aux extrémités du paquet, le papier doit être soigneusement scellé, puis les extrémités du paquet doivent être enveloppées dans un tissu d’emballage conforme à la norme GOST 30090-93, ou dans un tissu en fibres artificielles ou non tissé, ou dans des matériaux filmogènes, à une distance d’au moins 1 m de chaque extrémité. Les tubes emballés doivent être disposés sur des cagettes en bois et solidement ligaturés avec du ruban adhésif d’emballage conforme à la norme GOST 3560-73 ou avec du fil conforme à la norme GOST 3282-74. La distance entre les liens ne doit pas dépasser 1,5 m. La longueur d’une seule cagette doit comporter au moins deux liens. Les cagettes doivent dépasser les extrémités du paquet d’une longueur maximale de 30 mm.