Klik di sini untuk mengetahui lebih lanjut mengenai talian brek kami dan produk berkaitan.
1 Skop
Spesifikasi ini merangkumi dua jenis tiub keluli yang sesuai untuk kegunaan automotif. Terdapat keperluan bagi logam asas, bahan pelapis pilihan, dan tiub berpelapis. Keperluan-keperluan ini berlaku kepada produk yang keluar dari kilang tiub dan talian aplikasi pelapisan, yang kadangkala merupakan kemudahan berasingan. Tiub ini digunakan dalam pengeluaran komponen dan pemasangan tersuai. Disyorkan agar komponen dan pemasangan tersebut disahkan dari segi prestasi kakisan, kekonduksian dan kesinambungan, kekuatan, rupa luar, dan sifat-sifat kritikal lain yang unik kepada aplikasi tertentu.
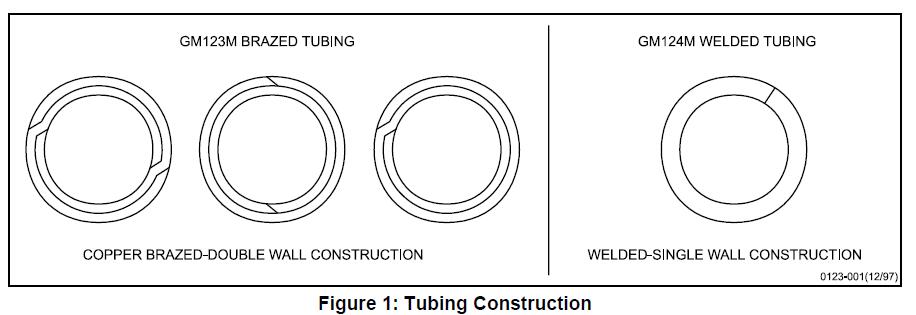
1.1 GM123M.
Merangkumi tiub binaan dinding berganda di mana dua dinding dan sambungan dibraz tembaga dalam atmosfera penurunan untuk menghasilkan tiub yang sesuai untuk saluran hidraulik. Tiub ini tidak boleh digunakan untuk saluran bahan api kerana tembaga baki boleh menyumbang kepada pembentukan gas masam. Rujuk Rajah 1.
1.2 GM124M.
Merangkumi tiub binaan dinding tunggal di mana sambungan dikimpal dengan rintangan elektrik. Ia disyorkan untuk saluran bahan api, saluran stereng kuasa, saluran penyejuk minyak transmisi, saluran minyak pelincir, saluran vakum, dll. Rujuk Rajah 1.
1.3 Kod Penetapan Tiub.
Dilanjutkan agar kod-kod dalam perenggan 3.1 digunakan pada lukisan dan pesanan pembelian untuk menentukan jenis tiub, diameter luar, ketebalan dinding, keadaan pembuatan permukaan akhir dan pelapisan diameter dalaman (ID).
1.4 Aplikasi Lazim.
GM123M biasanya digunakan untuk saluran brek hidraulik manakala GM124M biasanya digunakan untuk saluran bahan api, saluran stereng kuasa, saluran penyejuk minyak transmisi, saluran minyak pelincir, saluran vakum, dan lain-lain.
2 Rujukan
Nota: Hanya piawaian terkini yang diluluskan yang sah kecuali dinyatakan sebaliknya.
2.1 Piawai/Spesifikasi Luaran.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Piawaian/Spesifikasi GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Rujukan Tambahan.
Maklumat berkaitan bahan api GMPT boleh diperoleh dengan menghubungi Bahagian Kejuruteraan Bahan GM Powertrain.
• GMPT-6-006 TF2 gasoline
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Oxidized Gasoline
• GMPT-6-023 E85 Low pHe
3 Keperluan
3.1 Keperluan Am.
Bahan tiub asas hendaklah keluli 1006, 1008 atau 1010 yang digulung sejuk mengikut SAE J403. Bahan brazing hendaklah tembaga atau aloi tembaga seperti yang dinyatakan dalam SAE J463, Aloi Tembaga UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Item pertama dalam tanda kurung, iaitu ‘B’ atau ‘W’.
B = Dibrazing, W = Dilas
‘II’ = Diameter luar tiub selepas disambung tembaga (as-brazed) atau selepas dikimpal (as-welded) (mm)
‘III’ = Ketebalan dinding (mm)
‘IV’ = Proses Pembuatan (*)
‘V’ = Automotif
‘VI’ = Salutan Diameter Dalaman (**)
(*) Ringkasan Proses:
A = Dilembutkan (Annealed)
P = Licin
U = Tidak Dianil (seperti dikimpal)
G = Salutan Logam Alooi Zink-Aluminium
F = Tembaga Melebur
E = Lapisan Cat Perlindungan Korosi Lanjutan
N = Nylon 11 atau 12 diekstrud
C = Pelat Kuprum – Ketebalan pelat kuprum piawai adalah minimum 0.009 mm. Jika ketebalan selain piawai diperlukan, nombor-nombor harus digunakan secara langsung selepas huruf C, contohnya, C13 menunjukkan ketebalan minimum 0.013 mm.
(**) Ringkasan Diameter Dalaman
Kosong = Licin
P = Licin
Ni = Pelapisan Nikel
Contoh:
GM124M (W/6.00/0.7/AGE/V/Ni) – menunjukkan tiub berdinding tunggal yang dilas, OD 6 mm, ketebalan dinding 0.7 mm, tiub yang di-anneal, dilindungi daripada kakisan dengan lapisan dasar aloi logam zink-aluminium diikuti dengan lapisan cat atas, diluluskan untuk aplikasi automotif, dengan ID berlapis nikel.
3.2 Sifat mekanikal.
Keperluan berikut hanya berlaku kepada jenis tiub keluli yang lebih biasa; iaitu tiub kimpalan-dibakar dan tiub bras-seperti dihasilkan. Ciri-ciri kelas tiub lain, seperti tiub kimpalan mekanikal atau tiub yang dikeraskan melalui kerja, hendaklah ditetapkan melalui perjanjian khas antara pembekal dan pembeli.
3.2.1 Ujian tegangan hendaklah dijalankan ke atas tiub siap mengikut kaedah ujian tiub yang dinyatakan dalam ASTM E8. Sifat tegangan hendaklah mengikut SAE J526 untuk tiub bersambung kimpalan dan mengikut SAE J527 untuk tiub bersambung dengan teknik brazing.
3.2.2 Tiub hendaklah mampu dikembangkan menggunakan mandrel berkecondongan dengan kecerunan 1 dalam 10 sehingga diameter luar pada hujung yang dikembangkan meningkat sebanyak 20% tanpa retak atau menunjukkan cacat (ASTM A254, Perenggan 6.3). Sebelum ujian pengembangan, tiub hendaklah dipotong secara rata, tepi dihulurkan (crowned), dan dibersihkan daripada burr. Tiub hendaklah dipegang dengan kukuh dan rata dalam acuan, manakala penumbuk hendaklah dipandu sepanjang paksi tiub.
3.2.3 Kecuali jika dinyatakan sebaliknya, tiub hendaklah mampu menahan tekanan hidraulik statik dalaman berikut:
• Hingga 10.0 mm OD………………..35 MPa
• Lebih daripada 10.0 hingga 16.0 mm OD…….15 MPa
Nota: Kerja sejuk susulan pada tiub (penggulungan, peluruskan, pembengkokan, penarikan, dll.) akan meningkatkan kekuatan dan kekerasan tiub. Peningkatan ketara dalam kekuatan dan kekerasan untuk aplikasi tertentu boleh dicapai melalui kerja sejuk atau pengerasan permukaan tiub.
3.3 Dimensi.
Tiub mesti mematuhi dimensi dan toleransi yang disenaraikan oleh pembeli.
3.3.1 Tiub Bersambung Kimpalan.
Diameter nominal dan ketebalan dinding hendaklah mematuhi nilai-nilai yang disenaraikan dalam SAE J526. Diameter luar maksimum untuk aloi zink-aluminium ditambah lapisan atas Nylon 11 atau 12, GN, boleh didapati dalam Jadual 2.
3.3.1.1 Tepi kimpalan dalam berlapis nikel.
Untuk memastikan pengaliran semula nikel di kawasan sambungan las berlaku dengan baik, adalah penting bahawa bentuk profil rentas jahitan las adalah licin dan dimensi jahitan adalah minimum. Laporkan dimensi ketinggian jahitan (Ketinggian jahitan lazimnya tidak melebihi 0.15 mm. Teruskan pemantauan ketinggian jahitan sehingga keperluan maksimum ketinggian jahitan ditetapkan).
Contoh tipikal profil titisan yang baik berbanding yang tidak diingini ditunjukkan di bawah dalam Rajah 2.
3.3.2 Tiub Bersambung dengan Teknik Brazing.
Diameter nominal dan ketebalan dinding mesti mematuhi spesifikasi yang disenaraikan dalam SAE J527. Diameter luar maksimum untuk aloi zink-aluminium ditambah lapisan atas Nylon 11 atau 12, GN, boleh didapati dalam Jadual 2.
3.3.3 Hujung Terbuka (Flare).
3.3.3.1 Flare jenis SAE hendaklah mematuhi dimensi dan toleransi yang ditunjukkan dalam SAE J533.
3.3.3.2 Flare jenis ISO hendaklah mematuhi dimensi dan toleransi yang ditunjukkan dalam SAE J1290.
3.3.3.3 HUJUNG TERBUKA (FLARE). Bagi GM123M (flare terbalik), hujung flare tiub hendaklah mematuhi Keperluan Tambahan dalam Bahagian S1 ASTM A254.
3.4 Penyelesaian permukaan.
Siap pada bahagian dalam dan luar tiub mesti mematuhi spesifikasi siap seperti yang ditunjukkan dalam Jadual 1.
Jadual 1: Kod dan Keperluan Siap Luaran
| Siap | Kod Siap | Penerangan dan Keperluan Bahan |
| Biasa | P | Tiada pelapisan; logam asas sahaja (keluli 1006, 1008 atau 1010 mengikut SAE J403) |
| Aloi Zink-Aluminium | G | Lapisan aloi zink-aluminium celup panas. Komposisi Kimia: 5% aluminium dan baki zink mengikut ASTM B750 Jisim lapisan: 50 g/m2 mengikut ASTM A875, Seksyen 8. Ketebalan mesti sekurang-kurangnya tiga mikrometer di mana-mana bahagian tiub mengikut Lampiran A. |
| Aloi Zink-Aluminium – Perlindungan Kakisan Lanjutan | GE | Aloi zink-aluminium seperti yang dinyatakan di atas, diikuti dengan proses pra-pengolahan yang diluluskan dan salutan epoksi kaya aluminium yang diluluskan. Pengukuran Ketebalan:Cat epoksi kaya aluminium pada penyelesaian GE mesti mempunyai ketebalan minima tiga mikron di mana-mana bahagian tiub seperti yang diukur mengikut prosedur dalam Lampiran A. Ketebalan sebenar lapisan pada penyelesaian GE mesti dipantau secara berkeliling dan memanjang bagi setiap garis tiub. Pelan persampelan mesti dirujuk dalam pelan kawalan. |
| Pelapisan Tembaga | C | Tiub berlapis secara elektroplating |
| Aloi Zink-Aluminium – Nilon 11 atau 12 Diekstrusi | GN | Aloi zink-aluminium seperti yang dinyatakan di atas, diikuti dengan lapisan atas Nilon 11 atau 12. Rupa luar:Lapisan atas mesti seragam dari segi warna dan bebas daripada ketidaksempurnaan seperti garis aliran, lubang jarum, kawah, atau kekasaran tidak normal. Lapisan atas mesti berwarna hitam kecuali jika dinyatakan sebaliknya dalam lukisan kejuruteraan Ketebalan Filem:Lapisan atas Nylon 11 atau 12 mesti mempunyai ketebalan minima 150 μm apabila diuji melalui pemeriksaan mikroskopik mengikut Lampiran A. Ketebalan maksimum lapisan mesti dikawal oleh OD maksimum (Jadual 2). Ketebalan sebenar lapisan pada penyelesaian GN mesti dipantau secara berkeliling dan memanjang bagi setiap garis tiub. Pelan persampelan mesti dirujuk dalam pelan kawalan. |
| Pelapisan Nikel | Ni | Diameter dalam dengan lapisan nikel elektroplating. Pengukuran Ketebalan:Ketebalan plating nikel elektroplated pada ID tiub siap mesti mempunyai ketebalan minimum 3 mikron di seluruh bahagian ID tiub seperti yang diukur mengikut prosedur dalam Lampiran A. Ketebalan plating sebenar pada penyelesaian Ni mesti dipantau secara berkeliling dan memanjang bagi setiap garis tiub. Pelan persampelan mesti dirujuk dalam pelan kawalan. |
| Lain-lain | Z | TBD |
Nota: Lapisan atas GN tidak boleh digunakan pada aplikasi saluran bahan api cecair sehingga kelulusan bahan penuh diberikan untuk aplikasi saluran bahan api cecair.
Jadual 2: Diameter Luar Maksimum untuk Lapisan GN
| Saiz Tiub, Nominan (mm) | Diameter luar tiub berlapis, maks. (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Rintangan Persekitaran (GE, GN dan Ni).
3.5.1 Ujian Semprotan Garam (GM4298P).
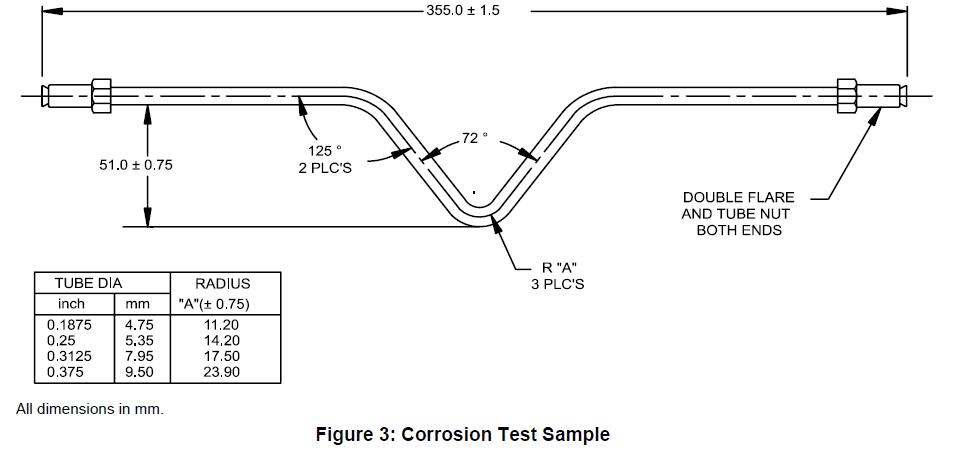
Tiub berlapis hendaklah diuji terhadap ujian kakisan dan kaedah penilaian berikut. Semua ujian kakisan hendaklah dijalankan ke atas komponen yang telah difabrikasi atau pada sampel ujian dalam Rajah 3. Sampel ujian seperti yang dinyatakan dalam Rajah 3 hendaklah disusun dalam ruang ujian dengan siku yang telah dibentuk menghadap ke bawah tetapi tidak bersentuhan dengan kelengkapan ujian, kecuali jika dinyatakan sebaliknya. Komponen yang telah difabrikasi hendaklah disusun dalam ruang ujian seperti yang dipersetujui antara kemudahan ujian dan pihak berkuasa peninjau. Kekerapan pelaksanaan semua ujian kakisan hendaklah didokumenkan dalam pelan kawalan.
Nota: Kontaminan permukaan boleh menyebabkan tompokan dalam ujian kakisan. Tompokan tanpa kakisan tidak boleh direkodkan sebagai kegagalan kakisan.
3.5.1.1 Alooi Zink-Aluminium – Perlindungan Korosi Lanjutan (GE).
Tiub perlindungan kakisan lanjutan GE mesti tahan terhadap pendedahan semburan garam selama 1000 jam mengikut GM4298P dengan creepback tidak melebihi 1,5 mm (Rujuk GM9102P) dari scribe yang diletakkan secara longitudinal dan tiada kehilangan lekatan lain selepas pendedahan GM4298P serta tiupan udara.
3.5.1.2 Alooi Zink-Aluminium – Nilon 11 atau 12 Ekstrud (GN) dengan Rintangan Terhadap Serpihan Suhu Rendah serta Ujian Semprotan Garam (GM9508P, GM4298P).
Uji ketahanan serpihan terhadap sampel tiub yang telah dibentuk (rujuk Rajah 3) mengikut GM9508P, Kaedah B, sebanyak lima kali bagi setiap sampel. Tiub diletakkan dalam gravelometer sedemikian rupa sehingga satah yang dibentuk oleh lengkungan selari dengan panel. Dalam tempoh 24 jam selepas pendedahan dalam gravelometer, spesimen diletakkan dalam ujian semburan garam mengikut ASTM B117 atau GM4298P.
Tiub ini tidak boleh menunjukkan kakisan logam asas yang meluas lebih daripada 1 mm dari kawasan yang terkena kerikil selepas 2000 jam. Kawasan yang tidak terkena kerikil mesti bebas daripada karat selepas 2000 jam.
3.5.2 Ujian Kelembapan (GM4465P, GM9071P).
Tiub dengan perlindungan kakisan lanjut (GE) hendaklah diuji kelembapan selama 96 jam mengikut GM4465P. Segera selepas ujian kelembapan, tiub hendaklah dilap kering dan diuji lekatan pita mengikut GM9071P, kecuali satu sisi linear hendaklah dibuat secara membujur pada tiub. Lekatan mestilah sekurang-kurangnya 99%.
3.5.3 Pelapisan Nikel Elektro (Ni) – Ujian Kelembapan (GM4465P, GM9071P).
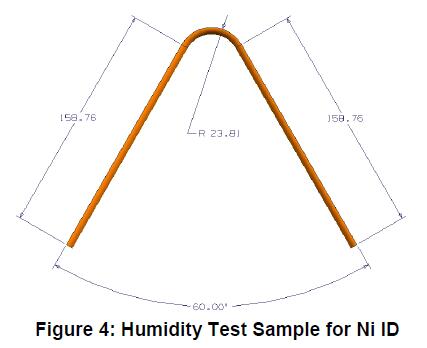
Lapisan pelapisan ID berlapis nikel hendaklah didedahkan kepada ujian kelembapan berikut dengan menggunakan sampel lurus sepanjang 100 mm dan pada sampel ujian seperti yang ditunjukkan dalam Rajah 4. Tiga sampel ujian bagi setiap konfigurasi hendaklah dipotong secara membujur untuk mendedahkan permukaan dalaman tiub. Tepi potongan sampel ujian hendaklah dilindungi dengan cukup untuk mengelakkan pengaliran karat. Sampel-sampel tersebut hendaklah diletakkan di dalam bilik ujian dengan permukaan dalaman menghadap ke atas. Sampel lurus hendaklah diletakkan pada sudut kira-kira 30° daripada tegak untuk membolehkan air kondensasi mengalir keluar. Lapisan nikel mesti tahan terhadap pendedahan kelembapan selama 168 jam mengikut GM4465P tanpa wujudnya karat merah di luar zon kimpalan (zona terpengaruh haba). Sebarang kakisan
dalam zon kimpalan (zona terpengaruh haba) memerlukan kelulusan Kejuruteraan Bahan GM.
3.5.4 Ujian Gosok Pelarut (GM9509P).
Tiub dengan perlindungan kakisan lanjut (GE), apabila diuji gosok pelarut MEK mengikut GM9509P, hendaklah menunjukkan penarafan satu atau lebih baik selepas diuji sehingga 50 gosokan berganda. Ujian ini hendaklah dijalankan pada setiap kelompok pengeluaran tiub dan didokumenkan dalam pelan kawalan. Kelompok pengeluaran hendaklah ditakrifkan dalam dokumen sistem kualiti.
3.5.5 Rintangan Cecair.
3.5.5.1 Paip berlindung korosi lanjutan (GE) tidak boleh menunjukkan tanda-tanda pelunakan atau kecacatan lapisan apabila direndam selama 24 jam dalam cecair brek (GM4653M), bensin TF2 (GMPT-6-006), biodiesel (GMPT-5-005), diesel #2 (GMPT-5-001), bensin teroksida (GMPT-6-019) dan E85 ber-pHe rendah (GMPT-6-023). Ujian ini mesti dijalankan sekurang-kurangnya sekali seminggu menggunakan cecair brek pada komponen pengeluaran atau sampel mengikut Rajah 3, serta didokumentasikan dalam pelan kawalan.
Nota: Maklumat mengenai bahan api GMPT boleh diperoleh dengan menghubungi Kejuruteraan Bahan GM Powertrain. Bahan api mesti dibeli daripada pembekal yang diluluskan oleh GM. Gunakan tahap akhiran terkini untuk setiap bahan api, mengikut arahan jurutera GM Powertrain.
3.5.5.2 Alooi Zink-Aluminium – Nilon 11 atau 12 Ekstrud (GN).
3.5.5.2.1 Penyediaan Sampel.
Sampel mesti mempunyai panjang minimum 80 mm. Buat dua potongan selari pada jarak 2.4 ± 0.1 mm antara satu sama lain sepanjang paksi tiub menggunakan pisau utiliti Stanley dengan bilah #99E atau yang setaraf. Potongan tersebut mesti menembusi lapisan nylon dan primer sehingga mencapai substrat sepanjang keseluruhan tiub. Letakkan enam sampel bagi setiap cecair ke dalam bekas yang boleh ditutup rapat. Isikan balang tersebut dengan cecair yang diperlukan daripada Jadual 3 supaya kira-kira separuh daripada setiap sampel tenggelam. Tutup rapat bekas tersebut. Rendam sampel pada masa dan suhu yang sesuai seperti yang dinyatakan dalam Jadual 3. Selepas tempoh perendaman yang diperlukan, keluarkan sampel daripada cecair dan keringkan dengan tisu kertas.
Jadual 3: Rintangan Cecair
| Cecair | Masa (j) | Suhu (°C) |
| Air suling | 504 | 23 ± 2 |
| Cecair brek (GM4653M) | 504 | 60 ± 2 |
| Gasolin Teroksida (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 pH rendah (GMPT-6-023) | 504 | 23 ± 2 |
| Penyejuk enjin (GM6277M) | 504 | 23 ± 2 |
| Pelarut Pencuci Cermin Depan (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Prosedur Pemisahan Lapisan.
Dengan menggunakan pisau utiliti, buat satu potongan berserenjang di antara dua potongan selari berdekatan hujung sampel yang direndam dalam cecair. Dengan tepi bilah pisau berada dalam potongan berserenjang tersebut, cuba angkat atau kelupas jalur nilon sehingga bahagian tersebut boleh dipegang dengan sepasang tang atau alat setara. Kelupas sehingga bahagian tersebut putus atau tercabut sepenuhnya dari keseluruhan panjang tiub. Jika jalur tersebut tidak tercabut sepenuhnya, ulangi prosedur ini bermula dari hujung wap sampel.
3.5.5.2.3 Kriteria Penerimaan.
Tiada bukti sebarang gelembung atau pengelupasan lapisan nilon dibenarkan sebelum prosedur pemisahan lapisan. Selepas prosedur pemisahan lapisan, sampel dianggap diterima jika jalur nilon pecah. Jika tidak pecah, jalur tersebut mesti menunjukkan kegagalan kohesif pada primer. Kegagalan kohesif ditakrifkan sebagai bukti kelihatan bahawa primer masih melekat pada jalur nilon dan substrat tiub.
3.5.5.3 Pelapisan ID Nikel Elektroplating.
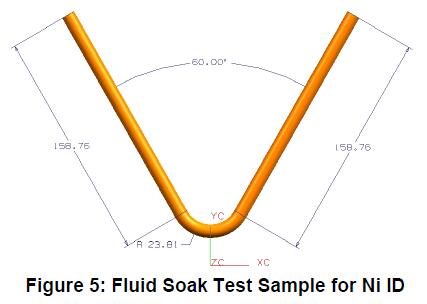
Tiub ID berlapis nikel hendaklah didedahkan kepada cecair yang disenaraikan di bawah dengan menggunakan sampel lurus sepanjang 100 mm dan pada sampel ujian seperti yang ditunjukkan dalam Rajah 5. Tiga sampel ujian bagi setiap konfigurasi hendaklah didedahkan selama 504 jam pada suhu 60°C (90°C untuk Bio-Diesel dan Diesel #2) apabila diisi separuh penuh dengan cecair berikut: Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Gasolin Teroksida (GMPT-6-019), Gasolin Dua-Fasa Korosif (GMPT-6-020*) dan E85 Ber-pHe Rendah (GMPT-6-023). Selepas 504 jam pencelupan, sampel-sampel tersebut hendaklah dipotong secara membujur dan diperiksa – tiada kakisan atau pengorekan dibenarkan di luar zon kimpalan (zona terpengaruh haba). Sebarang kakisan di dalam zon kimpalan (zona terpengaruh haba) memerlukan kelulusan daripada Kejuruteraan Bahan GM.
Nota: Maklumat mengenai bahan api GMPT boleh diperoleh dengan menghubungi Kejuruteraan Bahan GM Powertrain. Bahan api mesti dibeli daripada pembekal yang diluluskan oleh GM. Gunakan tahap akhiran terkini untuk setiap bahan api, mengikut arahan jurutera GM Powertrain.
3.5.6 Ujian Korosi Berkitar (GM9505P, Kitaran J atau GM9540P).
3.5.6.1 Paip berlindung korosi lanjutan (GE) mesti menjalani ujian prestasi yang terdiri daripada sampel paip yang dibentuk secara betul (Rujuk Rajah 3) dan dikenakan 10 kitaran (20 minggu) mengikut GM9505P Kitaran J atau GM9540P dengan tempoh ujian D. Selepas kitaran, paip mesti mampu menahan ujian tekanan sebanyak 14 MPa untuk paip berdiameter luar (OD) sehingga 10.0 mm atau 7 MPa untuk paip ber-OD lebih daripada 10 mm. Untuk kesahihan ujian ini, tiada korosi dari dalam ke luar yang menyebabkan kegagalan dalam ujian tekanan. Oleh itu, disyorkan bahawa sambungan paip dipasang rapat ke dalam blok aluminium pepejal bagi mengekalkan sistem tertutup semasa pendedahan.
Selain itu, penyegelan fiiting dengan lilin adalah diterima untuk mengekalkan fungsi komponen-komponen ini semasa ujian tekanan.
Frekuensi minimum yang diterima untuk menjalankan ujian ini perlu dipersetujui oleh pembekal dan Hubungi Pembekal GM, serta didokumentasikan dalam penghantaran PPAP suku tahunan.
3.5.6.2 Alooi Zink-Aluminium – Nilon 11 atau 12 Ekstrud (GN).
Potongan Pisau ditambah Korosi Berkala GM9505P, Kitaran J, 10 kitaran (20 minggu). Menggunakan tiub lurus dengan fiiting piawai, buat garisan selari sepanjang 4 cm dan berjarak 2.4 ± 0.1 mm antara satu sama lain di bahagian tengah tiub. Jalankan ujian korosi berkala mengikut GM9505P, Kitaran J, 10 kitaran (20 minggu) dalam tempoh 24 jam selepas membuat garisan. Selepas ujian kitaran, tiub mesti lulus ujian tekanan sekurang-kurangnya 14 MPa untuk tiub dengan diameter luar sehingga 10.0 mm atau 7 MPa untuk tiub dengan diameter luar melebihi 10 mm. Untuk memastikan kelulusan ujian ini sah, tiada korosi dari dalam ke luar yang menyebabkan kegagalan dalam ujian tekanan. Oleh itu, disyorkan agar fiiting tiub dipasang rapat ke dalam blok aluminium pejal bagi mengekalkan sistem tertutup semasa pendedahan.
Selain itu, penyegelan fiiting dengan lilin adalah diterima untuk mengekalkan fungsi komponen-komponen ini semasa ujian tekanan.
Keputusan hendaklah dilaporkan bersama pengemukaan untuk kelulusan kejuruteraan.
3.6 Bentuk, Saiz dan Kualiti.
Tiub keluli automotif mesti mempunyai bentuk bulat komersial, licin dan bebas daripada karat serta cacat yang mengganggu proses pemprosesan atau kebolehgunaannya. Biji sambungan pada diameter luar tiub boleh diterima berdasarkan persetujuan bersama pembeli individu. Walau bagaimanapun, ia tidak boleh melebihi had toleransi diameter luar dan tidak boleh mengganggu operasi pembentukan flare atau pembentukan sambungan kupling yang kedap kebocoran. Biji pada bahagian dalam dibenarkan tetapi mesti dikekalkan pada tahap minimum amalan kimpalan atau brazing yang baik. Apabila panjang tertentu dinyatakan secara spesifik, tiub tersebut mesti cukup lurus dan hujungnya bebas daripada gerigi.
3.6.1 Paip untuk digunakan sebagai saluran brek hidraulik mesti mempunyai kebersihan dalaman yang mematuhi had maksimum 0.20 g per meter persegi permukaan dalaman seperti yang ditentukan dalam ASTM A254, Seksyen 8 – Kebersihan Permukaan Dalaman.
3.6.2 Semua lapisan mesti tahan terhadap keadaan pembentukan, pengendalian dan penyimpanan biasa yang dialami oleh paip tanpa menunjukkan tanda-tanda pecah, terkelupas atau kehilangan lekatan kepada logam asas. Pengilapan memanjang atau bersekitar akibat proses dan pengendalian adalah diterima.
3.7 Keperluan Khas.
Keperluan khas berkaitan dimensi, penyelesaian permukaan, sifat fizikal atau aplikasi hendaklah dipersetujui bersama antara pembekal dan pembeli.
3.8 Pengepakan dan Penandaan.
Bahan hendaklah dihantar mengikut spesifikasi pembeli. Bekas hendaklah dilabel dengan jelas nama dan alamat pembekal, nombor dan nama spesifikasi bahan, nombor pesanan pembelian, berat bersih, dan maklumat lain yang dinyatakan oleh pembeli.
4 Proses Pembuatan
Tidak berkaitan.
5 Peraturan dan Perundangan
5.1 Semua bahan yang dibekalkan mengikut spesifikasi ini mesti mematuhi keperluan GMW3001, Peraturan dan Undang-undang bagi Spesifikasi Bahan.
5.2 Semua bahan yang dibekalkan mengikut spesifikasi ini mesti mematuhi keperluan GMW3059, Bahan Terhad dan Perlu Dilaporkan untuk Komponen.
6 Sumber Diluluskan
Kelayakan kejuruteraan daripada sumber yang diluluskan diperlukan bagi spesifikasi ini. Hanya sumber yang disenaraikan dalam Fail Bahan GM (iaitu MATSPC) di bawah nombor spesifikasi ini yang telah diluluskan oleh pihak kejuruteraan sebagai memenuhi keperluan spesifikasi ini.
Lampiran A – Prosedur untuk Mengukur Ketebalan Salutan Dwi-Lapis pada Tiub Keluli Automotif
A1 Lingkup
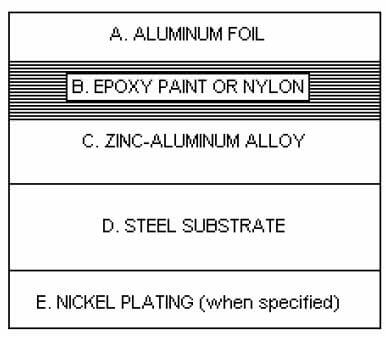
Prosedur ini digunakan untuk menentukan pematuhan terhadap ketebalan lapisan minimum yang dispesifikasikan dan untuk menetapkan korelasi dengan peralatan yang digunakan untuk memantau ketebalan lapisan dalam pengeluaran. Sistem lapisan terdiri daripada substrat tiub keluli berkarbon rendah dengan ID tidak berlapis atau berlapis Ni, dan OD aloi zink-aluminium diikuti dengan lapisan epoksi kaya aluminium atau lapisan Nylon 11 atau 12 yang diekstrusi. Penyelesaian permukaan boleh didapati dalam senarai GM123M/GM124M, di bawah penunjukan Jadual 1 (GE), (GN) atau (Ni). Prosedur ini digunakan untuk menentukan pematuhan terhadap ketebalan lapisan minimum yang dispesifikasikan dan untuk menetapkan korelasi dengan peralatan yang digunakan untuk memantau ketebalan lapisan dalam pengeluaran. Sistem lapisan terdiri daripada substrat tiub keluli berkarbon rendah dengan ID tidak berlapis atau berlapis Ni, dan OD aloi zink-aluminium diikuti dengan lapisan epoksi kaya aluminium atau lapisan Nylon 11 atau 12 yang diekstrusi. Penyelesaian permukaan boleh didapati dalam senarai GM123M/GM124M, di bawah penunjukan Jadual 1 (GE), (GN) atau (Ni).
A2 Piawaian yang Dirujuk
GM123M
GM124M
A3 Peralatan yang Digunakan
A3.1 Mikroskop Metalografi.
A3.2 Peralatan Penggilapan Metalurgi.
A4 Penyediaan Sampel
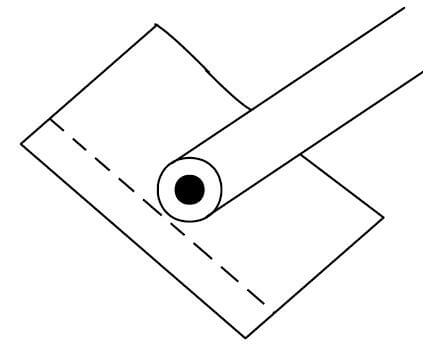
Tiub ini perlu dipotong pada beberapa lokasi melintang untuk menentukan pematuhan terhadap ketebalan lapisan minimum. Bahagian-bahagian ini perlu dibuang tepinya (deburred), dibersihkan dan dikeringkan. Setiap bahagian dibalut secara berasingan dengan kertas aluminium, dan kertas aluminium kemudian dibentuk mengikut bentuk bahagian tersebut dengan jari-jari (Rujuk Rajah A1) sebelum dipasang. Hanya satu lapisan kertas aluminium diperlukan, dan tiub mesti dilindungi sepenuhnya dengan berhati-hati agar kertas aluminium tidak tertusuk. Lipatan dan tindihannya yang berlebihan harus berada di atas satah penggilapan. Berhati-hatilah semasa pemasangan, pastikan setiap bahagian berserenjang dengan satah penggilapan. Sampel-sampel ini perlu dipasang menggunakan teknik pencetakan mampatan dengan serbuk termoset seperti dialil ftalat. Pencetakan mampatan juga berfungsi untuk membentuk kertas aluminium rapat mengikut kontur lapisan, memberikan pegangan tepi yang sangat baik dan antara muka yang jelas terdefinisi. Pemasangan(pemasangan-pemasangan) ini perlu disejukkan secara perlahan ke suhu bilik untuk mengelakkan pemisahan tepi.
A5 Prosedur
A5.1 Penyediaan Metalografi.
A5.1.1 Bahagian yang telah dilekatkan (mounted section) digilap menggunakan siri kertas gilap yang semakin halus bermula dengan ketumpatan 180 grit, kemudian 320 grit, dan akhirnya 600 grit, dengan aliran air yang baik sebagai pelincir. Semua operasi penggilapan dilakukan dengan tekanan ringan hingga sederhana untuk meminimumkan kesan peleburan (smearing) pada lapisan.
A5.1.2 Bongkah yang dilekatkan (mount) dibasuh antara setiap operasi penggilapan untuk membuang media gilap yang lebih kasar dari langkah sebelumnya. Langkah ini juga bertujuan mencegah kontaminasi terhadap roda gilap dan polesan seterusnya.
A5.1.3 Spesimen harus diputar sebanyak 90 darjah antara setiap langkah pengisaran untuk meminimumkan tarikan keluar lapisan pelindung yang lebih lembut dan mencegah penggelembungan pada antara muka cat epoksi atau lapisan nilon ke zink-aluminium serta antara muka zink-aluminium ke keluli.
A5.1.4 Selepas operasi pengisaran akhir, bilas secara menyeluruh, basuh dengan alkohol dan keringkan sebelum menjalani siri pemolesan akhir.
A5.1.5 Pemolesan akhir dijalankan menggunakan roda kain dan bahan pemoles berbasis berlian. Siri yang disyorkan ialah 6 mikron, diikuti dengan 3, 1 dan 0.25 mikron. Suspensi alumina 0.05 mikron boleh digunakan sebagai langkah terakhir jika permukaan bebas goresan dikehendaki. Namun, alumina bersifat alkali dan boleh menyebabkan tompokan pada lapisan zink, sehingga menyukarkan pengukuran ketebalan lapisan. Oleh itu, langkah ini disyorkan dihapuskan sehingga pengukuran ketebalan selesai.
A5.1.6 Tekanan sederhana hanya dikenakan secukupnya untuk menghilangkan sebarang goresan yang timbul daripada langkah terakhir. Putar sampel sebanyak 90 darjah antara setiap roda pemoles untuk memastikan integriti lapisan tidak terganggu.
A5.1.7 Sampel dibasuh antara setiap tahap ukuran mikron untuk membuang sebarang kontaminan daripada langkah sebelumnya, seperti yang dilakukan semasa siri pengisaran. Selepas pemolesan selesai, blok penyangga dibasuh dengan sabun ringan, dibilas dan dikeringkan sepenuhnya dengan metanol.
A5.2 Pemeriksaan Metalografik & Pengukuran Ketebalan.
A5.2.1 Sampel yang telah disediakan diperiksa di bawah mikroskop metalografik untuk memastikan blok penyangga relatif bebas goresan dan lapisan-lapisan melekat dengan baik pada tiub. Setiap antara muka lapisan harus menunjukkan kontras yang baik tanpa gejala penggelembungan atau tarikan keluar komponen struktur mikro.
A5.2.2 Pilih pembesaran yang sesuai untuk membezakan dua lapisan secara jelas di sekitar perimeter keratan rentas tiub, serta lapisan nikel di bahagian dalam (jika dinyatakan). Pengukuran biasanya dijalankan pada pembesaran 500× atau 1000×.
A5.2.3 Masukkan retikul pengukuran yang sesuai ke dalam laluan cahaya untuk mengukur ketebalan setiap lapisan. Kalibrasikan retikul tersebut dengan skala mikrometer atau slaid yang diketahui nilai saiznya sebelum sebarang pengukuran dilakukan.
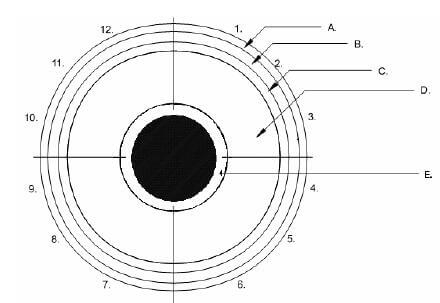
A5.2.4 Bahagikan perimeter tiub kepada empat kuadran berasingan. Tandakan titik persilangan hujung bungkusan foil aluminium pada kedudukan jam 12. Daripada titik tersebut, bergerak ikut arah jam dan tandakan setiap bahagian seterusnya pada kedudukan jam 3, 6 dan 9 berbanding kedudukan jam 12. Dalam setiap medan pandangan kuadran, ambil tiga bacaan rawak yang termasuk nilai ketebalan minimum (Rujuk Rajah A2 dan A3). Laporkan ketiga-tiga bacaan bagi setiap kuadran—jumlah keseluruhan 12 bacaan—untuk lapisan zink-aluminium dan cat epoksi atau nilon, serta untuk penyaduran nikel apabila dinyatakan.
A5.2.5 Rekodkan semua nilai ketebalan dan bandingkan dengan bahagian-bahagian berkaitan dalam GM123M/GM124M. Nilai ketebalan minimum yang diperlukan adalah seperti berikut:
| Kod | GE/P | GN | GE/Ni |
| Aloi zink-aluminium (min μm) | 3.0 | 3.0 | 3.0 |
| Catian epoksi kaya aluminium (min μm) | 3.0 | – | 3.0 |
| Nylon 11 atau 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3.0 |