Klik di sini untuk mengetahui lebih lanjut mengenai talian brek kami dan produk berkaitan.
1. Skop
Standard ini menspesifikasikan paip logam untuk tiub yang terutamanya digunakan dalam sistem brek, bahan api dan pelinciran kenderaan bermotor (seterusnya dirujuk sebagai “paip”).
Catatan:
Piawaian yang berkenaan bagi piawaian ini dipaparkan di bawah.
JIS G3141Kepingan dan jalur keluli karbon diperkukuh sejuk
JIS G3445Tiub keluli karbon untuk tujuan struktur mesin
JIS G 3472Tiub keluli karbon dilas secara rintangan elektrik untuk tujuan struktur automobil
JIS H 3300PiPa dan tiub tanpa sambungan tembaga dan aloi tembaga
JIS Z 2241Kaedah ujian tegangan tarik untuk bahan logam
JIS Z2244Kaedah ujian kekerasan Vickers
JIS Z2251Kaedah ujian kekerasan mikro bagi kekerasan Vickers dan Knoop
JASO M 104Kaedah pengujian untuk tiub brek kereta
2. Pengelasan
2.1 Jenis tiub
Tiub-tiub tersebut hendaklah diklasifikasikan ke dalam 4 kumpulan berikut:
Jadual 1 Tiub untuk Automobil
| Jenis | Kod | Contoh aplikasi |
|---|---|---|
| Tiub keluli berdinding dua yang dipateri | TDW | Tiub terutamanya untuk brek |
| Tiub keluli karbon rendah yang dilas | TSW | Tiub terutamanya untuk bahan api dan pelinciran |
| Tiub keluli karbon untuk tujuan struktur mesin | STKM 11J | Tiub untuk penyejukan dsb. |
| Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | C1201 atau C1220 | Tiub terutamanya untuk brek udara |
2.2 Pengelasan Rawatan Permukaan
Tiub-tiub tersebut hendaklah diklasifikasikan seperti jadual di bawah, berdasarkan jenis rawatan permukaan:
Jadual 2 Rawatan Permukaan
| Jenis | |||||||||
| Tanpa rawatan permukaan | Lapisan aloi timah-plumbum yang direndam | Lapisan zink elektrolitik | Lapisan organik pada salutan zink elektrolitik | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tiub keluli berdinding dua yang dipateri | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tiub keluli karbon rendah yang dilas | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tiub keluli karbon untuk tujuan struktur mesin | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | C1201 atau C1220 | ||||||||
3. Kualiti
3.1 Rupa Bentuk
Kedua-dua permukaan dalaman dan luaran tiub siap hendaklah licin dan bebas daripada retak, cacat atau karat.
3.2 Komposisi kimia
Komposisi kimia tiub mesti mengikut JIS G3141, JIS G3445, JIS G 3472, dan JIS H 3300.
3.3 Sifat mekanikal
Sifat mekanikal paip hendaklah mengikut Jadual 3.
Jadual 3 Sifat Mekanikal
| Jenis | Kod | Kekuatan tegangan MPa | Titik hasi MPa | Pemanjangan % | Kekerasan HV | Pembengkokan dan pengembangan, pembengkokan rata |
|---|---|---|---|---|---|---|
Tiub keluli berdinding dua yang dipateri | TDW | Tidak kurang daripada 294 | Tidak kurang daripada 176 | Tidak kurang daripada 25 | Tidak lebih daripada HV150 | Dinding tiub mesti bebas daripada kecacatan atau retakan selepas ujian mengikut Jadual 10 dijalankan |
| Tiub keluli karbon rendah yang dilas | TSW | |||||
| Tiub keluli karbon untuk tujuan struktur mesin | STKM 11J | Tidak kurang daripada 294 | Tidak kurang daripada 30 | |||
| Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | C1201 atau C1220 | Tidak kurang daripada 206 | Tidak kurang daripada 40 |
3.4 Rawatan permukaan
(1) Ketebalan rawatan permukaan mestilah mengikut Jadual 4 dan Jadual 5.
Jadual 4 Ketebalan Rawatan Permukaan Dalaman
| Jenis | Kod | Ketebalan rawatan permukaan dalaman |
|---|---|---|
| Tiub keluli lemah karbon berdinding dua yang dilakur | TDW | Seperti adanya, dilapisi tembaga untuk proses pelakuran |
| Paip keluli berkarbon rendah yang dilas | TSW | Lapisan kuprum sekurang-kurangnya 3μm |
| Paip keluli karbon untuk kegunaan struktur mesin | STKM 11J | – |
| Tiub dan pipa tanpa sambungan kuprum serta aloi kuprum | C1201 atau C1220 | – |
Jadual 5 Ketebalan Rawatan Permukaan Luaran
| Jenis | Ketebalan rawatan permukaan luaran | ||||||
| Lapisan aloi timah-plumbum yang direndam | Lapisan zink elektrolitik | Lapisan organik pada salutan zink elektrolitik | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tiub keluli berdinding dua yang dipateri (ralat ejaan: ‘carton’ sepatutnya ‘carbon’) | Purata 6μm, min 3μm | Tidak kurang daripada 8μm | Tidak kurang daripada 13μm | Tidak kurang daripada 25μm | Lapisan zink tidak kurang daripada 8 μm | Lapisan zink tidak kurang daripada 13 μm | Lapisan zink tidak kurang daripada 25 μm |
| Ketebalan purata lapisan organik 20 μm, minimum 10 μm | |||||||
| Tiub keluli karbon rendah yang dilas | Lapisan zink sekurang-kurangnya 8 μm | Lapisan zink bukan sekurang-kurangnya 13 μm | Lapisan zink sekurang-kurangnya 25 μm | ||||
| Ketebalan purata lapisan organik 20 μm, minimum 10 μm | |||||||
| Tiub keluli karbon untuk tujuan struktur mesin | |||||||
| Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | Tiada rawatan diperlukan | ||||||
(2) Rintangan kakisan
Ujian ini hendaklah dijalankan mengikut ujian kakisan yang dispesifikasikan dalam Jadual 10 dan memenuhi keperluan dalam Jadual 6.
Jadual 6 Rintangan Kakisan
| Jenis dan kod lapisan | Kriteria | ||
| Masa yang berlalu sehingga terbentuknya produk korosi putih (jam) | Masa yang diambil sehingga terbentuk karat (karat merah) (jam) | ||
| Lapisan zink elektrolitik | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Lapisan aloi timah-plumbum melalui pencelupan | T | Karatan besi (karatan merah) boleh wujud tidak lebih daripada 5 titik setiap 50 cm2dalam 24 jam. | |
| Lapisan organik pada salutan zink elektrolitik | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Prestasi filem organik
Prestasi filem organik hendaklah mengikut Jadual 6 dan memenuhi keperluan dalam Jadual 7, selepas ujian mengikut Jadual 10 dijalankan apabila diperlukan.
Jadual 7 Prestasi lapisan organik
| Item Ujian | Kriteria |
|---|---|
| Ujian lenturan | Tiada pengelupasan, retakan, dan kedut boleh berlaku. |
| Ujian pecah | Tiada pengelupasan dan retakan yang ketara boleh berlaku. |
| Ujian kitaran haba | Tiada gelembung atau pengelupasan boleh berlaku. |
| Ujian air suam | Tiada gelembung, pengelupasan, retakan, dan pelarutan boleh berlaku. |
| Ujian rintangan bendalir | Tiada gelembung, pengelupasan, retakan, dan pelarutan boleh berlaku. |
| Ujian rintangan ozon | Tiada pengelupasan dan retakan boleh berlaku. |
3.5 Tekanan Jaminan dan Tekanan Letupan
Tiub-tiub tersebut hendaklah diuji mengikut Jadual 10 dan mampu menahan tekanan jaminan yang dinyatakan dalam Jadual 8 tanpa mengalami deformasi yang merosakkan.
Jadual 8 Tekanan jaminan dan tekanan letupan
| Jenis | Kod | Diameter nominal | Tekanan Jaminan MPa | Tekanan letupan MPa |
|---|---|---|---|---|
| Tiub keluli berdinding dua yang dipateri | TDW | <4.76 6 dan 6.35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tiub keluli karbon rendah yang dilas | TSW | <6.35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tiub keluli karbon untuk tujuan struktur mesin | STKM 11J | |||
| Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | C1201 atau C1220 | Mengikut JIS H 3300 | ||
Jadual 9 Diameter nominal dan dimensi
| Diameter nominal | diameter luar | Ketebalan | Toleransi | ||||
| Dimensi piawai | Toleransi | Dimensi piawai | |||||
| Tiub keluli berdinding dua yang dipateri | Tiub keluli karbon rendah yang dilas | Tiub keluli karbon untuk tujuan struktur mesin | Tiub tanpa sambungan tembaga dan aloi tembaga | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0.7 | 0.7 | ||||
| 4.76 | 4.76 | 0.7 | 0.7 | 0.08 | |||
| 6 | 6 | 0.7 | 0.7 | ||||
| 6.35 | 6.35 | 0.7 | 0.7 0.8 | 0.08 | |||
| 8 | 8 | +/-0.1 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | +/-0.1 |
| 9 | 9 | 1.0 | 1.0 | ||||
| 10 | 10 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ||
| 11 | 11 | – | 0.8 1.0 | ||||
| 12 | 12 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 12.7 | 12.7 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 14 | 14 | 1.0 | 1.0 | ||||
| 15 | 15 | 1.0 | 1.0 | 1.0 | |||
| 16 | 16 | 1.0 | 1.0 1.2 | ||||
| 17 | 17 | 1.0 | 1.0 1.2 | ||||
| 18 | 18 | 1.0 1.2 | 1.0 | ||||
| 19 | 19 | 1.0 1.2 | |||||
| 20 | 20 | 1.0 1.2 | 1.0 | ||||
| 21 | 21 | 1.0 1.2 | |||||
| 22 | 22 | 1.0 1.2 | 1.0 | ||||
| 22.2 | 22.2 | 1.0 1.2 | |||||
Jadual 10 Kaedah Ujian
| Item | Jenis | ||||||||||
| Tiub keluli berdinding dua yang dipateri | Tiub keluli karbon rendah yang dilas | Tiub keluli karbon untuk tujuan struktur mesin | Paip dan tiub tanpa sambungan tembaga dan aloi tembaga | ||||||||
| Ujian tegangan | Mengikut JIS Z2241 (Kaedah Ujian Tarikan untuk Bahan Logam). | ||||||||||
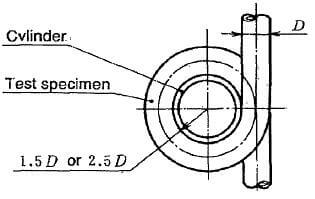
| Ujian lenturan | Contoh sama ada berlaku kecacatan, retak, atau cacat lain apabila tiub dibengkokkan 360 darjah mengelilingi silinder dengan jejari seperti yang dinyatakan di bawah.
| – | |||||||||
| Ujian pengembangan | (1) Panjang spesimen ujian mestilah 100 mm. (2) Periksa sama ada terdapat sebarang kecacatan atau retakan apabila alat konik dengan kecerunan 1/10 dimasukkan ke salah satu hujung spesimen dan spesimen dikembangkan sehingga diameter permukaan hujung meningkat sebanyak 20%. | (1) Panjang spesimen ujian mestilah 100 mm. (2) Periksa sama ada terdapat sebarang kecacatan atau retakan apabila alat konik ber sudut 60 darjah dimasukkan ke salah satu hujung spesimen dan spesimen dikembangkan sehingga diameter permukaan hujung meningkat sebanyak 20%. | Mengikut JIS H 3300 | ||||||||
| Ujian pembangunan | – | (1) Panjang spesimen ujian mestilah 100 mm. (2) Contoh sama ada terdapat sebarang kecacatan merbahaya seperti retakan dan pengelupasan pada sambungan kimpalan atau tidak, apabila spesimen ujian dibelah secara membujur pada sudut 90 darjah di setiap sisi sambungan kimpalan dan dikembangkan untuk membentuk plat rata. | – | ||||||||
| Ujian ratakan dan lentur | (1) Panjang spesimen ujian mestilah 100 mm. (2) Periksa sama ada terdapat sebarang kecacatan atau retakan apabila spesimen dipegang di antara dua plat selari, yang ditekan sedemikian rupa sehingga bahagian dalam tiub bersentuhan rapat untuk membuat spesimen rata, dan spesimen rata tersebut dibengkokkan sekali sebanyak 90 darjah ke arah paksi di sekitar silinder berdiameter tiga kali ketebalan dinding tiub, kemudian diregangkan lurus. | ||||||||||
| Ujian Ratakan | (1) Panjang spesimen ujian mestilah 100 mm. (2) Periksa sama ada terdapat sebarang kecacatan atau retakan apabila spesimen dipegang di antara dua plat selari, yang ditekan sedemikian rupa sehingga jarak antara plat menjadi tiga kali ketebalan dinding tiub. Semasa penekanan plat, sambungan kimpalan tiub mesti diletakkan pada sudut 90 darjah terhadap arah daya yang dikenakan. | Mengikut JIS H 3300 | |||||||||
| Ujian Tekanan Jaminan | Periksa sama ada berlaku kebocoran atau cacat lain apabila tiub dikenakan tekanan hidraulik yang ditetapkan dan ditahan selama 5 minit. | – | |||||||||
| Ujian tekanan letupan | Mengikut 5.10 yang dinyatakan dalam JASO M104. | – | |||||||||
| Ujian ketebalan rawatan permukaan | Amalan piawai ialah ujian mikroskopik. | – | |||||||||
| Ujian ketahanan kakisan | Mengikut 5.6, ujian semburan air garam neutral, yang dinyatakan dalam JASO M104. | – | |||||||||
| Ujian Prestasi Filem | Mengikut 5. (kaedah ujian) yang dinyatakan dalam JASO M104. | – | |||||||||
| Ujian kekerasan | Mengikut JIS Z2244 atau JIS Z2251 | – | |||||||||
4. Kaedah Pembuatan
4.1 Kaedah pembuatan paip keluli lemah karbon berdinding dua yang dipateri
Paip keluli karbon rendah berdinding dua yang disambung dengan bras hendaklah diperbuat dengan melapiskan kuprum pada kedua-dua permukaan SPCC yang dispesifikasikan dalam JIS G3141, membentuknya menjadi tiub berdinding dua, dan menyegel sambungan dengan bras kuprum serta peleburan dalam relau penurunan.
4.2 Kaedah pembuatan paip keluli lemah karbon yang dikimpal
Tiub keluli bertakat karbon rendah berkelim dibuat dengan melapiskan kuprum pada kedua-dua permukaan atau permukaan dalaman SPCC seperti yang dinyatakan dalam JIS G 3141, membentuknya menjadi bentuk tiub, dan menyegel tepi-tepinya melalui kimpalan rintangan elektrik; walau bagaimanapun, permukaan dalaman boleh tidak dilapisi kuprum jika disepakati bersama oleh pembeli dan pengilang.
4.3 Kaedah pembuatan paip keluli karbon untuk tujuan struktur jentera
Pengilangan tiub keluli karbon untuk tujuan struktur mesin hendaklah mengikut JIS G 3445 dan JIS G3472.
4.4 Kaedah pembuatan paip dan tiub tanpa sambungan tembaga dan aloi tembaga
Pembuatan tiub dan pipa tanpa sambungan tembaga dan aloi tembaga hendaklah mengikut JIS H3300.
5 Dimensi tiub
5.1 Diameter nominal dan dimensi paip
Diameter nominal dan dimensi paip hendaklah mengikut Jadual 9.
5.2 Bentuk Hujung Paip
Hujung tiub yang dibentuk hendaklah mengikut Jadual Lampiran 1-8.
6. Kaedah ujian
Kaedah ujian hendaklah mengikut Jadual 10.
7. Pemeriksaan
7.1 Pemeriksaan rupa luar
Keputusan pemeriksaan mesti memenuhi kehendak yang dinyatakan dalam 3.1 di atas.
7.2 Pemeriksaan sifat mekanikal
Pemeriksaan mesti dijalankan mengikut 6 di atas dan keputusannya mesti memenuhi kehendak yang dinyatakan dalam 4.3 di atas.
7.3 Pemeriksaan dimensi
Keputusan pemeriksaan mesti memenuhi kehendak yang dinyatakan dalam 5 di atas.
7.4 Pemeriksaan permukaan rawatan
Pemeriksaan mesti dijalankan mengikut 6 di atas dan keputusannya mesti memenuhi kehendak yang dinyatakan dalam 3.4 di atas.
7.5 Pemeriksaan tekanan jaminan
Keputusan pemeriksaan mesti memenuhi kehendak yang dinyatakan dalam 6 di atas.
8. Penetapan Produk
Penandaan produk hendaklah mengikut nombor piawaian, jenis tiub, serta jenis dan diameter nominal permukaan luar.