1. النطاق
تهدف هذه المواصفة القياسية SAE إلى وضع أساليب موحدة لاختبار أنواع معينة من الأنابيب الفولاذية الكربونية والفولاذية السبائكية المذكورة في البند 2.1.1. أما الاختبارات المحددة ومعايير الأداء المطبّقة على كل نوع من هذه الأنابيب فهي موضحة في مواصفات SAE J ذات الصلة.
2. المراجع
2.1 المنشورات الواجب تطبيقها
تشكل المنشورات التالية جزءًا من هذا التقرير المعلوماتي بالقدر المحدد. ويجب تطبيق أحدث إصدار من كل منشور.
2.1.1 منشورات SAE
متاح من SAE International، العنوان: ٤٠٠ كومنولث درايف، وارينديل، بنسلفانيا ١٥٠٩٦-٠٠٠١، هاتف: ٨٧٧-٦٠٦-٧٣٢٣ (داخل الولايات المتحدة وكندا) أو ٧٢٤-٧٧٦-٤٩٧٠ (خارج الولايات المتحدة)، الموقع الإلكتروني: www.sae.org.
مواصفات اتحاد مهندسي السيارات (SAE) J356 لأنابيب الفولاذ منخفض الكربون الملحومة ذات التحكم في الشرارة، والمُعالجة حراريًا بالتطبيع لعمليات الثني والتفليش المزدوج والتجميع الحلقي
SAE J518—وصلات الأنبوب والأنابيب والخراطيم الهيدروليكية ذات الحواف المفلنجة، من النوع المنقسم ذي البراغي الأربعة
SAE J524—أنابيب الفولاذ منخفض الكربون غير الملحومة، المُعالجة حراريًا بالتصليح لعمليات الثني والتفليش
SAE J525—أنابيب الفولاذ منخفض الكربون الملحومة والمُدرّبة على البارد، المُعالجة حراريًا بالتصليح لعمليات الثني والتفليش
أنابيب الصلب منخفض الكربون الملحومة وفق معيار SAE J526
أنابيب الصلب منخفض الكربون ذات الجدارين الملحومة وفق معيار SAE J527
SAE J533 — التفليشات لأنابيب التوصيل
SAE J1065 ضغوط العمل المرجعية الاسمية لأنابيب الصلب الهيدروليكية
SAE J1453-1 مواصفات موصلات الختم بحلقة O على الوجه: الجزء 1—تفاصيل وصلات الأنبوب والمتطلبات المشتركة للأداء والاختبارات
SAE J1453-2 مواصفات موصلات الختم بحلقة O على الوجه: الجزء 2—المتطلبات والأبعاد والاختبارات الخاصة بالوصلات الفولاذية، والسدادات، والموصلات الدوارة، وأكمام اللحام، والأغطية، والموصلات ذات نهايات البراغي المتري وفق ISO 6149-2
SAE J1453-3 مواصفات موصلات الختم بحلقة O على الوجه: الجزء 3—المتطلبات والأبعاد والاختبارات الخاصة بالوصلات الفولاذية، والسدادات، والموصلات الدوارة، وأكمام اللحام، والموصلات، والأغطية، والموصلات ذات نهايات البراغي بالبوصة وفق SAE J1926-2
مواصفات اتحاد مهندسي السيارات (SAE) J2435 لأنابيب الفولاذ الكربوني من نوع SAE 1021 الملحومة ذات التحكم في الشرارة، والمُعالجة حراريًا بالتطبيع لعمليات الثني والتفليش والتجميع الحلقي
مواصفات اتحاد مهندسي السيارات (SAE) J2467 لأنابيب الفولاذ الكربوني من نوع SAE 1021 الملحومة والمُدرّبة على البارد، والمُعالجة حراريًا بالتطبيع لعمليات الثني والتفليش
مواصفات اتحاد مهندسي السيارات (SAE) J2592 لأنابيب الفولاذ الكربوني للاستخدام العام—فهم الاختبارات غير التدميرية لأنابيب الفولاذ الكربوني
مواصفات اتحاد مهندسي السيارات (SAE) J2613 لأنابيب الفولاذ سبائك القوة العالية الهيدروليكية الملحومة ذات التحكم في الشرارة، والمُعالجة حراريًا بالتنعيم دون الوصول إلى درجة الحرجة لعمليات الثني والتفليش المزدوج والثني
مواصفات اتحاد مهندسي السيارات (SAE) J2614 لأنابيب الفولاذ سبائك القوة العالية الهيدروليكية الملحومة والمُدرّبة على البارد، والمُعالجة حراريًا بالتنعيم دون الوصول إلى درجة الحرجة ل الثني والتفليش
أنابيب هيدروليكية فولاذية سبائك منخفضة القوة العالية (مقاومة الشد 690 ميجا باسكال) ملحومة بتقنية التحكم في الشرارة وفق معيار SAE J2832، مُخضَّعة لإزالة الإجهادات الحرارية لتسهيل الثني والتجعيد المزدوج
مواصفات اتحاد مهندسي السيارات (SAE) J2833 لأنابيب الفولاذ سبائك القوة العالية (مقاومة الشد 690 ميجا باسكال) الهيدروليكية الملحومة والمُدرّبة على البارد، والمُعالجة حراريًا بالإنهاء الإجهادي لعمليات الثني والتفليش
2.1.2 منشورات ASTM
متاح من ASTM International، العنوان: ١٠٠ بار هاربور درايف، صندوق بريد C700، ويست كونشوهوكين، بنسلفانيا ١٩٤٢٨-٢٩٥٩، هاتف: ٦١٠-٨٣٢-٩٥٨٥، الموقع الإلكتروني: www.astm.org.
ASTM A 370 الطرق والتعريفات القياسية لاختبار الخواص الميكانيكية لمنتجات الفولاذ
ASTM A 450/A 450M المواصفة القياسية للمتطلبات العامة لأنابيب الفولاذ الكربوني وسبائك الفولاذ الفريتي والفوﻻذي الأوستنيتي
ASTM E 8: طرائق الاختبار للشد للمواد المعدنية
ASTM E 8M: طرائق الاختبار للشد للمواد المعدنية [Metric]
2.2 المنشورات ذات الصلة
المنشورات التالية مخصصة لأغراض المعلومات فقط، ولا تشكل جزءًا إلزاميًّا من هذه الوثيقة.
2.2.1 منشورات الرابطة الأمريكية للمهندسين الميكانيكيين (SAE)
متاح من SAE International، العنوان: ٤٠٠ كومنولث درايف، وارينديل، بنسلفانيا ١٥٠٩٦-٠٠٠١، هاتف: ٨٧٧-٦٠٦-٧٣٢٣ (داخل الولايات المتحدة وكندا) أو ٧٢٤-٧٧٦-٤٩٧٠ (خارج الولايات المتحدة)، الموقع الإلكتروني: www.sae.org.
SAE J514—تجهيزات أنابيب الهيدروليك
SAE J1290 نظام الفرامل الهيدروليكي للمركبات—وصلات الأنابيب بالمقياس المتري
الممارسات الموصى بها وفق اتحاد مهندسي السيارات (SAE) J2551 لتطبيقات الأنابيب المعدنية الموصلة للسوائل
تقرير معلومات وفق اتحاد مهندسي السيارات (SAE) J2593 لتثبيت الموصلات والموصلات السائلة
مواصفات اتحاد مهندسي السيارات (SAE) J2658 لتجميع الموصلات الأنابيب المعدنية للطاقة السائلة والاستخدام العام—طرق الاختبار لتجميعات الأنابيب المعدنية للطاقة السائلة الهيدروليكية
2.2.2 منشورات المنظمة الدولية للتقييس (ISO)
متاح من ANSI، العنوان: ٢٥ ويست ٤٣ ستريت، نيويورك، نيويورك ١٠٠٣٦-٨٠٠٢، هاتف: ٢١٢-٦٤٢-٤٩٠٠، الموقع الإلكتروني: www.ansi.org.
ISO 2944: أنظمة وعناصر الطاقة السائلة — الضغوط الاسمية
ISO 3304: أنابيب فولاذية دقيقة غير ملحومة بنهايات عادية — الشروط الفنية للتسليم
ISO 3305: أنابيب فولاذية دقيقة ملحومة بنهايات عادية — الشروط الفنية للتسليم
ISO 4397: الموصلات والمكونات المرتبطة بها — الأقطار الخارجية الاسمية للأنابيب والأقطار الداخلية الاسمية للخرائط
ISO 4399: الموصلات والمكونات المرتبطة بها — الضغوط الاسمية
ISO 4406: قوة السوائل الهيدروليكية—السوائل—طريقة ترميز مستوى التلوث بالجسيمات الصلبة
ISO 5598: أنظمة وعناصر قوة السوائل—المصطلحات
ISO 6162-1: قوة السوائل الهيدروليكية—موصلات الشفاه ذات مشابك الشفاه المقسمة أو الموحدة والمُثبتة بمسمار مترية أو إنشية—الجزء 1: موصلات الشفاه المُستخدمة عند ضغوط تتراوح بين 3.5 ميجا باسكال (35 بار) و35 ميجا باسكال (350 بار)، مع أقطار اسمية تتراوح بين DN 13 وDN 127
ISO 6162-2: قوة السوائل الهيدروليكية—موصلات الشفاه ذات مشابك الشفاه المقسمة أو الموحدة والمُثبتة بمسمار مترية أو إنشية—الجزء 2: موصلات الشفاه المُستخدمة عند ضغوط تتراوح بين 35 ميجا باسكال (350 بار) و40 ميجا باسكال (400 بار)، مع أقطار اسمية تتراوح بين DN 13 وDN 51
ISO 6605: الاختبارات وإجراءات الاختبار
ISO 8434-1: الوصلات المعدنية لأنابيب قوة السوائل والاستخدام العام—الجزء 1: وصلات الانضغاط بزاوية 24°
ISO 8434-2: الوصلات المعدنية لأنابيب قوة السوائل والاستخدام العام—الجزء 2: وصلات التوسيع بزاوية 37°
ISO 8434-3: الوصلات المعدنية لأنابيب قوة السوائل والاستخدام العام—الجزء 3: وصلات الختم بحلقة O على سطح الشفاه
ISO 8434-4: الوصلات المعدنية لأنابيب قوة السوائل والاستخدام العام—الجزء 4: وصلات المخروط بزاوية 24° مع رؤوس لحام حلقيّة
ISO 10583: طرق الاختبار لتوصيلات الأنابيب
ISO 10763: أنابيب فولاذية غير ملحومة ومُلحومة بنهايات عادية — الأبعاد والضغوط التشغيلية الاسمية
٣. إجراءات الاختبار
ما لم يُذكر خلاف ذلك، يجب اتباع إجراءات الاختبار الموصوفة في الإصدار الحالي من معيار ASTM A 370 «الطرق والتعريفات القياسية لاختبار المنتجات الفولاذية ميكانيكيًّا».
ومع ذلك، في حالات التعارض بين مواصفات ASTM والمواصفات المذكورة هنا، فإن هذه المواصفة الصادرة عن SAE تكون مُفضَّلة.
٣.١ تكرار الاختبار
وهناك عوامل عديدة يمكن أن تؤثر في تكرار إجراء هذه الاختبارات المطلوبة، ومنها:
أ. حجم الأنبوب
ب. كمية الدفعة الإنتاجية
ج. نوع معدات الإنتاج
د. طرق الإنتاج
هـ. الاستخدام النهائي
و. المادة
وبالتالي، فإن مسؤولية تحديد نوع الاختبار وتكرار إجرائه تقع على عاتق كلٍّ من الشركة المصنِّعة والمستخدم، وذلك لإنتاج أنابيب تتوافق مع معايير SAE وكذلك مع احتياجات ومتطلبات المستخدم.
٤. عينات الاختبار
وفقًا لمعيار ASTM A 370 «الطرق والتعريفات القياسية لاختبار المواد الفولاذية ميكانيكيًّا»، يجب أن تكون عينات الاختبار الميكانيكي ناعمة الأطراف وخالية من العيوب. وإذا ظهرت على أي عينة اختبار شوائب أو عيوب أو تشويه في التشغيل الميكانيكي قبل الاختبار، فيجوز رفضها واختيار عينة أخرى بديلة. ويجب أخذ عينات الاختبار من أنابيب لم تخضع لأي عمليات لاحقة بعد تصنيعها وفق المواصفة المطبَّقة. وتُجرى جميع الاختبارات في درجة حرارة الغرفة.
5. الاختبارات الأداء
الاختبارات المدرجة في هذا القسم يتم اختيارها وأداؤها بناءً على اتفاق بين المورد والعميل.
5.1 اختبار التسطيح
لا يجب أن تتشقق عينات الاختبار التي يبلغ طولها تقريبًا 75 مم أو تظهر عليها أي عيوب عند ضغطها بين صفيحتين متوازيتين حتى تصل المسافة بينهما إلى ثلاثة أضعاف سماكة جدار القسم الخاضع للاختبار. أما بالنسبة للأنابيب الملحومة، فيجب أن يوضع اللحام بزاوية 90° بالنسبة لاتجاه القوة المؤثرة. ولا تُعتبر التشققات السطحية الطفيفة الناتجة عن عيوب سطحية بسيطة
سببٌ يُعتبر مبررًا للرفض.
٥.٢ اختبار التسطيح العكسي
يجب شق عينات الاختبار شقًّا طوليًّا بزاوية 90° على جانبي اللحام. ويجب فتح القسم الذي يحتوي على اللحام وفرده بحيث يكون اللحام عند نقطة الانحناء القصوى. ولا يجب أن تظهر أي علامات تشقق أو تقشُّر في المعدن أو نقص في اختراق اللحام أو تداخلات ناتجة عن التحكم في الشرارة أو إزالتها من منطقة اللحام.
5.3 اختبار الانحناء
إذا كان هناك حاجة إلى ثني الأنبوب، فيجب على العميل تحديد طريقة الاختبار المناسبة وقت الشراء.
5.4 اختبار التمدد
يجب خضوع عينات الاختبار للتوسيع فوق سدادة مخروطية مصلدة لها ميل يتراوح بين ٠,١ و١,٠، حتى يتم توسيع القطر الخارجي بنسبة ٢٥٪ دون ظهور أي شقوق أو عيوب.
5.5 اختبار التوسيع
5.5.1 SAE J533 تضييق بزاوية 37° و45°
5.5.1.1 التوسيع المزدوج — الطريقة أ
يجب أن تتحمل أقسام الاختبار ذات الأطراف المربعة والمُجرَّدة من الحواف أن تُفلَر مرتين من أحد الطرفين لتصل إلى الأبعاد الموضحة في معيار SAE J533. ويجب تثبيت قسم الاختبار بإحكامٍ تامٍّ وفي وضعٍ مربعٍ تمامًا داخل القالب والمثقاب أثناء الضغط عليه، مع توجيهه بشكلٍ موازٍ لمحور الأنبوب. ولا يجب أن تظهر أي علامات انقسام أو عيوب في الفلارة الموضحة في الشكل 1.
الشكل ١ – أنابيب مُفرَّغة مزدوجة بزاوية ٣٧° – الطريقة أ
(مرجع: SAE J533)
5.5.1.2 التوسيع المزدوج — الطريقة ب
يجب أن تتحمل أقسام الاختبار ذات الأطراف المربعة والمُجرَّدة من الحواف أن تُفلَر مرة واحدة من أحد الطرفين لتصل إلى الأبعاد الموضحة في معيار SAE J533. ويجب تثبيت قسم الاختبار بإحكامٍ تامٍّ وفي وضعٍ مربعٍ تمامًا داخل القالب والمثقاب أثناء الضغط عليه، مع توجيهه بشكلٍ موازٍ لمحور الأنبوب. ولا يجب أن تظهر أي علامات انقسام أو عيوب في الفلارة الموضحة في الشكل 2، ما عدا السماح بانفصال في المفصل الخارجي للموضع المُلصق، شريطة ألا يتجاوز طول هذا الانفصال 3.1 مم وأن يكون محصورًا في السماكة الخارجية فقط.
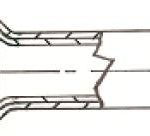
الشكل ٢ – أنابيب ذات جدارين مُفلَّرة مرتين بزاوية ٣٧° – الطريقة باء
(مرجع: SAE J533)
5.5.1.3 تفليش أحادي
يجب أن تتحمل أقسام الاختبار ذات الأطراف المربعة والمُجرَّدة من الحواف أن تُفلَر مرة واحدة من أحد الطرفين لتصل إلى الأبعاد الموضحة في معيار SAE J533. ويجب تثبيت قسم الاختبار بإحكامٍ تامٍّ وفي وضعٍ مربعٍ تمامًا داخل القالب والمثقاب أثناء الضغط عليه، مع توجيهه بشكلٍ موازٍ لمحور الأنبوب. ولا يجب أن تظهر أي علامات انقسام أو عيوب في الفلارة الموضحة في الشكل 3.
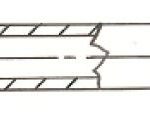
الشكل ٣ – أنابيب مُفلَّرة مرة واحدة بزاوية ٣٧°
(مرجع: SAE J533)
5.5.2 SAE J1453 ORFS وSAE J518 Flares
5.5.2.1 توسّع مزدوج
يجب أن تتحمل أقسام الاختبار ذات الأطراف المربعة والمُجرَّدة من الحواف أن تُفلَر مرتين من أحد الطرفين لتصل إلى الأبعاد الموضحة في معياري SAE J1453 وSAE J518 للأنابيب المفلَّرة. ويجب تثبيت قسم الاختبار بإحكامٍ تامٍّ وفي وضعٍ مربعٍ تمامًا داخل القالب والمثقاب أثناء الضغط عليه، مع توجيهه بشكلٍ موازٍ لمحور الأنبوب. ولا يجب أن تظهر أي علامات انقسام أو عيوب في الفلارة الموضحة في الشكل 4.
الشكل ٤ – طرف أنبوب مُفلَّر مرتين بنظام ORFS
(مرجع: انظر SAE J1453 وSAE J518 للتوسيعات)
5.5.2.2 ت flare مفرد
يجب أن تتحمل أقسام الاختبار ذات الأطراف المربعة والمُجرَّدة من الحواف أن تُفلَر مرة واحدة من أحد الطرفين لتصل إلى الأبعاد الموضحة في معياري SAE J1453 وSAE J518 للأنابيب المفلَّرة. ويجب تثبيت قسم الاختبار بإحكامٍ تامٍّ وفي وضعٍ مربعٍ تمامًا داخل القالب والمثقاب أثناء الضغط عليه، مع توجيهه بشكلٍ موازٍ لمحور الأنبوب. ولا يجب أن تظهر أي علامات انقسام أو عيوب في الفلارة الموضحة في الشكل 5.
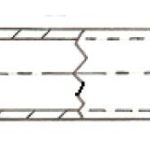
الشكل ٥ – طرف أنبوب مُفلَّر مرة واحدة بنظام ORFS
(مرجع: انظر SAE J1453 وSAE J518 للتوسيعات)
٥.٦ اختبار الصلادة
تُجرى اختبارات الصلادة على السطح الداخلي لعينات الاختبار. ولا يُشترط إجراء هذا الاختبار على الأنابيب ذات السماكة الاسمية الأقل من 1.7 مم. ويجب أن تستوفي هذه الأنابيب جميع المتطلبات الأخرى المتعلقة بالخصائص الميكانيكية والأداء.
5.7 مقاومة الشد
إجراءات الاختبار الموضحة في الإصدار الحالي من معيار ASTM E 8—طرق الاختبار الشد للمواد المعدنية أو ASTM E 8M—طرق الاختبار الشد للمواد المعدنية [Metric]يجب اتباعها.
5.8 اختبار الاستطالة
إذا كانت نسبة الاستطالة لعينة الاختبار أقل من النسبة المحددة في مواصفات الأنبوب المطبَّقة، و/أو إذا وقع أي جزء من منطقة الكسر على بعد أكثر من 19 مم من مركز طول العينة المُحدَّد مسبقًا بعلامات خطيّة على العينة قبل الاختبار، فيُسمح بإعادة الاختبار.
5.9 اختبار ضغط الإثبات
عند الحاجة، تخضع الأنابيب لاختبار ضغط مائي يساوي ضعف الضغط المرجعي العملي المحسوب (4 إلى 1) وفقًا للمواصفة SAE J1065. ويهدف هذا الاختبار بالضغط التجريبي إلى إخضاع المادة لمستوى إجهاد مناسب لتحديد قدرة الأنبوب على الأداء ضمن حدوده المرنة. ولا يجوز أن تظهر أي علامات فشل، كما يجب أن تحتفظ العيّنة المُختبرة بأبعادها الأصلية. ويتم تحديد ضغوط الاختبار وفقًا للمعادلة المشتقة التالية من صيغة الضغط المرجعي العملي لأنابيب الهيدروليك الفولاذية وفق المواصفة SAE J1065:
ضغط الانفجار – Pb = Rm,min * In (D/d) (المعادلة ١)
ضغط الإثبات −Pp = Pb/2 (المعادلة ٢)
حيث:
Pb هو ضغط الانفجار الثابت الاسمي بالوحدة MPa (ميغا باسكال)
Pp هي ضغط الإثبات المرجعي الاسمي بوحدة ميجا باسكال (MPa)
Rm، الحد الأدنى هو أدنى مقاومة شد
في هو اللوغاريتم الطبيعي، ويُشار إليه أيضًا بـ log e
D هو القطر الاسمي الخارجي للأنبوب
د هي القطر الداخلي الاسمي للأنبوب
لا يجوز اختبار أية أنابيب عند ضغط هيدروستاتيكي يتجاوز 35 ميجا باسكال ما لم يُحدد ذلك صراحةً ويتم الاتفاق عليه بشكل مشترك بين المورد والعميل.
ملاحظة: هذه الصيغ والضغوط الاسمية المرجعية الناتجة عنها تنطبق فقط على الأنابيب المخصصة للتطبيقات الهيدروليكية، والتي تمتلك جميعها نسبة لا تقل عن 50% بين أقل حد خضوع وأقل حد شد. وعند حساب الضغوط الاسمية المرجعية للأنابيب المصنوعة من مواد تكون فيها هذه النسبة أقل من 50%، فيجب استخدام الصيغة المذكورة في المواصفة SAE J1065 «تصنيفات الضغط للأنابيب والتجهيزات الهيدروليكية»، الملحق «أ».
٥.١٠ الاختبار الإلكتروني غير التدميري
وبديلًا لاختبار الضغط الهيدروستاتيكي، وباتفاقٍ متبادل بين المشتري والشركة المصنِّعة، تخضع جميع الأنابيب لاختبار إلكتروني غير هدام (مثل اختبار التيارات الدوامية أو اختبار تسرب التدفق أو الاختبار فوق الصوتي)، والذي يكون قادرًا على كشف العيوب التي قد تحول دون نجاح الأنبوب في اجتياز اختبار إثبات الضغط الهيدروستاتيكي. ويجب أن تتوافق الأنابيب مع المتطلبات الواردة في المواصفة القياسية ASTM A 450/A 450M «المتطلبات العامة للأنابيب الفولاذية الكربونية وفولاذ السبائك الحديدية والفولاذ الأوستنيتي»، الفقرة 24.10 «تقييم العيوب». راجع المواصفة SAE J2592 «الأنابيب الفولاذية الكربونية للاستخدام العام — فهم الاختبارات الإلكترونية غير الهادمة للأنابيب الفولاذية الكربونية» للحصول على معلومات حول الأنواع المختلفة واستخدامات الاختبارات الإلكترونية غير الهادمة للأنابيب.