1. PHẠM VI ÁP DỤNG
Tiêu chuẩn SAE này nhằm thiết lập các phương pháp thử nghiệm đồng nhất đối với một số loại ống thép cacbon và thép hợp kim được liệt kê tại mục 2.1.1. Các tiêu chí thử nghiệm và hiệu năng áp dụng cho từng loại ống được nêu rõ trong các tiêu chuẩn SAE J tương ứng.
2. TÀI LIỆU THAM KHẢO
2.1 Các tài liệu áp dụng
Các ấn phẩm sau đây là một phần của báo cáo thông tin này theo phạm vi đã nêu. Phiên bản mới nhất của từng ấn phẩm sẽ được áp dụng.
2.1.1 Các tài liệu SAE
Có sẵn tại SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, ĐT: 877-606-7323 (trong Hoa Kỳ và Canada) hoặc 724-776-4970 (ngoài Hoa Kỳ), www.sae.org.
Ống thép carbon hàm lượng carbon thấp hàn, kiểm soát độ loe bằng flash, tôi thường hóa để uốn, loe kép và tạo gờ theo tiêu chuẩn SAE J356
SAE J518—Đầu nối ống, ống dẫn và ống mềm thủy lực kiểu mặt bích chia làm hai nửa, bốn bu-lông
SAE J524—Ống thép carbon hàm lượng carbon thấp không mối hàn, tôi để uốn và loe
SAE J525—Ống thép carbon hàm lượng carbon thấp hàn và kéo nguội, tôi để uốn và loe
Ống thép cacbon thấp hàn theo tiêu chuẩn SAE J526
Ống thép cacbon thấp hai lớp vách hàn đồng theo tiêu chuẩn SAE J527
SAE J533 — Các đầu loe cho ống
SAE J1065 Áp suất làm việc tham chiếu danh nghĩa cho ống thủy lực bằng thép
SAE J1453-1 Quy cách kỹ thuật cho bộ nối kiểu gioăng O-ring tiếp xúc mặt: Phần 1—Chi tiết kết nối ống và các yêu cầu chung về hiệu năng và thử nghiệm
SAE J1453-2 Quy cách kỹ thuật cho bộ nối kiểu gioăng O-ring tiếp xúc mặt: Phần 2—Yêu cầu, kích thước và thử nghiệm đối với các khớp nối, vách ngăn, khớp xoay, ống nối hàn, nắp đậy và bộ nối bằng thép có đầu ren hệ mét ISO 6149-2
SAE J1453-3 Quy cách kỹ thuật cho bộ nối kiểu gioăng O-ring tiếp xúc mặt: Phần 3—Yêu cầu, kích thước và thử nghiệm đối với các khớp nối, vách ngăn, khớp xoay, ống nối hàn, bộ nối, nắp đậy và bộ nối bằng thép có đầu ren inch SAE J1926-2
Ống thép carbon SAE 1021 hàn, kiểm soát độ loe bằng flash, tôi thường hóa để uốn, loe và tạo gờ theo tiêu chuẩn SAE J2435
Ống thép carbon SAE 1021 hàn và kéo nguội, tôi thường hóa để uốn và loe theo tiêu chuẩn SAE J2467
Ống thép carbon dùng chung theo tiêu chuẩn SAE J2592—Hiểu về kiểm tra không phá hủy đối với ống thép carbon
Ống thủy lực thép hợp kim thấp cường độ cao hàn, kiểm soát độ loe bằng flash, ủ dưới ngưỡng tới hạn để uốn, loe kép và uốn theo tiêu chuẩn SAE J2613
Ống thủy lực thép hợp kim thấp cường độ cao hàn và kéo nguội, ủ dưới ngưỡng tới hạn để uốn và loe theo tiêu chuẩn SAE J2614
Ống thủy lực thép hợp kim thấp cường độ cao (độ bền kéo 690 MPa) hàn, kiểm soát độ loe bằng flash, ủ khử ứng suất để uốn và loe kép theo tiêu chuẩn SAE J2832
Ống thủy lực thép hợp kim thấp cường độ cao (độ bền kéo 690 MPa) hàn và kéo nguội, ủ khử ứng suất để uốn và loe theo tiêu chuẩn SAE J2833
2.1.2 Các tài liệu ASTM
Có sẵn tại ASTM International, 100 Barr Harbor Drive, Hộp thư C700, West Conshohocken, PA 19428-2959, ĐT: 610-832-9585, www.astm.org.
ASTM A 370 Phương pháp và định nghĩa tiêu chuẩn về kiểm tra cơ tính sản phẩm thép
ASTM A 450/A 450M Tiêu chuẩn quy định kỹ thuật chung cho ống thép cacbon, thép hợp kim ferit và thép hợp kim austenit
ASTM E 8 – Phương pháp thử kéo vật liệu kim loại
ASTM E 8M – Phương pháp thử kéo vật liệu kim loại [Metric]
2.2 Các tài liệu tham khảo liên quan
Các ấn phẩm sau đây chỉ mang tính chất tham khảo và không bắt buộc phải áp dụng trong tài liệu này.
2.2.1 Các tài liệu của SAE
Có sẵn tại SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, ĐT: 877-606-7323 (trong Hoa Kỳ và Canada) hoặc 724-776-4970 (ngoài Hoa Kỳ), www.sae.org.
SAE J514—Đầu nối ống thủy lực
SAE J1290 Hệ thống phanh thủy lực ô tô—Kết nối ống hệ mét
Thực hành khuyến nghị SAE J2551 cho ứng dụng ống dẫn kim loại trong hệ thống dẫn chất lỏng
Báo cáo thông tin SAE J2593 về lắp đặt ống dẫn và đầu nối chất lỏng
Bộ ống dẫn kim loại theo tiêu chuẩn SAE J2658 cho truyền động thủy lực và sử dụng chung—Phương pháp thử nghiệm cho bộ ống kim loại dùng trong truyền động thủy lực
2.2.2 Các tài liệu của ISO
Có sẵn tại ANSI, 25 West 43rd Street, New York, NY 10036-8002, ĐT: 212-642-4900, www.ansi.org.
ISO 2944 Hệ thống và bộ phận thủy lực — Áp suất danh định
ISO 3304 Ống thép chính xác không hàn, đầu trơn — Điều kiện kỹ thuật giao hàng
ISO 3305 Ống thép chính xác hàn, đầu trơn — Điều kiện kỹ thuật giao hàng
ISO 4397 Bộ nối và các bộ phận liên quan — Đường kính ngoài danh định của ống và đường kính trong danh định của ống mềm
ISO 4399 Bộ nối và các bộ phận liên quan — Áp suất danh định
ISO 4406 Năng lượng thủy lực—Chất lỏng—Phương pháp mã hóa mức độ nhiễm bẩn bởi các hạt rắn
ISO 5598 Hệ thống và bộ phận truyền động thủy lực—Thuật ngữ
ISO 6162-1 Năng lượng thủy lực—Bộ nối mặt bích có kẹp mặt bích dạng chẻ hoặc liền khối và vít ren hệ mét hoặc inch—Phần 1: Bộ nối mặt bích dùng ở áp suất từ 3,5 MPa (35 bar) đến 35 MPa (350 bar), DN 13 đến DN127
ISO 6162-2 Năng lượng thủy lực—Bộ nối mặt bích có kẹp mặt bích dạng chẻ hoặc liền khối và vít ren hệ mét hoặc inch—Phần 2: Bộ nối mặt bích dùng ở áp suất từ 35 MPa (350 bar) đến 40 MPa (400 bar), DN 13 đến DN 51
ISO 6605 Các phép thử và quy trình thử nghiệm
ISO 8434-1 Các mối nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 1: Bộ nối siết góc 24°
ISO 8434-2 Các mối nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 2: Bộ nối loe góc 37°
ISO 8434-3 Các mối nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 3: Bộ nối làm kín mặt đầu bằng gioăng O-ring
ISO 8434-4 Các mối nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 4: Bộ nối côn góc 24° với đầu nối hàn vòng
ISO 10583 Phương pháp thử nghiệm cho mối nối ống
ISO 10763 Ống thép không hàn và hàn, đầu trơn — Kích thước và áp suất làm việc danh định
3. THỦ TỤC THỬ NGHIỆM
Nếu không có quy định khác, các phương pháp thử nghiệm được mô tả trong ấn bản hiện hành của tiêu chuẩn ASTM A 370 “Các phương pháp và định nghĩa tiêu chuẩn về thử nghiệm cơ tính sản phẩm thép” phải được tuân theo.
Tuy nhiên, trong trường hợp có mâu thuẫn giữa các thông số kỹ thuật ASTM và những thông số được nêu tại đây, tiêu chuẩn SAE này sẽ có ưu tiên áp dụng.
3.1 Tần suất thử nghiệm
Có nhiều yếu tố có thể ảnh hưởng đến tần suất thực hiện các phép thử này, bao gồm:
a. Kích thước ống
b. Số lượng lô sản xuất
c. Loại thiết bị sản xuất
d. Phương pháp sản xuất
e. Ứng dụng cuối cùng
f. Vật liệu
Do đó, việc xác định loại thử nghiệm và tần suất thử nghiệm phù hợp — nhằm đảm bảo sản phẩm ống đáp ứng các tiêu chuẩn SAE cũng như nhu cầu và yêu cầu cụ thể của người sử dụng — là trách nhiệm chung của nhà sản xuất và người sử dụng.
4. MẪU THỬ
Theo tiêu chuẩn ASTM A370 Phương pháp và định nghĩa tiêu chuẩn về thử nghiệm cơ tính sản phẩm thép, các mẫu thử để kiểm tra cơ tính phải có đầu nhẵn và không khuyết tật. Nếu bất kỳ mẫu thử nào xuất hiện ba via, khuyết tật hoặc gia công sai trước khi thử nghiệm, mẫu đó có thể bị loại bỏ và một mẫu khác có thể được chọn thay thế. Các mẫu thử phải được lấy từ ống chưa trải qua bất kỳ công đoạn gia công nào sau khi sản xuất theo tiêu chuẩn kỹ thuật tương ứng. Tất cả các phép thử đều được thực hiện ở nhiệt độ phòng.
5. THỬ NGHIỆM HIỆU SUẤT
Các phép thử được liệt kê trong phần này được lựa chọn và thực hiện dựa trên thỏa thuận giữa nhà cung cấp và khách hàng.
5.1 Thử nghiệm dẹt
Mẫu thử có chiều dài khoảng 75 mm không được nứt hoặc xuất hiện khuyết tật nào khi ép dẹt giữa hai tấm phẳng đến khoảng cách bằng ba lần chiều dày thành của đoạn đang thử. Đối với ống hàn, đường hàn phải đặt ở góc 90° so với hướng lực tác dụng. Các vết rách bề mặt do khuyết tật nhỏ trên bề mặt gây ra sẽ không được
được coi là lý do để loại bỏ.
5.2 Thử nghiệm ép dẹt ngược
Mẫu thử phải được cắt dọc theo hai phía của đường hàn, mỗi bên lệch 90° so với đường hàn. Đoạn chứa đường hàn phải được mở rộng và ép dẹt sao cho đường hàn nằm tại điểm uốn cực đại. Không được xuất hiện dấu hiệu nứt, bong tróc kim loại, thiếu độ thấu sâu mối hàn hoặc chồng lấn do kiểm soát hoặc loại bỏ phần thừa (flash) tại mối hàn.
5.3 Thử nghiệm uốn
Nếu yêu cầu uốn cong, khách hàng phải chỉ định phương pháp thử nghiệm phù hợp tại thời điểm đặt hàng.
5.4 Thử nghiệm mở rộng
Các mẫu thử nghiệm phải được mở rộng trên một đầu côn cứng có độ dốc từ 0,1 đến 1,0 cho đến khi đường kính ngoài tăng lên 25% mà không xuất hiện vết nứt hoặc khuyết tật nào.
5.5 Thử nghiệm loe đầu
5.5.1 SAE J533: Loại loe 37° và 45°
5.5.1.1 Loại loe kép — Phương pháp A
Các đoạn mẫu thử có đầu cắt vuông và đã vát mép phải chịu được việc tạo loe kép ở một đầu theo kích thước nêu trong SAE J533. Đoạn mẫu thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu dập trong suốt quá trình ép xuống, đồng thời được dẫn hướng song song với trục của ống. Phần loe thể hiện trong Hình 1 không được xuất hiện dấu hiệu nứt hoặc khuyết tật nào.
HÌNH 1 – ỐNG LOE KÉP GÓC 37° – PHƯƠNG PHÁP A
(THAM KHẢO: SAE J533)
5.5.1.2 Loại loe kép — Phương pháp B
Các đoạn mẫu thử có đầu cắt vuông và đã vát mép phải chịu được việc tạo loe đơn ở một đầu theo kích thước nêu trong SAE J533. Đoạn mẫu thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu dập trong suốt quá trình ép xuống, đồng thời được dẫn hướng song song với trục của ống. Phần loe thể hiện trong Hình 2 không được xuất hiện dấu hiệu nứt hoặc khuyết tật nào, ngoại trừ việc tách lớp ngoài tại mối hàn được cho phép nếu chiều dài vết tách không vượt quá 3,1 mm và chỉ giới hạn ở lớp ngoài cùng.
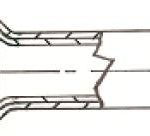
HÌNH 2 – ỐNG ĐÔI THÀNH CÓ MŨI LOE 37° – PHƯƠNG PHÁP B
(THAM KHẢO: SAE J533)
5.5.1.3 Loại loe đơn
Các đoạn mẫu thử có đầu cắt vuông và đã vát mép phải chịu được việc tạo loe đơn ở một đầu theo kích thước nêu trong SAE J533. Đoạn mẫu thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu dập trong suốt quá trình ép xuống, đồng thời được dẫn hướng song song với trục của ống. Phần loe thể hiện trong Hình 3 không được xuất hiện dấu hiệu nứt hoặc khuyết tật nào.
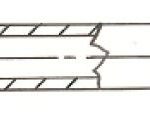
HÌNH 3 – ỐNG ĐƠN THÀNH CÓ MŨI LOE 37°
(THAM KHẢO: SAE J533)
5.5.2 SAE J1453 ORFS và SAE J518: Loại loe
5.5.2.1 Loại loe kép
Các đoạn mẫu thử có đầu cắt vuông và đã vát mép phải chịu được việc tạo loe kép ở một đầu theo kích thước nêu trong SAE J1453 và SAE J518 Flares. Đoạn mẫu thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu dập trong suốt quá trình ép xuống, đồng thời được dẫn hướng song song với trục của ống. Phần loe thể hiện trong Hình 4 không được xuất hiện dấu hiệu nứt hoặc khuyết tật nào.
HÌNH 4 – ĐẦU ỐNG ĐÔI THÀNH LOE KÉP THEO TIÊU CHUẨN ORFS
(THAM KHẢO: XEM SAE J1453 VÀ SAE J518 LOE)
5.5.2.2 Loại loe đơn
Các đoạn mẫu thử có đầu cắt vuông và đã vát mép phải chịu được việc tạo loe đơn ở một đầu theo kích thước nêu trong SAE J1453 và SAE J518 Flares. Đoạn mẫu thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu dập trong suốt quá trình ép xuống, đồng thời được dẫn hướng song song với trục của ống. Phần loe thể hiện trong Hình 5 không được xuất hiện dấu hiệu nứt hoặc khuyết tật nào.
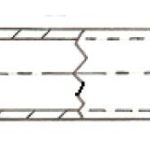
HÌNH 5 – ĐẦU ỐNG ĐƠN THÀNH LOE ĐƠN THEO TIÊU CHUẨN ORFS
(THAM KHẢO: XEM SAE J1453 VÀ SAE J518 LOE)
5.6 Thử nghiệm độ cứng
Các phép kiểm tra độ cứng phải được thực hiện trên bề mặt bên trong của các mẫu thử. Phép kiểm tra này không bắt buộc đối với ống có độ dày thành danh nghĩa nhỏ hơn 1,7 mm. Loại ống này vẫn phải đáp ứng đầy đủ tất cả các yêu cầu về tính chất cơ học và hiệu năng khác.
5.7 Thử nghiệm kéo
Các quy trình thử nghiệm được mô tả trong ấn bản hiện hành của ASTM E 8 — Phương pháp thử kéo vật liệu kim loại hoặc ASTM E 8M — Phương pháp thử kéo vật liệu kim loại[Metric] phải được tuân thủ.
5.8 Thử nghiệm độ giãn dài
Nếu tỷ lệ độ giãn dài của mẫu thử nhỏ hơn giá trị quy định trong tiêu chuẩn ống tương ứng và/hoặc bất kỳ phần nào của vết gãy nằm cách tâm chiều dài đo lớn hơn 19 mm, như được đánh dấu bằng vạch kẻ trên mẫu trước khi thử nghiệm, thì được phép thực hiện thử nghiệm lại.
5.9 Thử nghiệm áp suất chứng minh
Khi cần thiết, ống phải được thử nghiệm thủy tĩnh ở áp suất bằng hai lần áp suất làm việc tham chiếu tính toán (tỷ lệ 4:1). Thử nghiệm áp suất chứng minh này sẽ tác dụng lên vật liệu một mức ứng suất phù hợp nhằm xác định khả năng chịu tải của ống trong giới hạn đàn hồi. Không được xuất hiện dấu hiệu hư hỏng nào và mẫu thử nghiệm phải giữ nguyên kích thước ban đầu. Áp suất thử nghiệm được xác định theo công thức suy ra từ tiêu chuẩn SAE J1065 – Áp suất làm việc tham chiếu cho ống thủy lực bằng thép:
Áp suất nổ – Pb = Rm,min * In (D/d) (Công thức 1)
Áp suất chứng minh − Pp = Pb/2 (Phương trình 2)
ở đâu:
Pb là áp suất nổ tĩnh danh nghĩa, tính bằng MPa (mêga pascal)
Pp là áp suất chứng minh danh nghĩa, tính bằng MPa (mêga pascal)
Rm, min là cường độ kéo tối thiểu
Trong là logarit tự nhiên, còn gọi là log e
D là đường kính ngoài danh nghĩa của ống
d là đường kính trong danh nghĩa của ống
Không được thử nghiệm áp lực thủy tĩnh vượt quá 35 MPa đối với bất kỳ ống nào trừ khi được quy định cụ thể và hai bên nhà cung cấp và khách hàng thống nhất bằng văn bản.
GHI CHÚ: Các công thức này và các áp suất thử danh nghĩa suy ra chỉ áp dụng cho ống dùng trong ứng dụng thủy lực, trong đó tất cả đều có tỷ lệ tối thiểu giữa độ bền chảy và độ bền kéo không nhỏ hơn 50%. Khi tính toán áp suất thử danh nghĩa cho vật liệu ống có tỷ lệ này thấp hơn 50%, cần sử dụng công thức nêu trong tiêu chuẩn SAE J1065 – Xếp hạng áp suất cho ống và phụ kiện thủy lực, “Phụ lục A”.
5.10 Kiểm tra điện tử không phá hủy
Thay cho thử nghiệm thủy tĩnh, nếu được người mua và nhà sản xuất thỏa thuận chung, toàn bộ ống phải được kiểm tra bằng phương pháp kiểm tra điện tử không phá hủy (như dòng xoáy, rò rỉ từ thông hoặc siêu âm), có khả năng phát hiện các khuyết tật khiến ống không đạt yêu cầu thử nghiệm chứng minh áp suất thủy tĩnh. Ống phải đáp ứng các yêu cầu nêu tại Tiêu chuẩn ASTM A450/A450M – Đặc điểm kỹ thuật chung cho ống thép cacbon, thép hợp kim ferit và thép hợp kim austenit, Điều 24.10 Đánh giá các khuyết tật. Xem SAE J2592 – Ống thép cacbon dùng chung – Hiểu biết về kiểm tra không phá hủy đối với ống thép cacbon để biết thêm thông tin về các loại và ứng dụng khác nhau của kiểm tra điện tử không phá hủy đối với ống.